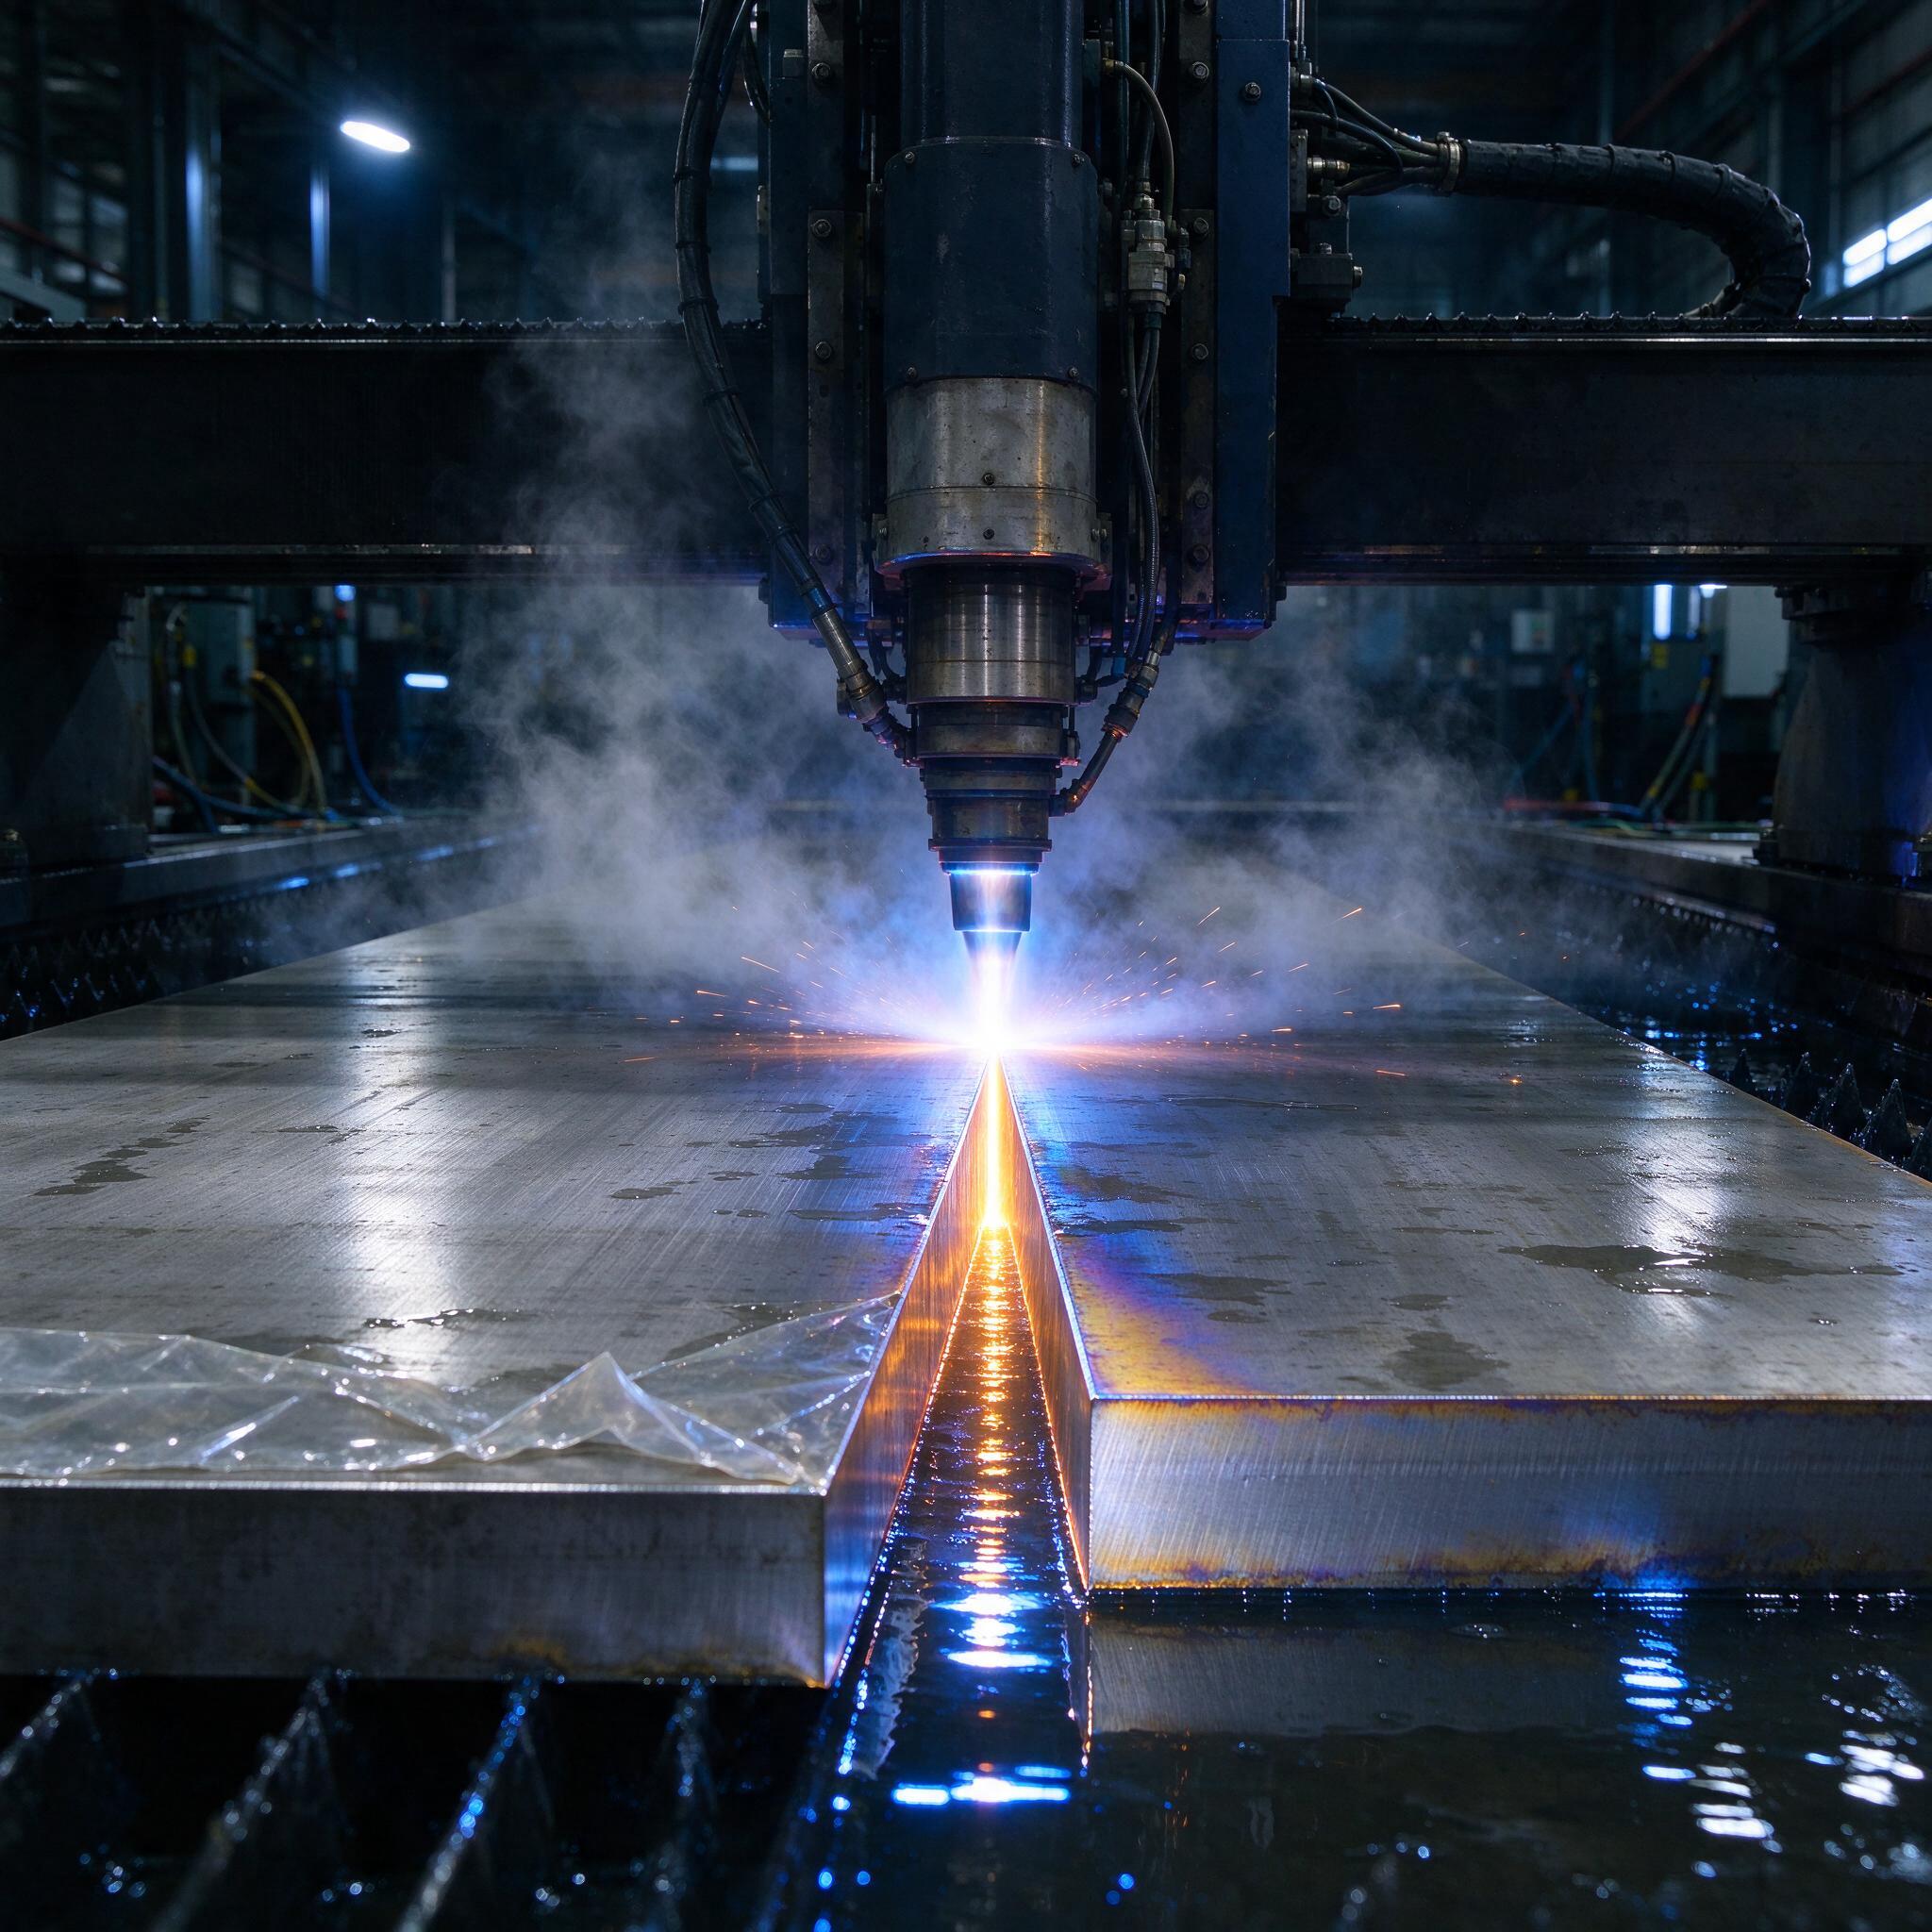
На фото — наша плазменная установка: портал с резаком, толстый лист ВТ1-0, снизу — стол с водой, кромка реза еще светится оранжевым, над резом пар. Лежит лист прямо на защитной полиэтиленовой пленке — сохраняем лицевую поверхность до сварки. С такой картинки начинается половина наших смен, когда в план встает резка толстолистового титана под сварные узлы. И ровно с нее начинаются проблемы, о которых ниже.
Почему титан — это не «та же нержавейка, только дороже»
Каждый раз, когда к нам приходит новый технолог с нержавейки, я первым делом показываю ему зарез на 30-миллиметровом ВТ1-0 и прошу объяснить, что случилось. Объясняет неправильно. Дело в том, что титан при температурах плазменного реза активно хапает из атмосферы азот, кислород и водород. Кислород и азот дают наклеп и охрупчивание — слой на кромке может набрать твердость до 400–500 HV, но это хоть видно по цветам побежалости. Водород хуже. Он растворяется в альфе, никакой окисной пленки на поверхности не рисует, а водородное охрупчивание выстреливает через месяцы, когда узел уже в эксплуатации. Норматив — не более 0,013% H по ВТ1-0, и рез кромки плазмой может локально загнать его далеко за этот предел, если резать по-простому.
Поэтому плазменная резка титана — это всегда резка с защитой. Классика — под слой воды или с водяной завесой, плюс подача аргона с обратной стороны реза у ряда современных машин. На нашей машине режем с форсункой водяной защиты, которая охватывает зону реза и гасит искры. Идея простая: чем меньше воздуха касается раскаленной кромки, тем меньше насыщение. Вода паром охватывает рез сверху, а нижняя кромка омывается водой стола. Работает. Не идеально, но работает.
Режимы: что реально крутим на 200–400 А
Ниже — то, что мы подобрали на машине с плазмотроном на 400 А, рабочий газ — азот нарезка/воздух на черновые, водяная защита. Данные для листов ВТ1-0 отожженного, 10–40 мм. Таблица рабочая, то есть по ней стоит корректироваться на конкретном станке, а не переписывать в техкарту как истину в последней инстанции.
| Толщина, мм | Ток, А | Скорость, мм/мин | Прожог | Примечание |
|---|---|---|---|---|
| 10 | 200 | 1100–1300 | ~1,2 мм | Кромка чистая, до 30% цветов |
| 20 | 260–300 | 550–700 | ~1,5 мм | Обязательно строжка верхней грани |
| 30 | 350 | 320–400 | ~2 мм | Нижняя кромка — только в обработку |
| 40 | 400 | 180–230 | 2,5–3 мм | Штатный потолок машины, Vc нет — чисто под механическую доводку |
Пара комментариев к цифрам. Скос на 40 мм у нас доходит до 6–8°, и это нормально для плазмы — конус реза на титане с водяной защитой всегда чуть хуже, чем на углеродке. Скорость занижена относительно того, что пишет паспорт установки, процентов на 10–15, и это осознанно: на предельной скорости каверна в нижней части реза образуется стабильно, а рыскание дуги в переходах контура дает гребенку. Станок на пределе «не тянет» именно по титану — газы моментально идут в кромку, кромка синеет и твердеет.
Насыщение газами: как ловим и как лечим
Главный индикатор — цвет кромки. Серебристая — отлично. Соломенная и чуть синеватая на верхней грани — допустимо, уйдет в строжку. Темно-синий по всей высоте реза, серые чешуйки грата — уже насыщение, твердость на кромке будет зашкаливать. Проверяем на месте напильником да твердомером по срезу: если надрез на кромке «стеклянный», трещит — водород, скорее всего, уже там.
Однажды на участке мы поймали брак именно так: партия обечаек из 24-го листа после реза выглядела прилично, но при гибке три заготовки из десяти треснули по кромке. Разобрались — в тот месяц уплыло давление воды на завесу, форсунка была наполовину забита накипью. Вода капала, а не охватывала. С тех пор у нас правило: давление на линии завесы проверяем на каждой смене, форсунки — раз в неделю на проливку.
- Вода в столе — на 30–50 мм выше уровня листа минимум, у нас 60 мм на толстых листах.
- Дистиллированная или умягченная вода на завесу — иначе накипь убьет форсунку за месяц.
- Азот вместо воздуха на плазму, где позволяет установка: минус 30–40% насыщения кромки азотом, хотя и сопла стоят дороже.
- Рез без остановок дуги: каждое гашение дуги — кратер и повторный поджиг внутри контура, а это точечное насыщение и потенциальный очаг трещины.
Подготовка кромок под сварку: сколько снимать
Вот тут у мастеров самый большой разброс мнений. По опыту, мастера часто путают требования для нержавейки и титана. Для нержавейки можно просто зачистить грат и варить. Для титана — нет. Наша практика такая:
- Механическое снятие слоя насыщения: на толщинах до 20 мм — не менее 1,5 мм на сторону, свыше 20 мм — от 2,5 до 3 мм. Снимаем фрезой или шлифмашинкой, но только абразивом без циркония и с низкой опиловкой, перегрев недопустим.
- Контроль цвета после зачистки: кромка обязана быть светлой. Если при зачистке переусердствовали и передавили металл — снова цвета побежалости, зачищаем уже исправно на низких оборотах.
- Фаска — преимущественно механическая. Плазменный скос у нас идет только на заготовке, а окончательная подготовка фаски под сварку — фрезеровка. Плазма с водой на фаске в 30 мм дает нестабильную поверхность по шероховатости: местами Rz 160, местами за 320. Под аргонодуговую корневой проход такой рельеф не годится.
- Обезжиривание непосредственно перед сваркой, руки в нитриловых перчатках — титан жир и пот схватывает мгновенно.
На фото, кстати, видно еще одно правило: лист лежит на защитной пленке. Пленку снимаем только после реза и зачистки, чтобы абразивная пыль и вода не гуляли по лицевой поверхности. Мелочь, а на входном контроле у заказчика каждый цвет на поверхности — вопрос.
Типичные ошибки, которые мы видели своими глазами
Самая дорогая ошибка на моей памяти — не режим, а воздух. Начальник участка на соседнем производстве резал ВТ1-0 20 мм на воздушной плазме «для экономии аргона» с последующей зачисткой только верхней грани. Партия ушла в сварку, сварщик ругался на «какую-то нестабильную дугу и поры», но сварил. Узел завалили на испытаниях. Экспертиза показала поры с водородом и насыщенный слой на корневой стороне кромки — ту самую, которую никто не зачистил, потому что она была «внутри». Вывод, который я повторяю до хрипоты: кромка плазменного реза титана подлежит обработке по всей поверхности реза, обе стороны, обе грани. Снимаем весь слой, а не только то, что видно под лампой.
Вторая ошибка — гонка за скоростью на толстых листах. На 40 мм при паспортной скорости 280 мм/мин рез «шел» красиво, но низ кромки давал каверны и недопил в переходах. Поставили 200 мм/мин и подняли вылет сопла — грат хоть и вырос, но снимается, зато кромка стала сплошной.
Как выбирать станок или подрядчика на плазменную резку титана
- Спрашивайте прямо: режут ли титан на конкретной машине, и с какой системой защиты — стол с водой, водяная завеса, подача защитного газа. Просто «плазма до 400 А» — не ответ.
- Требуйте протокол на кромку: твердость по срезу, цвета, содержание водорода по контрольному образцу. Нормально — твердость после зачистки не выше основной плюс 20 HV.
- Уточните высоту слоя воды над листом и регламент обслуживания форсунок завесы. «Вода есть» и «вода на 60 мм и форсунки моют еженедельно» — разные вещи.
- Проверьте, кто делает подготовку кромок: если подрядчик отдает кромку «как есть» — закладывайте свою мехобработку в смету сразу, она съест от 15 до 25% стоимости.
- Смотрите на возможность черновой/чистовой реза одним заданием: защитная пленка, крепление без царапин на лицевой стороне — признак того, что титан там режут не первый год.
FAQ
Можно ли резать ВТ1-0 обычной воздушной плазмой и потом просто зачистить кромку?
На тонких листах до 6–8 мм — можно, с полной зачисткой и контролем цвета. На толщинах от 15 мм — нет, не сработает, потому что слой насыщения уходит в глубину сильнее, чем вы снимете, а водород по толщине распределяется неравномерно и контролем по цвету не ловится. Именно поэтому на 20+ мм мы резали только с водяной защитой и с азотом.
Почему не лазер, раз он сейчас везде?
На 30–40 мм титана волоконник в полный металл не режет, а кислородная резка лазером титана — это отдельный разговор про горение иagain насыщение кромки. Плюс цена метра. Гидроабразив — вариант хороший, но кромка под сварку требует сушки и его скорость на 40 мм удручает. Плазма с водяной защитой — разумный компромисс по цене и качеству при обязательной мехдоводке.
Обязательно ли снимать весь грат и сколько оставлять на фаскосъемку?
Грат снимаем всегда, это концентратор и очаг трещины. На припуск под строжку закладывайте 2–3 мм на сторону для листов свыше 20 мм и фаску готовьте фрезеровкой: на 30-мм плазменной фаске разброс шероховатости от Rz 160 до 320, и под аргонодуговой корень это не годится.
Резюме короткое: плазменная резка толстолистового титана ВТ1-0 — это связка «ток 200–400 А + водяная защита + заниженная скорость + полная мехобработка кромки». Уберете любое звено — получите наклеп, поры или трещину, и не на резе, а потом, на испытаниях узла. Мы через это уже проходили. Не повторяйте.