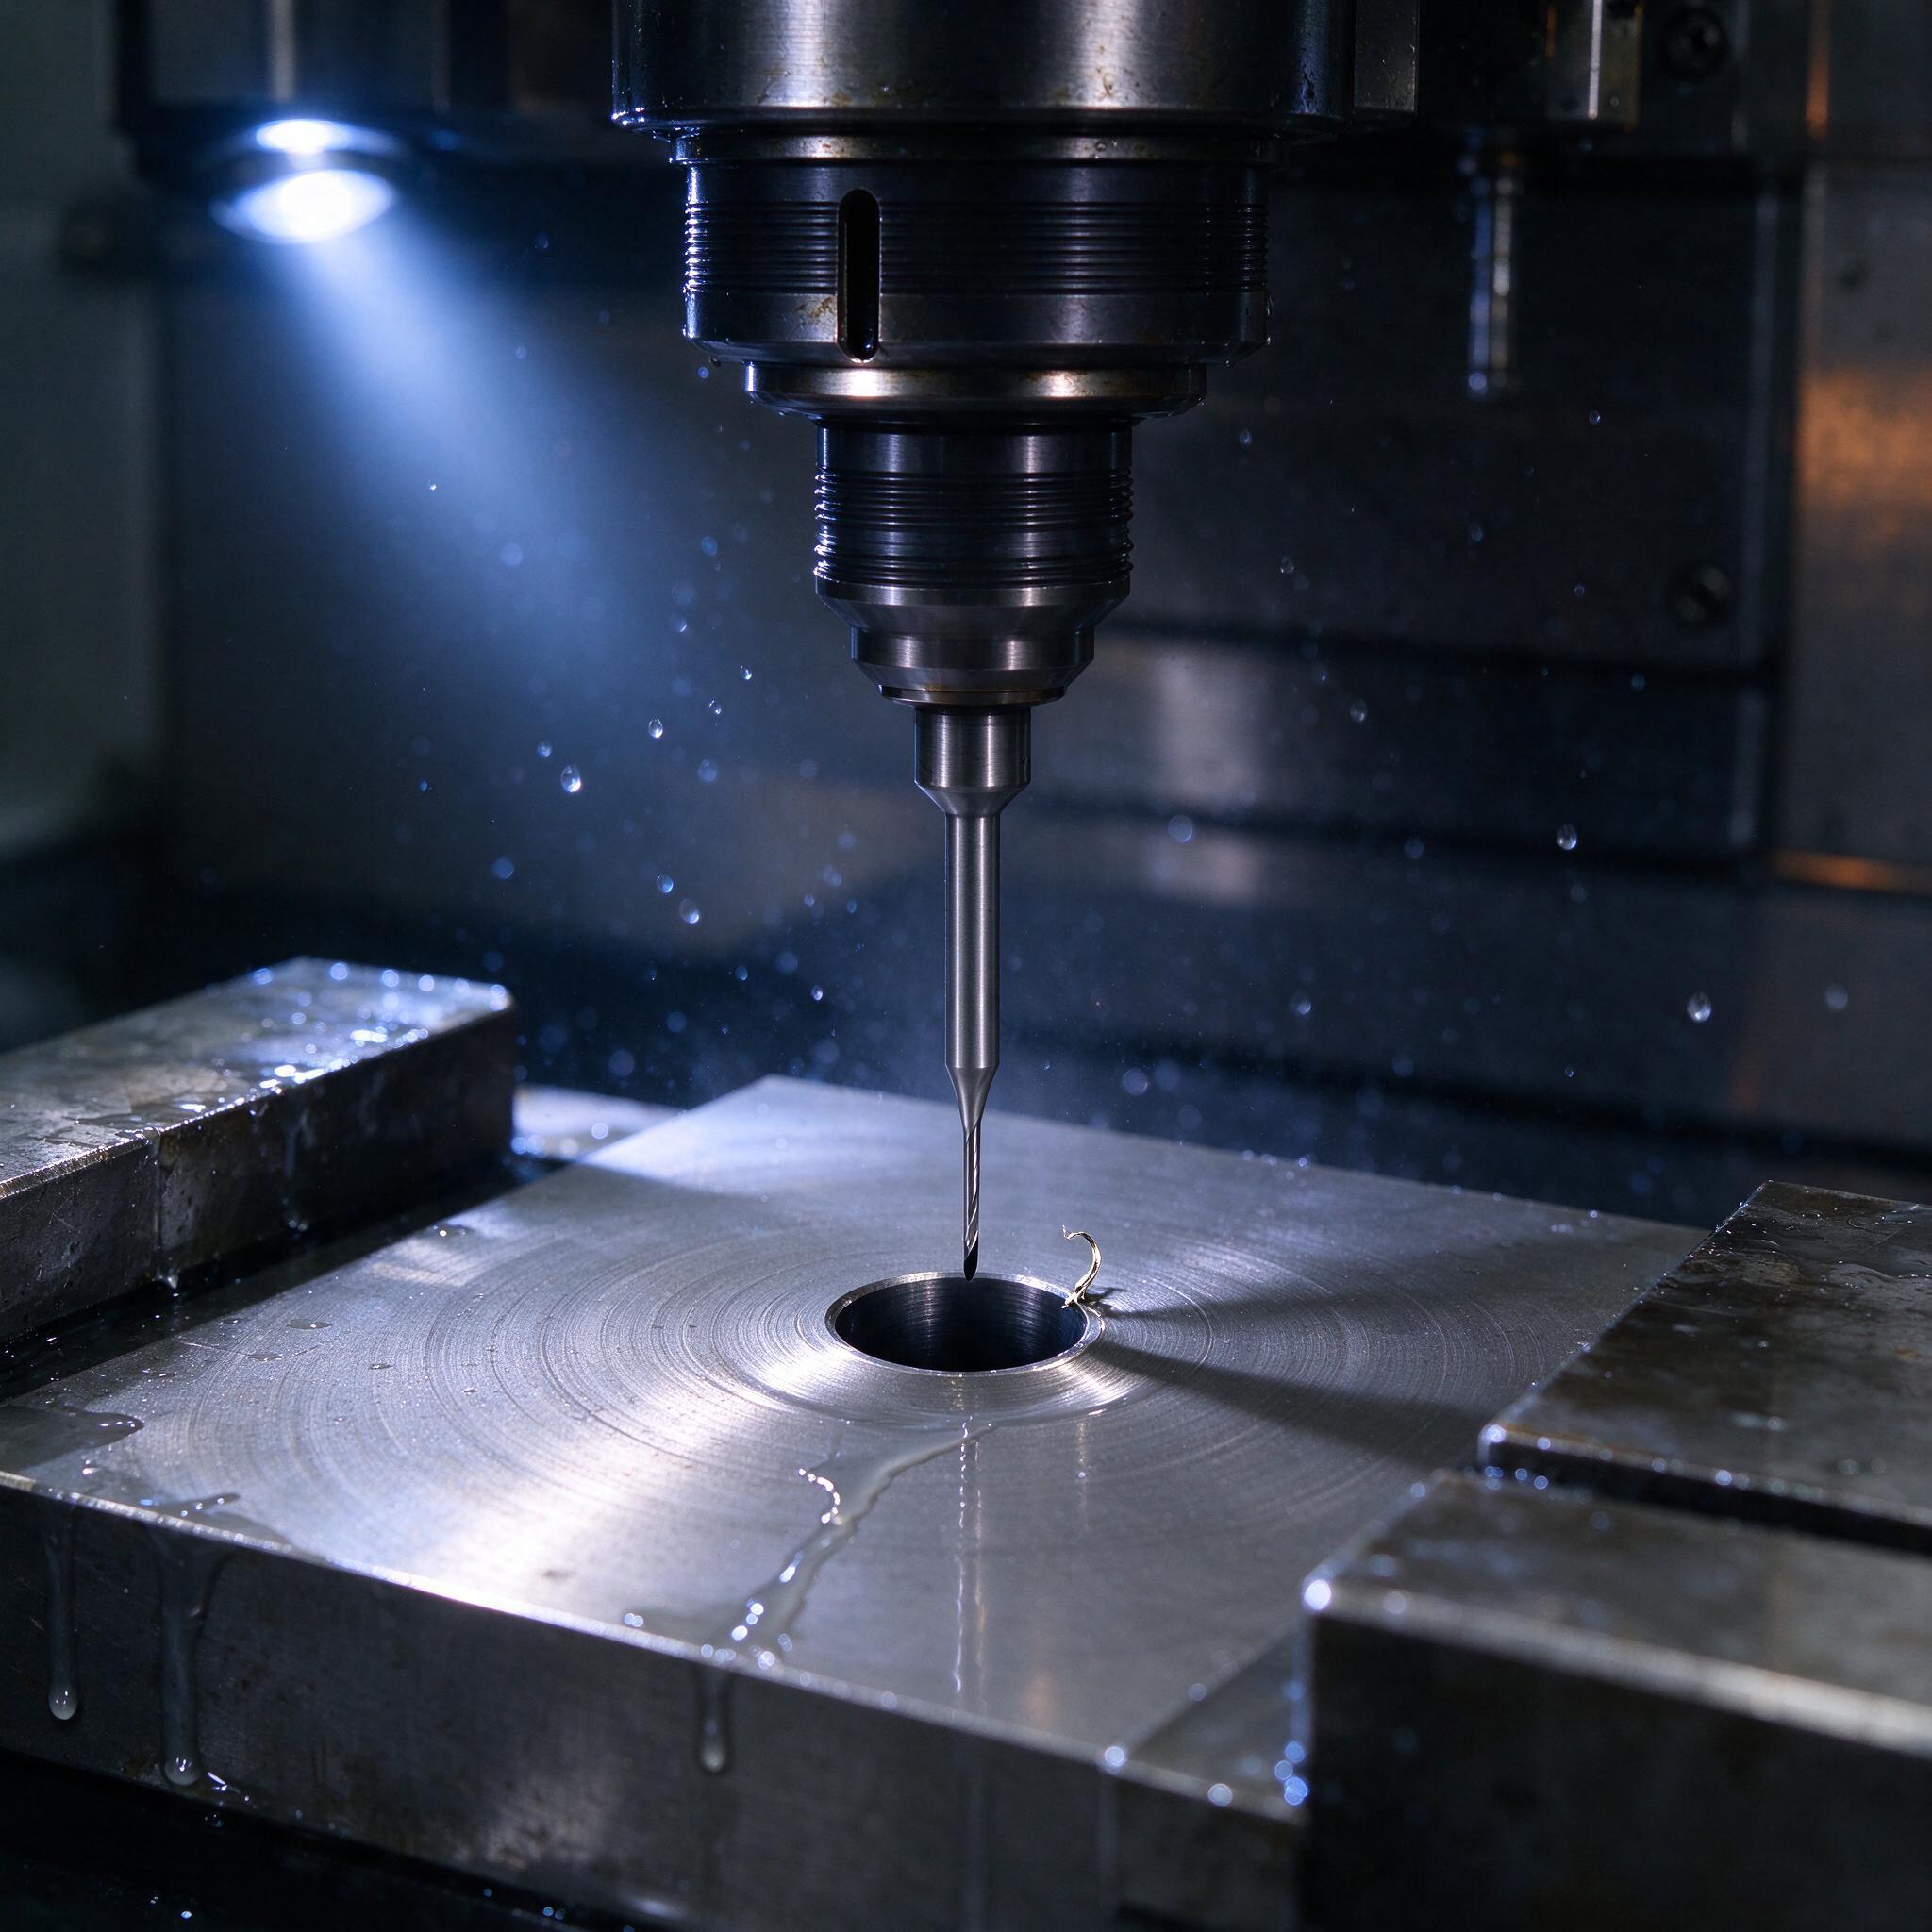
На фото — классическая картина с нашего участка: шпиндель обрабатывающего центра, в цанге зажато твердосплавное сверло миллиметрового диаметра, на столе плита с только что просверленными отверстиями, вокруг капли эмульсии и свежая стружка-«крючок» у кромки. Красиво на снимке. В жизни в этот момент оператор обычно держит кулаки, потому что микросверло диаметром 0,3 мм стоит как хороший обед на двоих, а ломается оно за полсекунды, без предупреждения. Разберем, как мы сверлим малые диаметры на станках с ЧПУ, почему G83 не всегда спасает, когда пора лезть в бор-машину, и что делать, чтобы твердосплавные сверла перестали уходить в утиль пачками.
Почему микросверление — это отдельный вид спорта
Отверстия от 0,2 до 1 мм — это не «обычное сверление, только мелкое». Это другая физика. Возьмем сверло 0,5 мм из твердого сплава. При рекомендуемой скорости резания Vc = 60–80 м/мин по конструкционной стали рабочие обороты должны быть в районе 38 000–50 000 об/мин. Теперь посмотрите в паспорт вашего обрабатывающего центра. У типичного VMC с_BT40_ шпиндель максимум 12 000–15 000 об/мин. То есть станок физически не выходит на расчетную скорость резания, и сверло работает в зоне наростообразования, на низких скоростях, где твердый сплав и так не любит работать — он у нас хрупкий, и на малых Vc стружка к нему буквально липнет и выкрашивает кромку.
Дальше — жесткость. Сверло диаметром 0,5 мм при вылете 15 мм имеет жесткость, сопоставимую с рыболовной удочкой. Малейший осевой люк в шпинделе, биение патрона больше 0,005 мм — и сверло начинает «рисовать» по конусу, разбивать отверстие и ловить радиальную нагрузку, на которую у него нет запаса. По опыту, именно биение, а не режимы, убивает до 70% твердосплавных микросверл. Проверено на собственном участке: сменили цанги на новые, у которых биение в пределах 3 микрон вместо поизношенных «десяточек», и расход сверл 0,8 мм упал примерно вдвое за месяц.
G83 против G73 и G81: что реально работает
Стандартный цикл глубокого сверления G83 работает так: инструмент врезается на глубину Q, полностью выходит к плоскости R, и только потом возвращается на дно отверстия. Полный выход — это принципиально. Зачем? Чтобы стружка не запиралась в канавках и чтобы к дну отверстия доставал свежий СОЖ. При сверлении малых диаметров именно стружка — враг номер один: канавка у сверла 0,4 мм имеет ширину меньше миллиметра, любой «пакет» стружки — и сверло заклинивает, «поймали зарез», дрогнула ось, слом.
Но у G83 есть обратная сторона, о которой часто забывают: каждый полный выход и возврат — это удар на дно отверстия при быстром подводе G00. Для твердого сплава на глубинах 5D и больше эти микроудары выкрашивают уголки. Поэтому мы на нашем производстве поступаем так:
- глубина до 3D — сверлим G81 одним движением, без циклования вообще, с подачей F по расчету;
- глубина 3D–8D — G73 (high-speed peck, выход не до плоскости R, а на 0,5–1 мм вверх,chip break), если материал дает короткую стружку — латунь, алюминий, чугун;
- глубина свыше 8D или вязкая сталь, нержавейка — честный G83 с Q = 0,3–0,5D и уменьшенной подачей возврата на дно (в Fanuc для этого есть параметр обхода ускоренного подвода — не поленитесь настроить, иначе долбите по дну на G00 каждый пик).
Типичная настройка для сверла 0,8 мм, сталь 45: S = 12000 (максимум станка), F = 90–120 мм/мин, Q = 0,4 мм, СОЖ — эмульсия под давлением через внешний сопел, направленных точно в зону резания. По нержавейке 12Х18Н10Т подачу режем до 50–70 мм/мин и добавляем СОЖ внутрь через канал, если сверло с внутренним подводом — на таких диаметрах это редкость, поэтому реально спасает только хорошее направленное охлаждение и терпение.
Сравнение твердосплавных сверл: что мы пробовали
| Марка / производитель | Диаметры | Материал | Наши впечатления |
|---|---|---|---|
| Guhring RT 100 U | 0,2–1,0 мм | сталь, нерж. | Стабильно держит на 10D, но цена кусается — оправдывает себя только на серийных деталях |
| Kennametal KSEM+ | 0,3–1,0 мм | сталь, чугун | Сменные головки — удобно, но держатель дороже года запаса обычных сверл |
| Karba (Karbide) | 0,2–1,0 мм | алюминий, латунь | Неплохой бюджетный вариант, по стали не тянет — выкрашивание на 4–5-м отверстии |
| Mitsubishi MWS | 0,3–1,0 мм | сталь | Держит удар по нержавейке, стружка отводится хорошо, прощает небрежный подвод СОЖ |
| Отечественные Р6М5К5 | 0,3–1,0 мм | сталь | Только для единичных отверстий на «ветеранах» без оборотов; на 12 000 об/мин плавится |
Мой совет не греть голову: для периодических задач берите приличный «средний класс», для серийного микросверления не жалейте денег на Guhring или Mitsubishi. Один сломанный пруток 0,4 мм за смену стоит дороже разницы в цене на десяток сверл.
Бор-машины: когда гибкий вал спасает партию
Бывает, что заказ — единичные жиклеры, пресс-формы с глубокими отверстиями 0,3 мм, и гонять ради них обрабатывающий центр жалко, а шпиндель не тянет по оборотам. Тогда в дело идет бор-машина (борфреза с гибким валом, у нас в цеху — старая добрая ручная бор-машина с патроном под цанги 3 мм и регулировкой до 35 000 об/мин). Оператор ведет вручную по кондуктору-шаблону из каленой стали, сверло с ограничителем глубины, обильная смазка — обычное веретенное масло или спирт с канифолью по стеклу и керамике.
Ручное микросверление звучит архаично, но для отвертий 0,2–0,5 мм глубиной до 10 мм оно часто быстрее и дешевле любой ЧПУ-настройки. Мы так делаем ремонтный подбор жиклеров и прошивку мелких сеток: шаблон стоит копейки, а станок в это время зарабатывает на сложной фрезеровке. Главное — приучить мастеров к двум вещам: сверло зажимаем за максимальную длину цанги (минимум вылета) и не давим «на пробой» — ощущение подклинивания значит, что пора выводить и чистить канавку.
Типичные ошибки, или как мы однажды угробили партию за ночь
Реальная история. Заказ — плита из стали 40Х, 96 отверстий 0,6 мм на глубину 12 мм (20D). Ночной смене дали программу с G83, Q = 2 мм, и все уехало. Утром — 11 сломанных сверл и 4 плиты с уводом отверстий за пределы допуска ±0,05 мм. Разбор: оператор оставил Q, который программист когда-то вбил для сверла 8 мм. Плюс вторая ошибка — точки смены инструмента стояли с вылетом «с запасом» 20 мм, сверло болталось, как хлыст, и уводило в сторону от зоны поджима. Что мы поменяли: Q уменьшили до 0,3 мм, поджим заготовки перенесли вплотную к зоне сверления, в программу добавили предварительное центрование подрезцовым сверлом 1 мм на глубину 0,5 мм (заодно сняли корку проката, которая на таких диаметрах — как камень). После этого та же операция прошла без единого лома. Мораль: в микросверлении программа и оснастка важнее самой марки сверла. И еще — мастера часто путают G73 и G83, думая, что «это одно и то же, только G83 помедленнее». Это не «помедленнее», это принципиально разный отвод стружки, и на вязких материалах разница — в целых сверлах.
Чек-лист: станок и подрядчик для микросверления
- Обороты шпинделя от 20 000 об/мин (в идеале 30 000+) или наличие опционального скоростного шпинделя; биение патрона/цанги не более 0,005 мм — требуйте протокол проверки.
- Подача СОЖ точно в зону резания, лучше с регулируемым давлением; минимальная подача по оси Z — плавная, без рывков, с настройкой обхода быстрого подвода в цикле G83.
- У подрядчика спросите, чем он измеряет глубину и позицию отверстий 0,3 мм: если в ответе нет «микроскоп/измерительный проектор/ИК» — бегите.
- Наличие опыта именно по вашему материалу: пусть покажут вырубленную пробу или деталь с отверстиями меньше 1 мм, а не красивые фото с сайта.
- Технологический запас по сверлам: ответственный подрядчик всегда закладывает 10–15% инструмента на лом и говорит об этом открыто, а не «у нас сверла не ломаются».
FAQ: отвечаем прямо
Можно ли сверлить 0,5 мм обычным сверлом из быстрореза на станке с ЧПУ?
Нет, это не сработает, потому что быстрорез требует Vc 25–35 м/мин и одновременно высоких оборотов, которых у стандартного шпинделя нет, а на низких оборотах он «плывет», налипает и рвет кромку. Плюс геометрия: у быстрорезовых микросверл нет того угла и полировки канавки, что у твердосплавных, — стружка пакуется уже на второй-третьей глубине Q.
G83 с маленьким Q всегда лучше обычного сверления G81?
Нет. На глубинах до 3D циклование только вредит: каждый выход — лишний удар и лишнее время, а стружка и так свободно выходит. G83 нужен, когда глубина реально большая или материал вязкий и дает длинную стружку. В остальных случаях честный G81 с хорошим охлаждением дешевле и целее для инструмента.
Что делать, если сверло 0,3 мм ломается каждые 5–10 отверстий?
Проверяйте в порядке вероятности: биение цанги (больше 5 микрон — меняйте), вылет сверла (должен быть минимально необходимый), СОЖ (струя должна попадать точно в отверстие, а не «рядом»), программу (Q не больше 0,5D, уменьшенная скорость подвода на дно) и материал (корка, наклеп от предыдущей операции). Сверло ломать последним — оно почти всегда жертва, а не виновник.
Вместо заключения
Микросверление на ЧПУ — это дисциплина, а не героизм. Правильный цикл, чистая цанга, нормальные обороты и струя эмульсии точно в точку дают стабильный результат даже на диаметрах 0,2 мм. А когда станок не тянет по оборотам — не стесняйтесь бор-машины с кондуктором: дедовский способ на этих диаметрах до сих пор бьет половину «умных» решений. Считайте лом и ведите статистику по сверлам — цифры быстро покажут, где именно вы теряете деньги.