Когда обычное сверло сдаётся на пятом диаметре
Начну с типового утра. Заказ: вал гидроцилиндра, отверстие диаметром 18 мм на глубину 1200 мм. L/D под шестьдесят. Оператор ставит спиральное сверло с внутренним подводом СОЖ — через 150 мм глубины шпиндель звенит, стружка пакуется в канавки, и на выходе имеем «_propеллер» вместо отверстия. Знакомо? Тогда поднимаем тему, которая у нас на участке решает такие задачи стабильно: глубокое сверление, а конкретно — пушечные сверла и системы single-tube (STS), с глубинами до L/D 100 и контролем увода отверстия.
Сразу оговорка: gundrilling — это не «сверло подлиннее». Это другая философия резания: одностороннее резание, асимметричная геометрия, принудительный отвод стружки через отверстие в сверле, высокие давления СОЖ. Кто пытается «продавить» глубокое отверстие обычным инструментом — тот потом неделю разбирает аварийные стержни из детали.
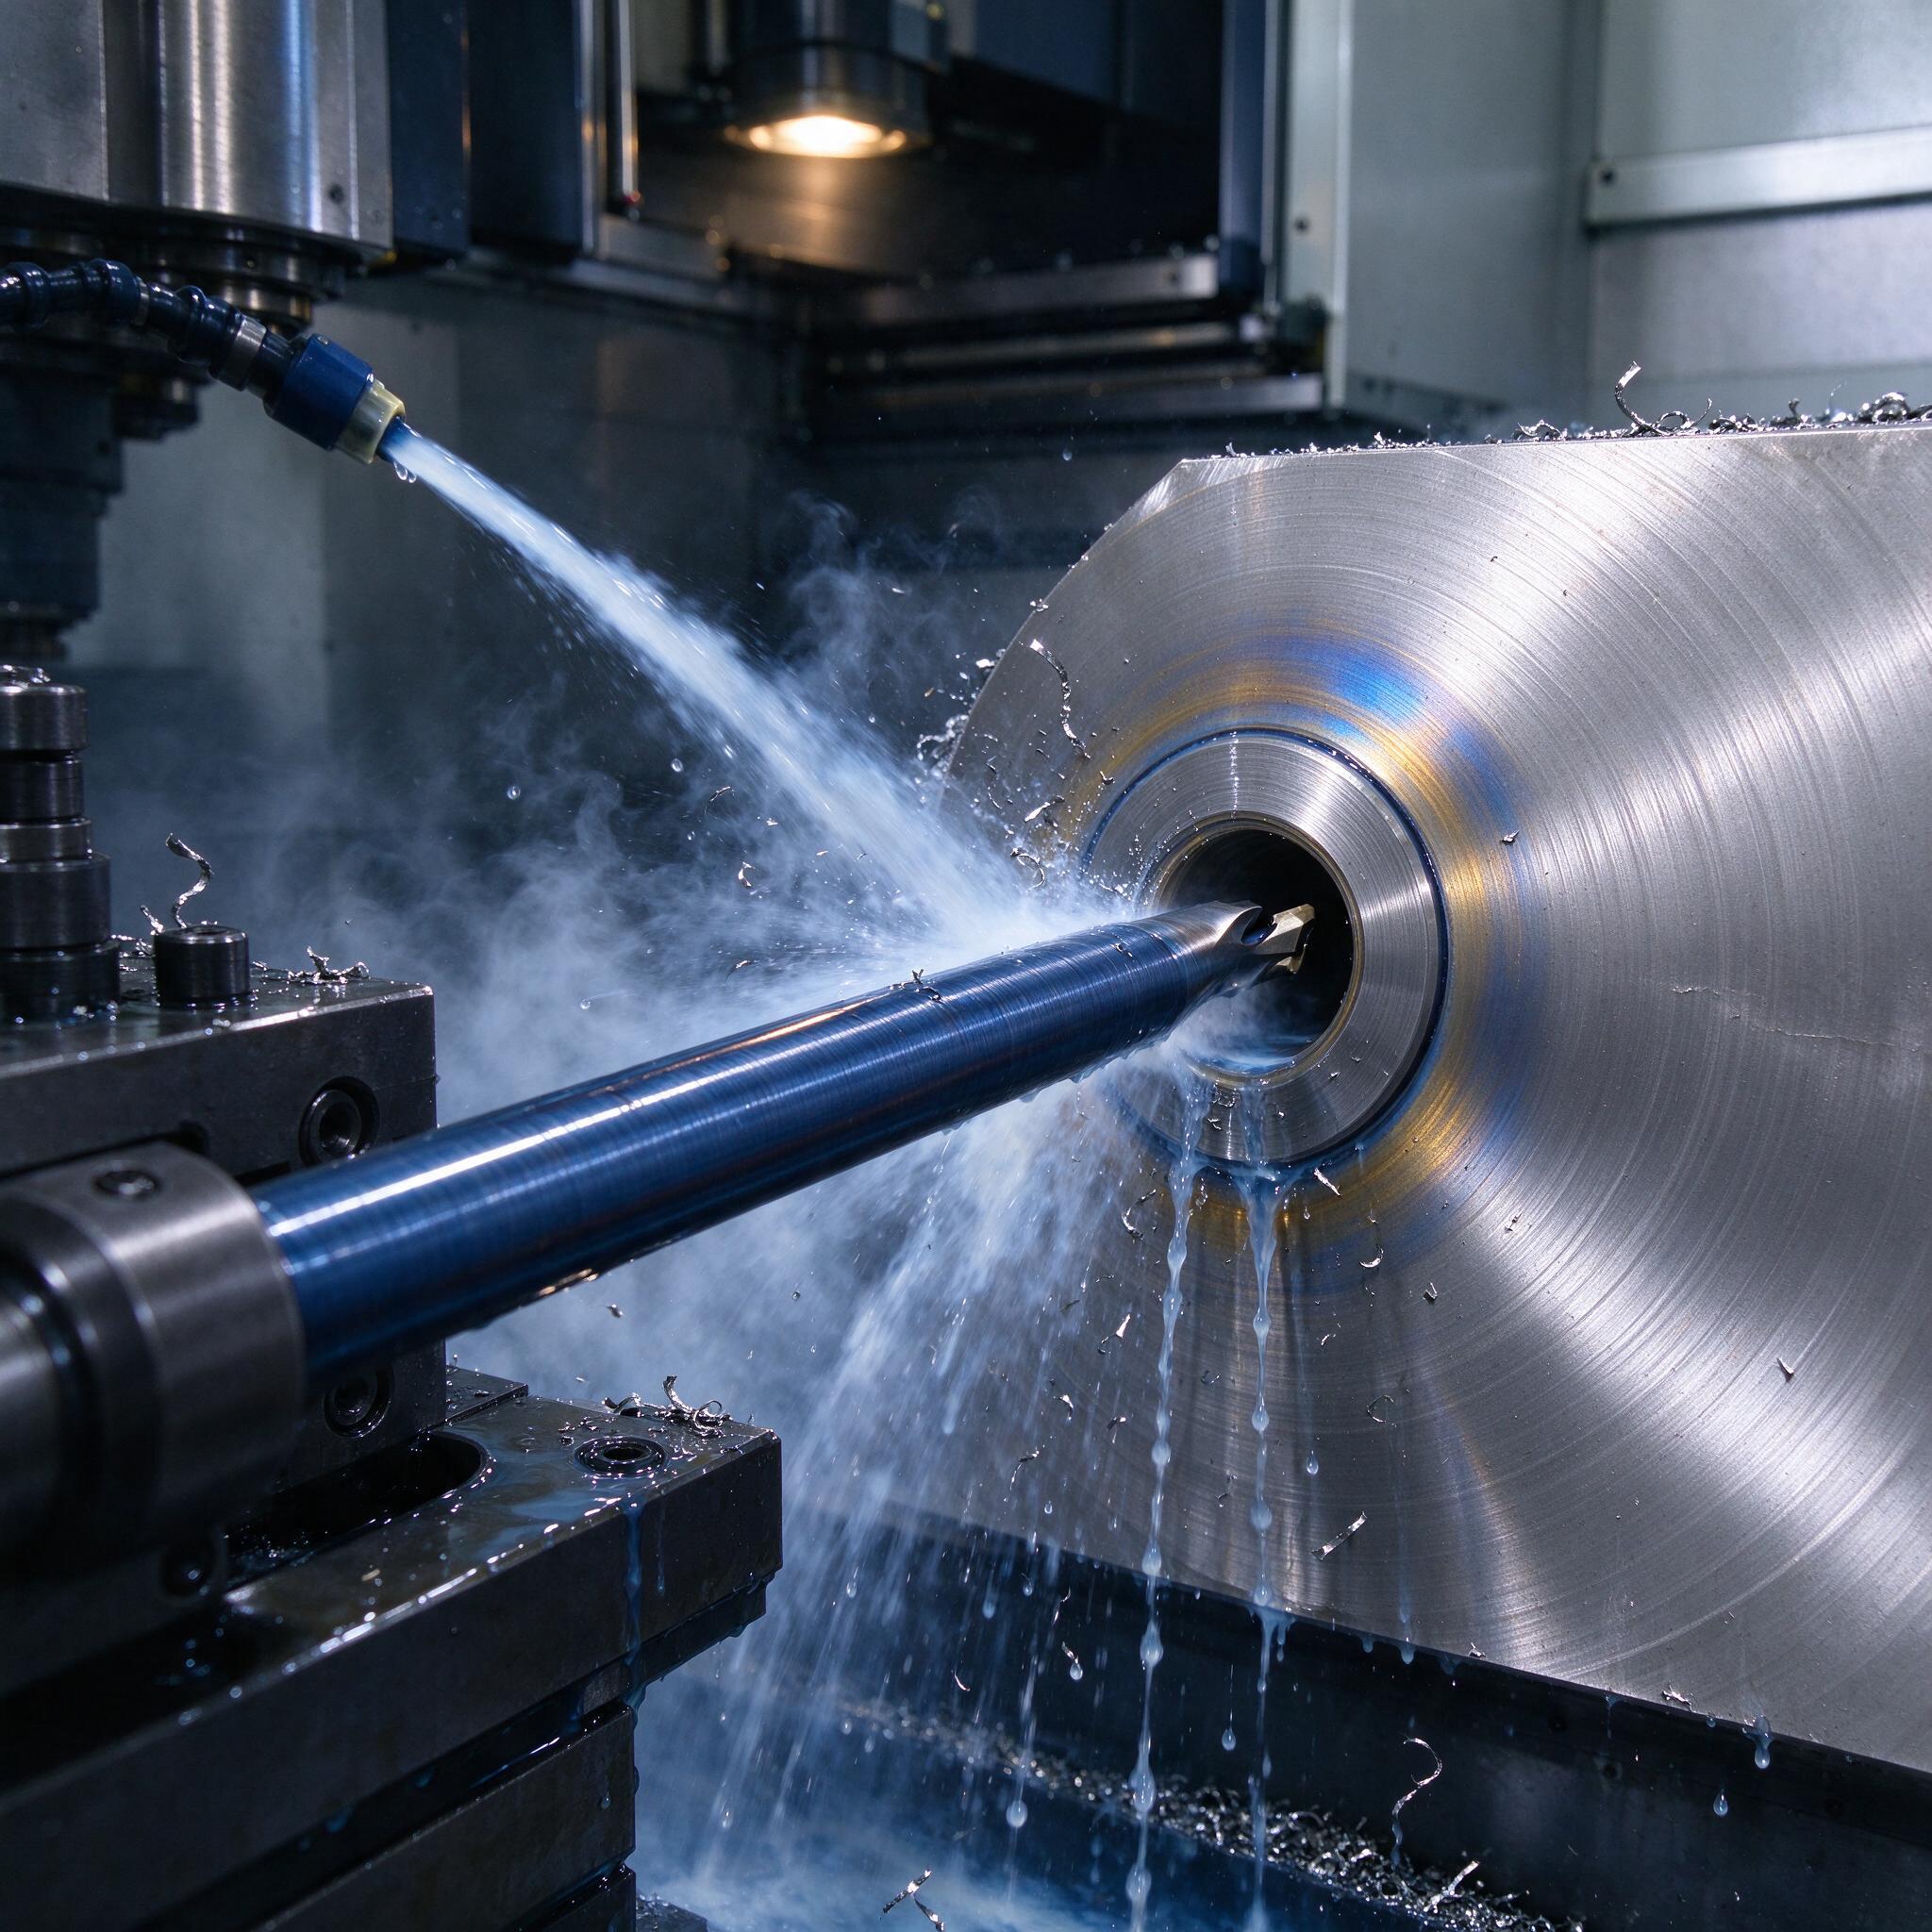
Кстати, на иллюстрации к статье — как раз наш случай: видна торцевая часть крупной заготовки с входным отверстием, из которого выходит полированный ствол инструмента, а СОЖ подаётся отдельной струёй через сопло с подводкой. Хорошо различимы радужные цвета побежалости на торце — деталь уже поработала под давлением и температурой. Стружка — витая, не дроблёная, что для гундриллинга как раз подозрительно: у правильного процесса стружка должна выходить мелкой «крошкой».
Почему увод — это главный враг, а не поломка сверла
Поломку вы увидите сразу. А увод отверстия коварен: деталь формально годная, отверстие сквозное, но на середине глубины ось ушла на 0,3–0,5 мм. На сборке заклинивает шток,或者在 гидроаппаратуре начинает подтекать. По опыту, мастера часто путают увод и конусность. Это разное. Конусность даёт разброс диаметра по глубине (причина — износ направляющей пластины, вибрации), а увод — это смещение оси, чаще всего из-за некачественного стартового кондуктора или биения в поводке.
Контроль увода у нас устроен так:
- стартовое отверстие — только на станке с ЧПУ, с точностью позиционирования не хуже 0,01 мм, глубина 0,5–1 диаметр, фаска под направляющую пластину;
- зазор в кондукторе — минимальный, направляющая пластина гундрила должна входить в стартовое отверстие плотно, «с натягом по смазке»;
- для деталей с повышенными требованиями — протягивание ствола через люнет с промежуточной опорой и периодический контроль прямолинейности на длиномере или на координатно-измерительной машине;
- косметика процесса: если стружка выходит «лентой» — подача занижена или СОЖ теряет давление, и увод поползёт.
Ещё нюанс, который многие упускают: увод зависит от соотношения скоростей. Мы держим Vc для стали 40Х порядка 70–90 м/мин (PVD-покрытие, твёрдый сплав), подача — 40–70 мм/мин на диаметре 12–20 мм. Превышаешь скорость — инструмент «плывёт» в сторону наименьшего сопротивления, особенно на неоднородном прокате (штрипс, ликвация).
Пушечное сверло против single-tube: что выбрать
Классика — пушечное сверло (gun drill) с подводом СОЖ через отверстие в стволе и V-образной канавкой для выхода стружки. Давления — 40–80 бар на малых диаметрах, до 100+ бар на длинных стволах. Альтернатива — система single-tube (STS, «однотрубная»): СОЖ идёт с торца вокруг инструмента, стружка и СОЖ уходят внутрь трубы через большее сечение. STS работает быстрее на больших диаметрах (от 15–18 мм и выше), но требует более строгой геометрии входного отверстия и, честно говоря, дороже в оснастке.
| Критерий | Gun drill (пушечное) | Single-tube (STS) |
|---|---|---|
| Диаметры | 1–25 мм, чаще 3–16 мм | 6–60 мм, оптимум от 18 мм |
| Глубина L/D | до 100–150 | до 50–100 |
| Давление СОЖ | 50–100 бар | 15–40 бар |
| Шероховатость Ra | 0,8–1,6 мкм | 1,6–3,2 мкм (с чистовым проходом — до 0,8) |
| Прямолинейность | 0,05–0,1 мм на 100 мм глубины | 0,1–0,2 мм на 100 мм |
| Стоимость инструмента | умеренная | выше, плюс дорогая оснастка |
Для тонких и сверхглубоких отверстий (форсунки, иглы, каналы охлаждения пресс-форм) — однозначно пушечное сверло. Для крупных валов, штоков, блоков цилиндров — STS даст производительность в 1,5–2 раза выше. Если сомневаетесь — считайте не стоимость сверла, а стоимость станко-часа: на длинных сериях STS отбивается быстро.
СОЖ: недооценённый фактор
Станок не тянет глубокое сверление в 80% случаев не из-за механики, а из-за СОЖ-системы. Слабый насос, забитый фильтр, разогретая эмульсия теряет вязкость — и всё, стружка пакуется, направляющая пластина горит, появляется каверна на поверхности отверстия. Мы на глубоких операциях держим:
- давление на входе в инструмент — 60–80 бар (для STS достаточно 25–40 бар);
- концентрация эмульсии 8–10% — не «по бумажке 5%», а реально замеряем рефрактометром;
- фильтрацию до 20–25 мкм, иначе абразивная суспензия из мелкой стружки работает как наждачка по направляющей;
- температура — до 40 °C, выше — смазывающая плёнка рвётся, ускоряется износ твердосплавной головки.
Однажды на участке мы поймали брак из-за того, что эмульсу доливали разной концентрации из разных бочек. Отверстие на 900 мм глубины вышло с «ёлочкой» — увод то влево, то вправо, прямолинейность не выдержана. Разбор показал: плавающая вязкость СОЖ дала плавающий гидроклин между направляющей пластиной и стенкой. С тех пор концентрацию меряем каждую смену, а долив — только из одной ёмкости с проверенной пропорцией.
Режимы, которые реально работают
Даю цифры «с пальцев», но проверенные. Для стали 40Х, диаметр 12 мм, gun drill с твердосплавной головкой и PVD-покрытием: S = 1800–2200 об/мин, F = 55–70 мм/мин, давление СОЖ 70 бар, расход — 30–40 л/мин. Для нержавейки 12Х18Н10Т снижаем Vc до 50–60 м/мин и поднимаем подачу чуть ниже базовой — иначе «нагар» и налипание на режущей кромке. Для алюминия всё наоборот: скорость можно 150+ м/мин, но следим за паковкой вязкой стружки в стволе.
Ещё важно: глубокое сверление почти всегда идёт с выхаживанием (pecking) на входе — первые 2–3 диаметра прорезаем с периодическими отводами, чтобы «поймать зарез» и стабилизировать направляющую. Дальше — без отводов, непрерывно, иначе можно застать ступеньку и сломать головку.
Типичные ошибки, или История одного сломанного ствола
Не буду про «неправильно выбранный режим» — это и так все знают. Расскажу реальный случай. Новый оператор запустил гундрил 8 мм на глубину 700 мм в детали из 30ХГСА. Инструмент шёл нормально первые 400 мм, потом — резкий щелчок, ствол сложило в «крендель», деталь в утиль. Разбор: оператор переставил деталь в тиски с неравномерным зажимом, «подтянул от души» обычным ключом без динамометра. Заготовку повело на 0,15 мм, стартовое отверстие ушло с оси, направляющая пластина встретила стенку под углом — и ствол не выдержал. Мораль: у гундриллинга нет «небольших» ошибок в базировании. Всё, что дальше 20 диаметров глубины, умножает любую мелочь в десятки раз. Поэтому у нас правило: деталь на глубокое сверление — либо на плите с прижимом по периметру, либо в кондуктор с контролируемым моментом затяжки. Тиски «на глазок» — запрещены.
Как выбрать станок или подрядчика: чек-лист
- Давление и производительность СОЖ-станции: минимум 60–80 бар для гундрила, расход — с запасом 30% к расчётному. Спросите паспорт насоса, а не «примерно».
- Жёсткость и точность: биение шпинделя не более 0,005 мм, люнеты с регулируемой опорой, наличие стартового кондуктора в комплекте.
- Опыт по вашей номенклатуре: пусть подрядчик покажет измеренные протоколы прямолинейности на глубинах, сопоставимых с вашей задачей, а не «мы такое делали лет пять назад».
- Инструментальная поддержка: доступность головок нужного диаметра и покрытия, сроки поставки, возможность переточки.
- Контроль: как они измеряют увод? Если ответ «на глаз и пробкой» — бегите. Нужен длиномер, КИМ или как минимум калибр-пробка с контролем в двух сечениях плюс просвет на просвет.
Частые вопросы
Можно ли сделать глубокое отверстие на обычном обрабатывающем центре с гундрилом?
Нет, это не сработает, потому что у обычного VMC нет давления СОЖ 60+ бар и герметичного подвода через шпиндель. Максимум, что вы получите, — отверстие на 10–15 диаметров с большим уводом и риском сложить инструмент. Гундрил требует специализированной станции с насосом высокого давления и системой сбора/фильтрации стружки.
Какой максимальной глубины реально достичь — правда ли L/D 100?
Да, правда, но с оговорками. На пушечном сверле на малых диаметрах (3–8 мм) L/D 100 — рабочая практика при идеальном базировании и стабильной СОЖ. На больших диаметрах и при жёстких требованиях к прямолинейности лучше планировать L/D 50–70, дальше риск увода растёт нелинейно. Для сравнения: STS-системы комфортно работают до L/D 80 при диаметрах от 20 мм.
Как часто проверять увод отверстия в процессе?
На первой детали — обязательно, на выходе из глубокого сверления. Дальше — по контрольному плану: выборочно каждую 5–10-ю деталь, плюс сразу при любой смене партии проката или после переточки инструмента. Промежуточно следим за косвенными признаками: ровность выхода стружки, стабильность давления СОЖ, звук. Если шпиндель зазвенел — останавливайтесь, не пытайтесь «дожать».
Вместо резюме
Глубокое сверление — это про дисциплину, а не про «секретные режимы». Чистое стартовое отверстие, стабильная СОЖ под давлением, честное базирование, контроль увода измерением, а не «на глаз». Всё остальное — инструмент и опыт. Пушечное сверло или STS выбирайте под задачу, а не по привычке. И помните: каждое «поехало» на 600-м миллиметре — это, как правило, ошибки, сделанные на первых двадцати.