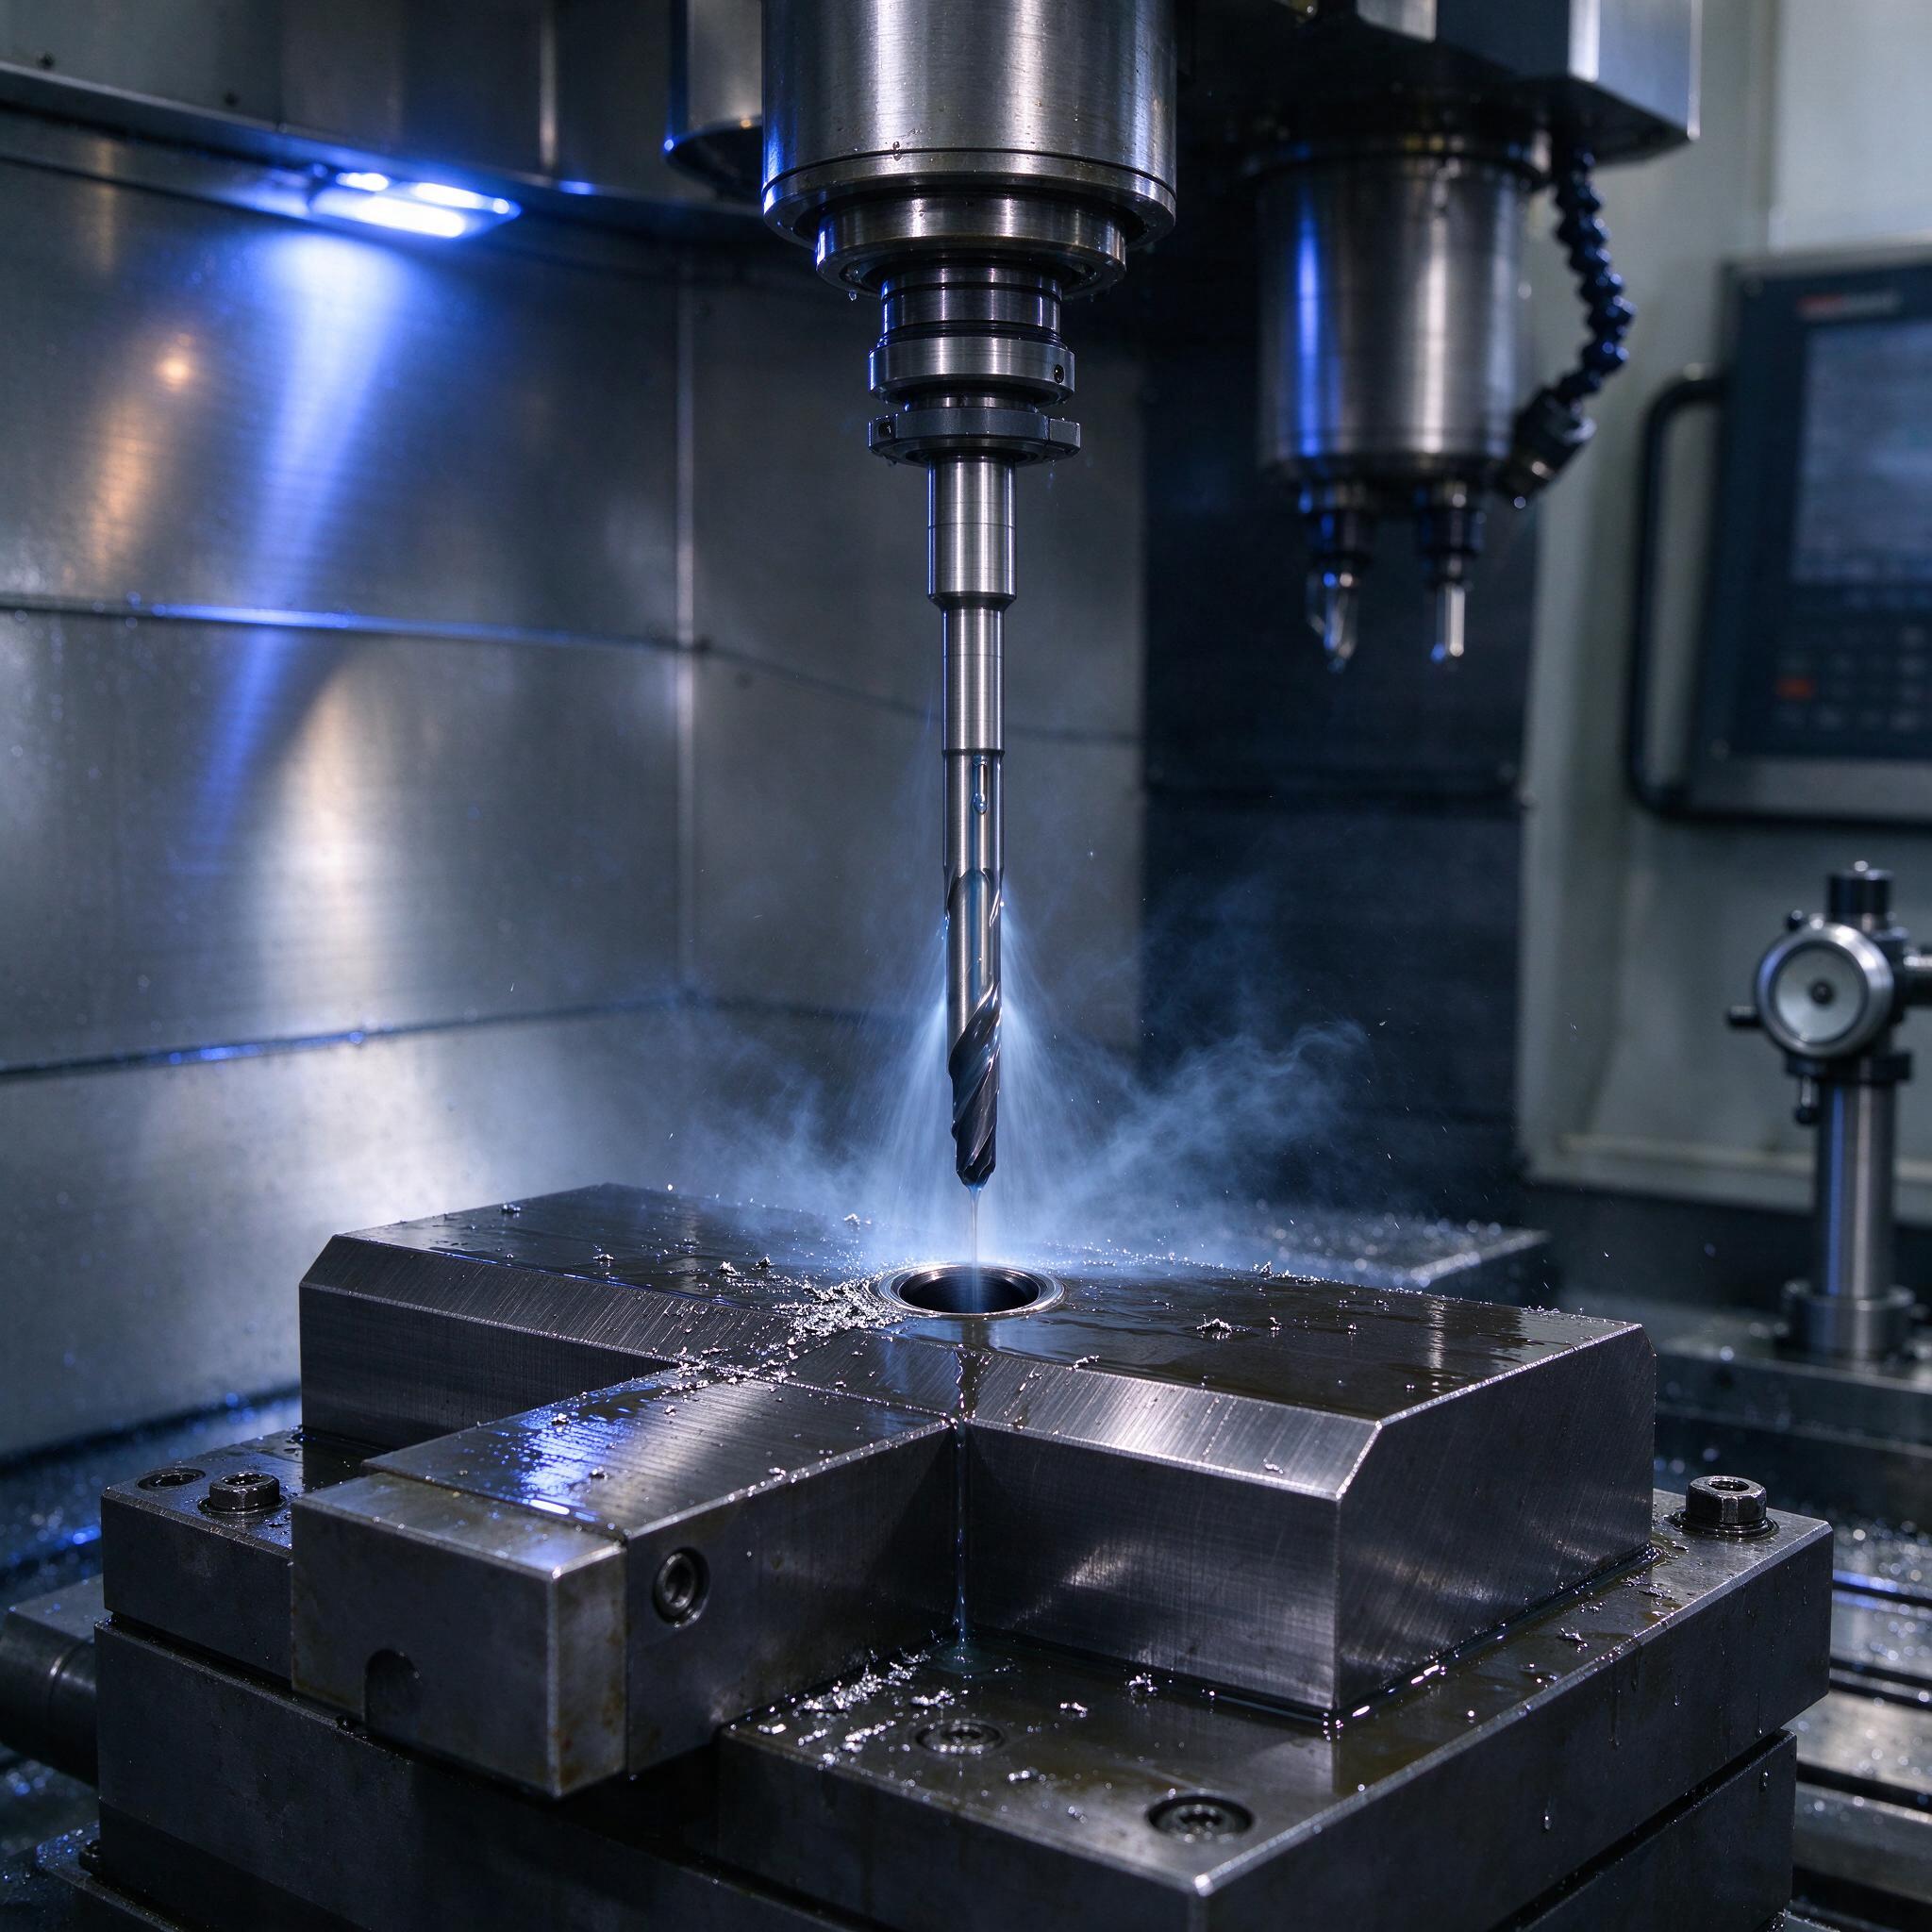
На фото — классическая картина с нашего участка: вертикальный обрабатывающий центр, в шпинделе зажато цельное сверло с внутренним подводом СОЖ, стем движется к заготовке, зажатой в тисках на столе. Стружка смыта эмульсией, в воздухе висит туман — СОЖ подается под давлением, и видно, как она разбивается о кромку детали. Слева горит синеватая диодная подсветка зоны резания, справа на стойке ЧПУ — оператор. Обычная смена. Но за этой картинкой — месяц борьбы с уводом оси на глубине 400 мм.
Тема сегодняшнего разговора — глубокое сверление отверстий с l/d от 20 до 50 в стали 42ХМОА прямо на обрабатывающем центре, без спецглубокопросверливых станков. Материал противный: хром-молибденовая легированная сталь после улучшения на 28–34 HRC, вязкая, с абразивным молибденом, стружка длинная и не хочет ломаться. Расскажем, как мы научились ловить такие отверстия стабильно: какие сверла с подводом СОЖ ставим, какое давление держим и как контролируем увод оси на l/d 30 и больше.
Почему 42ХМОА на глубине — это не «просто сверло подлиннее»
Начнем с матчасти. 42ХМОА (аналог 42CrMo4) в улучшенном состоянии тянет режущие свойства из инструмента как насос. Vc для твердого сплава — 70–90 м/мин, не больше. Ставишь 110, как советует каталог «для конструкционных сталей» — через два отверстия кромка с микровыкрашиванием, нагар на перемычке, и сверло можно в утиль. Подача на зуб 0,08–0,14 мм для диаметров 8–16 мм, при этом на глубинах свыше 20 диаметров каждая ошибка в геометрии заточки выходит боком: стружка не выносится из зоны резания, пакетируется в стружечных канавках, и сверло заклинивает. Мы это зваем «поймать зарез» — момент неприятный, потому что вместе с инструментом часто улетает и заготовка за пару сотен тысяч.
Вторая беда — увод оси. На l/d 30 обычное спиральное сверло с наружным охлаждением гуляет так, что отверстие превращается в каверну с изломом посередине. Допуск на прямолинейность оси у нас по ТУ — 0,15 мм на 300 мм длины. Обычное сверло дает 0,5–0,8 мм. Разница между «сделали деталь» и «в мусор» — ровно поэтому.
Инструмент: что реально работает
Мы перепробовали немало. Короткий итог в таблице.
| Инструмент | Рабочий диапазон l/d | Увод оси (наш замер) | Комментарий |
|---|---|---|---|
| Цельное сверло с подводом СОЖ, 4-гранник, точеная направляющая | до 25–30 | 0,05–0,12 мм | Основной рабочий инструмент, порядок 8–16 мм |
| Сверло с сменными твердосплавными головками (exchangeable head) | до 20–25 | 0,1–0,2 мм | Дороже, но экономия на переточках при серии — да |
| Однолезвийное (BTA/синтетика с одной направляющей) | 30–50 | 0,03–0,08 мм | Требует пилотного отверстия и хорошего давления |
| Обычное спиральное с наружным СОЖ | до 10–12, дальше лотерея | 0,4–0,8 мм | Не для этой работы, и точка |
Для 42ХМОА мы работаем цельными сверлами с полированными канавками и покрытием TiAlN/AlCrN, углом при вершине 135–140°, с усилением перемычки под самоцентрирование. Ключевой момент — точеная направляющая ленточка и поднутрение за ней: именно она держит сверло по оси, а не «жесткость» как таковая. На l/d 35–50 ставим однолезвийные системы с твердосплавной направляющей и головкой под внутренний подвод — с пилотным заходом на 1,5–2 диаметра.
Давление СОЖ: 20 бар — минимум, 40 — комфорт
Внутренний подвод без давления — деньги на ветер. Через стандартный насос центра на 7 бар вы вынесете стружку с l/d 15, дальше — нет. Мы держим на входе через вращающийся переходник (HP-модуль) 25–35 бар для диаметров 10–14 мм и до 40 бар для мелких. Расход — 15–25 л/мин на инструмент, смотрите по паспорту шпиндельной системы.
Почему так критично: стружка должна выноситься по двум V-образным канавкам вдоль тела сверла потоком, а не выталкиваться наверх «проталкиванием». При 20 бар и нормальной эмульсии (концентрация 8–10%, не «водичка» с 3%) стружка из зоны резания выходит дробленая, цвета побежалости нет. Давление упало ниже 15 — слышишь, как шпиндель звенит, стружка пакуется. Всё, останавливаемся, выводим, чистим канавки, пересматриваем режимы.
Станок тоже важен. Наш Haas VF-4 с опцией thru-spindle coolant на 300 бар (редуктор до рабочего давления) тянет такие режимы, а старый центр без HP-насоса — не тянет, как его ни проси. Момент на сверлении 12 мм в 42ХМОА на глубине 250 мм — приличный, слабый шпиндель и линейные направляющие без предварнатяга сразу покажут вибру, а вибрация на глубине = поломка.
Цикл: как мы сверлим, чтобы не уводило
- Зацентровка жестким сверлом 140° на глубину 0,5–1 диаметра, без люфта в приспособлении.
- Пилотное отверстие сверлом d+0,2...0,3 мм на глубину 2–3 диаметра — направляющая для основного инструмента.
- Основное сверление: подача постоянная, скорость вращения снижена на 10–15% относительно каталога. Пиковые режимы в глубине не работают.
- На l/d свыше 25 — строчечный выход с периодичностью (chip breaking через цикл G83 с уменьшенным Q) либо, если система позволяет, непрерывно — однолезвийное сверло предпочитает работать без раскачки.
- Калибровка/развертка, если чертеж требует H7 — развертка с подводом СОЖ, припуск 0,25–0,35 мм на сторону.
Приспособление — отдельная песня. Деталь в тисках с упором, но торец в зоне входа сверла должен быть фрезерован начисто, без корки и наклепа. Корка на прокате — главный источник увода на первых миллиметрах, дальше сверло уже не вернешь.
Контроль увода оси: чем и как меряем
Прямолинейность оси после обработки проверяем на координатно-измерительной машине — не всегда, но выборочно на каждой партии первые 2–3 детали и после каждой переточки инструмента. Быстрый цеховой способ — длинный калибр-пробка на проход с проверкой биения: индикаторной стойкой ловим отклонение на выходе относительно входа. Стрелка за 0,1 мм на 200 мм — деталь под вопросом, разбираемся, что случилось: инструмент, приспособление или режим.
Однажды на участке мы поймали брак из-за того, что сменили поставщика прутка: прокат шел с обезуглероженным слоем 0,4 мм вместо привычных 0,1. Сверло встречало разнотвердость на входе и уводило вправо на 0,3 мм стабильно, hole-to-hole. Две недели искали причину в инструменте и цикле, пока не замерили твердость корки по сечению. С тех пор входной контроль твердости поверхности проката — обязателен, и это правило мы вбили в техпроцесс.
Типичные ошибки, которые мы видели своими глазами
По опыту, мастера часто путают причину и следствие: сверло ломается «из-за жесткости», а на деле — из-за концентрации СОЖ 4% вместо 9%. Эмульсия слабая — смазывающей пленки нет — трение в канавках растет — температура в зоне резания растет — стружка сваривается с кромкой. Инструмент меняют, а не эмульсию. И через неделю всё повторяется.
Второй реальный случай: молодой оператор на номинальных оборотах (S1800 для d10) полез на l/d 28 без пилотного отверстия, «чтобы сэкономить переход». Через 90 секунд сверло заклинило в детали — стружка пакетом встала в канавках. Вытащили, наполовину сломав, деталь спасли рассверловкой электроэрозией — стоило это дороже, чем все сэкономленные переходы за год. Вывод простой: на 42ХМОА на глубине пилот обязателен, независимо от того, что написано в рекламе производителя инструмента.
Третья ошибка — игнор состояния вращающегося подводника. Уплотнения изнашиваются, давление на входе падает с 30 до 12 бар, а манометр на насосе показывает «нормально». Меряйте давление непосредственно у шпинделя, раз в месяц, на рабочем расходе.
Чек-лист: станок и режимы под глубокое сверление в 42ХМОА
- Наличие thru-spindle coolant с рабочим давлением от 20 бар (лучше 30–40) и исправным вращающимся соединением.
- Мощность шпинделя от 15 кВт и жесткая кинематика — слабый станок «не тянет» момент на глубине.
- Система подготовки эмульсии: концентрация 8–10%, фильтрация до 20 мкм, иначе забьете каналы сверла.
- Высокоточное патронирование — термозажим или фрезерный патрон с биением не более 0,005 мм; на l/d 30 биение 0,02 уже уводит ось.
- Техпроцесс с пилотным переходом и контрольным замером увода на первых деталях партии.
FAQ
Можно ли обойтись без пилотного отверстия на l/d 25?
Нет, это не сработает, потому что цельное сверло с подводом СОЖ на входе в корку 42ХМОА без центровки уводит уже на первых 5 мм, и дальше поток СОЖ идет вдоль одной стенки — стружка пакуется. Пилот на 2 диаметра с диаметром +0,2 мм — это не опция, это часть технологии.
Достаточно ли 20 бар СОЖ для l/d 40?
На грани. Для d10 и выше — да, если концентрация и фильтрация в порядке и стружка дробится нормально. Для d6–8 на такой глубине — нет, нужно 35–40 бар, иначе вынос стружки не обеспечен, и вы это услышите по звуку раньше, чем увидите по стружке.
Какое сверло взять, если серия маленькая, 20–30 отверстий в год?
Цельное перетачиваемое с внутренним подводом. Сменные головки окупаются от нескольких сотен отверстий, при вашем объеме вы переплатите за корпус. Найдите заточку рядом — переточка 4–6 раз при аккуратной работе реальна, но требуйте протокол заточки и контроль биения после каждой.
Вместо итога
Глубокое сверление в 42ХМОА на обрабатывающем центре — это не героизм, а дисциплина: давление, концентрация, пилот, контроль увода. Пропустил одно звено — платишь инструментом и деталями. Настроили все четыре — работаете годами без сюрпризов. Так и живем.