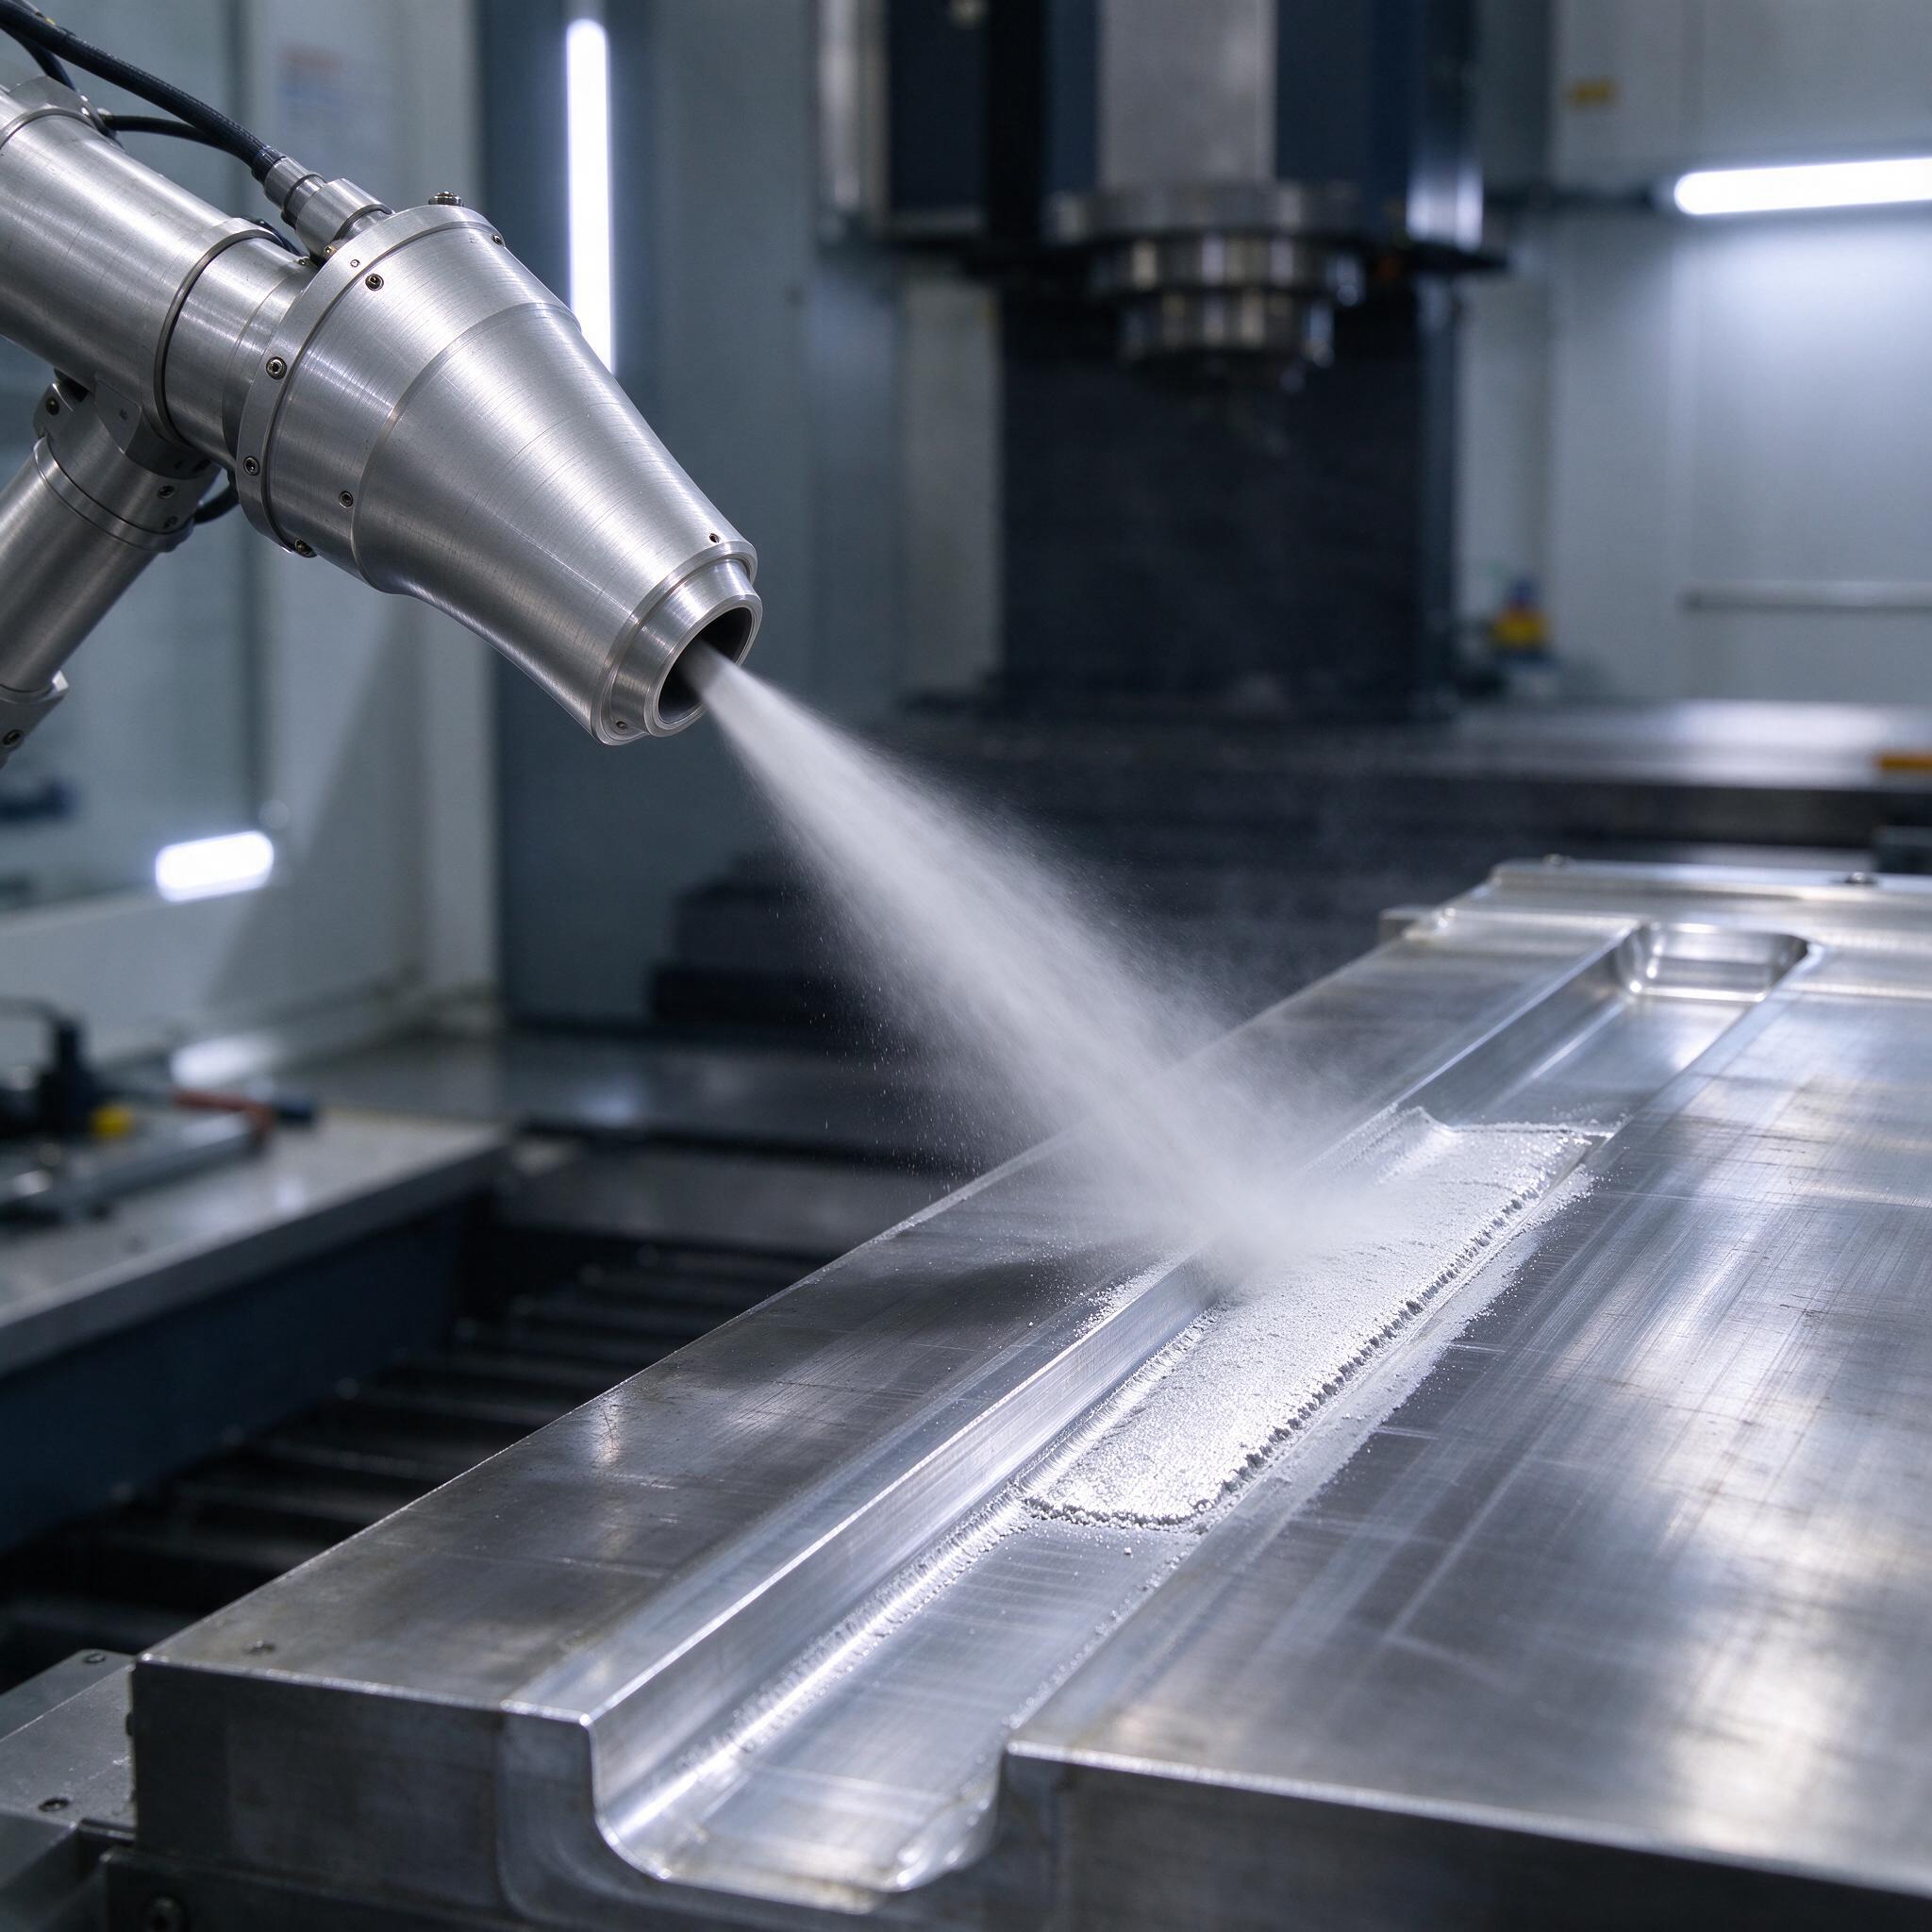
Классическая ситуация: фрезеровщик «зарезал» паз на корпусе из АК6 на токарно-фрезерном центре — ноль целых семь вместо 0,5 мм на сторону. Деталь под замену, срок — вчера, покупной корпус стоит как крыло самолета. Отправлять в переплав? Нет. Мы на своем участке уже пару лет спасаем такие вещи холодным газодинамическим напылением (CGDS) — наращиваем алюминиевый слой от 0,1 до 2 мм и работаем в размер. Разберу по-честному: где метод стреляет, где дает осечку, какие режимы и порошки брать, как принимать работу от подрядчика.
Что такое холодное газодинамическое напыление — без магии
Суть процесса, если без учебников: металлический порошок разгоняется сверхзвуковым потоком горячего газа (обычно воздух, иногда гелий) через сопло Лаваля и бьется о заготовку со скоростью 600–1000 м/с. Температура потока — 100–400 °C, то есть ниже точки плавления алюминия. Частицы не плавятся, а привариваются за счет пластической деформации — как наклепанный пластилин прилипает к шероховатой поверхности. Никаких каверн от пережога, никаких термических короблений, никакой оксидной пленки в объеме покрытия. Для алюминия это критично: он любит плыть при нагреве, и любой термический метод восстановления (тот же плазмотрон) на тонкостенных корпусах из АМг/АК-сплавов очень часто ведет к уводу геометрии.
Звучит красиво, но первый вопрос технолога — адгезия. Оксидная пленка на алюминии держится крепко. Поэтому подготовка — 80% успеха, и об этом ниже.
Подготовка поверхности: где рождается брак
По опыту, мастера часто недооценивают именно подготовку и потом удивляются, почему покрытие «слезает» при первой же подаче резца. На практике работаем так:
- Механическая активация — корундовый пескоструй (фракция 0,3–0,6 мм, давление 5–6 бар) прямо у установки, не в соседнем цехе, иначе на свежую поверхность налипнет пыль и жир.
- Обезжиривание ацетоном или спиртом, никаких ватных тампонов с волокнами — оставим ворс, получим включения.
- Микрорельеф: на гладкой поверхности (Ra ниже 1,6) адгезия падает почти вдвое. Иногда специально делают риску или насечку резцом с подачей 0,5–0,8 мм/об.
- Пауза между подготовкой и напылением — не более 30 минут. Дольше — переделывай пескоструй.
Один раз мы поймали брак из-за того, что деталь после обезжиривания полчаса лежала на верстаке рядом с прессом, где лили СОЖ. Аэрозоль масляной эмульсии осел на поверхность — невидимый глазу слой, а адгезия упала с заявленных 30–35 МПа до того, что покрытие скалывалось ногтем. С тех пор правило железное: пескоструй, обезжиривание, напыление — в одной связке, без «пусть полежит до обеда».
Порошки и режимы: что льем и на каких скоростях
Материал покрытия подбираем под базу. Класть тот же сплав — не всегда лучший вариант, потому что у порошка и у литья разная структура, и на границе могут получиться непрокрашенные зоны. Типовая таблица, с которой мы работаем:
| База детали | Порошок | Слой | Адгезия, МПа | Портрет покрытия |
|---|---|---|---|---|
| АК6, АК9 | ПАП-2, АКПЧ 99,5% | 0,1–2 мм | 25–40 | Плотное, хорошо режется |
| АМг6 | АМг6 + 5–10% цинка | до 1,5 мм | 20–30 | Мягче базы, требует чистового прохода |
| Д16 (плакированный) | АКПЧ + SiC до 2% | 0,2–1 мм | 25–35 | Тверже, но abrasive для резца |
Режимы: температура воздуха на входе в сопло — 250–350 °C для чистого алюминия, давление 1,5–2,0 МПа, дистанция до детали 10–30 мм, шаг прохода 3–5 мм. Расход порошка — примерно 30–80 г/мин. Производительность нанесения приличная: до 1 мм толщины за один «проход» в минуту на полосе 5–7 мм. Слой больше 2 мм уже не наносим — растут внутренние напряжения, покрытие начинает «стрелять» краями, и потом откол снятого наплыва могут пойти каверны в середине слоя.
Шероховатость покрытия после напыления — Ra 8–15. То есть далее в обязательном порядке механическая обработка: черновое точение или фрезерование, потом чистовой проход с подачей 0,05–0,1 мм/об, добиваясь Ra 0,8–1,6. Режимы резания обычные для алюминия: Vc 200–400 м/мин твердым сплавом, СОЖ — эмульсия 5–7%. Единственный нюанс — покрытие слегка пористое (1–3% пор), поэтому на герметичных посадках с натягом, где нужна плотность, лучше взять слой чуть толще и промазать тонким эпоксидным герметиком под опрессовку.
Типичные ошибки: реальный случай с Д16
История, которую у нас до сих пор вспоминают. Привезли на восстановление фланец из Д16 с выработкой по посадочному пояску — надо было нарастить 0,8 мм под стопорное кольцо. Молодой оператор поставил температуру «с запасом» — 450 °C вместо 320, мол, «прочнее приляжет». Алюминий в сопле начал перегреваться, частички полетели уже в полурасплавленном состоянии, слой получился с оксидными пленками между проходами и расслоился посередине. Снаружи — красота, а на токарном станке при первом черновом проходе (Vc 250 м/мин, подача 0,3) срезалась ровно половина толщины — второй слой просто отвалился вместе со стружкой. Хорошо, что поймали на своей операции, а не у заказчика. Вывод, который мы записали в техпроцесс: для Д16 и его родни температура не выше 350 °C, и при любой перенастройке — контрольный образец-свидетель на пробную пластину, которая обрабатывается вместе с деталью.
Вторая частая ошибка — гоняться за толщиной за один проход. Оператору кажется, что если провести соплом десять раз по одному месту, слой будет прочнее. Нет, будет напряжение и отслоение. Максимальный прирост за один цикл — 0,5–0,7 мм, дальше слой должен остыть.
Как выбрать установку или подрядчика: чек-лист
- Рабочее давление — не ниже 1,5 МПа. Бюджетные «пистолеты» на 6–8 бар дают диффузионный поток, скорость частиц падает до 300–400 м/с, и адгезия будет плакать.
- Порт или робот — напыление вручную, с сопла в руках, дает перепад дистанции ±5 мм. Это уже минус 15–20% к равномерности слоя. Хороший подрядчик имеет манипулятор или ЧПУ-порт.
- Образцы-свидетели — требует ли подрядчик изготовление пробных пластин и испытание на адгезию (отрыв грибка)? Если «сразу нанесем на деталь» — бегите.
- Порошок — свежий, с сертификатом, гранулометрия 20–45 мкм. Порошок с фракцией больше 63 мкм для алюминия не летит как надо, оседает по краю пятна, слой получается рыхлый.
- Термо- и тензоконтроль — устанавливается ли пирометр на поток и есть ли контроль температуры детали (макс. 150 °C на поверхности, иначе начнется рост оксидной пленки между слоями).
На фото — типовая рабочая сцена: робот-манипулятор с коническим соплом, из которого идет факел, на столе крупногабаритный корпус, и уже виден нанесенный светлый слой в пазу. Именно так выглядит грамотная организация — деталь закреплена, рука ведет сопло по программе, а не «на глазок».
FAQ
Можно ли нарастить алюминий на стальную деталь?
Нет, это не сработает напрямую: разница температурных коэффициентов расширения и твердость базы рано или поздно сорвут покрытие. Для сталь-алюминий нужен промежуточный подслой (никель, цинк-алюминий), и то — только для неответственных посадок. Если база сталь, лучше сразу смотреть в сторону плазменного напыления или наплавки.
Какая максимальная толщина покрытия реальна?
2 мм — наш рабочий потолок, и то в 3–4 цикла с промежуточным остыванием. Больше — только на малонагруженных плоских поверхностях, где отслоение не критично. Для точных посадок лучше делать 1–1,2 мм с запасом под механическую обработку и не гнаться за рекордами.
Выдержит ли покрытие вибрацию и ударные нагрузки?
Спокойно — при адгезии выше 25 МПа и на поверхностях, где нет циклического изгиба самой детали. Алюминиевое CGDS-покрытие по алюминию ведет себя как часть базы. Но на кручение вала или на ударную посадку с большим натягом рассчитывать не стоит: пористость 1–3% дает усталостные концентраторы.
Вместо резюме
CGDS — не панацея, а инструмент. Для алюминиевых корпусов, фланцев, посадочных поясков и «пойманных зарезов» до 2 мм — это часто единственный способ спасти деталь без термических войн и коробления. Но метод требует дисциплины: чистая поверхность, правильные режимы, свидетель-образец на каждую партию. Соблюдаем — получаем деталь дешевле нового корпуса в 5–10 раз и без шестинедельного ожидания поставки. Не соблюдаем — получаем разбитое сопло, порванный слой и синяки под глазами у оператора.