Пару месяцев назад к нам прибежал конструктор из смежного цеха: переходник сталь-титан, который полгода пролежал в резервуаре, «отстрелил» плакирующий слой по кромке. Вскрыли — а там по всей ширине листа тончайшая каверна на границе соединения, которую на прошлой аттестации никто не поймал. Ситуация типовая, и болит она у многих: сварка взрывом даёт прочность сцепления 100–300 МПа, но только если технология выдержана от плиты до плиты. Разберём, как мы готовим биметалл сталь-титан и сталь-алюминий, что контролируем по расслоениям и на чём ловим брак до того, как он уехал к заказчику.
Как вообще работает сварка взрывом — без магии
Суть процесса проста до безобразия. На плиту основы (обычно Ст3сп/09Г2С или 16ГС) кладём плакирующий лист — титан ВТ1-0, ОТ4-1, алюминий АД1/АМг5 — через зазор, наводим поверх заряд и инициируем с торца. Детонация бежит по листу со скоростью 2000–2800 м/с, метаемый лист разгоняется, соударяется с основой под углом 8–15° и в точке контакта образуется направленная струя (cumulative jet), которая выметает оксидные плёнки. Металлы схватываются не через расплав, а через пластическое течение — отсюда и гребенчатая волнистая граница, которую потом видно на микрофотографии.
Три параметра решают всё: скорость точки контакта, скорость соударения и угол. Если скорость точки превысит примерно 1,5 от скорости звука в материале — вместо волны получите сплошное ламинарное схватывание и хрупкие интерметаллиды. Для пары сталь-титан критично: интерметаллид TiFe и TiFe₂ появляется мгновенно, если точка контакта «перегрелась». Поэтому соотношение масс и зазор (обычно 0,5–1,0 толщины метаемого листа) подбираются под конкретную марку, и каждая смена зарядов — это по сути штучная работа.
Сталь-титан: где ловим 200–300 МПа, а где теряем всё
По ГОСТ Р 55873 и отраслевым ТУ прочность сцепления пары сталь-титан обязана быть не ниже 140 МПа по сдвигу, а на хорошем заряде мы стабильно снимаем 200–280 МПа с испытательных образцов. Но цифра на образце — это одна точка, а лист — это площадь. Волновая граница должна быть равномерной, без «островков» расплава: локальные оплавления титана с последующим образованием интерметаллидной прослойки — это мина замедленного действия, особенно для аппаратов под давлением, где биметалл греется до 300–400 °C при отпуске корпуса.
По опыту, мастера часто путают две вещи: отслоение при гибке и расслоение от интерметаллидов. Первое лечится технологией гибки (горячая гибка титановой стороной наружу, малые углы за проход), второе — не лечится вообще, только переварка листа. Однажды на участке мы поймали брак именно из-за того, что термист «дожал» термообработку: выдержали переходник при 650 °C вместо 550 — и граница сталь-титан превратилась в хрупкую прослойку, сцепление упало со 240 до 60 МПа. Лист под замену, месяц простоя, нервы. С тех пор у нас на картах термообработки для титановых переходников стоит жёсткий потолок 550 °C с индикацией.
Сталь-алюминий: похоже, но всё по-другому
С алюминием своя песня. Пара сталь-АД1 проще по интерметаллидам (FeAl₃ всё равно не избежать полностью), но алюминий пластичен, и струя его «размазывает», поэтому зона сцепления делается с большей скоростью соударения и меньшим зазором. Типовые значения прочности сцепления — 80–150 МПа по сдвигу, в удачных режимах до 200. Главное ограничение — последующая термообработка и сварка: любая дуговая сварка рядом со швом разогревает границу выше 350 °C, алюминий размягчается, интерметаллиды растут, сцепление ползёт вниз. Поэтому переходники сталь-алюминий мы варим либо аргонодугой с холодными бортами (медные подкладки, обдув), либо вообще советуем заказчику болтовое соединение через фланец.
| Пара | Прочность сцепления (сдвиг) | Рабочий нагрев после сварки | Главная опасность |
|---|---|---|---|
| Ст3/09Г2С + ВТ1-0 | 140–300 МПа | до 550 °C (кратковременно) | TiFe/TiFe₂ при перегреве |
| Ст3 + АД1/АМг5 | 80–200 МПа | до 200 °C длительно | FeAl₃, разупрочнение при сварке дугой |
| 16ГС + ОТ4-1 | 150–280 МПа | до 500 °C | локальные оплавления, каверны |
Контроль расслоений: ультразвук и ничего больше
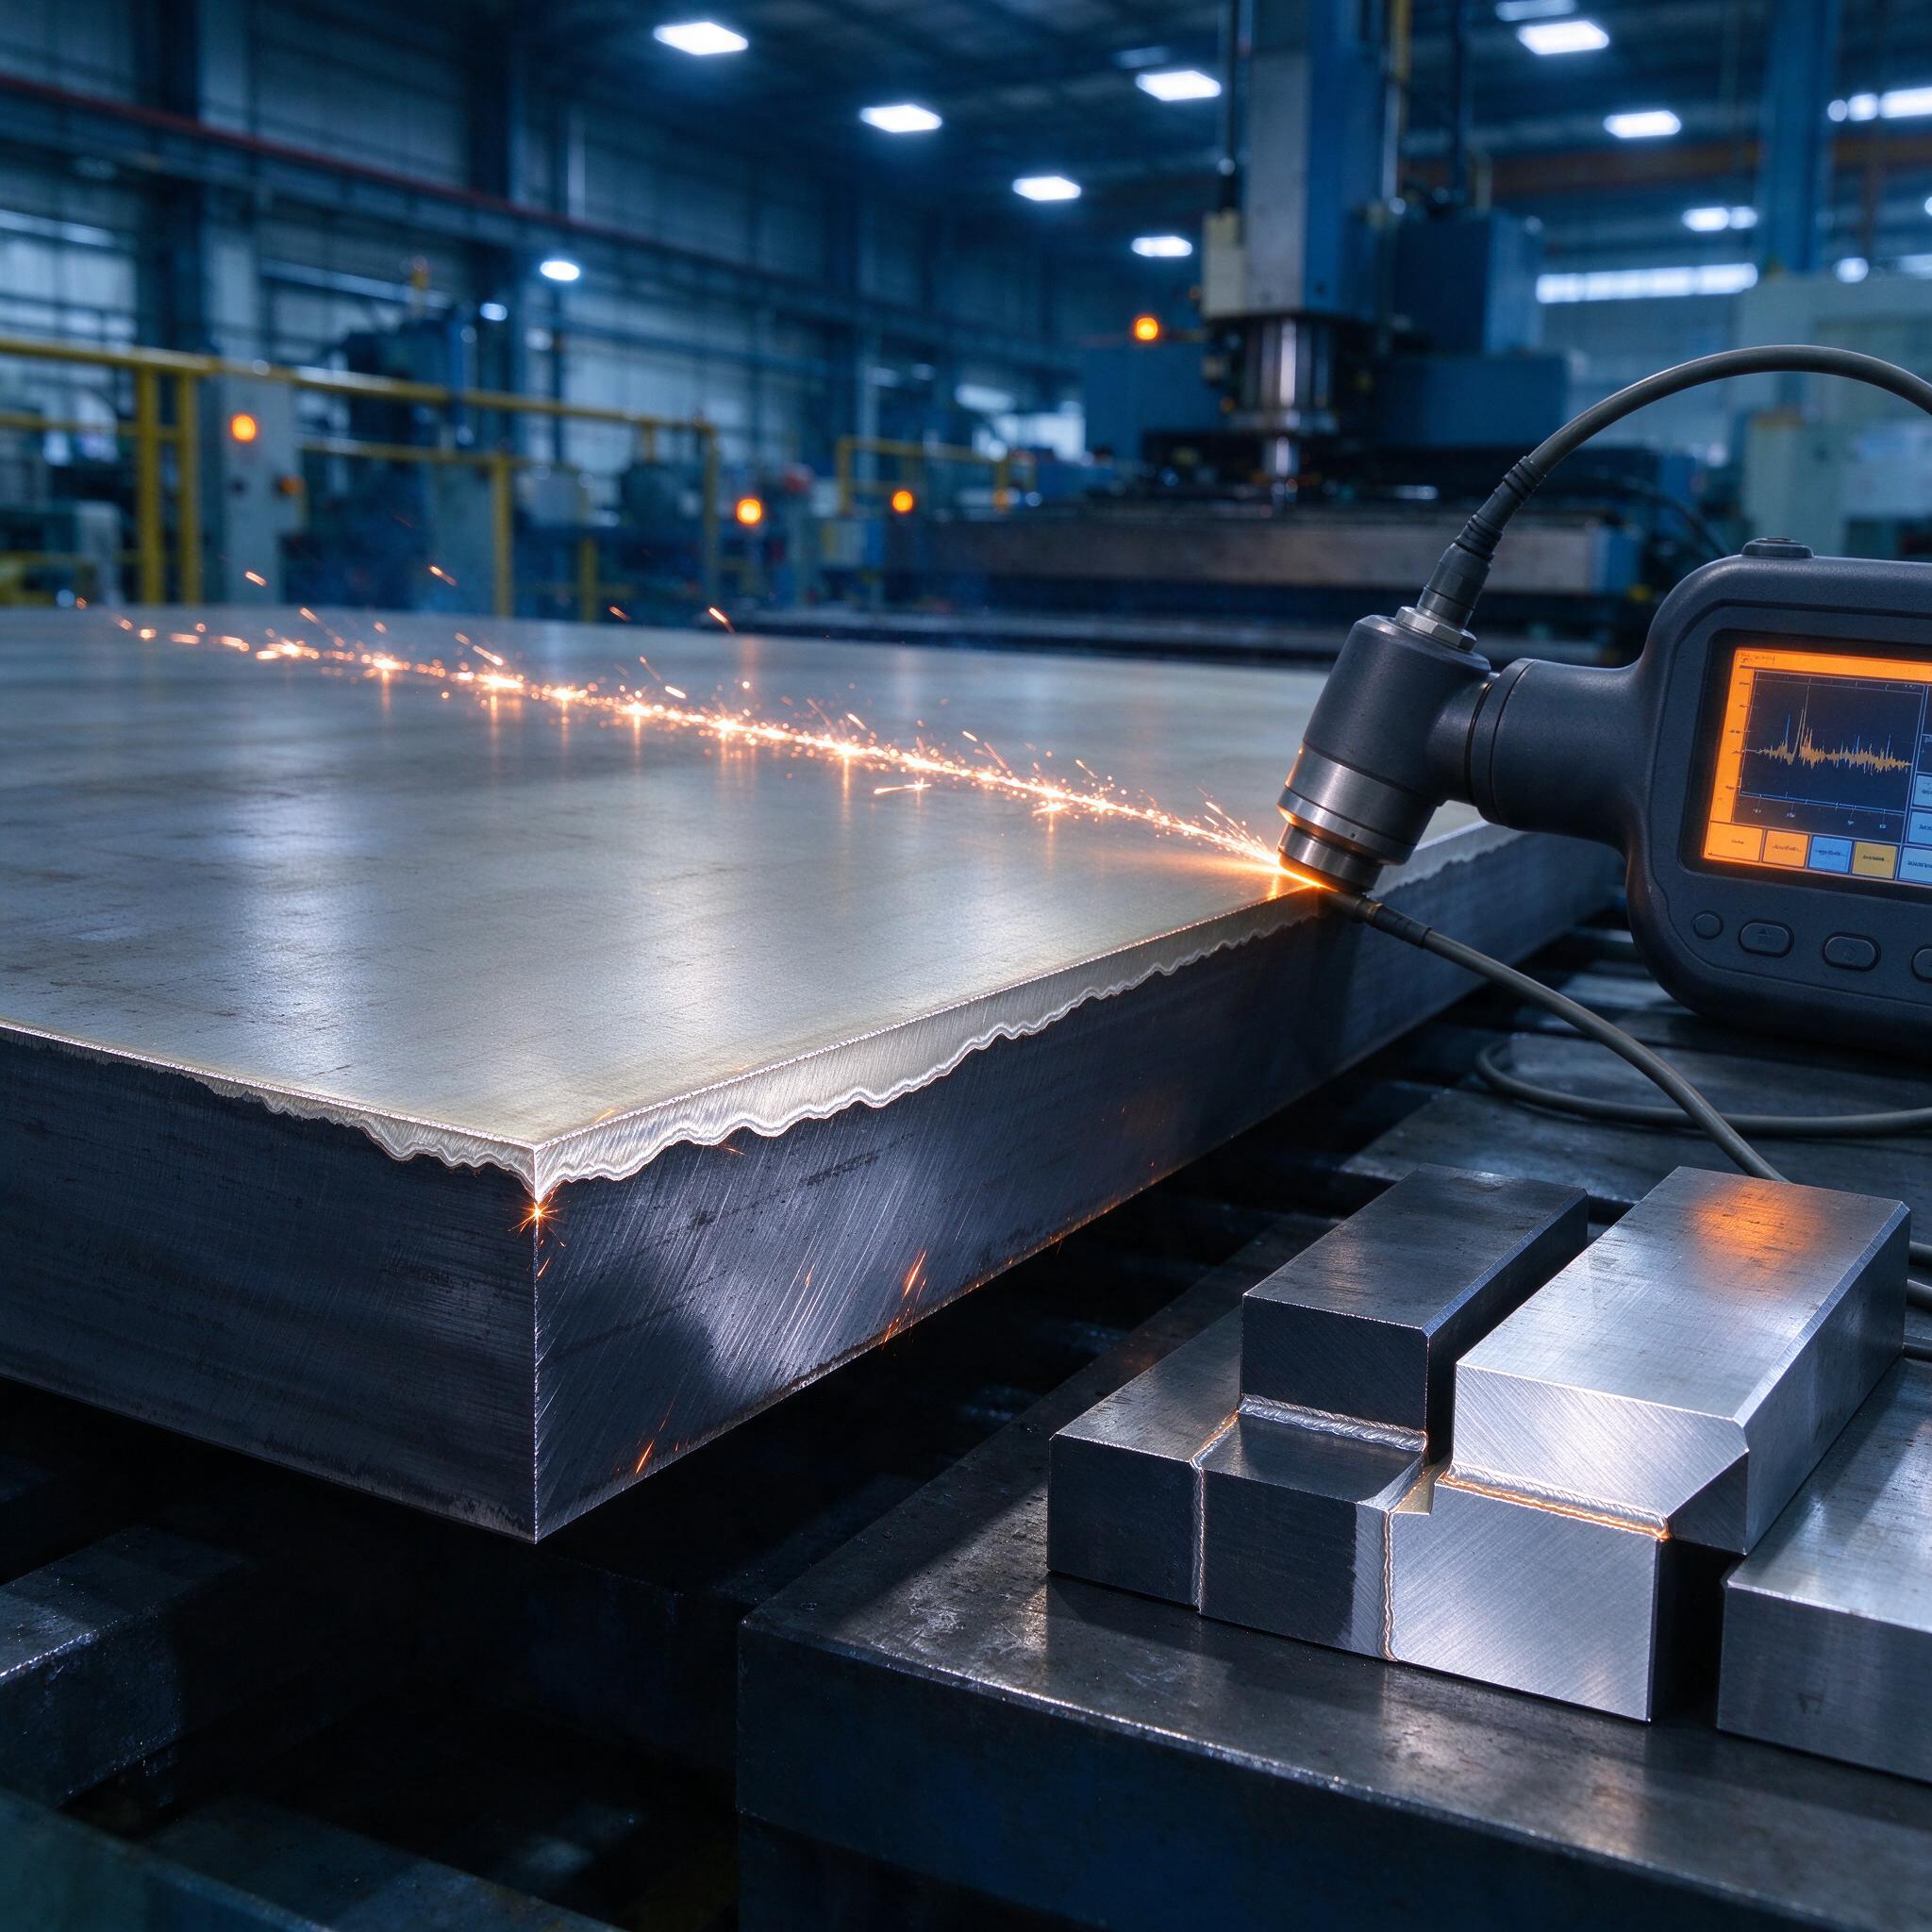
На фото — ровно наша ежедневная рутина. Плита биметалла лежит на столе, по кромке идёт черновая кромкообработка (искры от фрезерования торца — готовим образцы и скошенные кромки), рядом ультразвуковой дефектоскоп с наклонным преобразователем: оператор водит им по плоскости и смотрит на экран, где каждый «хвост» эхо-сигнала — потенциальный несплошной контакт. Стальные кубики на переднем плане — это приспособления и образцы под сдвиговые испытания, они всегда под рукой.
Сканируем по сетке 50×50 мм на плакированной стороне, частота 2,5–5 МГа для титана и 2,25 МГа для алюминия (алюминий звук «ест» сильнее). Нормы по ГОСТ Р 55873: единичное несплошное до 50 мм допустимо, площадь расслоений на квадратный метр ограничена. Отдельно не забываем про кромки — именно там, как в случае с нашим «утопленным» переходником, прячутся каверны, потому что по периметру плиты контакт при взрыве всегда худший: края метаемого листа тормозят, скорость соударения падает. Поэтому технологическая кромка 30–50 мм идёт в отход, и любое обещание подрядчика «сварим без обрезки периметра» — красный флаг.
- УЗК по сетке 50×50 мм, на закатке листа — сплошное сканирование.
- Испытание на сдвиг: не менее 3 образцов с листа + образцы с технологической пробы.
- Металлография границы на микрошлифе: волна без сплошных оплавлений.
- Изгиб на 180° с подрезом — отслоения не допускаются.
- Для ответственных изделий — просвечивание кромок рентгеном.
Свариваемость переходников: что пишут в картах
Переходник — это уже не лист, а изделие: стальная часть под сварку арматурой (например, проволокой Св-08Г2С под флюсом или полуавтоматом в смеси 82% Ar / 18% CO₂ при Vсв 24–28 В), титановая часть — исключительно в аргонной защите, присадка ВТ1-00св, зачистка кромок шабером из нержавейки, никаких стальных щёток — железо, вбитое в титан, даёт очаги коррозии и охрупчивание. Режимы для титана щадящие: 90–130 А, Vc около 10–12 л/мин на горелку и столько же на поддувах, погонная энергия минимальная, иначе цвет шва уйдёт в синеву — а это уже брак по НТД.
По алюминиевой стороне варим TIG на переменке: AC, баланс 65–70% на электродной полярности, осцилляция чистит оксид, присадка Св-АМг5 или Св-АК5. Зазор в стыке 1,5–2 мм, прихватки через 40–50 мм. И снова про нагрев: держим температуру детали щупом, выше 200 °C на границе — пауза, деталь остывает.
Как выбрать подрядчика на сварку взрывом: чек-лист
- Свой полигон или аренда? На аренном полигоне режимы часто «кто во что горазд» — требуйте карту зарядов на ваш типоразмер.
- Обязательно наличие УЗК-лаборатории с аттестованными специалистами II–III уровня и протоколами по ГОСТ Р 55873.
- Спрашивайте протоколы испытаний на сдвиг с каждой партии, а не «типовые значения из буклета».
- Уточните величину технологической кромки и что входит в сдачу: лист «как взорвали» и лист «под готовую деталь» — две разные цены.
- На опытный типоразмер — пробная плита с металлографией границы. Деньги на пробу окупаются всегда.
Типичные ошибки, на которых горели реально
История, описанная в начале, — не единственная. Вторая классика: закадчик «экономит» на подготовке поверхностей, гоняет листы после пескоструйки без контроля шероховатости, а на плите остаётся масляная плёнка от транспортировки. Струя не выметает масло, контакт по пятну рыхлый — прочность сцепления на сдвиг падает втрое, и ультразвук потом показывает россыпь мелких несплошностей по всей плите. Мы после этого ввели правило: обезжирка растворителем и контроль чистоты «сухой тряпкой» прямо перед укладкой заряда, ответственность — на одном конкретном человеке, а не «на участке». Работает.
Вопросы, которые задают постоянно
Можно ли сварить взрывом титан к нержавейке 12Х18Н10Т?
Можно, мы делали. Но требуйте пробу с металлографией: с хромоникелевой сталью зона интерметаллидов и хрупких фаз шире, чем с углеродистыми, и режимы нужно подбирать точнее. Сцепление 150–250 МПа достижимо, но каждый типоразмер — своя настройка.
Выдержит ли биметалл сталь-алюминий горячую гибку?
Нет, горячая гибка алюминиевой стороны — почти гарантированный брак: интерметаллидная прослойка растёт прямо под прессом. Только холодное деформирование с малыми углами за проход и промежуточным отжигом при температуре не выше 200 °C, и лучше гибать сталью наружу.
Насколько можно доверять прочности 300 МПа, если в ТУ только 140?
Цифре в протоколе на образцы — можно. Цифре «на весь лист» — нет. Растяжение на сдвиг проверяет точки, а не площадь, поэтому относитесь к 140 МПа как к гарантированному минимуму по всей поверхности после УЗК, а 300 МПа — как к показателю правильно выставленного режима на пробе.
Сварка взрывом остаётся единственным промышленно надёжным способом соединять сталь с титаном и алюминием в листе, если к ней относиться как к точной технологии, а не «бахнули и готово». Считайте режимы, режьте технологические кромки, гоняйте ультразвук по сетке — и переходники будут стоять в аппаратах десятилетиями. Мы на своём участке делаем именно так.