Почему алюминий доводит сварщиков до белого каления
Знакомая картина: панель из АМг6, TIG, второй слой — а в шве поры, хоть тресни. Переплавили, продули, зачистили — снова раковины. Алюминий с оксидной плёнкой тугостью под два тысяч градусов — материал-издевательство. На нашем участке от аргонодуговой сварки тонких панелей мы в своё время просто устали: коробление, зачистка, правка, контроль — половина трудоёмкости уходила не в сварку, а в борьбу с её последствиями. Поэтому когда семь лет назад к нам попал первый станок для сварки трением с перемешиванием (FSW), мы схватились за него как утопающе за трап. И не пожалели. Разберём, что это за технология, какие режимы реально работают, какое оборудование смотреть и где FSW не спасёт.
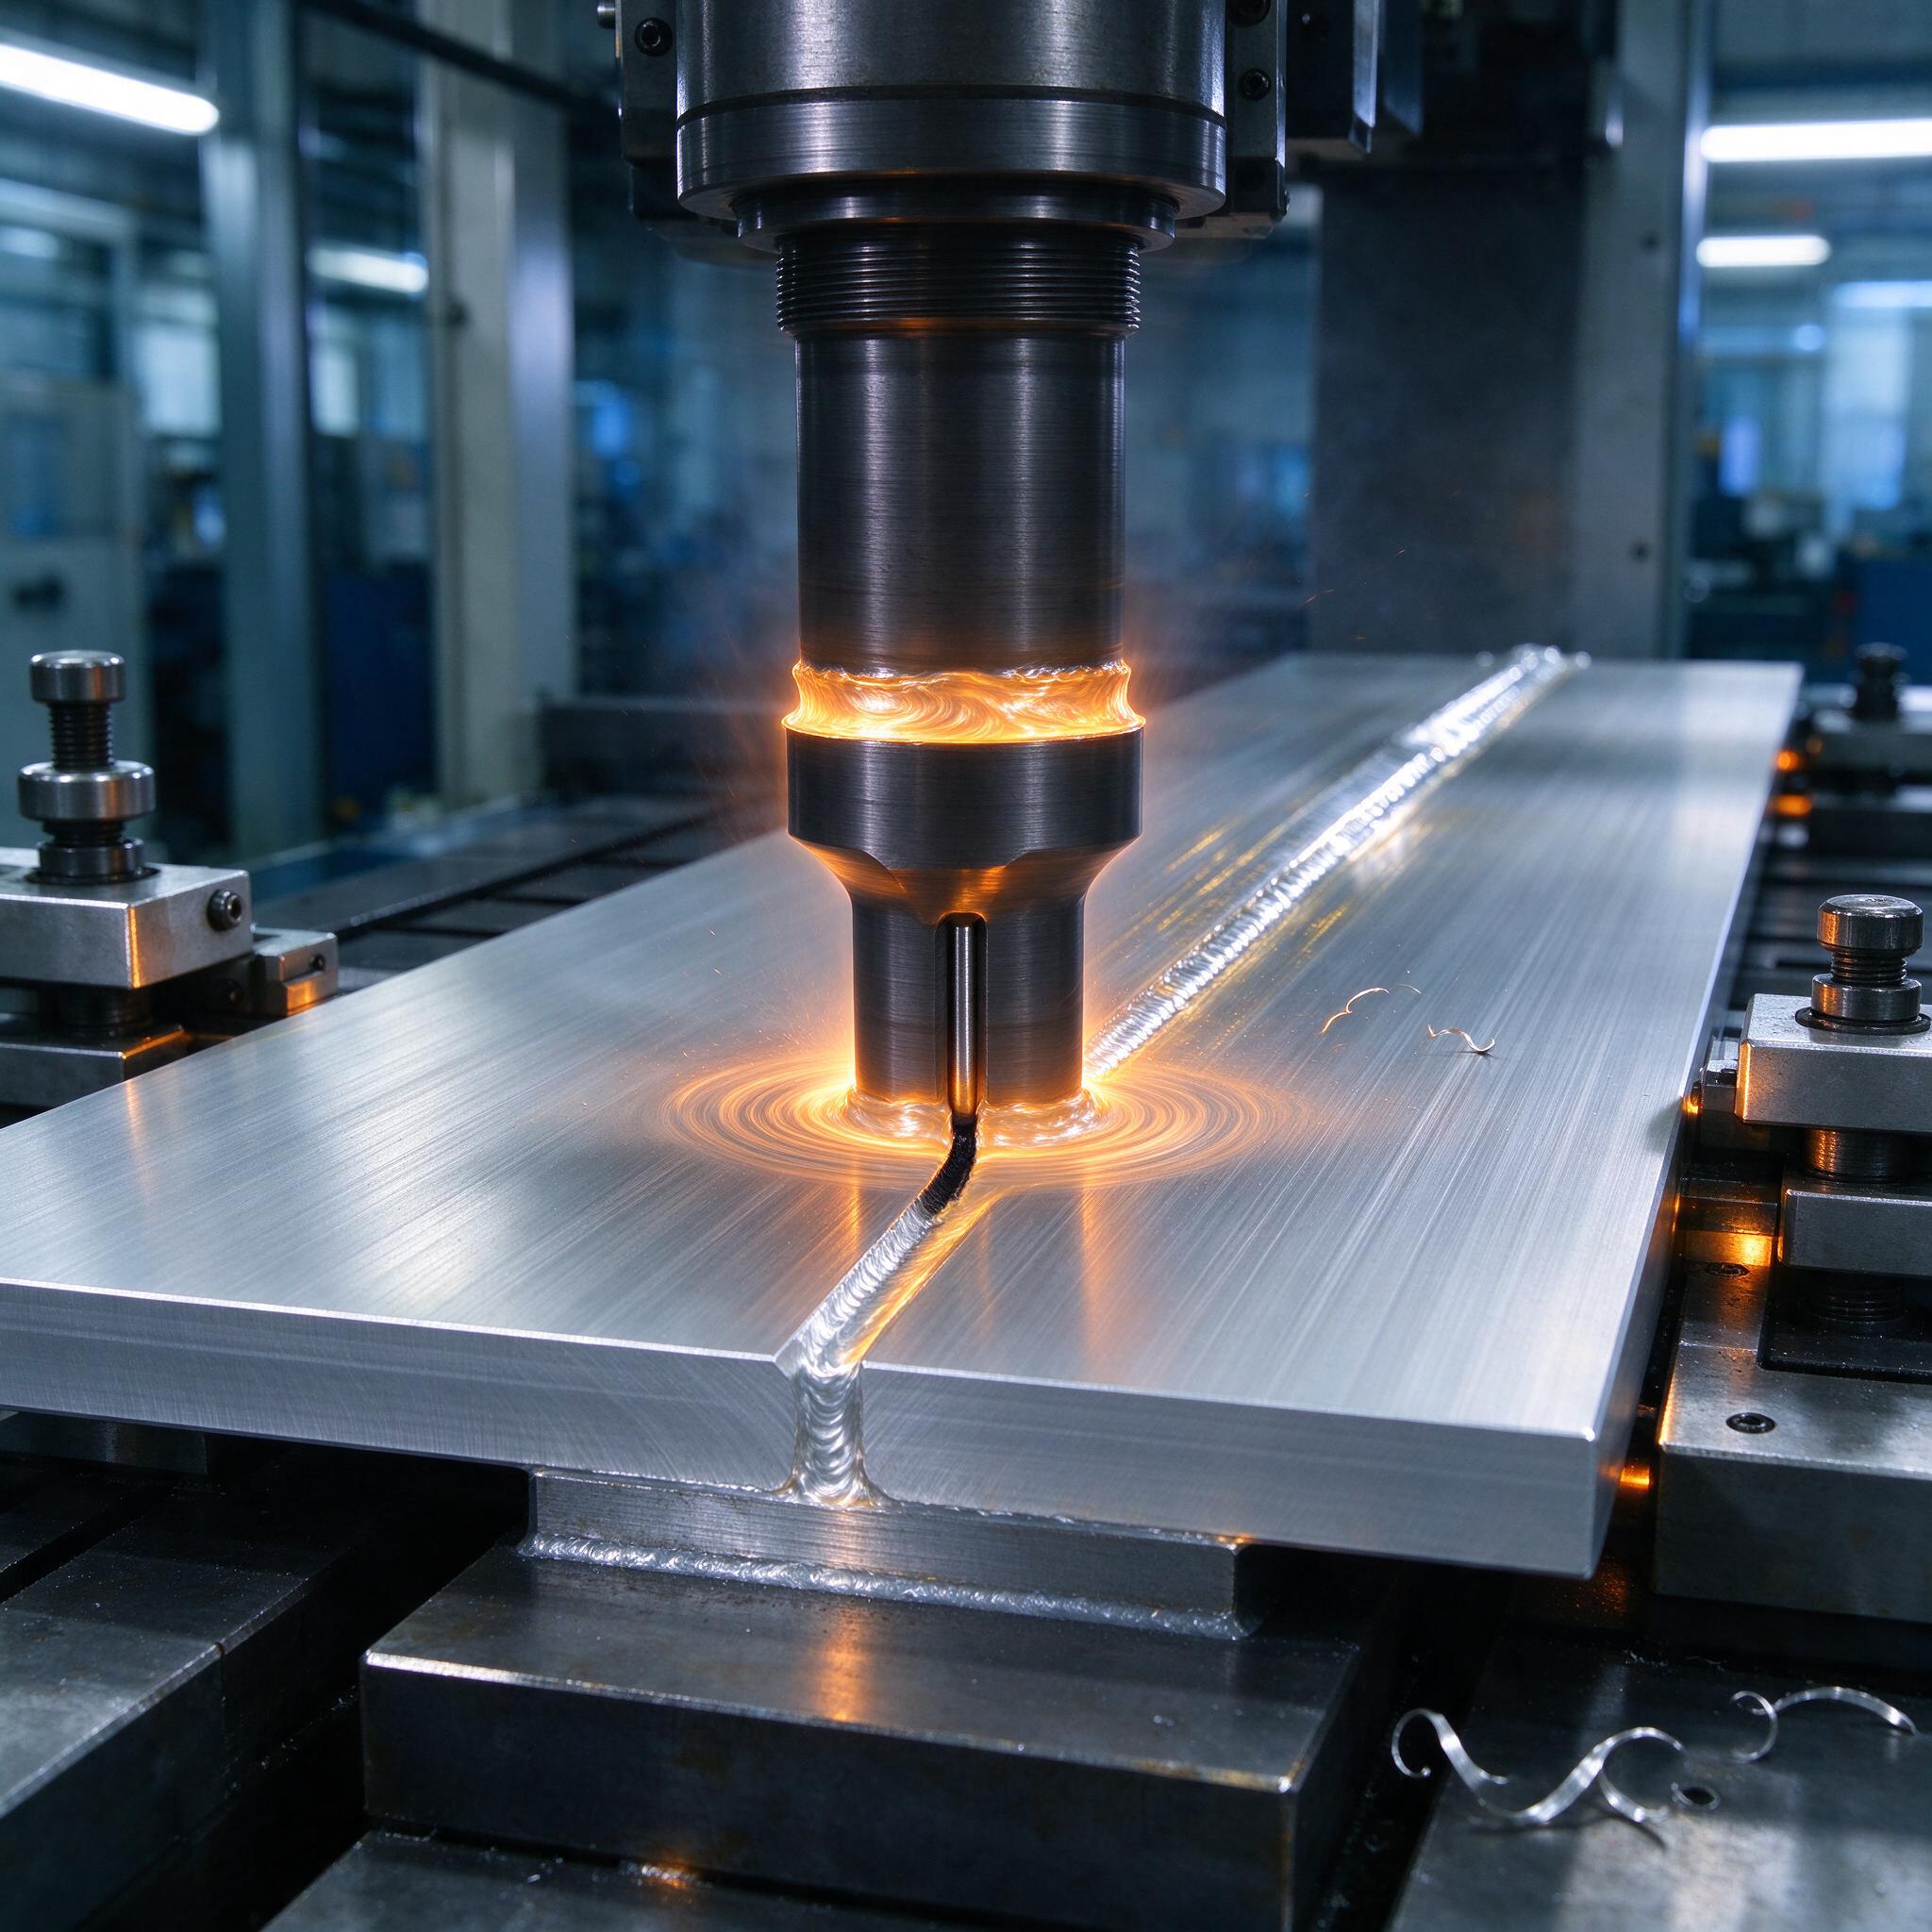
Кто не видел процесс вживую — гляньте на фото выше: инструмент в виде массивного цилиндрического держателя с выступающим пином входит в стык двух алюминиевых плит, прижатых струбцинами к столу. Ореол разогретого металла вокруг опорной поверхности — это и есть зона перемешивания, металл не плавится, а «пластуется». Позади инструмента тянется готовый шов с характерной чешуйчатостью — след от опорного бурта. Ни брызг, ни дуги, ни дыма. Красиво и обманчиво просто.
Суть технологии: пин вместо электрода
FSW — это твердофазная сварка. Вращающийся инструмент из инструментальной стали (для алюминия хватает закалённой, никаких вольфрамовых карбидов не надо) состоит из двух частей: опорный бурт (shoulder) диаметром обычно 15–25 мм и пин — рабочий штырь, который заглубляется в стык почти на всю толщину детали, недосверливая 0,2–0,3 мм до поддовой плиты. Трение бурта и пина о металл разогревает зону до 400–500 °C — для алюминия это 0,7–0,8 от температуры плавления, но самого плавления нет. Металл течёт, как густой пластилин, пин его перемешивает через стык, бурт удерживает эту кашу сверху. Сзади — шов.
Что это даёт по прочности шва? Главное — нет литой зоны. Нет каверн, нет горячих трещин, нет выгорания магния и цинка. На АМг6 и 1565ч твердофазный шов выдаёт 85–95 % прочности основного металла, тогда как TIG радостно даёт 60–70 % с неизбежным разупрочнением. На термически упрочняемых сплавах типа АД31, 6082 разупрочнение в зоне термического влияния всё равно есть — от этого пока не ушли, но оно локализовано и предсказуемо.
Режимы: цифры, которые реально работают
Главный параметр FSW — не скорость вращения сама по себе, а соотношение подачи и оборотов. По опыту, мастера, пришедшие с механообработки, часто путают логику: здесь нельзя просто «погнать быстрее». Ориентиры для листов 4–6 мм:
- Частота вращения инструмента: 600–1200 об/мин (Vc по бурту — порядка 0,3–0,8 м/с);
- Подача: 100–400 мм/мин, для 5 мм АМг6 — рабочие 200–250 мм/мин;
- Углубление бурта (forging load): 8–15 кН на 5 мм лист, усилие прижима контролируем по датчику оси Z;
- Наклон инструмента: 1,5–3° против направления подачи — без наклона бурт не «подпирает» металл, получаем пустоты по верху шва;
- Угол захвата и геометрия пина — конус с резьбой, серии Mf (Whorl), MX-Triflute для толщин свыше 8 мм.
Тепловложение считается примерно как (n³/F) — кубическая зависимость от оборотов при той же подаче. Гоните обороты в потолок — «ловите зарез», выдавливаете размягчённый металл буртом наружу, получаете внутренний тоннель (сквозной канал по вихревой линии). Недогрели — непровар по низу, шов ломается ровно по стыку, поверхность блестящая, гладкая — так и диагностируем.
| Сплав | Свариваемость FSW | Толщина, мм | Обороты, об/мин | Подача, мм/мин | Прочность шва к основе |
|---|---|---|---|---|---|
| АД31 / 6060 | Отличная | 3–6 | 1000–1500 | 300–600 | 70–80 % |
| АМг5 / 5754 | Отличная | 4–8 | 600–1000 | 200–350 | 85–95 % |
| АМг6 / 1565ч | Отличная | 4–10 | 500–900 | 150–300 | 85–95 % |
| Д16 / 2024 | Хорошая | 4–8 | 500–800 | 100–250 | 70–80 % |
| 1903 / 7075 | Средняя | 4–8 | 400–700 | 100–200 | 75–85 % |
Оборудование: что стоит за решёткой цеха
FSW-станок — это не «фрезерный с другой оснасткой». Жёсткость нужна на порядок выше, шпиндель не должен звенеть даже под осевой нагрузкой в десятки килоньютонов, привод оси Z обязан держать постоянное усилие. Мы работаем на FSW-модуле с порталом и столом 3000×1500, управление — ЧПУ Siemens 840D с адаптивным контуром усилия. Из серийного, что можно реально купить в РФ и рядом: ESAB FSW Legend и легкие серии SuperStir, китайские модели типа FSW-DB от Beijing FSW Technology (там неплохие машины для панелей до 12 мм), в мелком классе переделки на базе фрезерных с ЧПУ — только для опытов, не для серии. Ключевое отличие серьёзной машины — датчик силы на оси Z и система компенсации износа пина: пин из H13 или SKD61 «съедается» заметно после 300–500 метров шва на АМг, на упрочняемых сплавах быстрее.
СОЖ здесь не нужна и чаще вредна: металл не режется, а пластически деформируется, охлаждение зоны ниже необходимого рвёт процесс. Воду на поддон — только при сварке сталей и титанов, там FSW выходит на 900+ °C. Для алюминия — сухой процесс с обдувом и всасыванием стружки, если она есть, но её почти нет — только «услики» по краям входа и выхода инструмента.
Типичные ошибки: один случай, который мы запомнили
Однажды на участке мы поймали брак из-за того, что оператор протёр плиты АМг6 ветошью со следами масла для направляющих перед закладкой в приспособление. Всё прошло красиво, шов блестел, рентген — чисто. Разрушающий контроль на образце-свидетеле — разрыв по шву с приличным, но низковатым показателем. Расшифровка: тонкая плёнка углерода в зоне перемешивания, микроскопом — дорожки сажи вдоль пина. После этого у нас правило: обезжиривание ацетоном или спецсредством, не «сухая тряпка», и никакого масла в радиусе полметра от стыка. FSW прощает грязь меньше, чем TIG, просто брак виден не сразу, а при эксплуатации.
Ещё частая беда — выходные отверстия. Инструмент в конце шва надо выводить: либо за пределы заготовки в «карман», либо использовать убирающийся пин. Просто остановить шпиндель на детали — получите яму глубиной с пин, которую потом заваривать аргоном обратно.
Где FSW реально незаменим
Судовые панели переборок и палуб из АМг5н и 1565ч — длинные швы по 4–8 метров, коробление от TIG убивает плоскостность, после FSW панель выходит с допуском на прямолинейность 0,5 мм на метр без правки. Теплообменники — холодные плиты для силовой электроники: паз глубиной 6 мм, фрезерование каналов, закрытие крышкой FSW, герметичность выше, чем при пайке. Транспортное машиностроение — панели пола электробусов, борта, рамы. В авиастроении — баки: SpaceX ещё на Falcon 1 перешёл на FSW для топливных баков, вот вам ориентир серьёзности технологии. Рельсовый транспорт — пустотелые экструзии из 6082 для вагонов, шов длиной в вагон и каждый.
Как выбрать станок или подрядчика: чек-лист
- Есть ли датчик усилия по оси Z с обратной связью? Нет датчика — нет стабильного процесса, шов будет гулять по упрочнению сплава.
- Жёсткость: попросите тестовый шов на вашем сплаве и толщине, разрушите его сами. Кривая «усилие — длина шва» должна быть плоской, без провалов.
- Ресурс инструмента и его стоимость в пересчёте на метр шва — нормальный поставщик называет цифру сразу.
- Приспособление: жёсткий прижим по всей длине стыка, поддовая плита (anvil) без люфта — половина брака FSW от слабой оснастки, не от станка.
- Для подрядчика: попросите протоколы контроля минимум трёх последних заказов на вашем сплаве. Уверяют, что «всё отлично всегда», — уходите.
FAQ
Можно ли варить FSW алюминий с магниевой «начинкой», например АМг6 с Арматором 12 мм?
Нет, свыше 12–15 мм однопроходный FSW обычным инструментом не вытянет — пин такой длины теряет жёсткость, получаете непровар по низу. Для больших толщин смотрят в сторону FSW с двумя противоположными пинами (Bobbin-tool) или гибридных схем, но это уже дорого и редко доступно.
Нужна ли подготовка кромок как под TIG — разделка, притупление, зачистка?
Разделка не нужна вообще — стык прямой, зазор стараемся держать в пределах 0,1–0,3 мм, иначе часть металла выдавит наружу и по верху пойдёт «рваный» шов. Кромки — фрезерованные или хорошо срезанные, без заусенцев, обезжиренные. Фаску снимаем только в зоне входа и выхода инструмента.
Каждый шов надо рентгенить?
Нет. FSW — процесс с жёсткой связью параметров и результата, при стабильных режимах достаточно разрушающего контроля на образцах-свидетелях от каждой партии плюс выборочный УЗК или рентген 5–10 % длины шва, обычно в начале и в конце, где вероятны выходные дефекты. Сплошной контроль — только для ответственных изделий типа баков.
Вместо заключения
FSW — не панацея и не замена всей дуговой сварке. Но там, где нужен длинный плоский герметичный шов на алюминии без коробления и пор, он вне конкуренции. Станок окупается на сериях от нескольких сотен метров шва в месяц, ниже — считайте экономику дважды. Инструмент, оснастка, дисциплина по чистоте — и «серебристая колбаса» на панели будет держать крепче основного металла.