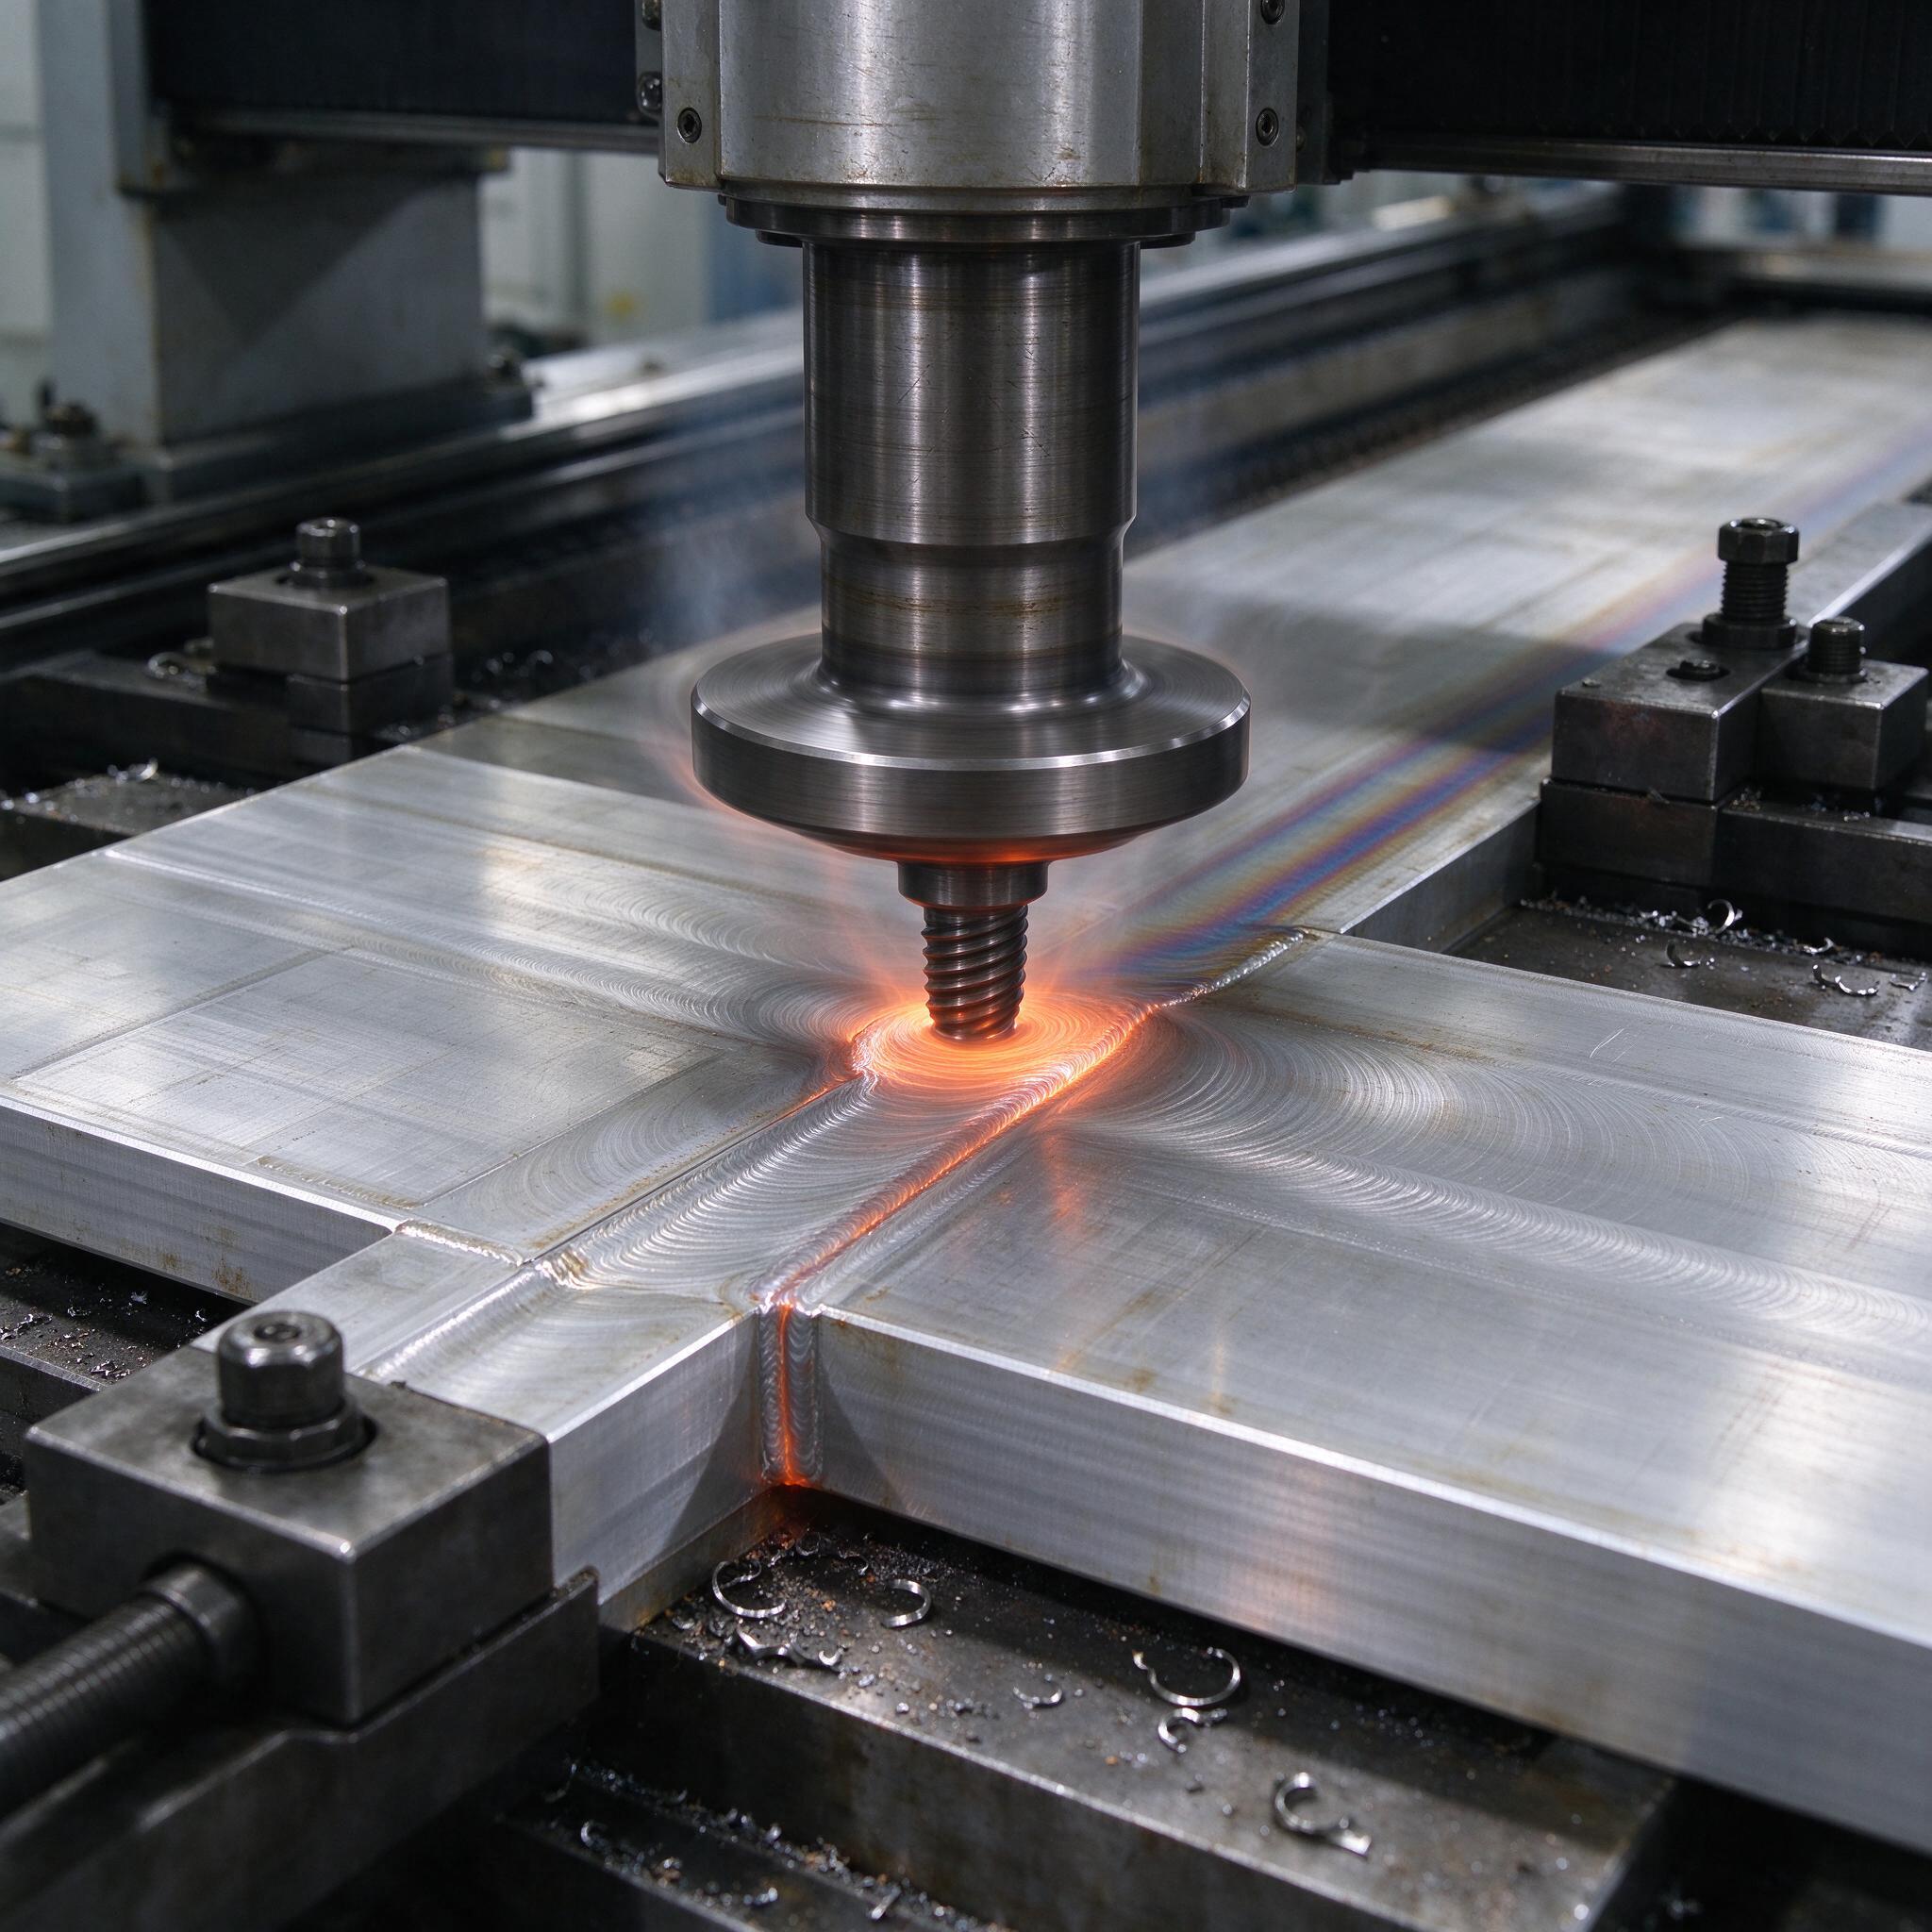
Клиент привозит нам алюминиевые панели —Armor, АМг6, кто во что горазд — и просит сварить герметично, без коробления и с прочностью под основной металл. Аргонщики крякают, ТИГ на 10-метровых швах с двух сторон — это деньги, время и гарантированные «луны» в начале и конце. Мы на своем участке два года назад поставили выделенный станок под сварку трением с перемешиванием (FSW), и после того как таблица режимов устоялась, обратно к дуге на панелях толщиной 3–15 мм мы не вернулись никогда. Фото, которое идет к статье, — как раз наш случай: рабочая зона станка, панель на столе с механическим прижимом через болтовые упоры, инструмент с цилиндрическим винтовым пином уже вошел в стык, вокруг пина видно свечение от пластической деформации — это не «горящий металл», как пугаются заказчики, это алюминий пластически течет при 400–480 °C. Характерные кольцевые следы от плеча («onion rings») на снимке видны отлично. Разберем режимы, инструмент и то, почему шов реально держит 80–90% основного металла.
Почему FSW, а не аргон: коротко и по деньгам
Сварка трением с перемешиванием — твердофазный процесс. Металл не плавится. Пин (рабочая часть инструмента) врезается в стык, трение и деформация разогревают алюминий до состояния пластилина, инструмент проходит вдоль шва и «замешивает» кромки друг в друга. Что это дает на практике:
- нет пор от водорода — алюминий при дуговой сварке пучится от влаги постоянно, здесь влаге просто неоткуда взяться в расплаве, потому что расплава нет;
- нет коробления — тепловложение в разы ниже, панель 3000×1500×4 мм уходит со стола «как была», у аргона винт пропеллером гарантирован;
- нет присадочной проволоки и нет разделки кромок — стык плотно сводим, зазор держим в пределах 0,1–0,3 мм на тонких панелях и до 0,5 мм на 15 мм при сквозном пине;
- прочность шва 80–90% от основного металла на АМг6 и АД31 — это не маркетинг, это наши протоколы разрывных испытаний.
Минус один и жирный: станок должен быть жестким и мощным. Обычный фрезерный с чугунной станиной не тянет — осевое усилие на пине для 10 мм алюминия 15–25 кН, и станок этот толчок должен пережить тысячами метров шва. Шпиндель, который звенит на фрезеровке, на FSW просто развалится.
Режимы: скорости, частота, заглубление
Рабочая скорость при сварке алюминия у нас — от 500 до 2000 мм/мин, и разброс этот зависит не от фантазии оператора, а от толщины и сплава. Частота вращения шпинделя — 600–1500 об/мин на тонких, 400–800 на толстых. Логика простая: нужен устойчивый тепловой баланс, когда пин «моет» металл, а не тащит холодные сгустки впереди себя и не вырывает каверны сзади.
| Толщина, мм | Сплав | Частота, об/мин | Скорость, мм/мин | Заглубление плеча, мм |
|---|---|---|---|---|
| 3 | АД31 / АМг | 1200–1500 | 1500–2000 | 0,10–0,15 |
| 5 | АМг6 | 900–1100 | 900–1200 | 0,15–0,20 |
| 8 | АМг6 | 700–900 | 600–900 | 0,20–0,25 |
| 12–15 | АМг5 / АК | 400–600 | 500–700 | 0,25–0,35 |
Заглубление плеча — вещь капризная. Недокрутили — по верху идет «туннельная» пористость, канал, который на изломе выглядит как черная змейка. Перекрутили — плечо «зарезает» верхний слой, и вместо шва получается выбоина с рваными кромками. Ловить этот баланс по первым метрам — нормальная рутина: начинаем консервативно, смотрим на цвет и форму «хвоста» за инструментом, поднимаем подачу шагами по 100 мм/мин, пока шов не станет ровным и блестящим без перегретых волн. По опыту, мастера часто путают перегрев и недогрев: и то и другое выглядит как «грязный» шов, но на недогреве следы от пина острые и рваные, на перегреве — сглаженные и «оплывшие». Лечится противоположными действиями.
Инструмент: половина успеха
Инструмент для FSW — это плечо (shoulder) и пин (pin/probe), конструктивно единое целое, сидящее в цанге или конусе. Материал — закаленная инструментальная сталь или твердый сплав; на алюминии штампованный каленый х pesticide — стоп, без шуток: качественная горячештампованная сталь типа 5ХНМ или дюритовые штамповые стали живут сотни метров, твердый сплав — тысячи. Геометрий пина много, но рабочие лошадки две: конический с резьбой (самоподача металла сверху вниз) и цилиндрический винтовой с тремя фасками — как раз такой стоит в станке на нашем фото. Плечо делаем либо гладкое вогнутое, либо с концентрическими канавками — второе лучше «замешивает» верх и оставляет меньше волны.
Износ контролируем банально, по метражу и по шву: как только шов пошел «перхотью» — с темными вкраплениями и рваным следом — инструмент в утиль, потому что изношенный пин начинает выгрызать каверны, а не перемешивать. Половина брака, который к нам привозят «на переделку» после сторонних исполнителей, — это убитый инструмент на пределе ресурса.
Раздел «Типичные ошибки»: реальный случай с нашего участка
Однажды на участке мы поймали брак из-за входного отверстия. Начало шва, «точка входа» инструмента — это каверна в любом случае, вопросов нет, она уходит в технологический отход. Но заказчик потребовал герметичный шов на панели бака длиной 4,5 м без входных/выходных дефектов, и мы полдня ломали головы, пока не пришли к комбинированной схеме: старт на технологическом «кармане» — уголке, напрессованном на торец панели, с последующим фрезерованием его вровень с поверхностью. Расход инструмента вырос, но шов стал сплошным по всей длине. С тех пор эта схема у нас на всех герметичных изделиях.
Вторая наша старая ошибка — пренебрежение фиксацией. Алюминий при нагреве от трения расширяется, и если панель прижата только по торцам, к середине шва стык «распирает» и зазор уходит за 0,5 мм — металл не хватает, шов с каналом. Прижимные планки ставим с шагом 100–150 мм по всей длине, и не абы как, а с проковкой плоскости — малейшая «восьмерка» на столе выходит волной на готовом шве.
Прочность: что реально показывает разрывная
Обещанные 80–90% — это цифра после правильного режима. По АМг6 толщиной 6 мм мы стабильно получаем 310–330 МПа при основном металле 380 МПа, то есть 82–87%. Но прочность шва FSW — не константа, она зависит от зоны: самая слабая точка — не сам шов (зона перемешивания), а термомеханически деформированная зона на отступе от него, на продвинутой стороне. Там мелкозернистая структура после нагрева, и именно там рвется при перегреве. Поэтому режимы душим не в сторону «сильнее греем», а в сторону «быстрее ведем» — скорость 1500–2000 мм/мин на тонких панелях дает более узкую термоzone и более высокую прочность, чем медленное прожаривание.
Контроль — 100%-ный визуальный плюс выборочный: разрывные образцы от каждого листа-спутника и периодическая рентгенодефектоскопия на туннельные каналы. Ультразвук по FSW работает плохо, а рентген канал видит отлично.
Как выбрать станок или подрядчика: чек-лист
- Жесткость. Просите данные по осевой жесткости шпинделя и максимальному осевому усилию — для 10 мм алюминия нужно минимум 20–25 кН запаса.
- Система прижима. Гантели «стол + струбцины» не годятся — нужна рама с шаговым прижимом вдоль шва, желательно с раздельным управлением.
- Ресурс инструмента в метрах и наличие ЗИП. Подрядчик, который варит «одним инструментом уже год», — красный флаг.
- Протоколы испытаний на вашем сплаве. АМг6 и АД31 — разные режимы, и у исполнителя должны быть отработанные карты на оба, а не «подберем на месте».
- Система ЧПУ с поддержкой отработки осевого усилия (force control) — без нее заглубление «на глаз» гуляет по всей длине панели.
FAQ
Можно ли варить FSW на обычном фрезерном станке с ЧПУ?
Нет, на длинных швах это не сработает, потому что обычный фрезерный не рассчитан на постоянное осевое давление 15–25 кН: ШВП и шпиндельные подшипники выбьет за первые десятки метров, а люфты дадут туннельные каналы. Можно «поиграться» на образцах — не более.
Правда ли, что шов FSW прочнее аргонного?
Правда, и заметно. Аргонный шов на АМг6 с присадкой Св-АМг6 дает 60–70% основного металла, FSW — 80–90%. Разница — в отсутствии литой зоны: под аргоном шов — это чугу́нная по структуре литая ванна с порами, под FSW — мелкозернистый деформированный металл.
Что делать с входной и выходной каверной?
Либо уводить в технологический отход (припуски 30–50 мм с обоих торцов), либо ставить стартовые/финишные «карманы» с последующим фрезерованием заподлицо — как описано выше. Других честных способов нет; «заплавить аргоном» вход — это пятак в герметичном шве, который потом все равно потечет.
Вместо заключения
FSW на алюминии — не «заморочка из авиакосмоса», а рабочая технология с окупаемостью станка за год-полтора при серийных панелях. Главное — жесткий станок, свежий инструмент и дисциплина по прижиму. Все остальное — режимные карты, которые набираются за первые месяцы и потом работают годами.