Почему алюминий 3–15 мм — та самая головная боль
Знаете, как выглядит утро технолога, когда в цех привезли партию панелей АМг6 на 12 мм и заказчик требует герметичный шов без пор? Сначала кофе, потом телефон в поисках сварщика, у которого руки не филонят на аргонодуге. И вот на этом месте мы пару лет назад решили свернуть с протоптанной дорожки и поставить на участок машину для FSW — сварки трением с перемешиванием. С тех пор аргонники по толстому алюминию у нас стоят в основном для коротких кромок и ремонтов, а панели длиной под два-три метра идут через трение. Ниже расскажу, как это устроено, какие режимы мы подобрали на своих марках и где чаще всего ловим грабли.
Суть процесса: что реально происходит под инструментом
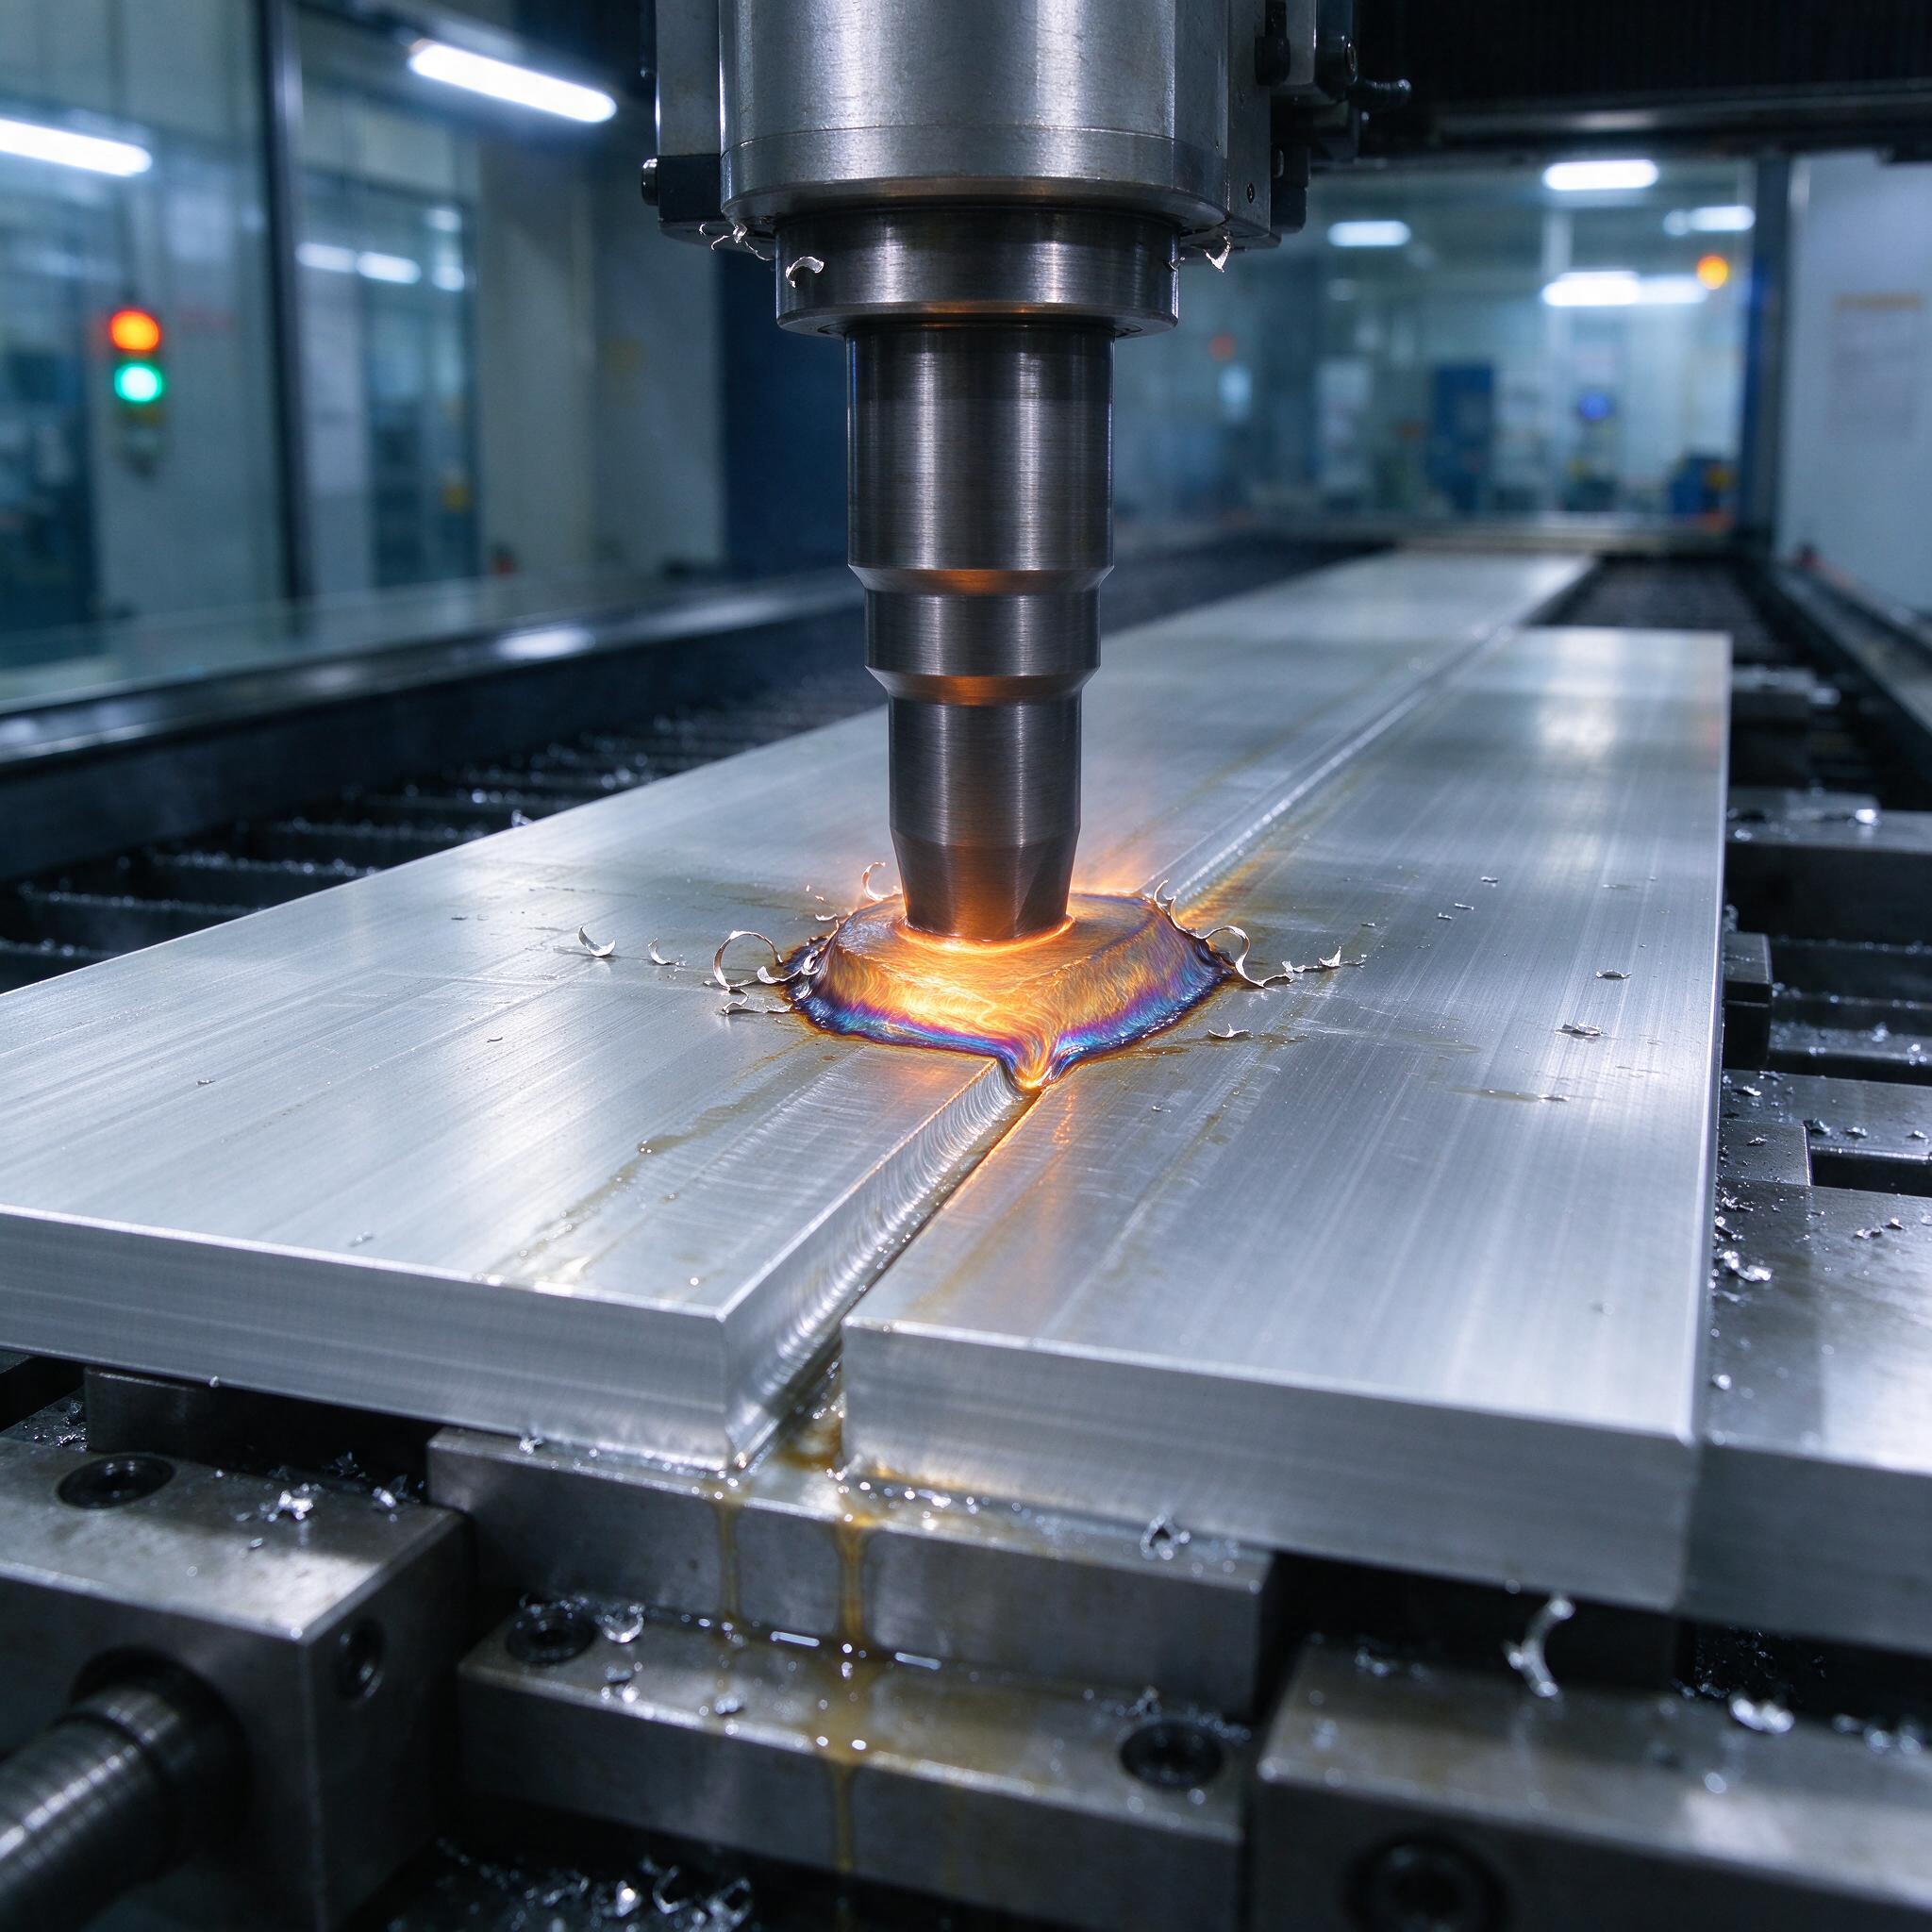
Никакой дуги, никакого присадочного прутка. В стык утапливается вращающийся инструмент — рабочий профильный поясок и пин (pin), — и за счёт трения металл нагревается до 400–500 °C, размягчается, но не плавится. Интенсивное перемешивание пластичного материала через ось шва даёт мелкозернистую структуру: на АД31 и АМг6 зерно в зоне перемешивания у нас выходит в 2–3 раза мельче, чем в основном металле. Отсюда и прочность — на полуфабрикатах из сплавов серии 5ххх шов часто держит 90–100% от основного металла. Заготовку, кстати, на фото видно во всей красе: два листа на столе, кромки сведены, пин вошёл в стык, вокруг инструмента — раскалённое кольцо пластики с радужными побежалостями, по столу стружка и следы СОЖ. Деформации минимальные, потому что тепла в разы меньше, чем при дуге.
Есть нюанс, о котором продавцы оборудования пишут мелким шрифтом: FSW — не магия, это процесс с жёсткими допусками. Разнотолщинность кромки более 0,5 мм — уже проблема, зазор в стыке более 0,3–0,4 мм — и получаем недопровар по низу. Прижим прижимом, но без жёсткой оснастки и нормального опорного стола (anvil) процесс рассыпается на глазах.
Инструмент и режимы: цифры с нашего участка
Инструмент — сердце процесса. Для 3–6 мм ставим закалённый инструмент из стали Х12МФ или D2: недорого, хватает на 300–500 метров шва по алюминию. Толще 8 мм — уже harder, берём никелевые жаропрочные сплавы (типа INCONEL 625) или инструментальную сталь с азотированием, потому что давление на пин растёт катастрофически. Пин у нас конический с резьбой, длина пина = толщине минус 0,15–0,25 мм — заглубление в опорный стол строго контролируем, иначе на выходе ловим «слиппинг» — отрыв пина.
Ориентировочные режимы, которые мы наработали (панель в стык, без разделки кромок):
| Сплав | Толщина, мм | n, об/мин | Подача F, мм/мин | Усилие осевое, кН | Примечание |
|---|---|---|---|---|---|
| АД31 / 6060 | 3–4 | 1400–1800 | 600–900 | 6–9 | Быстро, шов чистый |
| АМг5 / 5754 | 5–8 | 900–1200 | 300–500 | 15–25 | Следим за натягом |
| АМг6 / 5083 | 10–15 | 500–800 | 120–250 | 30–50 | Обязателен жёсткий стол |
| Д16 / 2024 | 4–8 | 800–1100 | 200–400 | 18–30 | Плакировку беречь, режим уже |
Шероховатость «спинки» шва при ровном анвиле — Ra 1,6–3,2, сверху остаётся дуговой след от пояска, при необходимости зачищаем в Ра 0,8. Растровая текстура после зачистки — косметика, механика не страдает.
Почему мы убрали от FSW аргонодуговую сварку на панелях
- Поры и оксиды. На АМг6 при TIG мы то и дело ловили газовые раковины и оксидные плёнки, особенно после плохо зачищенной кромки. В FSW металл не плавится — пор физически нет.
- Коробление. Панель 3 м после аргоны «винтом» на 4–6 мм, потом правка, потом время. После трения — 0,5–1 мм, правим в исключениях.
- Производительность. 6080-я на 4 мм идёт у нас 900 мм/мин в один проход. TIG — максимум 350–400, и то с двумя сварщиками попеременно.
- Повторяемость. Программа ЧПУ есть — брак по человеческому фактору почти исчез. Прецеденты с настроенным режимом повторяются 1:1.
Типичные ошибки, или Как мы сами поймали брак
История, которую мы теперь рассказываем каждому стажёру. Ставим на анализ панель АМг6 12 мм для ёмкости, всё красиво, стык плотный. Прогнали первую партию — по внешке шов идеальный, а на гидроиспытании три панели из десяти дали потение по нижней кромке. Резали микрошлифы — и вот оно: классическая «каверна» и непровар по корню на 0,8–1 мм. Причина оказалась смешной: слесарь выставил панели на опорный стол с уловленным с одной стороны зазором, а стол был прихвачен стружкой — перепад по плоскости опоры в 0,4 мм дал ложное «недоплавление» корня. Теперь у нас правило: перед каждой партией стол протираем и щупом проверяем опорную плоскость по всей длине стыка, индикатором на 0,02 мм. Дешевле, чем переделывать ёмкости под заказ.
Ещё, по опыту, мастера часто путают «недопрогрев» и «перезастревание» пина. На слух кажется, что если шпиндель звенит и усилие скачет — надо добавить обороты. А на толстом АМг6 наоборот: слишком высокие обороты перегревают металл, снижают прочность шва и дают побежалости, надо поднимать осевое усилие и снижать частоту. Учите операторов слушать станок и смотреть на стружку — точнее любого датчика.
Как выбрать станок или подрядчика: чек-лист
- Жёсткость и масса. Спрашивайте массу портала и максимальное осевое усилие. Для 15 мм алюминия минимум 50–60 кН и портал, который не «играет» под нагрузкой.
- Оснастка и анвиль. Пусть покажут опорный стол: сменные вставки под разные толщины — большой плюс. «Универсальный» стол с одной прорезью — красный флаг.
- Датчики. Контроль осевого усилия, крутящего момента и положения пина в реальном времени — иначе процесс вслепую.
- Опыт на вашем сплаве. Просите образцы на вашей марке. Хорошо варит 6060 — не значит, что потянет 5083.
- Сервис по инструменту. Где режете, где перетачиваете поясок, сколько стоит комплект. Инструмент — расходник, и цена вопроса не копеечная.
FAQ
Можно ли варить FSW без защитного газа?
Да. Металл не плавится, плёнка оксида разрушается механическим перемешиванием. На алюминии мы не используем никакой газовой защиты. Для титана и магния — отдельная история, там без атмосферы никак.
Что делать с конечным отверстием после вывода инструмента?
Ставьте «выброс» на технологический конец — обрезаете 30–50 мм и всё. Если нужна герметичность по всей длине, есть варианты с выдвижным пином или с заваркой отверстия TIG, но это уже компромисс по прочности. На конструкциях мы всегда закладываем припуск под обрезку.
Потянет ли FSW разнотолщинные соединения, например 4 на 10 мм?
В лоб — нет, это не сработает, потому что пин подбирается строго под толщину. Практическое решение — ступенчатое сопряжение кромок с шагом не более 1:4 или сварка внахлёст, где пин работает по более тонкому листу. Либо резать толщину дугой, если геометрия не позволяет.
Вместо заключения
FSW на алюминиевых панелях 3–15 мм — это не экзотика, а рабочий инструмент, который при жёсткой оснастке и дисциплине по допускам даёт качество, недостижимое для дуговых процессов. Мы свой выбор сделали, и жалеть не приходится. Вопросы — в комментарии, разберём.