Почему шина алюминий-медь — это боль, а не просто деталь
На нашем участке каждый второй заказ по электрощитовому хозяйству — это переходные шины Al-Cu. И каждый второй заказчик сначала спрашивает: «А болтами нельзя?» Нельзя. Болтовое соединение алюминия с медью в токонесущих шинах — это мина замедленного действия: гальваническая пара, электрохимическая коррозия, рост переходного сопротивления за год эксплуатации в разы. Плавили, паяли, взрывным сваркой наплавляли — все варианты либо дорогие, либо капризные по контролю качества. Поэтому когда к нам пришла задача освоить сварку трением-перемешиванием (FSW) смешанных соединений алюминий-медь для шин, мы садились за нее всерьез и надолго. Разберем без воды: режимы, инструмент, температуры, какое сопротивление шва считаем годным и почему 20-50 мкОм — это не магия, а следствие физики.
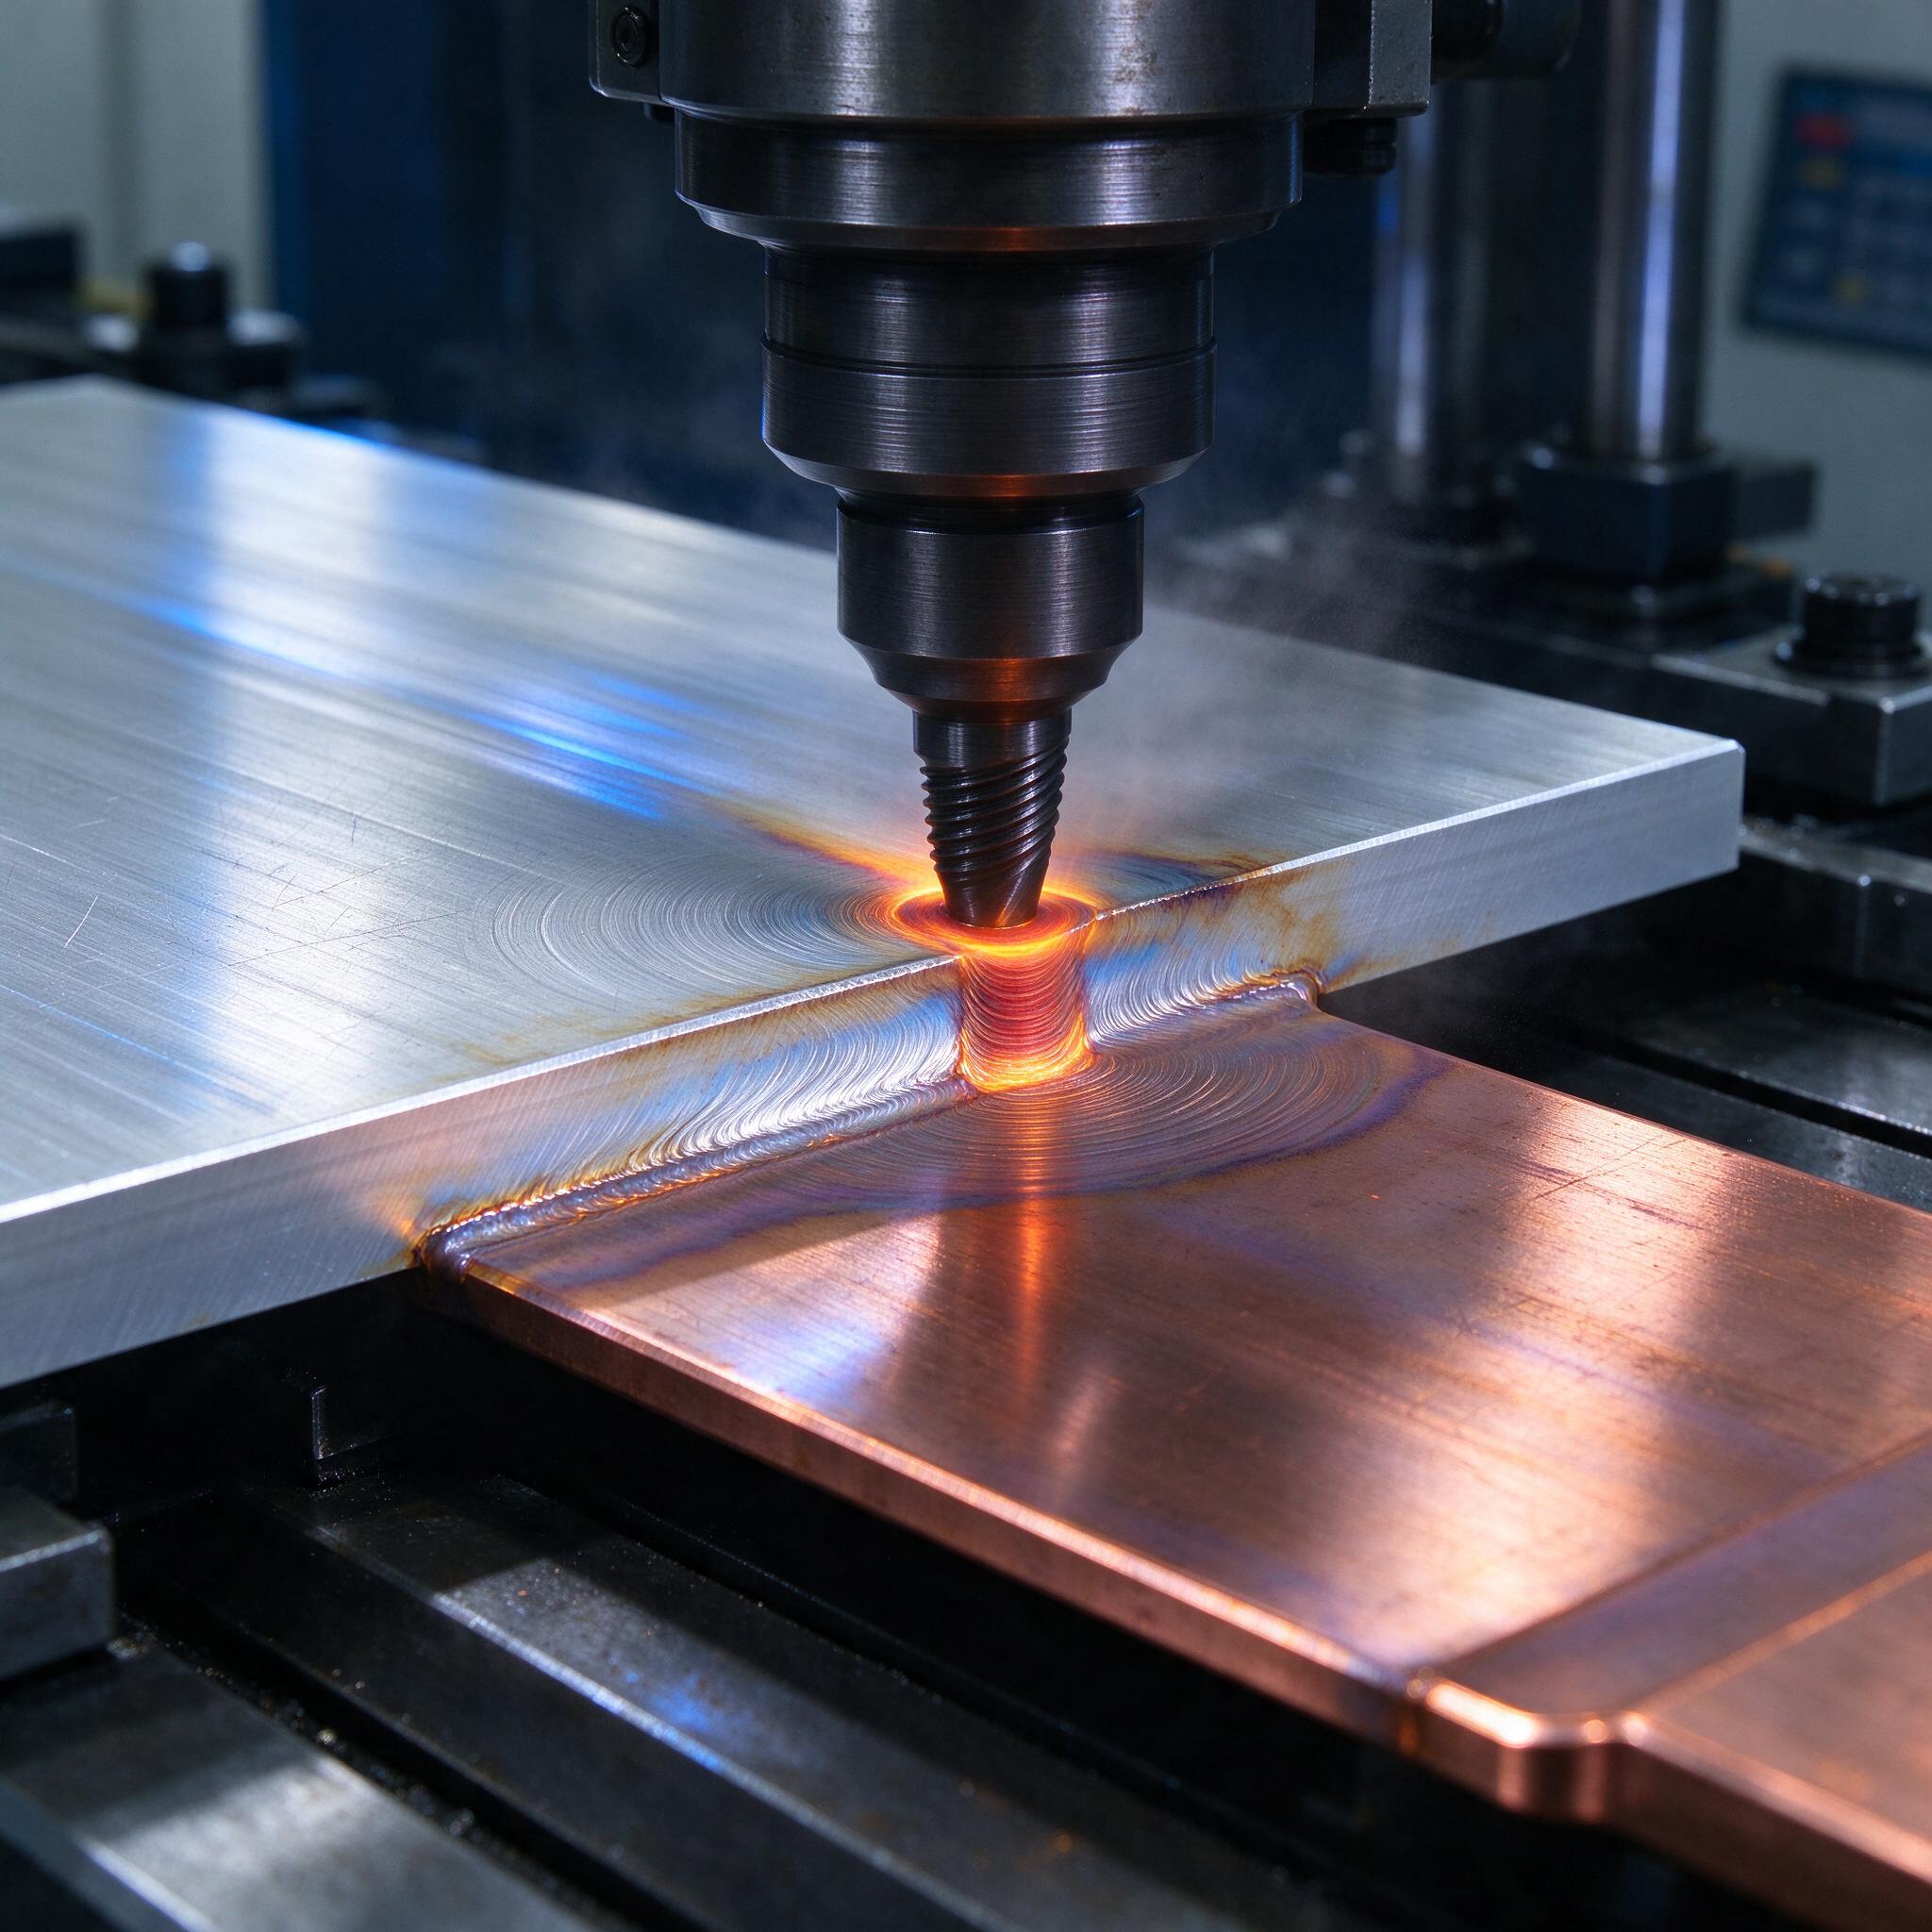
На иллюстрации к статье — наш рабочий момент: инструмент с коническим пином и витой нарезкой уже заглубился в стык алюминиевой (слева, светлый лист) и медной (справа, розоватая) шин. Видно характерное кольцевое течение металла вокруг пина, горячую зону, окрашенную в цвета побежалости, и свежий шов позади инструмента с чешуйчатым следом. Станок — вертикально-шпиндельного типа, заготовка прижата прижимами к столу. Никакой СОЖ здесь нет и быть не может — FSW идет всухую, и это надо учитывать при тепловом балансе.
Суть процесса за две минуты, чтобы дальше говорить на одном языке
FSW — это не плавление. Инструмент (опорный бурт плюс пин) вращается, погружается в стык и перемещается вдоль него, разогревая металл до 0,7-0,8 от температуры плавления — но ниже нее. Металл пластифицирован, перемешивается, за ним остается шов. Для алюминия это зона 400-480 °C по термопаре в сопряжении, для пары Al-Cu верхняя граница жестче: медь уходит в пластичность позже, алюминий — раньше, и вся кухня в том, чтобы алюминий тек, а медь хотя бы размягчилась на поверхности контакта. Температуру выше 500 °C не ловим — начинается рост интерметаллидов CuAl₂ и Cu₉Al₄, которые и убивают и механику, и электропроводность шва.
Коротко: металл не плавится. Он течет. Разница принципиальная.
Инструмент: почему пин именно конический и почему резьба обязательна
Для шин толщиной 6-10 мм мы работаем инструментом из жаропрочного сплава (у нас — вольфрам-рениевые и кобальт-никелевые марки типа ЖС6-КПВ и импортные аналоги), с опорным буртом 15-18 мм и коническим пином с углом при вершине порядка 12-15°, нарезка однозаходная, шаг 1,2-1,6 мм. Резьба — не для красоты: она транспортирует пластичный металл сверху вниз и обратно, без нее шов получается рыхлым, с кавернами на выходе. Смещение инструмента относительно стыка — ключевой параметр, о котором новички забывают. Для Al-Cu инструмент ставим со смещением в алюминиевую сторону, 0,5-1,5 мм в зависимости от толщины, потому что медь в зоне перемешивания должна попадать минимально — иначе пин работает как миксер для интерметаллидов.
- Материал инструмента: W-Re сплав или спеченный никель-кобальтовый жаропрочный сплав; инструментальная сталь не тянет — пин «плывет» за 3-4 метра шва.
- Геометрия: бурт Ø15-18 мм, пин конический Ø6 на бурте до Ø3 на вершине, длина пина = 0,9 толщины шины.
- Ресурс: 15-25 погонных метров на инструмент до появления следов износа на бурте — дальше перешлифовка или списание.
Режимы: конкретика, а не «подбирается опытным путем»
Да, режимы подбираются, но окно стартовое мы вам дадим. Для пары АД31/АМг (алюминиевая шина) с М1 или М2 (медная шина), толщина 8 мм:
| Параметр | Значение | Комментарий |
|---|---|---|
| Частота вращения | 600-900 об/мин | Выше — перегрев алюминия, рост интерметаллидной прослойки |
| Скорость подачи | 80-150 мм/мин | Медленно по меркам FSW чистого алюминия — медь забирает тепло |
| Осевое усилие | 12-18 кН | Недожим — каверна на выходе, пережим — задир бурта |
| Температура в зоне шва | 400-480 °C | Контроль термопарой, вживленной в приспособление |
| Наклон инструмента | 2-3° | Против направления подачи |
Соотношение линейной скорости и оборотов — это, по сути, подача на оборот, и она определяет тепловложение. Поймали зарез на медной стороне или шпиндель звенит на входе — режем обороты, а не подачу. И наоборот: рыхлый шов с непроваром по корню — добавляем обороты или снижаем подачу. Станок не тянет по жесткости? Тогда даже не начинайте — люфт шпиндельного узла на FSW мгновенно превращается в «уход» пина с линии стыка.
Сопротивление шва 20-50 мкОм: откуда цифры и что они значат
Переходное сопротивление шва — главный критерий приемки для электротехники. У монолитной меди удельное сопротивление ~0,017 Ом·мм²/м, у алюминия ~0,028. На длине шва 50-100 мм при сечении шины 80×8 мм теоретическое собственное сопротивление участка — доли микроОм. Все, что выше, — это вклад интерметаллидной прослойки, пор и оксидов. Наша практика: грамотно сваренный шов на шине 80×8 дает 20-50 мкОм на участок длиной 100 мм при измерении микроомметром постоянного тока методом падения напряжения на четырех зажимах. Если меряете больше 80 мкОм — режем шов и смотрим макрошлиф: обычно там либо сплошная интерметаллидная лента, либо цепочка пор по границе Al-Cu.
По опыту, мастера часто путают переходное сопротивление шва с контактным сопротивлением шов-кабельный наконечник. Это разные вещи. Шов может быть отличным, а измерение — врать, потому что зонд положили на анодированную поверхность алюминия. Зачистка до металлического блеска под точками замера — обязательна, иначе получите фиктивные 200 мкОм и полдня поиска несуществующего брака.
Марки: что с чем варим и где подводные камни
| Алюминиевая часть | Медная часть | Свариваемость FSW | Нюанс |
|---|---|---|---|
| АД31 (6xxx-подобная) | М1, М2 | Хорошая | Стандарт для шин, режимы отработаны |
| АМг5, АМг6 (5xxx) | М1 | Средняя | Склонность к порам, нужна зачистка кромок |
| Д16 (2xxx) | М1 | Ограниченная | Широкое окно по температуре, риск трещин |
| А7 (технически чистый) | М0М | Хорошая | Мягкий металл, следите за выдавливанием бурта |
Медь берем М1 как базовый вариант, М0М — когда заказчик требует максимальную проводимость. Кромки перед сваркой: обезжиривание, зачистка щеткой из нержавейки до блеска, оксидную пленку на алюминии снимаем обязательно — она тугоплавкая и в перемешивание не выходит, остается включениями.
Типичные ошибки: реальный случай, а не список из методички
Однажды на участке мы поймали брак из-за того, что оператор поставил инструмент со смещением в медную сторону — «чтобы медь точно схватилась». Логика понятная, но катастрофическая. На первых пяти шинах шов выглядел прилично, сопротивление — 60-90 мкОм, на грани. На шестой пин начал крошить интерметаллидную прослойку, шов треснул при изгибе прямо на столе ОТК. Разбор на макрошлифе показал непрерывную хрупкую фазу толщиной 15-20 мкм по всей границе. Переделали смещение в алюминиевую сторону — сопротивление упало до 28 мкОм, изгиб держит. Мораль: направление смещения в Al-Cu — это не «на глазок», это физика диффузии, и медь в зоне пина должна быть в минимальном количестве.
Вторая частая ошибка — гонка за производительностью. Кто-то поднимает подачу до 300 мм/мин, шов снаружи красивый, а по корню — тоннельный дефект, каверна, которую снаружи не видно. Единственная защита — периодический рез разрушающего контроля, хотя бы один образец на партию.
Как выбрать станок или подрядчика: чек-лист без воды
- Жесткость шпиндельного узла и усилие по оси Z не менее 20-25 кН с удержанием. Обычный фрезерный с ЧПУ «для цветмета» чаще всего не тянет — спрашивайте паспорт осевой нагрузки.
- Наличие системы контроля момента и осевого усилия в реальном времени. Без нее вы варите вслепую и брак обнаруживаете на ОТК, а не в процессе.
- Оснастка с прижимами по всей длине стыка с шагом не более 150-200 мм — зазор между заготовками недопустим, он сразу дает непровар.
- Практика именно по Al-Cu. Попросите протоколы измерений сопротивления и макрошлифы. Если подрядчик варит только алюминий-алюминий и «думает, что справится» — проходите мимо.
- Наличие разрушающего контроля в цикле приемки и договорные цифры по сопротивлению шва, а не «в пределах нормы».
FAQ
Можно ли сварить трением алюминий-медь лазером или аргоном вместо FSW?
Нет, это не сработает, потому что при плавлении оба металла образуют интерметаллидные фазы в жидкой ванне без ограничений по времени и количеству — шов получается хрупким и с сопротивлением в сотни мкОм. FSW ценен именно тем, что держит металл ниже линии солидус и ограничивает диффузию.
Какой ресурс у соединения Al-Cu, сваренного FSW, по сравнению с болтовым?
FSW-шов — это диффузионно-перемешанная зона без гальванической пары «болт-шайба-плоскость». Переходное сопротивление стабильно годами, болтовое соединение даже с шайбами и пастой требует протяжки и контроля. Мы даем на FSW-переходники расчетный ресурс, сопоставимый с ресурсом самой шины.
Нужна ли защита шва после сварки?
Да. Зона шва на алюминиевой стороне имеет нарушенную структуру и остатки меди по границе — на открытом воздухе во влажной среде это точка коррозии. Лакировка, анодирование алюминиевой части или заливка компаундом — в зависимости от условий эксплуатации. В сухих щитовых помещениях часто достаточно лака.
Вместо заключения
FSW для Al-Cu шин — технология уже не экзотика, а рабочий инструмент с понятными режимами и измеримым критерием качества. Температурное окно 400-480 °C, конический пин со смещением в алюминий, сопротивление 20-50 мкОм на контрольном участке — три числа, на которых все держится. Остальное — дисциплина на участке и разрушающий контроль без жалости. Технология того стоит: шов получается один раз, и служит столько же, сколько сама шина.