TIG с холодной проволокой: когда зазор «гуляет», а шов сдавать надо вчера
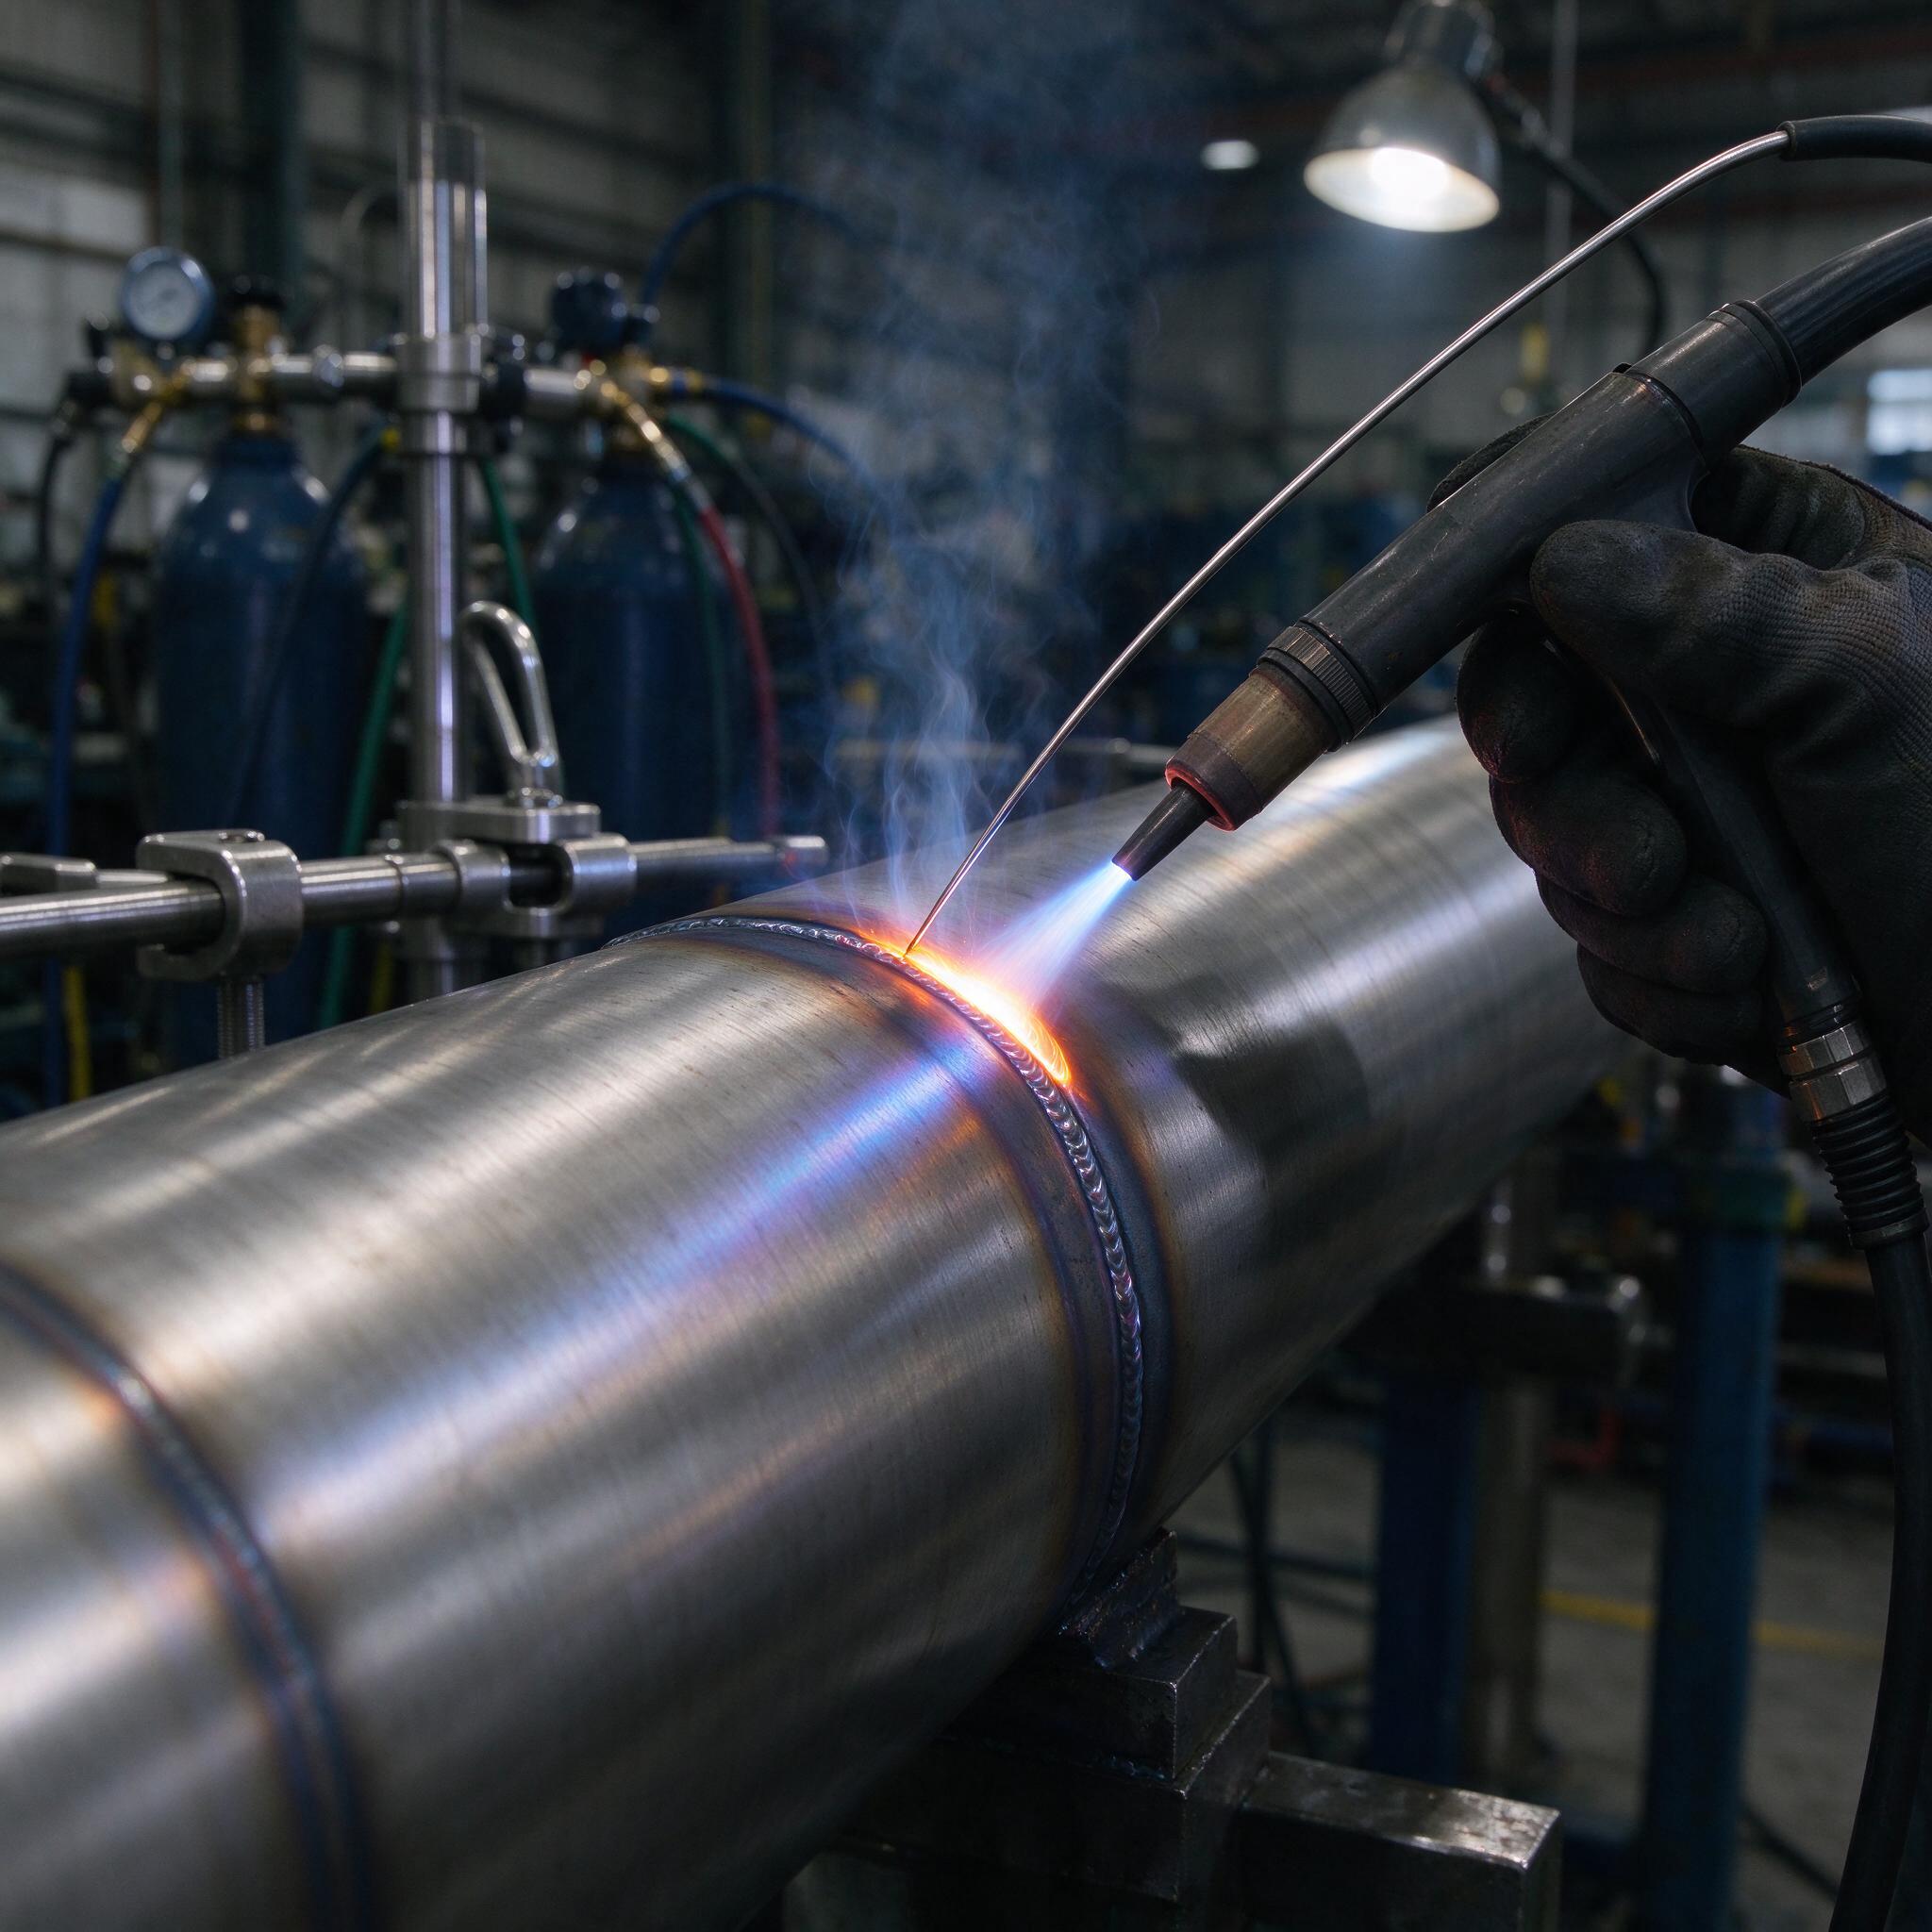
На фото — классическая картина с нашего участка: нержавеющая труба на вращателе, горелка в руке мастера, а вместо привычной связки «горелка + пруток в левой руке» — тонкая проволока, подающаяся прямо в ванну. Это и есть cold wire TIG. На заднем плане — рампа с баллонами аргона, манометры, местная вытяжка, лампа подсветки. Обычный цех, ничего показательного. Но именно так сегодня варят корень на трубопроводах, где требования к проплавлению и внутренней геометрии шва прописаны жёстко — ОСТы, ГОСТ 16037, подрядчики заказчика с их рентгеном и ультразвуком.
Проблема, из-за которой мы вообще стали массово уходить в холодную подачу, знакома каждому, кто варил технологические трубопроводы из нержавейки: зазор в стыке. Сборил прихватки с зазором 2,0 мм — к концу окружности труба «сыграла», зазор стал 0,5. Или наоборот. Ручная подача прутка при таком раскладе — это лотерея: то непровар корня, то провал, то внутренний грэт, который потом выпиливается болгаркой и переваривается за счёт участка. Однажды мы поймали брак из-за этого на партии из 40 стыков Ду100 из 12Х18Н10Т — рентген показал непровар в корне на семи стыках, причём на разных углах положения. Тогда и посчитали: переделки съели больше времени, чем стоила бы подающая установка. Купили механизм холодной подачи — и вопрос закрылся.
Что такое cold wire и чем она отличается от «прутка в руке»
По сути — тот же TIG (аргонодуговая, неплавящийся вольфрамовый электрод), только присадка подаётся механизмом через направляющую трубку точно в сварочную ванну, с заданной скоростью. Проволока холодная — её не греют отдельно, в отличие от hot wire, где через неё пускают переменный ток от отдельного источника и подогревают до 300–500 °C. Холодная подача проще, дешевле и решает главные задачи:
- стабильная скорость подачи проволоки — 0,3–2,5 м/мин в зависимости от диаметра и тока;
- проволока заводится точно в хвостовую часть ванны, а не куда придётся — формирование корня становится повторяемым;
- сварщик управляет только горелкой и текущим зазором, а не жонглирует двумя руками;
- расход присадки падает процентов на 10–15 — не «перекладываем» металл сверх нормы.
Проволоку берём той же марки, что и основной металл: Св-04Х19Н11М3 и Св-06Х19Н9Т для нержавейки, Св-08Г2С для углеродистых труб. Диаметр — обычно 1,2–1,6 мм, для корня на тонкостенке (2–4 мм) — 1,0–1,2. Толще не суйте: не будет проплавляться в ванне, получите «катышки» и шум дуги.
Зазор и разделка: цифры, с которых начинается стык
Вот где решается 80 % качества. По опыту, мастера часто путают допуски на зазор под ручную TIG и под cold wire — а они разные, и холодная подача, как ни странно, прощает меньше по разбросу, но больше по величине. Разбор на реальных величинах:
| Толщина стенки, мм | Зазор под cold wire, мм | Притупление, мм | Угол разделки, град. |
|---|---|---|---|
| 2–3 | 1,5–2,0 | 0,8–1,0 | 60–70 |
| 4–6 | 2,0–2,5 | 1,0–1,5 | 60–65 |
| 8–10 | 2,5–3,0 | 1,5–2,0 | 60 |
Ключевой момент — равномерность зазора по окружности, а не его абсолютная величина. Допуск на разнобой — ±0,3 мм. Прихватки ставим с шагом 90–120 градусов, концы прихваток стачиваем шлифмашинкой под плавный скос, иначе в этих местах дуга «спотыкается», и на рентгене как раз там вылезает дефект. Кромки — чистые, до металлического блеска, на ширину не менее 15–20 мм от кромки: следи за тем, чтобы после зачистки абразивом от нержавейки не осталось врезанной окалины — потом это точечные очаги коррозии под швом.
Режимы сварки: что крутить и куда смотреть
Типовые режимы для корня и заполняющего на нержавеющей трубе с cold wire (аргон 99,998 %, расход 10–14 л/мин, для корня с подачей в подпотошную полость — 6–8 л/мин):
- Корень, стенка 3 мм: ток 80–95 А (постоянка, минус на электроде — DCEN), проволока 1,2 мм, подача 0,6–0,9 м/мин, скорость сварки 8–12 см/мин.
- Корень, стенка 6 мм: ток 110–130 А, проволока 1,6 мм, подача 1,0–1,4 м/мин.
- Заполнение и облицовка: ток 130–150 А, разделка заполняется в два-три слоя, между слоями — обязательное остывание до 100–150 °C, иначе по нержавейке полезут горячие трещины и цвета побежалости, с которыми заказчик не примет.
Вольфрам — WT20, заточка под конус с небольшой притуплением 0,3–0,5 мм. Вылет электрода 4–6 мм. Позиция проволоки — под углом 15–25 градусов к плоскости ванны, заводим в переднюю треть хвостовой части, не в столб дуги: воткнёшь проволоку прямо в дугу — получишь брызги и пыхтение, дуга начнёт «звенеть», ванна станет неуправляемой. Импульсный режим, если источник позволяет (те же EWM Taurus, Fronius MagicWave, СВП-250 у наших соседей по цеху), сильно помогает на корне: пауза даёт ванне кристаллизоваться, пик — проплавить. С импульсом сварка труб идёт ровнее и на узком зазоре.
Типичные ошибки: один случай, который стоит пяти лекций
Реальный случай. Ставим обвязку на объекте, стенка 4 мм, 08Х18Н10Т, cold wire, всё по режиму. Первый стык — красота, рентген чистый. Второй — на третьем слое проволока начала «задирать» кромку и втыкаться в ванну рывками. Мастер грешил на механизм подачи. Разобрали — а там на направляющем канале намотался слой медной стружки с самой проволоки (обжатая медь с поверхности проволоки, плюс пыль со стройплощадки), и проволока шла с подклиниванием, рывками по полсантиметра. На шве это вылилось в чешую с неравномерным шагом и локальным недостатком сечения шва. С тех пор у нас правило: канал подачи и мундштук чистим каждые два-три стыка, проволока хранится в закрытой таре, а не в пакете на верстаке. И вторая ошибка, на которой погорели в тот же месяц: забыли переключить полярность после того, как утром варили алюминий на переменке. Полчаса сжигали вольфрам и гадали, почему дуга гуляет. Баллонный манометр и панель источника проверяются ДО поджига, а не после первого катыша в корне.
Как выбрать оборудование для холодной подачи — чек-лист
- Скорость подачи регулируется плавно, в диапазоне от 0,3 м/мин, а не дискретными ступенями — иначе на тонкостенке не подобрать.
- Механизм стабильно тянет проволоку 1,0 мм из нержавейки без проскальзывания — проверяем на конкретной марке, которую будете варить, а не на образце из комплекта.
- Синхронизация подачи с источником: старт подачи после поджига дуги, стоп — с заваркой кратера (crater fill). Без этого начало и конец шва — вечные кандидаты на дефект.
- Гибкий направляющий канал нормальной длины (3–4 м минимум), чтобы мастер мог работать по всей окружности, не переставляя аппарат.
- Подача газа с функцией газоанализа чистоты или хотя бы с нормальным ротаметром — на нержавейке экономия аргона выходит боком в виде пор и «сахарного» шва.
FAQ
Можно ли варить cold wire без зазора, вплотную?
Нет, это не сработает, потому что присадке физически некуда идти — ванна не наберёт сечение, а на корне получите либо непровар, либо шов «на просвет» без формирования валика. Минимум 1,5 мм зазора для стенки до 3 мм — иначе берите hot wire или плазму.
Cold wire или hot wire — что выбрать на трубопроводах?
Для монтажных стыков и партий до нескольких десятков — только cold wire: hot wire требует отдельного источника переменного тока на проволоку, настройки и стабильных условий, это уже автоматика для заводских вращателей. На монтаже это лишние деньги и возня.
Какой сварщик нужен под cold wire?
Не «любой TIG-шник». Человек должен уметь варить корень на просвет вручную и понимать поведение ванны — потом переучивается на механизм подачи за пару недель. Наоборот — никогда: механика не вытянет того, кто никогда не чувствовал ванну руками.
Вместо вывода
Cold wire TIG — не магия, а дисциплина. Чистая кромка, стабильный зазор, выверенные режимы и обслуживание канала подачи. Кто варит трубопроводы «по наитию» — тот и платит за переделки. У нас после перехода на холодную подачу доля стыков, уходящих на ремонт по итогам рентгена, упала с 6–7 % до полутора. Цифры говорят сами за себя.