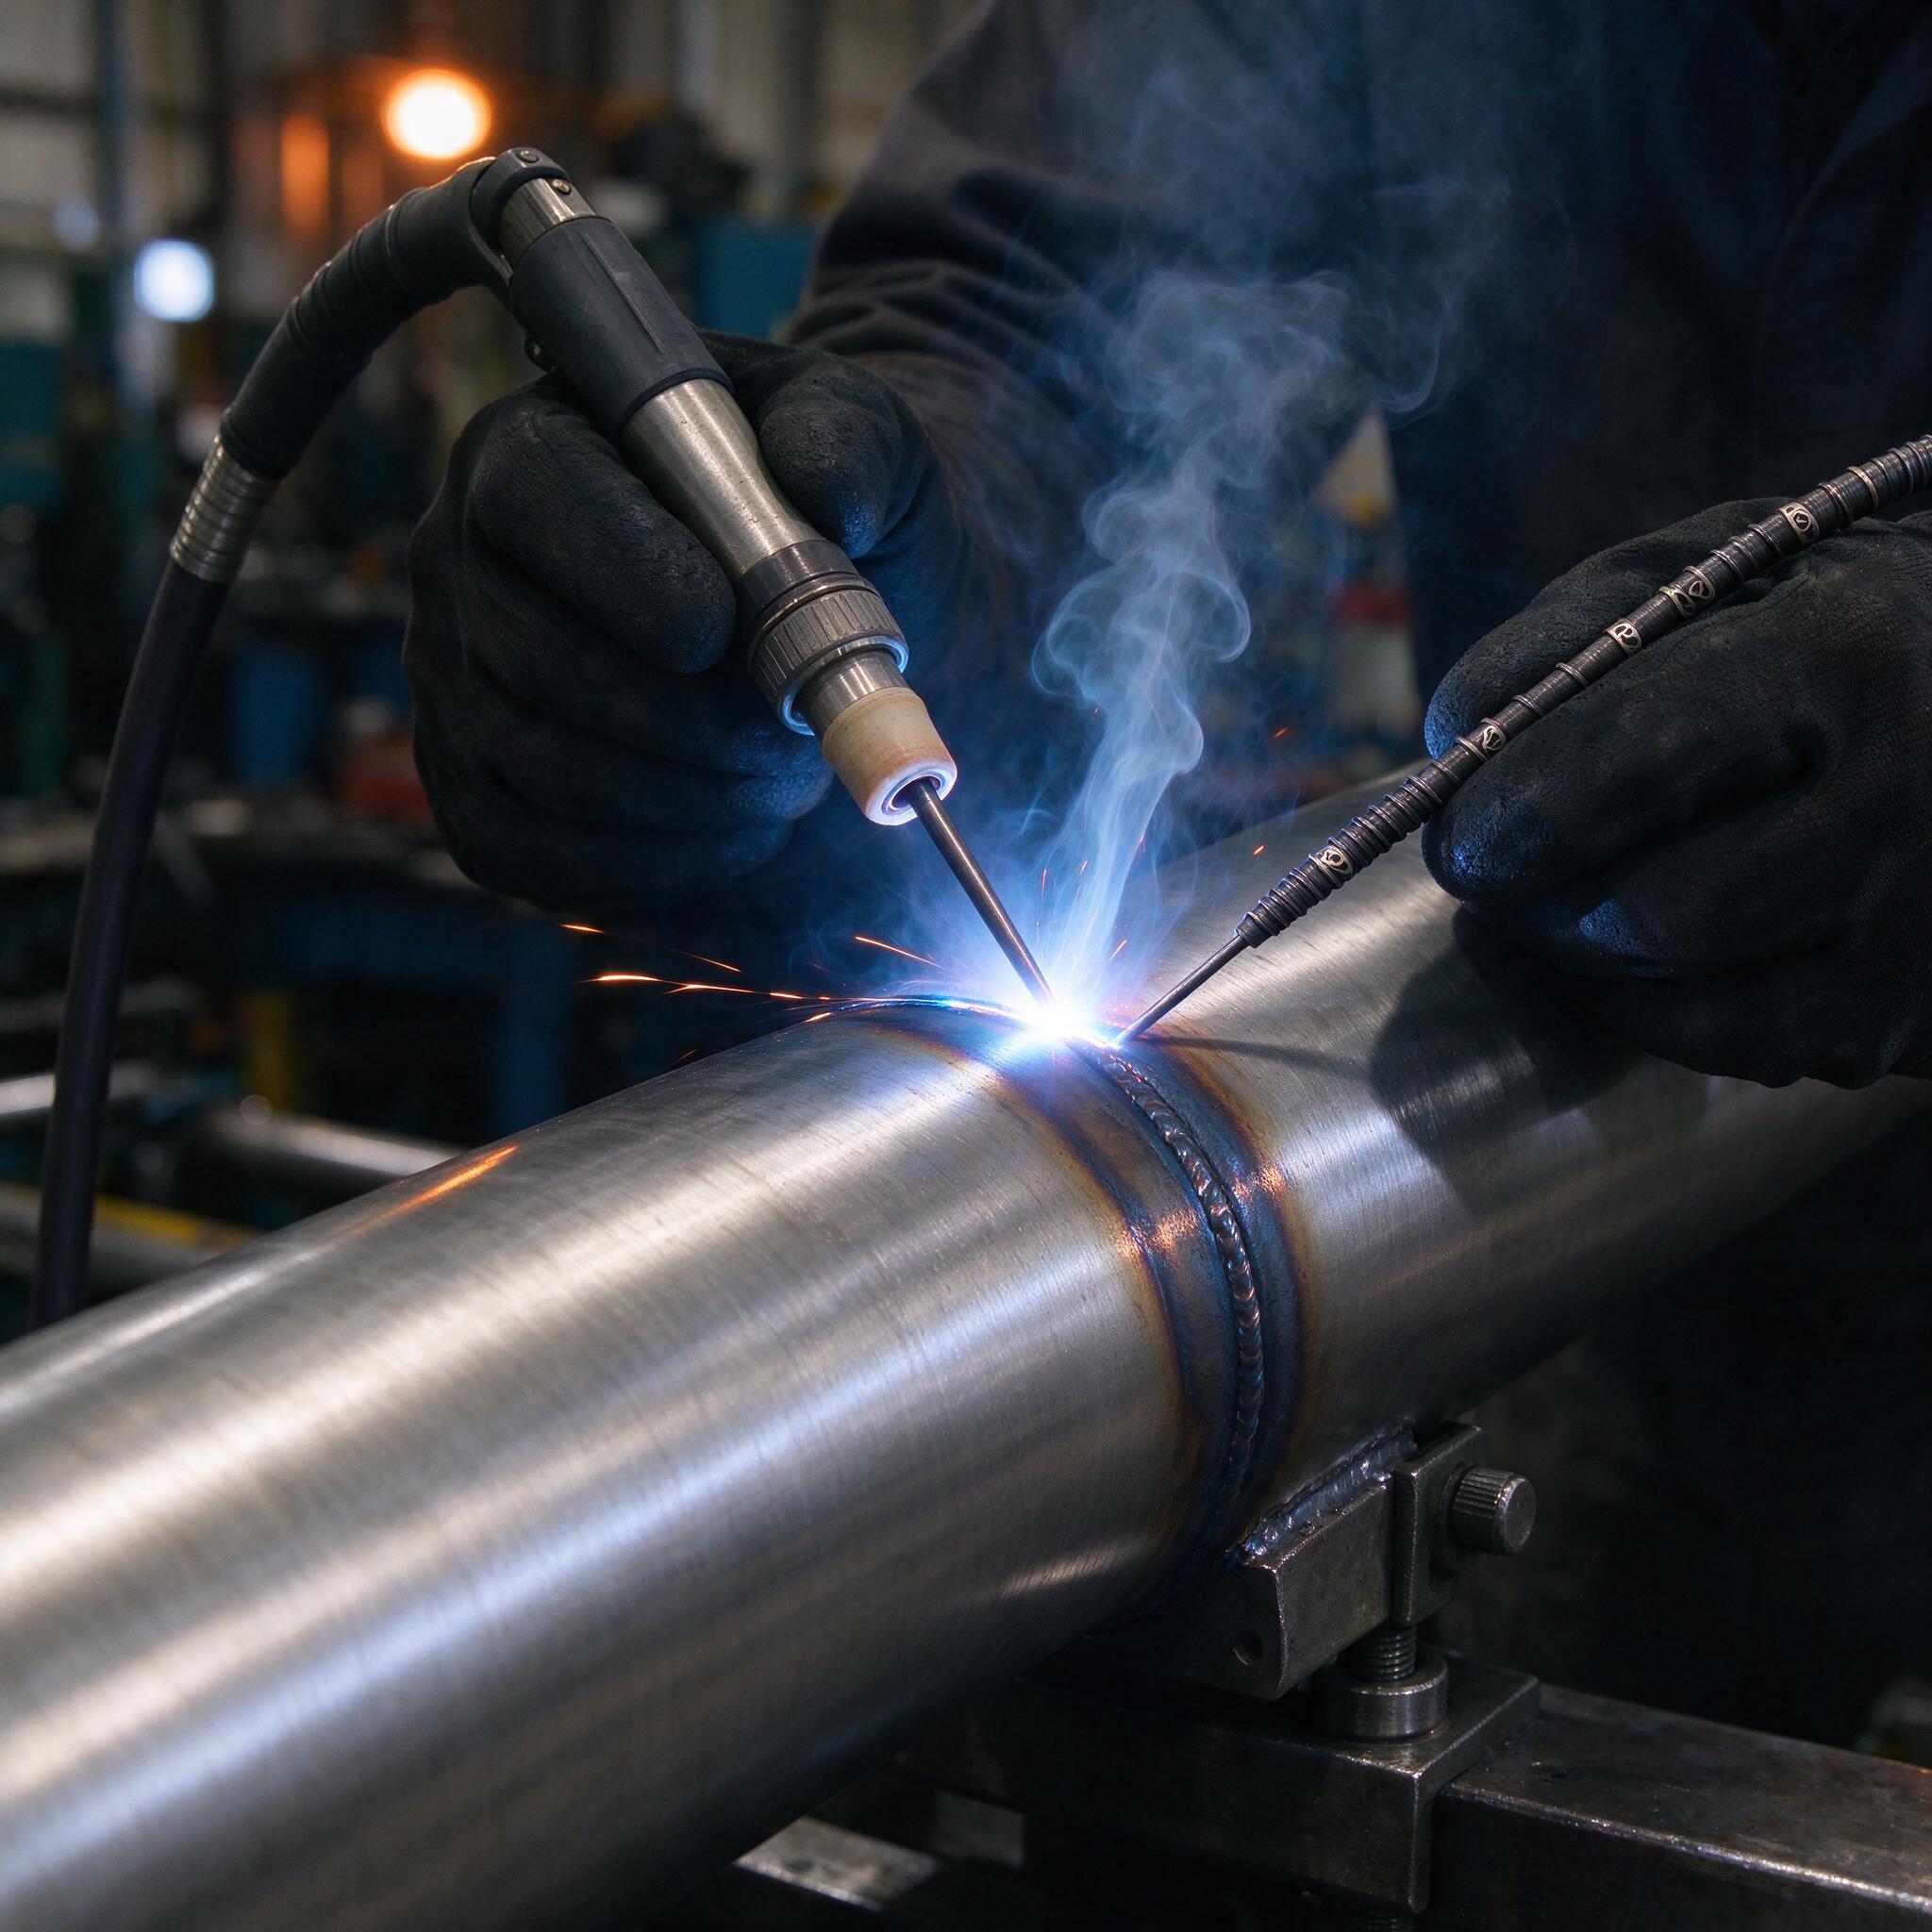
На фото — классическая картина с нашего участка: сварщик в крагах ведёт горелку по стыку нержавящей трубы, присадочный пруток подаётся левой рукой, а на кромках уже видны характерные побежалости — от соломенного до синего. Труба собрана в кондукторе на струбцинах. Знакомо до боли: пока цвета побежалости светло-жёлтые — можно жить, а вот синева уже кричит о перегреве и выгорании легирующих. Именно об этом и поговорим: как варить трубы из 12Х18Н10Т аргонодуговой сваркой (TIG), чтобы шов и через десять лет не «зацвёл» питтингами.
Почему 12Х18Н10Т прощает мало
Сталь хорошая, проверенная десятилетиями — хром 17–19%, никель 9–11%, титан для связывания углерода. Титан тут ключевой: он образует карбиды быстрее хрома и не даёт хрому уходить в карбидную фазу по границам зёрен. Но у этой защиты есть предел. Если металл в зоне сварки держится в интервале 450–850 °C дольше, чем нужно, титановая защита не справляется, и мы получаем межкристаллитную коррозию (МКК). Наружу это выходит не сразу. Труба выглядит прилично, гидравлика держит, а через год-полтора по зоне термического влияния лезут каверны и трещины. Ремонт на работающем трубопроводе — отдельная боль, и обходится в разы дороже изначально правильной сварки.
Присадка: почему Св-06Х19Н9Т, а не «что было под рукой»
Мы на участке жёстко держим правило — присадка по химсоставу основного металла. Для 12Х18Н10Т это Св-06Х19Н9Т или, на худой конец, Св-04Х19Н11М3, если в системе есть агрессивные среды и нужна молибденовая добавка. По опыту, мастера часто путают нержавейки «на глазок»: крутят пруток, смотрят на блеск и говорят «да она тоже нержавеющая». В итоге в шов уходит присадка без титана, а углерод берём выше допустимого — и привет, МКК даже при идеальной технике.
Пруток перед сваркой протираем ацетоном. Жирные следы от пальцев — это углерод, сера, фосфор. На нержавейке это не «мелочь», это будущие поры и снижение коррозионной стойкости. Мелкие детали, которые идут в пищевую и химическую аппаратуру, обрабатываем только в перчатках, голыми руками не трогаем вообще.
| Присадка | Титан | Где применяем | Нюанс |
|---|---|---|---|
| Св-06Х19Н9Т | 0,5–0,8% | Базовый выбор для 12Х18Н10Т | Требует чистой зачистки, не любит грязный аргон |
| Св-04Х19Н11М3 | — | Среды с хлоридами, кислоты | Дороже, но стойкость к питтингу выше |
| Св-01Х19Н9 | — | Ответственные стыки, сверхнизкий углерод | Дефицитная, держим запас на складе |
Режимы 80–150 ампер: откуда цифры и когда их ломать
Ток напрямую зависит от толщины стенки. Для трубной группы, с которой мы чаще всего работаем (стенка 2–5 мм, диаметры от 32 до 159 мм), диапазон 80–150 А — рабочий, не приблизительный.
- 2 мм, первый проход: 80–90 А, присадка 1,6–2 мм, скорость ведения порядка 8–10 см/мин.
- 3 мм: 100–120 А, притупление кромок оставляем 1–1,5 мм, зазор 2–2,5 мм.
- 4–5 мм, корень + заполняющие: 120–150 А на заполнение, корень проходим на 90–110 А, чтобы не прожечь.
Вольфрам берём на переменке — WT-20 с заточкой в форме притупленного конуса, диаметр 2,4 мм. Для чистого аргона на нержавейке достаточно постоянки на прямой полярности, но у нас часть постов работает на инверторах типа Сварог REAL TIG 200 с функцией AC — выручает на грязных кромках, когда оксидная плёнка не даёт нормальной ванной. Аргон — баллонный, чистота не ниже 99,98%, расход на горелку 8–12 л/мин, на поддув с обратной стороны корня — 5–8 л/мин.
Про поддув отдельно. Если корень варится без защиты изнутри, обратная сторона шва окисляется, и никакой паспорт коррозионной стойкости вы потом не подпишете. На малых диаметрах ставим заглушки с подачей аргона, на больших — продуваем полость трубы полностью, ждём 3–5 объёмов полости, и только потом зажигаем дугу.
Цвета побежалости — наш экспресс-контроль
Шов после TIG-сварки нержавеющей трубы сам рассказывает, как его варили. Светло-соломенный — кислорода дуга почти не видела, всё нормально. Золотистый и фиолетовый — уже прогрев, но для ряда систем допустимо. Синий и серый с чешуйчатым налётом — хромоникелевая плёнка убита, шов нужно либо зачищать и переваривать, либо травить и пассивировать с последующей проверкой. Мы на контроле гоним каждый стык через визуалку с этой градацией, и только потом — инструментальный контроль.
Как мы контролируем коррозионную стойкость шва
Визуалки мало, особенно для заказчиков из химической отрасли. Наша схема такая:
- Внешний осмотр с замером катета и геометрии, требование к шероховатости усиления — не грубее Ra 2,5, брызги металла недопустимы в принципе.
- Проверка на отсутствие магнитных свойств — быстрый отсев «подсадили углеродистую присадку».
- Метод АМК (анодное электрохимическое травление) по ГОСТ 6032 — экспресс-выявление склонности к МКК прямо на изделии.
- Для ответственных заказов — тестовые пластины-свидетели, вырезанные из того же трубного проката и сваренные тем же сварщиком в ту же смену: испытание кипячением в растворе серной кислоты с медным купоросом, далее изгиб на 90° и осмотр под лупой на трещины.
- Пассивация зоны шва пастами на основе азотной кислоты после травления оксидной плёнки.
Однажды на участке мы поймали брак именно на этапе АМК: партия стыков для теплообменной секции прошла визуалку — швы «конфеткой», а травление показало граничное состояние по МКК на трёх стыках подряд. Разбор показал, что сварщик в ночную смену варил с заниженным поддувом — баллон подходил к концу, давление падало, расход unreliable, корень шёл с подсосом воздуха. Три стыка вырезали, полдня производственных потерь. С тех пор на постах стоят ротаметры, и сварщик обязан проверить поддув до стыка, а не «на глазок».
Типичные ошибки — из жизни, не из учебника
Самый показательный случай: брали подрядчика на пиковые объёмы, человек с 15-летним стажем на углеродке. Варил нержавейку как чёрный металл — длинной дугой, медленно, «чтобы проплав гарантировать». Итог — широченная зона перегрева, серые рыхлые швы, кривая заточки вольфрама нацепляла капель на кромки. Всю смену переваривали. Мораль: аргонодуговая сварка нержавеющих труб — это короткая дуга (2–3 мм от торца вольфрама до ванны), минимальный вылет, узкий валик и дисциплина по подаче присадки. Плавно, без бросков прутка в ванну, иначе — окисление капель и поры.
Вторая ошибка — экономия на зачистке. Абразивный круг, которым до этого чистили углеродку, оставляет на нержавейке вкрапления железа. Потом на этих точках — ржавые точки даже на полированной трубе. У нас отдельный круг с маркировкой «только нержавейка», и щётки — нержавеющая проволока, а не обычная стальная.
Чек-лист: что требовать от сварщика и поста
- Аттестация по НАКС (ОХНВ или СК в зависимости от объекта) с конкретной группой материалов — не «аттестован вообще».
- Отдельный инструмент для нержавейки: круги, щётки, оправки.
- Ротаметры на горелке и на поддуве, контроль чистоты аргона по сертификату на баллон.
- Обязательная пробная пластина от сварщика перед допуском на объект.
- Протоколы АМК или химической проверки на каждую партию стыков — с привязкой к номерам стыков и фамилии исполнителя.
FAQ
Можно ли варить 12Х18Н10Т без присадки, только оплавлением кромок?
Только на тонкостенке до 1,5 мм и с гарантированным поддувом. На трубах 2 мм и толще — нет: шов получится «утяжинный», с ослаблением сечения, и химсостав металла шва будет хуже основного. Присадка Св-06Х19Н9Т нужна ещё и для компенсации выгорания титана и хрома.
Синий цвет шва — сразу брак?
Не факт. Смотрим на объект: для внутренних трубопроводов с умеренной средой после травления и пассивации — допустимо. Для пищевой, фармы и хлоридных сред — либо зачистка до металла с перепассивацией, либо перевар. Решение принимает служба контроля по НТД проекта, не сварщик.
Почему нельзя взять присадку 08Х18Н10 без титана — вроде тоже нержавеющая?
Можно, но рискуете: без титана (или при сверхнизком углероде, как в 01Х19Н9) стойкость к МКК хуже в зоне повторных нагревов, особенно при многопроходной сварке толстостенки. На трубах с толщиной от 3 мм мы без титановой присадки не работаем — слишком часто потом ловим питтинги по ЗТВ.
Вместо заключения
TIG-сварка 12Х18Н10Т не терпит «на глазок»: чистый аргон, правильная присадка, ток по стенке, поддув корня и реальный контроль на МКК. Стоит провалить одну позицию — и коррозия шва придет позже, в самый неудобный момент эксплуатации. Мы лучше потратим лишние двадцать минут на стык сейчас, чем резать и переваривать узел через год. И совет один: требуйте с исполнителей протоколы, а не красивые швы на фото. Проверено на своей шкуре.