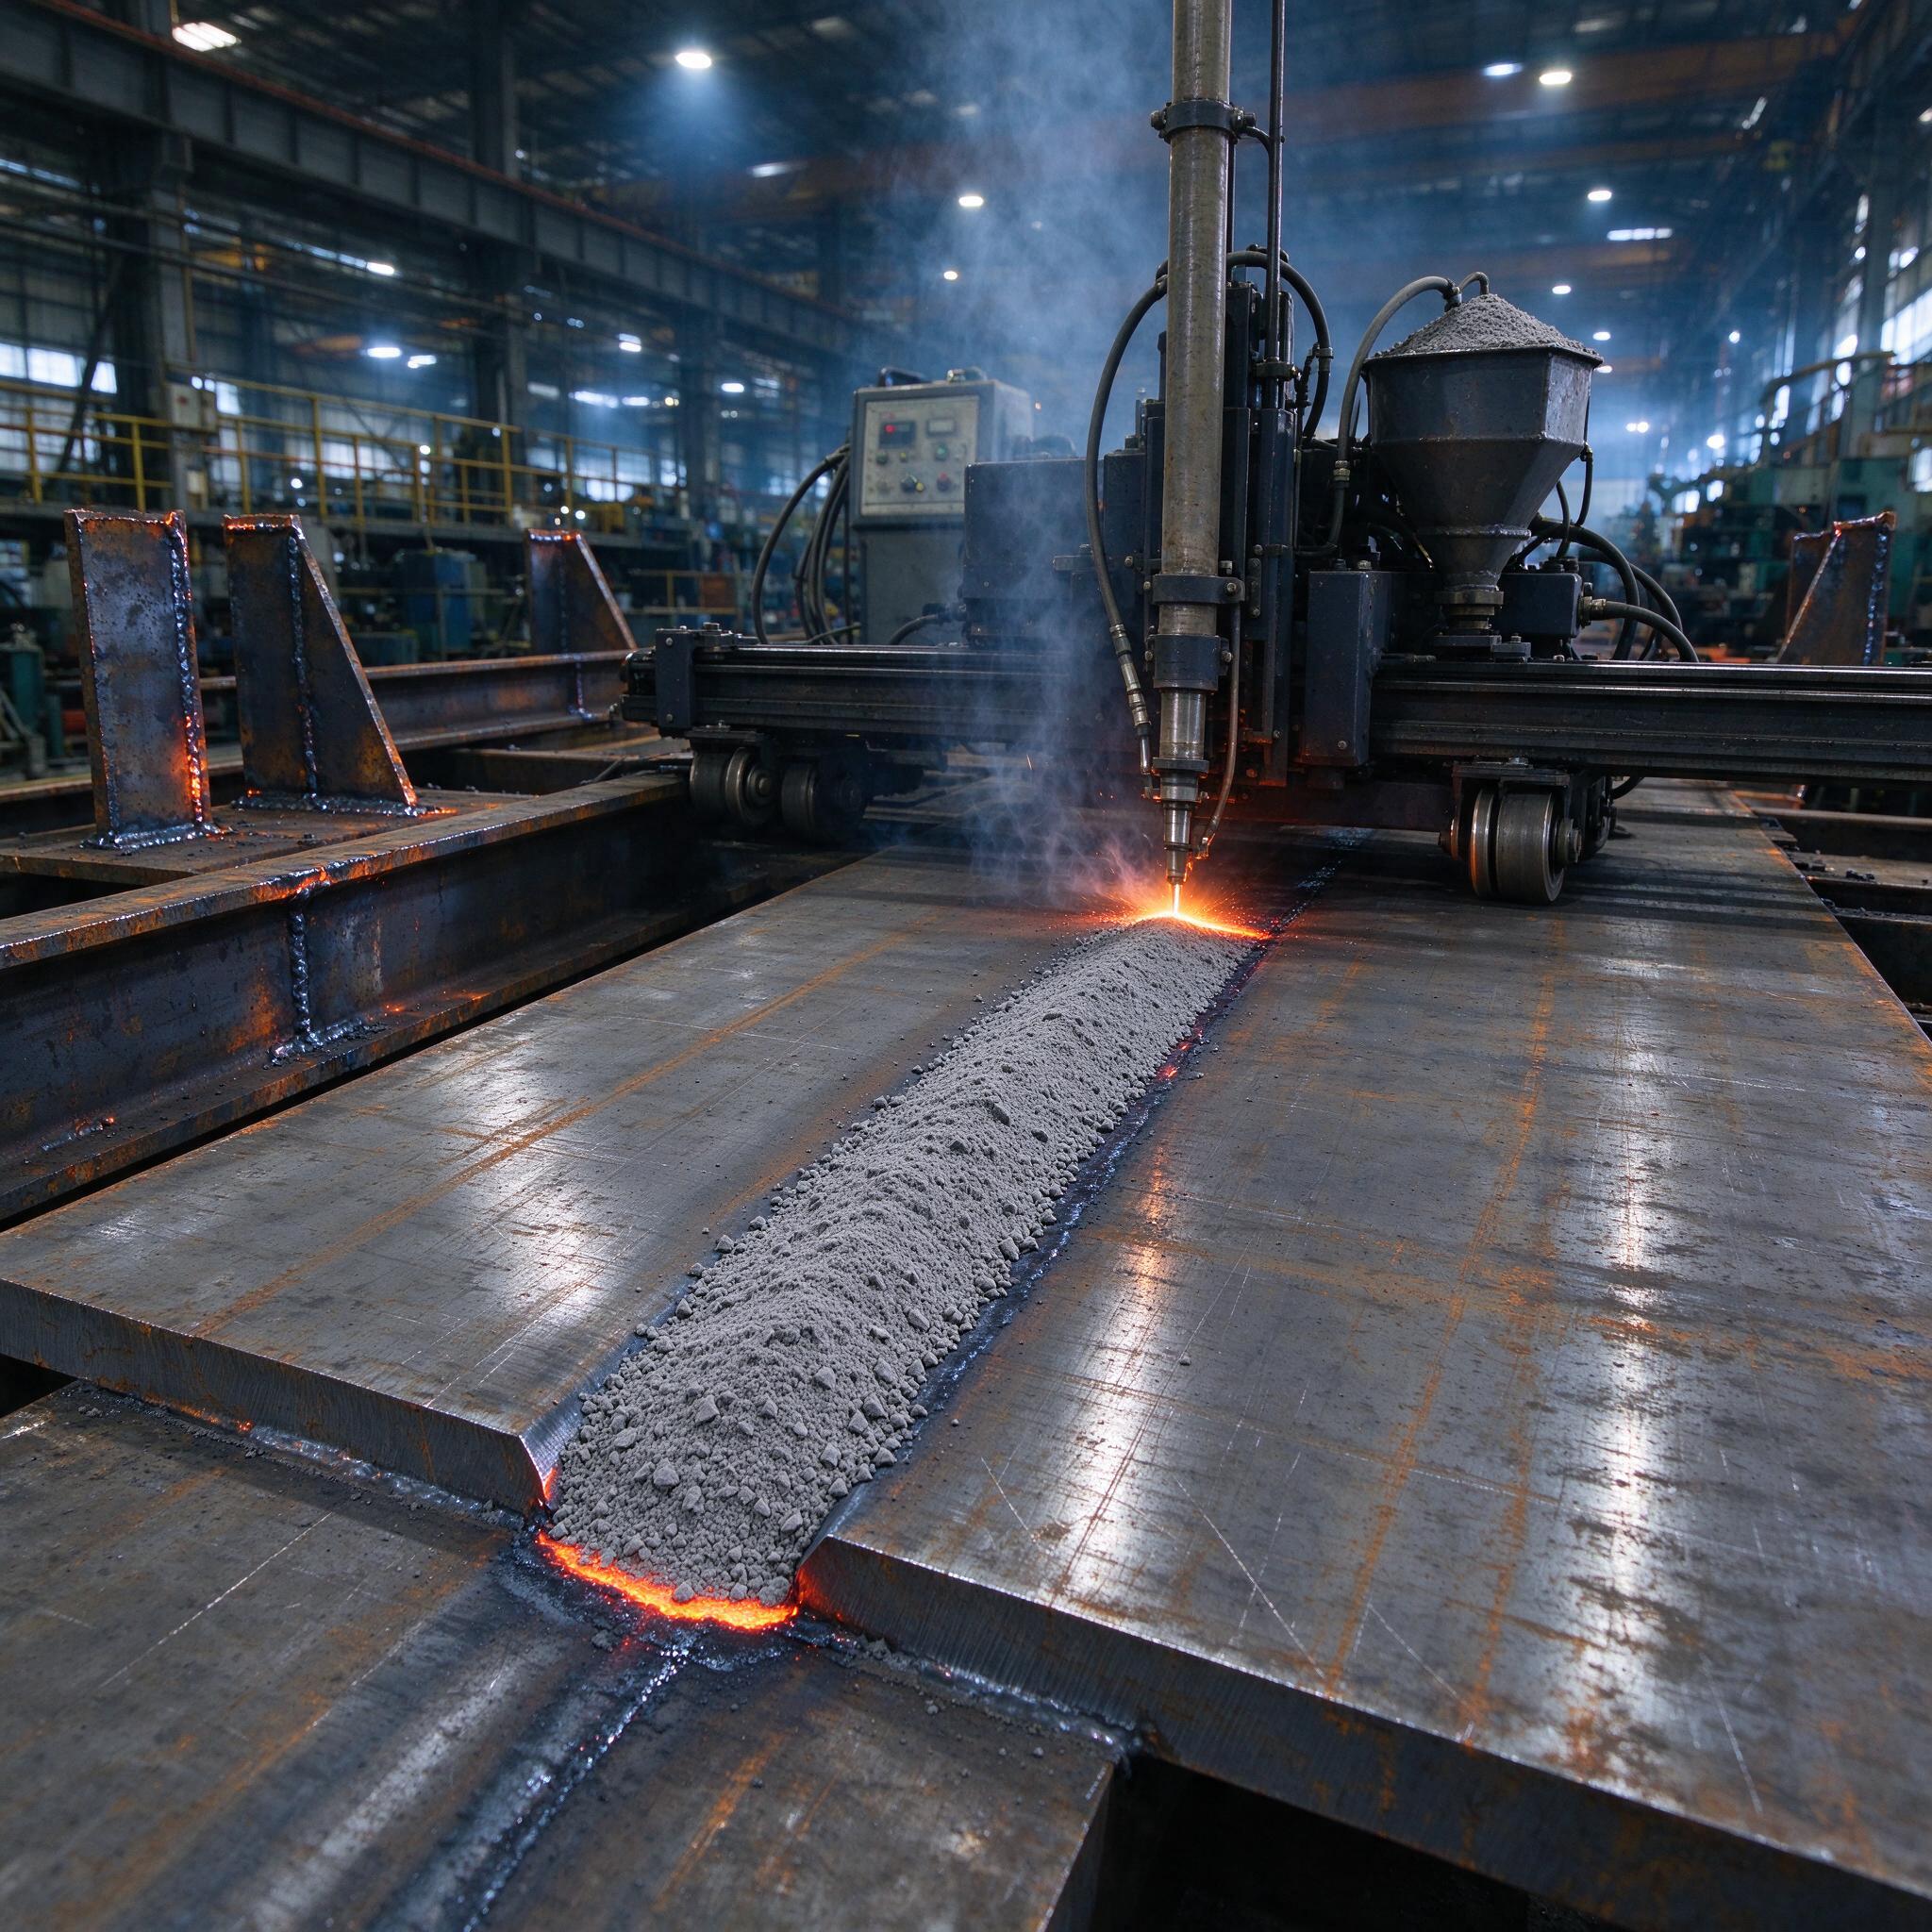
На фото — ровно то, о чём пойдёт речь: сварочный трактор на портале, бункер с флюсом, из-под мундштука бьёт дуга, а позади неё тянется длинный бугристый валик ещё не убранного флюса. Толстолистовая заготовка лежит на стеллаже, по краям — свежие швы с остаточным свечением, в цеху дымка и горящие лампы прожекторов. Знакомая картина. Только вот когда этот валик после отбивки шлака оказывается с подрезами или порами — вот тут и начинается боль, о которой поговорим.
Почему 09Г2С под флюсом — это не «поставил и варим»
Сталь 09Г2С — низколегированная, марганцово-кремнистая, с углеродом всего до 0,12%. Варится она хорошо, но у неё есть нюанс: при большой погонной энергии и толстом листе (20–40 мм) зона термического влияния может подсесть по ударной вязкости, особенно при минусовых температурах эксплуатации. А конструкция из 09Г2С обычно и варится потому, что будет работать на морозе — мосты, опоры, ёмкости. Поэтому режимы сварки под флюсом здесь нельзя брать «из головы» или «как раньше делали». Однажды на участке мы поймали брак именно на этом: варили стык 36 мм током под 900 А в один проход без разделки — по УЗК вылезли несплошности в корне и ударная вязкость KCU при минус 40 не дотянула. Переделывали весь узел. С тех пор у нас письменная дисциплина: толщина свыше 16 мм — только с разделкой и многопроходной схемой.
Флюс АН-348А: почему он до сих пор жив
Флюс АН-348А — высокомарганцовистый силикатный, проверен десятилетиями. Дешёвый, с ним дуга горит стабильно, шлак отходит сам, шов гладкий. Но есть подводные камни, о которых новички узнают по браку:
- Он плавленый, легирующих элементов шву не добавляет. Для 09Г2С это ок, проволока добьёт нужный химсостав, но для высокопрочных сталей уже не пойдёт.
- Боится влаги. Намокший флюс — это гарантированные поры «сосибирь» по всему шву. Прокалка обязательна: 250–300 °C, час-полтора. Флюс, который лежал в мешке полгода в неотапливаемом складе, прокаливаем без разговоров.
- Работает по постоянному току (обратная полярность) и переменке. Под постоянку с глубокой проплавкой — норм.
Альтернатива — керамические флюсы типа АН-67Б или флюсы типа ФТ для специализированных задач. По опыту, для рядовых конструкций из 09Г2С АН-348А с проволокой Св-08Г2С закрывает 90% потребностей, и городить керамику ради галочки смысла нет. Проволоку берём Св-08Г2С или Св-10Г2 — вторая даёт чуть выше прочность, для ответственных швов её и ставим.
Режимы сварки под флюсом: конкретика, а не «ориентировочно»
Вот таблица, которую мы держим распечатанной у поста (стыковые соединения, разделка X или V, обратная полярность):
| Толщина, мм | Ток, А | Напряжение, В | Скорость, м/ч | Проволока, мм |
|---|---|---|---|---|
| 8–10 | 550–650 | 36–38 | 30–35 | 4 |
| 12–16 | 650–750 | 38–40 | 25–30 | 4 |
| 20–30 | 700–850 | 40–42 | 20–25 | 4–5 |
| 30–40 (многопроходно) | 650–750 | 38–42 | 20–28 | 4–5 |
Пара замечаний от себя. Вылет электрода — 30–40 мм для четвёрки, больше вылет — больше падение напряжения, шов чахнет. Выступ проволоки из мундштука меняем регулярно: изношенный мундштук гуляет по вылету, и шов идёт «ёлочкой». Слой флюса над дугой — 30–40 мм: больше не надо, влага и газы хуже выходят. А подавать флюс на стык с ржавчиной и влагой — прямой путь к порам. Кромки перед сваркой зачищаем болгаркой до металла, продуваем, при необходимости подогреваем — при толщине свыше 30 мм и температуре цеха ниже плюс 5 мы греем до 60–80 °C.
Важно про скорость. Варить слишком медленно — получаешь перегрев, широкую ванну и крупное зерно в ЗТВ. Слишком быстро — подрез и несплавление по кромкам. Оптимум — когда шов после отбивки шлака имеет плавный переход к основному металлу, чешуйчатость ровная, без тёмных линий по краям. Оператор должен знать, как это выглядит, а не только как нажать кнопку.
Контроль швов: что и в каком порядке
Схема простая, но её нужно выполнять полностью, а не выборочно:
- Внешний осмотр 100% после отбивки шлака — геометрия валика, подрезы не более 0,5 мм при глубине по ГОСТ 23118, кратеры заварены.
- Визуальный и измерительный контроль по ГОСТ Р 55725 — шаблоны, катет по чертежу.
- УЗК — для стыков толщиной от 10 мм и ответственных соединений (группы конструкций по СП 70.13330). Частота прозвучивания 2–5 МГц, поиск внутренних пор, несплавлений, шлаковых включений.
- Магнитопорошковый или капиллярный — по краям шва, если есть подозрение на трещины (а у 09Г2С при жёстких узлах они бывают).
- Механические испытания — на аттестации технологии и периодически на контрольных образцах.
И про документацию. Журнал сварочных работ ведём на каждый стык: режим, проволока, флюс из какой партии, фамилия сварщика, температура цеха. Когда заказчик или Ростехнадзор приходят с проверкой, эти полстраницы экономят неделю нервов.
Типичные ошибки: реальный случай
Расскажу, как мы ловили брак зимой на ёмкостном заказе. Толщина 32 мм, двухслойный шов, всё по режимам. На УЗК — цепочка пор в первом слое. Стали разбираться. Оказалось, мастер насыпал флюс из вскрытого мешка, который стоял у ворот цеха неделю, а прокалку пропустил — «он же вроде сухой на ощупь». На ощупь-то сухой, а влаги в нём — на целую ванну пузырей. С тех пор у нас правило: вскрытый мешок — либо герметичный бокс, либо прокалка. И вторая ошибка из той же серии: второй проход клали с завышенным током, «чтобы быстрее», из-за чего шов перегревался и ударная вязкость падала ниже требуемой. Никто не ставил задачу портить металл — просто спешили. Поэтому режим на посту — табличка, а не «на глазок мастера».
Как выбрать оборудование и подрядчика: чек-лист
- Источник — с падающей или плоской характеристикой под постоянный ток, не ниже 1000 А для пятёрки (ВДУ-1250 или современный инверторный аналог, например ТСС, Fubag, Lincoln).
- Сварочный трактор — с плавной регулировкой скорости подачи и хода, иначе шов будет «гребёнкой» (классика: ТС-17, ТС-35, современные — ESAB A2).
- У подрядчика спрашиваем аттестацию технологии (Накс, СварНа) под конкретную группу конструкций, а не «у нас опыт есть».
- Проверяем наличие прокалочной печи для флюса и сушила для проволоки. Нет печи — нет контракта.
- Обязательно УЗК-дефектоскопист с аттестацией, а не «сварщик сам простучит».
FAQ
Можно ли варить 09Г2С под флюсом без разделки кромок на толщине 30 мм?
Нет, не сработает. Дуга под флюсом даёт проплавление порядка 10–12 мм, остальное вы варить просто не проварите — получится несплавление в середине сечения, которое УЗК найдёт сразу. Разделка V или X обязательна, и желательно двухсторонняя.
АН-348А можно заменить на АН-60С?
Можно, но не всегда нужно. АН-60С — агломерированный, даёт чуть лучшие показатели по ударной вязкости и меньше склонен к порам при влаге, но стоит дороже и требует более аккуратного режима прокалки. Для рядовых конструкций АН-348А достаточно, для ответственных при минус 60 — уже думаем.
Почему шов под флюсом идёт с порами, если флюс прокалён?
Смотрим кромки и окружение. Поры — это влага и ржавчина на кромках, конденсат, масло, замасленная проволока, сквозняк в цехе. Плюс проверьте вылет и мундштук: когда проволока болтается, дуга гуляет и ванна захватывает воздух. Влажный флюс — лишь одна из причин, и по опыту она даже не самая частая.
Сварка под флюсом на 09Г2С — технология понятная и надёжная, если держать дисциплину по трём точкам: сухой флюс, чистые кромки, режим по таблице, а не по ощущениям. Всё остальное — контроль и документация — уже вопрос организации. Ломается технология всегда одинаково: из-за «и так сойдёт».