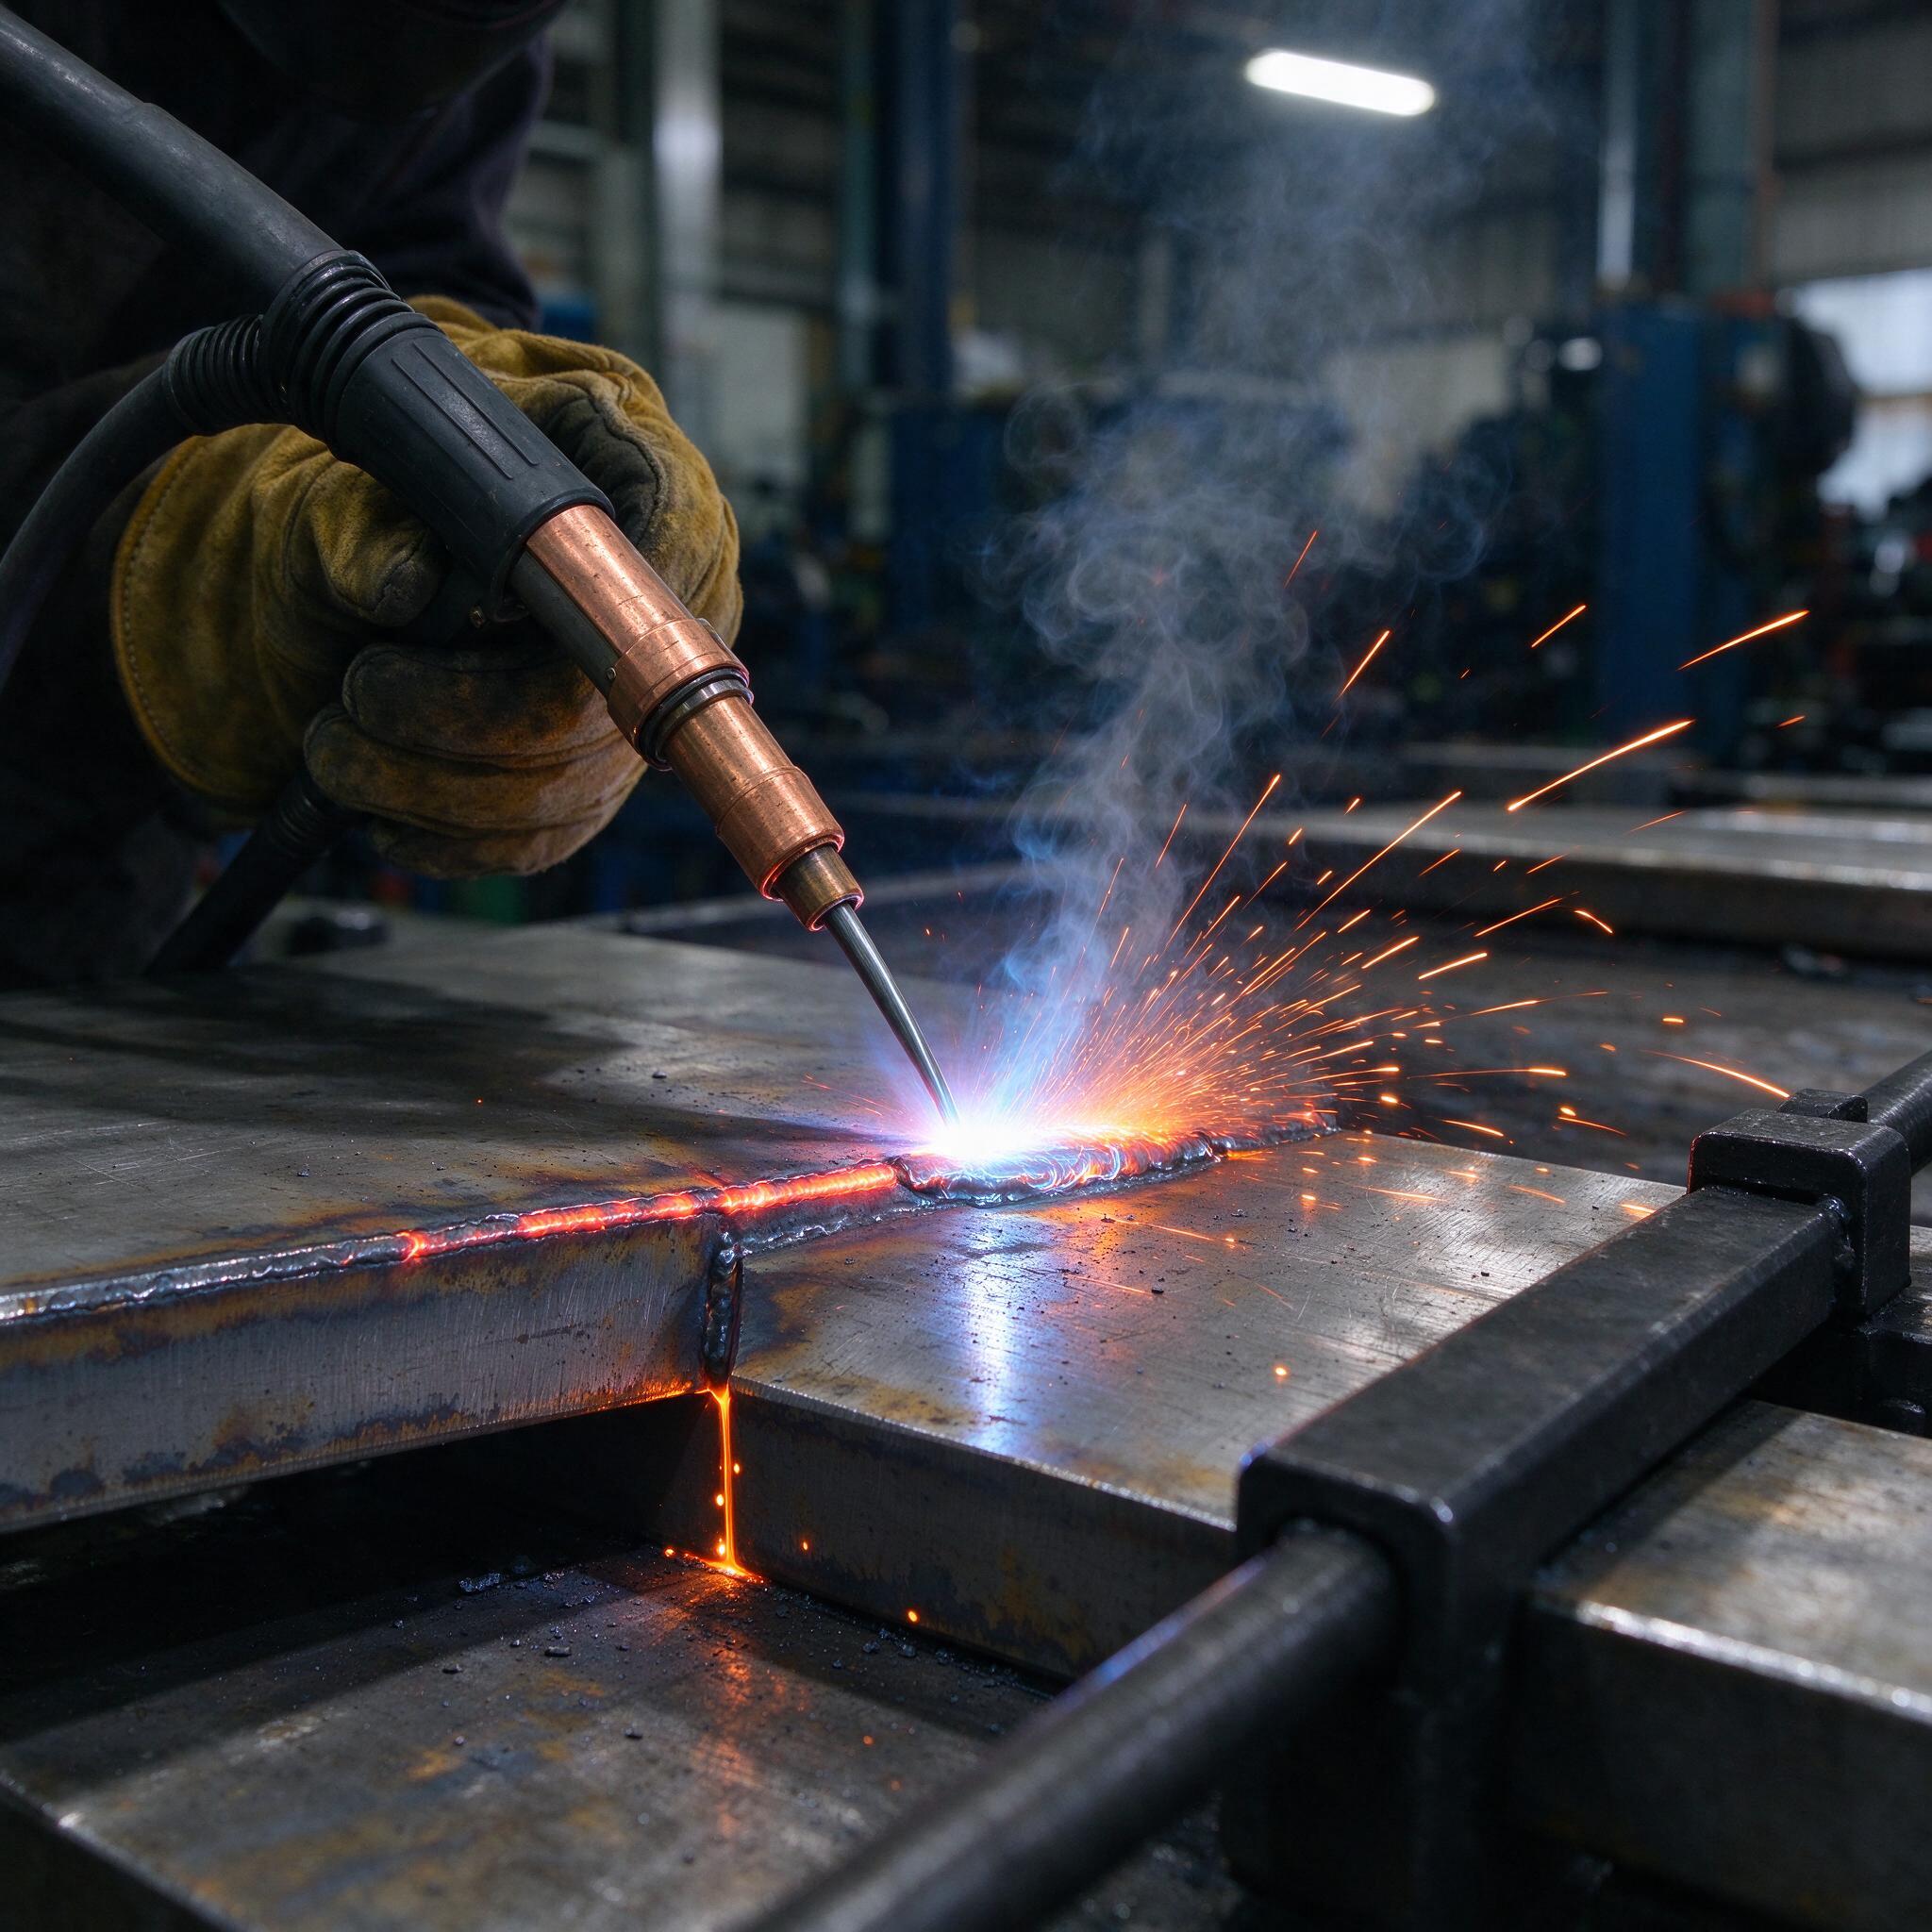
На фото — классическая картинка с нашего сварочного поста: горелка с медным соплом, кристаллизующийся шов на толстом листе, раскалённый металл светится оранжевым по кромке, струбцинами прижата сборка. Знакомо до боли. Три года назад мы на этом же посту поймали брак: партия балок из 09Г2С под мостовые конструкции, корень шва — «непровар на трети длины». Рентген всё показал, но месяц работы под нож. С тех пор к режимам MAG и контролю корня мы относимся как к религии. Разберём, как варить 09Г2С смесью 82/18 (82% аргона, 18% CO₂) на токах 200–350 А проволокой Св-08Г2С и не ловить зарезы и непровары.
Почему именно смесь 82/18, а не чистая углекислота
Сварка MAG в защитной газовой смеси — это не маркетинг производителей баллонов. Чистый CO₂ даёт грубую каплю, крупные брызги и повышенное окисление легирующих, прежде всего кремния и марганца. При добавлении аргона до 80% и выше дуга становится стабильнее, капля мельчает, переход идёт ближе к струе, разбрызгивание падает в разы. На 18% CO₂ смесь сохраняет достаточную окислительную способность, чтобы не ловить поры на ржавой кромке — металлургически это золотая середина для низколегированных сталей. Шов выходит с более чистой поверхностью, меньше шлаковых корок, быстрее зачистка. По опыту, производительность на смеси выше процентов на 15–20 просто за счёт отсутствия постоянной возни с брызгами на сопле и изделии. Плюс механические свойства: ударная вязкость KCV при минус 40 °C на смеси у нас стабильно ложилась выше 40 Дж/см², что для 09Г2С в хладостойком исполнении критично.
Материалы: что лежит на стеллаже
Базовая проволока — Св-08Г2С диаметром 1,2 мм (иногда 1,0 под корень). Она идёт в паре с 09Г2С практически идеально: марганец 2% компенсирует выгорание при активном газе. Но есть нюанс, о котором забывают: прокат 09Г2С бывает разный по химии — при выплавке в конвертере сера и фосфор плавают у верхней границы, и металл «стеклянный», склонный к подрезам на больших токах. Таблица для ориентира:
| Материал | Сi, % | Mn, % | Назначение |
|---|---|---|---|
| 09Г2С (лист 8–40 мм) | до 0,12 | 1,3–1,7 | Основной металл, сварно-конструкционная база |
| Св-08Г2С (Ø1,2) | 0,7–0,95 | 1,8–2,2 | Наплавленный металл, шовное заполнение |
| Св-08Г2С-О (с_legир. Ti, цирконий) | 0,6–0,85 | 1,7–2,1 | Повышенная холодостойкость шва |
Для ответственных конструкций при минусовых температурах эксплуатации берите проволоку с добавками микролегирующих — разница по КСU видна на первых же ударных образцах. С прonикновением порошковой проволоки не спешите: для 09Г2С в корпусных изделиях сплошная проволока на смеси стабильнее.
Режимы 200–350 А: конкретные цифры, без витиеватостей
Вот рабочая таблица, висит у нас на посту в рамке, проверена годами на листах от 10 до 30 мм:
| Толщина, мм | Положение | I, А | U, В | Скорость, м/ч | Расход смеси, л/мин |
|---|---|---|---|---|---|
| 10 | Нижнее, первый слой | 200–230 | 22–24 | 25–30 | 14–16 |
| 12 | Нижнее, заполнение | 260–290 | 26–28 | 28–33 | 16–18 |
| 20 | Нижнее, заполнение | 300–330 | 29–31 | 30–36 | 16–18 |
| 25–30 | Нижнее, последний слой | 320–350 | 30–32 | 33–38 | 16–20 |
| Свыше 15 | Вертикал «на подъём» | 180–220 | 21–24 | 18–22 | 14–16 |
Вылет проволоки — 12–15 мм на больших токах, не больше. Больше — дуга «гуляет», газ защита рыхлит, начинаются поры. Меньше 10 — забрызгивает сопло, через двадцать минут горелка «задыхается». Смесь ставим по ротаметру, не на глаз. Полуавтоматы у нас — Sony TR-500 и FRONIUS TPS 400i: на синергетических программах для стали процесс управляется сам, но мастер обязан уметь варить «в ручном» — электроника иногда решает не то, что нужно, особенно по кривому стыку.
Дуга на 82/18 выше 300 А переходит в струйный режим — шов ложится «лопатой», с чешуёй мелкой, это хорошо. Но на 350 А уже летят крупные капли, если напряжение завышено. Чувствуется: шипение ровное — режим держится, «треск с брызгами» — добавляйте индуктивность или снижайте напряжение на пол-вольта.
Корень шва: как не словить непровар
Вот здесь и болит. Корень — душа шва, непровар корня в ответственных конструкциях приравнен к трещине. Что мы делаем:
- Разделка. V-образная, угол 50–60°, притупление 1,5–2 мм, зазор в сборе 2–2,5 мм под проволоку 1,2 мм. Зазор меньше 1,5 мм — электрическая дуга «залипает» на кромке и корень плавится не насквозь.
- Подкладка. На обратную сторону — либо остающаяся стальная подкладка (толщина 4–5 мм, зазор под неё 4–5 мм), либо керамическая. Керамику снимаем сразу после прохода, пока шлак не «прихватило».
- Техника. Углеволокно — вернее, угол наклона горелки 10–15° «от себя» или «на себя»? На корне — «на себя», с небольшой поперечной вибрацией у кромок. Скорость выше, чем на заполнении, — 30–35 м/ч, иначе «стекает».
- Контроль с обратной стороны. Прожог — это плохо, но ровный валик с выпуклостью 0,5–1,5 мм с изнанки, «чешуя» равномерная — признак, что корень проплавлен. Если валик плоский или с «канавкой» по центру — разбираем и варим заново, халтура вылезет на рентгене.
Аппаратный контроль: ВИК по всем стыкам, рентген или УЗК по ответственной категории — согласно ОСТ и Кategorien ответственности по СП 70.13330. Плюс визуалка с 10-кратной лупой по краям кратера. Кратер — отдельная песня: не заварите «клювом» на выходе, трещина в кратере — классика брака.
Типичные ошибки: реальный случай, а не из учебника
Однажды на участке мы поймали брак из-за экономии на газе. Новый снабженец закупил «смесь 82/18» у стороннего поставщика по цене ниже рынка на 15%. Через неделю сварщики начали жаловаться: дуга «грязная», поры по шву, брызги как от углекислоты. Лаборатория показала: фактический состав — 65/35, у поставщика баллоны «уходит» CO₂ из-за нарушения технологии смешения. Полгода портили металл, пока не ввели входной контроль газа газоанализатором по каждой партии. С тех пор проверяем каждую новую партию: 20 минут на анализ против месяца переделок.
Вторая история — «зарез» на подрезке кромки при сварке углового шва тавра 12+16 мм. Сварщик вёл на 340 А с завышенным напряжением, дуга «ела» вертикальную полку. Подрез глубиной 1,2 мм по кромке — формально брак по геометрии, фактически — концентратор под усталостную трещину. Исправляли наплавкой и зачисткой. Вывод: выше 300 А следите за положением горелки относительно вертикальной детали, ведите ближе к горизонтальной полке, дуга должна «сидеть» на ванне, а не жечь кромку.
Как выбрать оборудование и проверить пост: чек-лист
- Источник — инверторный полуавтомат с синергетикой и регулировкой индуктивности, ток от 400 А для длительных режимов 300–350 А (ПВ 60% минимум, лучше 100% на рабочих токах).
- Горелка — номинал не ниже 500 А с водяным охлаждением, сопло 16–20 мм, запас по длине рукава до 3 м.
- Газовое оборудование — ротаметр с подогревом (при отборе из баллона смесь «холодит» редуктор, при интенсивном отборе редуктор обмерзает), расходомер, не просто «крутилка».
- Механизация — позиционер или кантователи для длинных швов: вручную на 350 А равномерный шов длиной больше 800 мм не положить.
- Контроль газа — газоанализатор на входном контроле каждой партии смеси и протокол на пост.
FAQ
Можно ли варить 09Г2С чистой углекислотой, если смесь 82/18 закончилась?
Да, технологически возможно, но снижайте ток на 10–15%, увеличивайте расход газа до 16–18 л/мин и готовьтесь к брызгам. Для ответственных швов — нет, не варим: ударная вязкость на минусовых температурах падает, а разбрызгивание съедает производительность. Смесь в баллонах 40 л при расходе 16 л/мин — это примерно 4–5 часов чистой сварки, берите спарку или рампу.
Почему у меня на 350 А «шпиндель звенит» и летят сплошные брызги?
Значит, напряжение не соответствует току — режим ушёл в «жёсткий». На 350 А поднимайте напряжение до 30–32 В и проверьте вылет: если проволока торчит на 25 мм, дуга «гуляет». Плюс проверьте полярность — постоянный ток обратной полярности, плюс на горелке. На прямой полярности на этих токах варить проволокой Св-08Г2С нельзя, будет сплошной «грохот» и капли.
Как контролировать проплав корня без рентгена на цеховом уровне?
Визуально с обратной стороны стыка: ровный валик с равномерной чешуёй — корень проплавлен. Дополнительно — контрольный шов на образце-свидетеле из той же стали и толщины в начале смены: отрезаете торцевой темплет, травите или шлифуете и смотрите макроструктуру. Это занимает 15 минут и заменяет вам половину сюрпризов. Для ответственных конструкций — только ВИК плюс неразрушающий контроль по норме, без вариантов.
Сварка MAG на смеси 82/18 — технология рабочая, проверенная, прощающая мелкие огрехи, но не прощающая халтуры с газом, вылетом и корнем. Держите режим по таблице, проверяйте смесь, контролируйте корень — и 09Г2С сварится без сюрпризов. Всё остальное — опыт и руки сварщика.