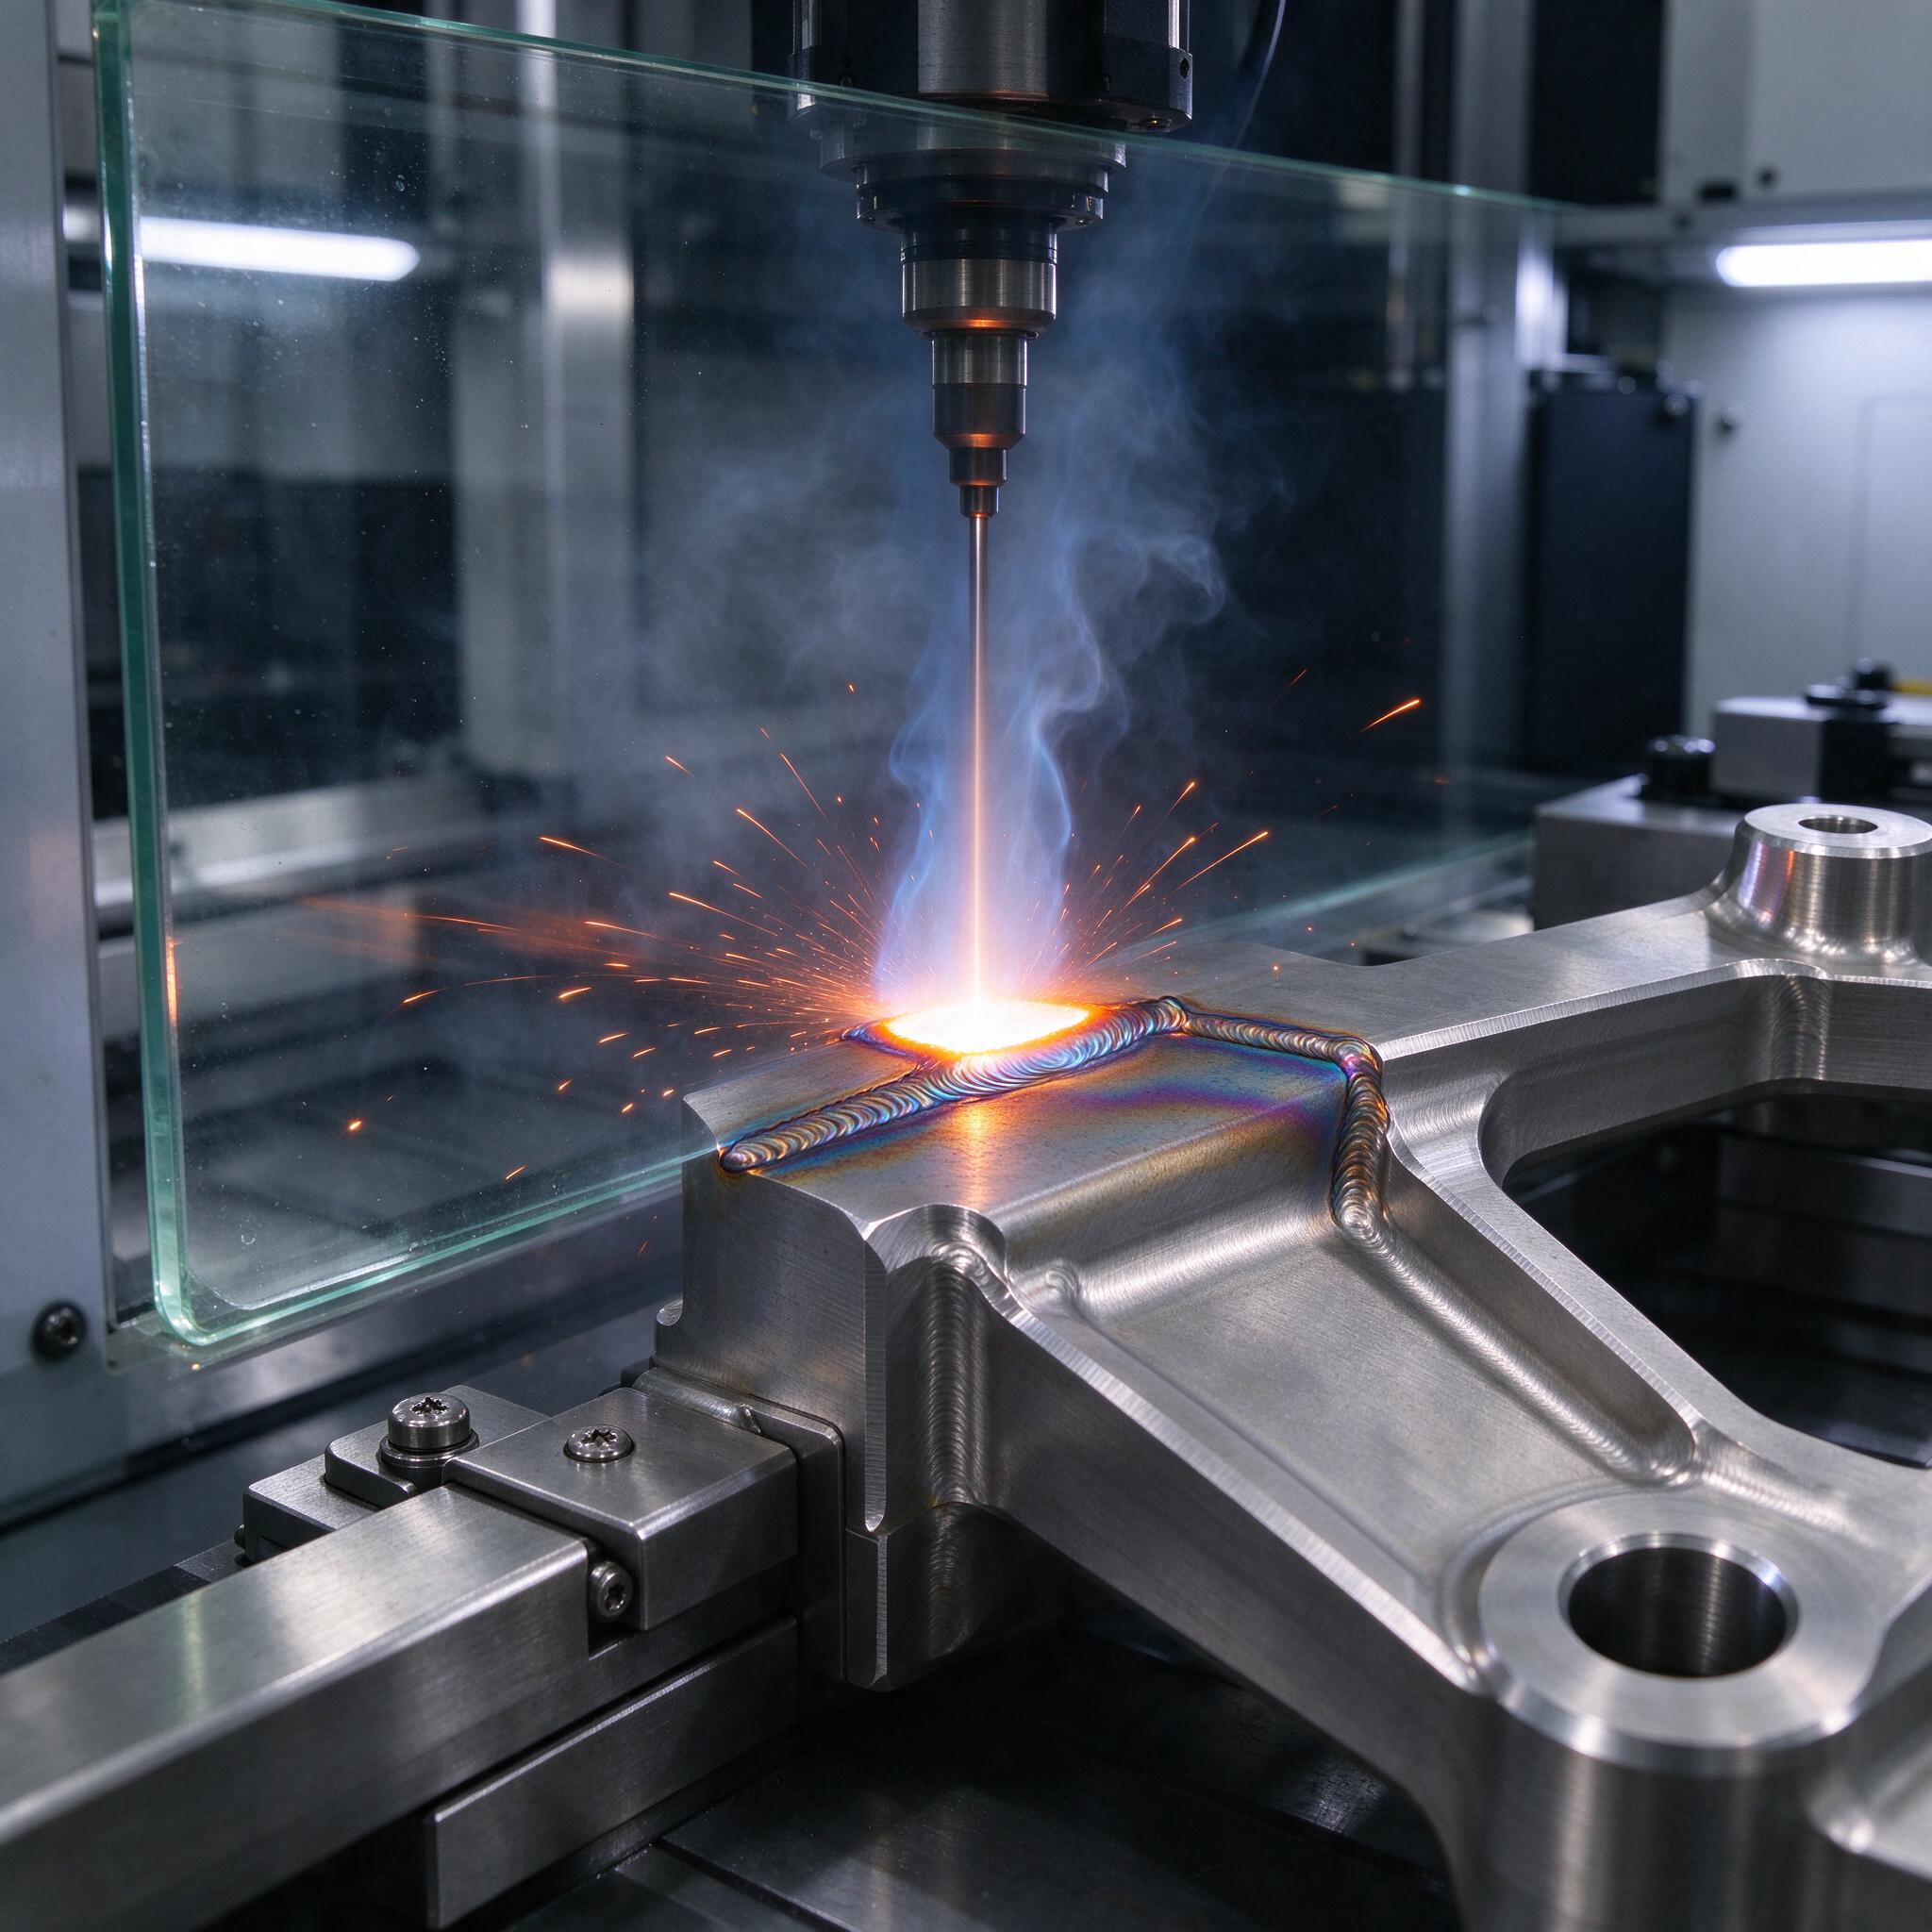
Классическая история: деталь из ВТ6 отфрезерована идеально, прилёт на сборку идеальный, а сварной шов после лазера — синий в полоску, и рентген показывает поры. Заказчик возвращает партию, мы рвём волосы. На фото, которое вы видите выше, — как раз наш участок лазерной сварки: волоконный лазер ведёт шов по фрезерованной титановой детали, зона расплава светится, по периметру уже застывшая радужная оксидная плёнка, всё хозяйство закрыто защитным стеклом. Обратите внимание — деталь сухая, никакой СОЖ, вблизи зоны сварки она недопустима, малейший след масла на титане — это водород и поры. И защитная среда здесь не «приятная опция», а единственное условие, при котором шов вообще имеет право называться швом. Разберём, как мы организуем защиту зоны сварки локальной аргоновой камерой, откуда берётся пористость и что реально по механике соединений.
Почему титан прощает меньше, чем сталь
При температурах выше 400–500 °C титан начинает жадно глотать кислород, азот и водород. Насыщение α-слоя газами — и прочность формально даже растёт, но пластичность падает в ноль, шов ломается как чугун. Цвет оксидной плёнки — наша мгновенная диагностика: соломенно-золотистый — приемлемо, синий и фиолетовый — уже настороженно, белесо-серый налёт — брак, стружку под нож. По опыту, мастера часто путают: радужные разводы на кромке — не приговор, а вот мелово-белый налёт — это однозначно порванная защита, и такую деталь мы в работу не пускаем.
У ВТ6 (аналог Ti-6Al-4V) ситуация осложняется ещё и тем, что это двухфазный сплав. При сварке на скоростях 2–4 м/мин остывание такое, что в зоне шва получаем игольчатую α′-мартенситную структуру. Твёрдая, да хрупкая. Лазер тут и друг, и враг: концентрация энергии даёт узкую ЗТВ — 0,5–1,5 мм против 8–10 мм у TIG, — но скорость охлаждения легко улетает за критические ~410 °C/с. Поэтому мы либо подогреваем, либо жертвуем частью прочности и идём на последующий отжиг 700–800 °C.
Локальная камера против большой герметичной коробки
Полноценная сварная камера с вакуумированием и последующим заполнением аргоном — вещь хорошая, но дорогая и медленная: цикл загрузки, откачка, продувка — полчаса на деталь. Для серийных корпусных деталей вроде той, что на фото, мы используем камеру локального действия — короб, который накрывает только зону сварного контура и крепится прямо к столу станка. Логика простая: зачем газовать весь цех, если шов идёт по периметру 300×300 мм.
- Подача аргона Ач (чистота 99,998 %) снизу, ламинарно, через пористый распределитель — чтобы не поднимать завихрений и не затягивать воздух сверху.
- Избыточное давление внутри короба — минимальное, 5–10 мм водяного столба, контролируем по U-образному манометру.
- Выходной патрубок с регулировкой: расход 8–12 л/мин на продувке, 3–5 л/мин на сварке. Больше — турбулентность и подсос воздуха, меньше — кислород пролезает через стыки.
- Дополнительно — сопло подкладного защитного газа снизу кромки, иначе корень шва окисляется, а сверху его не видно до рентгена.
- Перед стартом — продувка 5–7 объемов камеры. Не «три минуты по таймеру», а именно объёмов, это разные вещи.
Проверка качества защиты простая и бесплатная: свариваем пробную пластину, снимаем замер водорода и твёрдость по сечению. Если микротвёрдость в шве превышает основной металл больше чем на 50–80 HV — защита тянет воздух. Дальше ищем стык, уплотнение или расход.
Режимы, с которых мы начинаем на ВТ6
Точные цифры зависят от станка и оптики, но отправная точка примерно такая (лист 2–3 мм, волоконный лазер 2–4 кВт, фокусное пятно 0,2–0,3 мм):
| Толщина, мм | Мощность, кВт | Скорость, м/мин | Расход аргона, л/мин (верх/низ) |
|---|---|---|---|
| 1,5 | 1,6–2,0 | 2,8–3,5 | 12 / 6 |
| 2,5 | 2,8–3,2 | 2,2–2,8 | 14 / 8 |
| 4,0 | 4,0 + подогрев до 150 °C | 1,4–1,8 | 16 / 10 |
Зазор держим в пределах 0,05–0,1 мм, на больших зазорах лазер «проваливает» кромку и начинается прожог. Прижим — по всему контуру, любой люфт немедленно превращается в чешуйчатость шва. И да, на фото деталь зажата в струбцины с болтами — это не для красоты: титановая деталь при 1600 °C в зоне расплава гуляет так, что потом не поймаешь базу.
Откуда берётся пористость и как мы её поймали
Источники пор на титане — почти всегда грязь, а не режим: отпечатки пальцев на кромке, следы травления, абразивная пыль от заточки, влага после мойки. Случай из практики: однажды на участке мы поймали брак целой партии кронштейнов — рентген показал цепочки пор вдоль всего шва. Две недели бились с газом, меняли расход, меняли поставщика аргона. А в итоге выяснилось: соседний участок перешёл на новую СОЖ при фрезеровке, и следы эмульсии в порах металла, невидимые глазом, при нагреве разлагались прямо под лучом. Вылечили отмывкой в ультразвуке и промывкой ацетоном кромки на ширину 20 мм от стыка. С тех пор у нас жёсткое правило: любая смена смазки на механическом участке автоматически ставит под сомнение сварку.
Поры от самого режима появляются при неустойчивом ключевом отверстии — когда лазер «звенит» на границе теплопроводного режима и режима глубокой проплавки. Лечится либо подъемом мощности, либо падением скорости, либо модуляцией. Худший вариант — «экономить» мощность и ехать на пределе: плазма дышит, ключевой канал коллапсирует нерегулярно, получаем подрезы снаружи и поры внутри.
Что по механике соединений
Честно: лазерный шов на ВТ6 без термообработки уступает основному металлу по пластичности. Типичные цифры после отжига при 700 °C: прочность стыка 930–1000 МПа (основной металл ~950 МПа), угол загиба до появления первой трещины — вдвое меньше, чем у базового металла. Для ответственных узлов мы закладываем коэффициент 0,85–0,9 по прочности шва и всегда требуем рентген и, на первых партиях, металлографию с микротвёрдостью по сечению. Усталостные испытания обязательны, если узел ходит в циклической нагрузке — на авиационных кронштейнах без этого никуда.
Чек-лист: как выбирать станок и подрядчика под лазерную сварку титана
- Спросите, как организована защита: есть ли локальная камера, подкладной газ, контроль чистоты аргона. Если только «сопло сверху» — бегите, корень шва будет синий.
- Есть ли постобработка: отжиг в вакууме или инертной атмосфере, правка деформаций. Лазер без отжига на ВТ6 — это полуготовое изделие.
- Попросите результаты неразрушающего контроля прошлых работ: рентген или УЗК с заключением по пористости. «У нас всё отлично» — не документ.
- Смотрите на подготовку производства: мойка кромок, обезжиривание, отдельный инструмент для титана. Если титан варят на одном столе со сталью — жди железного замазывания и красной крошки.
- Проверьте контрольно-измерительную базу: металлограф, микротвёрдомер, рентген-кабинет или договор на аутсорс контроля. На пальцах качество шва не определяется.
FAQ
Можно ли варить ВТ6 в обычной аргоновой камере большого объёма, но без вакуумирования?
Можно, но только с честной продувкой не менее пяти объёмов и контролем остаточного кислорода — порог по O₂ внутри камеры не выше 0,05 %. Если производитель камеры не даёт датчик кислорода и просто «заливает» аргон сверху — нет, это не сработает: воздух тяжелее смешивается медленно, и первые швы будут окислены.
Синий цвет шва — обязательно брак?
Не обязательно. Синяя плёнка означает оксид на границе допустимого, решение принимается по механике: если твёрдость в шве в норме и рентген чистый — деталь идёт. Белесый налёт — брак всегда, без обсуждений.
Гибридная лазерно-дуговая сварка лучше чистого лазера для титана?
Для толщин от 6–8 мм — да, гибрид даёт меньшую склонность к порам за счёт спокойной сварочной ванны и заполняет зазоры. Но на корпусных деталях 2–4 мм это избыточно: тепловложения больше, коробление выше, а узкая ЗТВ — как раз главный аргумент за лазер.
Резюме простое: титан не варится «попутно», между фрезеровкой и сборкой. Локальная аргоновая камера, чистая кромка, выверенный режим и обязательный отжиг — четыре кита, на которых держится шов из ВТ6. Пропустите любой — и рентген покажет вам то, что вы не хотели видеть.