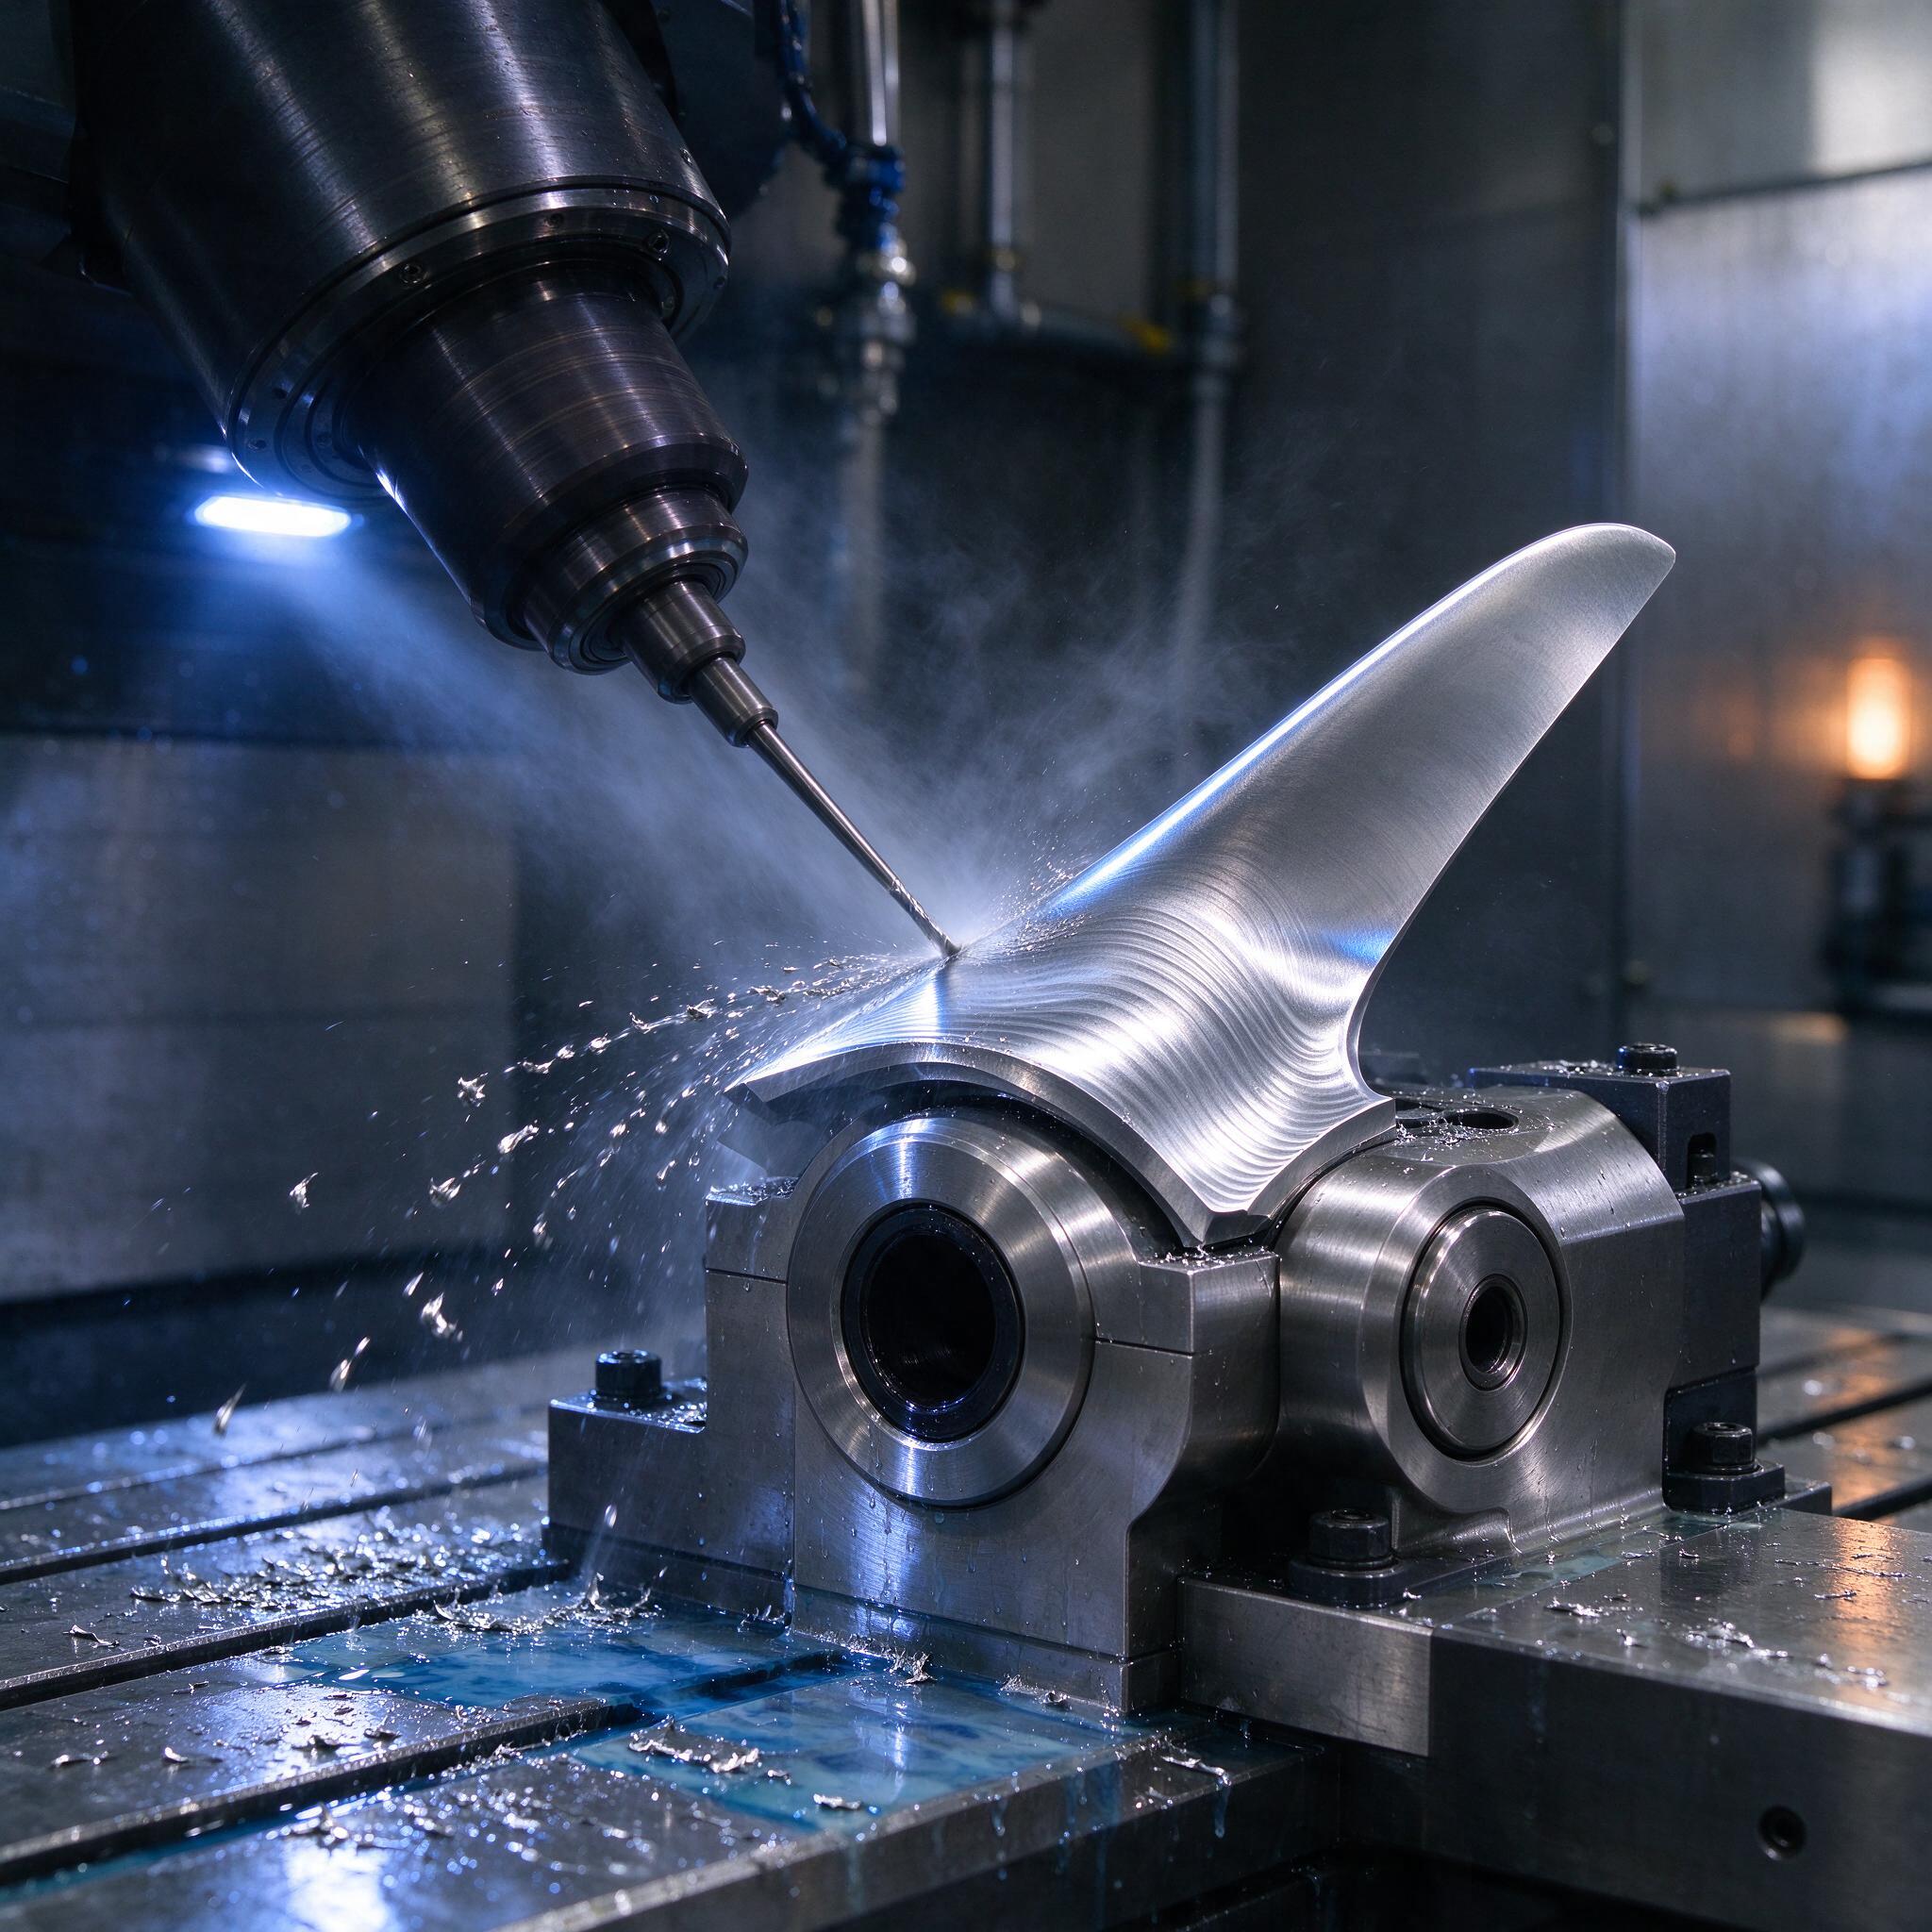
Лопатка, которая не прощает ошибок
На фото — классическая картина с нашего участка: пятиосевой обрабатывающий центр, в поворотном узле зажата лопатка, вертикальный шпиндель ведёт по перу шаржевую фрезу, СОЖ льёт с двух сопел, туман стоит такой, что герметизацию приходится проверять каждую неделю. Стол в синих лужах эмульсии, стружка — мелкое серебристое крошево. Обычный день. Но за этой картинкой — месяцы отладки CAM-процессов и не один выброшенный в брак полуфабрикат из жаропрочного сплава. Поэтому поговорим о том, как мы программируем 5-осевую обработку лопаток турбин и почему допуск 0,02 мм на пере — это не подвиг, а дисциплина.
Лопатка — деталь коварная. Перо — сложная аэродинамическая поверхность с переменной кривизной, тонкая кромка ловит зарез от любого чиха в управляющей программе, а замок требует точности, которую на трёх осях даже не пытайтесь получить. Плюс материал: инконель, ЭП718, титан ВТ6. Нешадящие режимы станок просто не тянет — шпиндель звенит уже на попытке форсировать подачу.
Почему пяти осей, а не «три плюс переворот»
Сразу скажу: пытались мы когда-то делать лопатки на трёхоснике с двумя переустановами. Итог — ступенька на пере в районе сопряжения, ручная доводка по шаблону по две смены на деталь. С переходом на пятиосевый центр с поворотным столом (у нас DMG MORI DMU 50 и Hermle C42) проблема ушла в принципе: деталь крутится и наклоняется в процессе, инструмент всегда касается поверхности оптимальной точкой, а ось шпинделя не встаёт перпендикулярно кромке, где любая вибрация оставляет зарез.
Что реально даёт наклонная ось:
- контакт фрезы с заготовкой идёт на осевом радиусе, а не на вершине — на концевой сфере чистовая фреза работает медленно и дёргано, а боком она режет стабильно;
- короче вылет инструмента — меньше отжим, а на кромке лопатки 0,01 мм отжима — это уже 0,02 мм на размер;
- одна установка вместо трёх — накопленная погрешность переустановов исчезает целиком.
Swarf: главная стратегия для пера
Основная чистовая стратегия на пере — Swarf. CAM ведёт фрезу боковой поверхностью (конусной или цилиндрической) вдоль двух направляющих кривых — по корню и по кромке лопатки. Фреза как бы «прикатывается» к перу всей рабочей частью, и след получается один на всю высоту прохода. Шероховатость после Swarf на конусной фрезе с шагом 0,3 мм — стабильно Ra 0,8, а то и 0,63. Для сравнения: обычная трёхосная finishing по S-кривой даёт Ra 1,6 и «ёлочку» на выпуклой части, которую потом видно невооружённым глазом.
Режимы на чистовом Swarf по инконелю: Vc = 45–60 м/мин, подача на зуб 0,05–0,08 мм, S порядка 6000–8000 об/мин на фрезе Ø12 с покрытием AlTiN, F — 1500–2000 мм/мин. По титану Vc ниже, 35–45 м/мин, и СОЖ льём обильно, под давлением 20 бар, иначе нагар на кромке обеспечен, а прижёгшийся слой — это будущая каверна на пере.
Оставляем припуск под чистовую: 0,15–0,2 мм по пере. Меньше нельзя — SWARF-проход должен снимать стружку, а не скоблить; больше — растёт сила резания и фреза отжимает, получаете волнистость. На кромке оставляем отдельный припуск и чистим её отдельной программкой — тем же Swarf, но с локальной геометрией, потому что толщина входящей кромки бывает 0,4 мм, и стандартный проход её просто сомнёт.
Допуск 0,02 мм: чем он достигается
В CAM мы ставим tolerance 0,01 мм на чистовые операции — чтобы ошибка аппроксимации съела не более половины поля допуска. Остальное забирают станок и оснастка. Отдельная песня — расчёт длины инструмента и вылета: на пятиосевике с головой с поворотом RTCP неверный вылет на 2 мм даёт уход по всей траектории. Поэтому мы прошиваем каждую фрезу лазерным способом прямо в шпинделе и раз в смену контролирую контрольной деталью-свидетелем.
Сравнение подходов, которые пробовали на участке:
| Параметр | 3+2 с переустановами | Полные 5 осей + Swarf |
|---|---|---|
| Шероховатость пера | Ra 1,6–3,2 | Ra 0,63–0,8 |
| Время на деталь | ~14 ч + доводка | 6,5 ч, без доводки |
| Стабильность допуска 0,02 | 60% годных | 97% годных |
Типичные ошибки: случай, который стоил нам 380 тысяч
Однажды на участке мы поймали брак сразу на трёх заготовках из ЭП718 — по 120+ тысяч рублей каждая, плюс простой. Программист поставил Swarf-стратегию, но задал в CAM не те направляющие кривые: взял геометрию кромки из неактуальной версии модели, где профиль был ещё до коррекции по результатам продувок. Визуально траектория выглядела нормально, верификатор ошибок не показал — ведь он сравнивал с той же неправильной моделью. Лопатка вышла «красивой», просто не той. Деталь сдавали на КИМ, и только там координатник показал уход профиля до 0,35 мм в средней части пера. С тех пор у нас железное правило: модель для программирования версионируется, и в начале УП ставится комментарий с номером версии детали, который оператор сверяет с сопроводилкой. Ничего умнее — просто дисциплина, но она работает.
Ещё по опыту: мастера часто путают поле допуска с параметром tolerance в CAM. «Поставил 0,02 — значит, будет 0,02». Нет. Tolerance в CAM — это хорда аппроксимации траектории, реальный размер получается из суммы ошибок: CAM + станок + термодрейф + инструмент + измерение. Ставьте в CAM вдвое жестче, чем требует чертёж.
Как выбрать станок и подрядчика под лопатки
- Жёсткость поворотного узла и точность RTCP — просите протокол лазерной калибровки по всем пяти осям, а не рекламную презентацию.
- Шпиндель от 12 000 об/мин, HSK-A63 минимум — на BT30 с длинной консолью по жаропрочным вы не будете работать нормально.
- Подача СОЖ под давлением от 20 бар через шпиндель — без неё по инконелю живого инструмента не увидите.
- Проверьте, чем подрядчик контролирует результат: если ответ «на глаз по шаблону» — уходите, нужна КИМ или хотя бы портативный шарж-сканер.
- Спросите про версии CAM и как версионируются модели — история с тремя заготовками в брак научила нас этому вопросу первым.
FAQ
Можно ли обрабатывать лопатку Swarf-ом цилиндрической фрезой вместо конусной?
Можно, но только на цилиндрическом участке пера. Как только кривизна меняется, цилиндра «не хватает» — фреза цепляется вершиной, появляются риски и волна. Конусная 2–3° прощает изменение кривизны, поэтому для лопаток мы берём только её.
Реально ли держать 0,02 мм по пере без термокомпенсации?
Нет. Шпиндель греется, станина гуляет, за час работы уходит до 0,015 мм — вы израсходуете весь допуск на термодрейф. Прогревайте станок 20–30 минут на холостых и используйте компенсацию, иначе это лотерея.
Хватит ли пятиосевого фрезера со столом 400 мм для рабочих лопаток?
Для ГТД малой размерности — да. Для паровых лопаток длиной от 500 мм — нет, там нужна кинематика с траверсой вдоль длинной оси и подача стола в обе стороны; иначе вы упираетесь в зону переоснащения и делаете ту же схему с переустановами.
Вместо резюме
Пятиосевая обработка лопаток — это не магия кнопки в CAM. Это Swarf вместо дежурной трёхосной стратегии, конусные фрезы, честный допуск в программе вдвое жестче чертёжного, дисциплина по версиям моделей и прогретый шпиндель. Всё остальное — маркетинг.