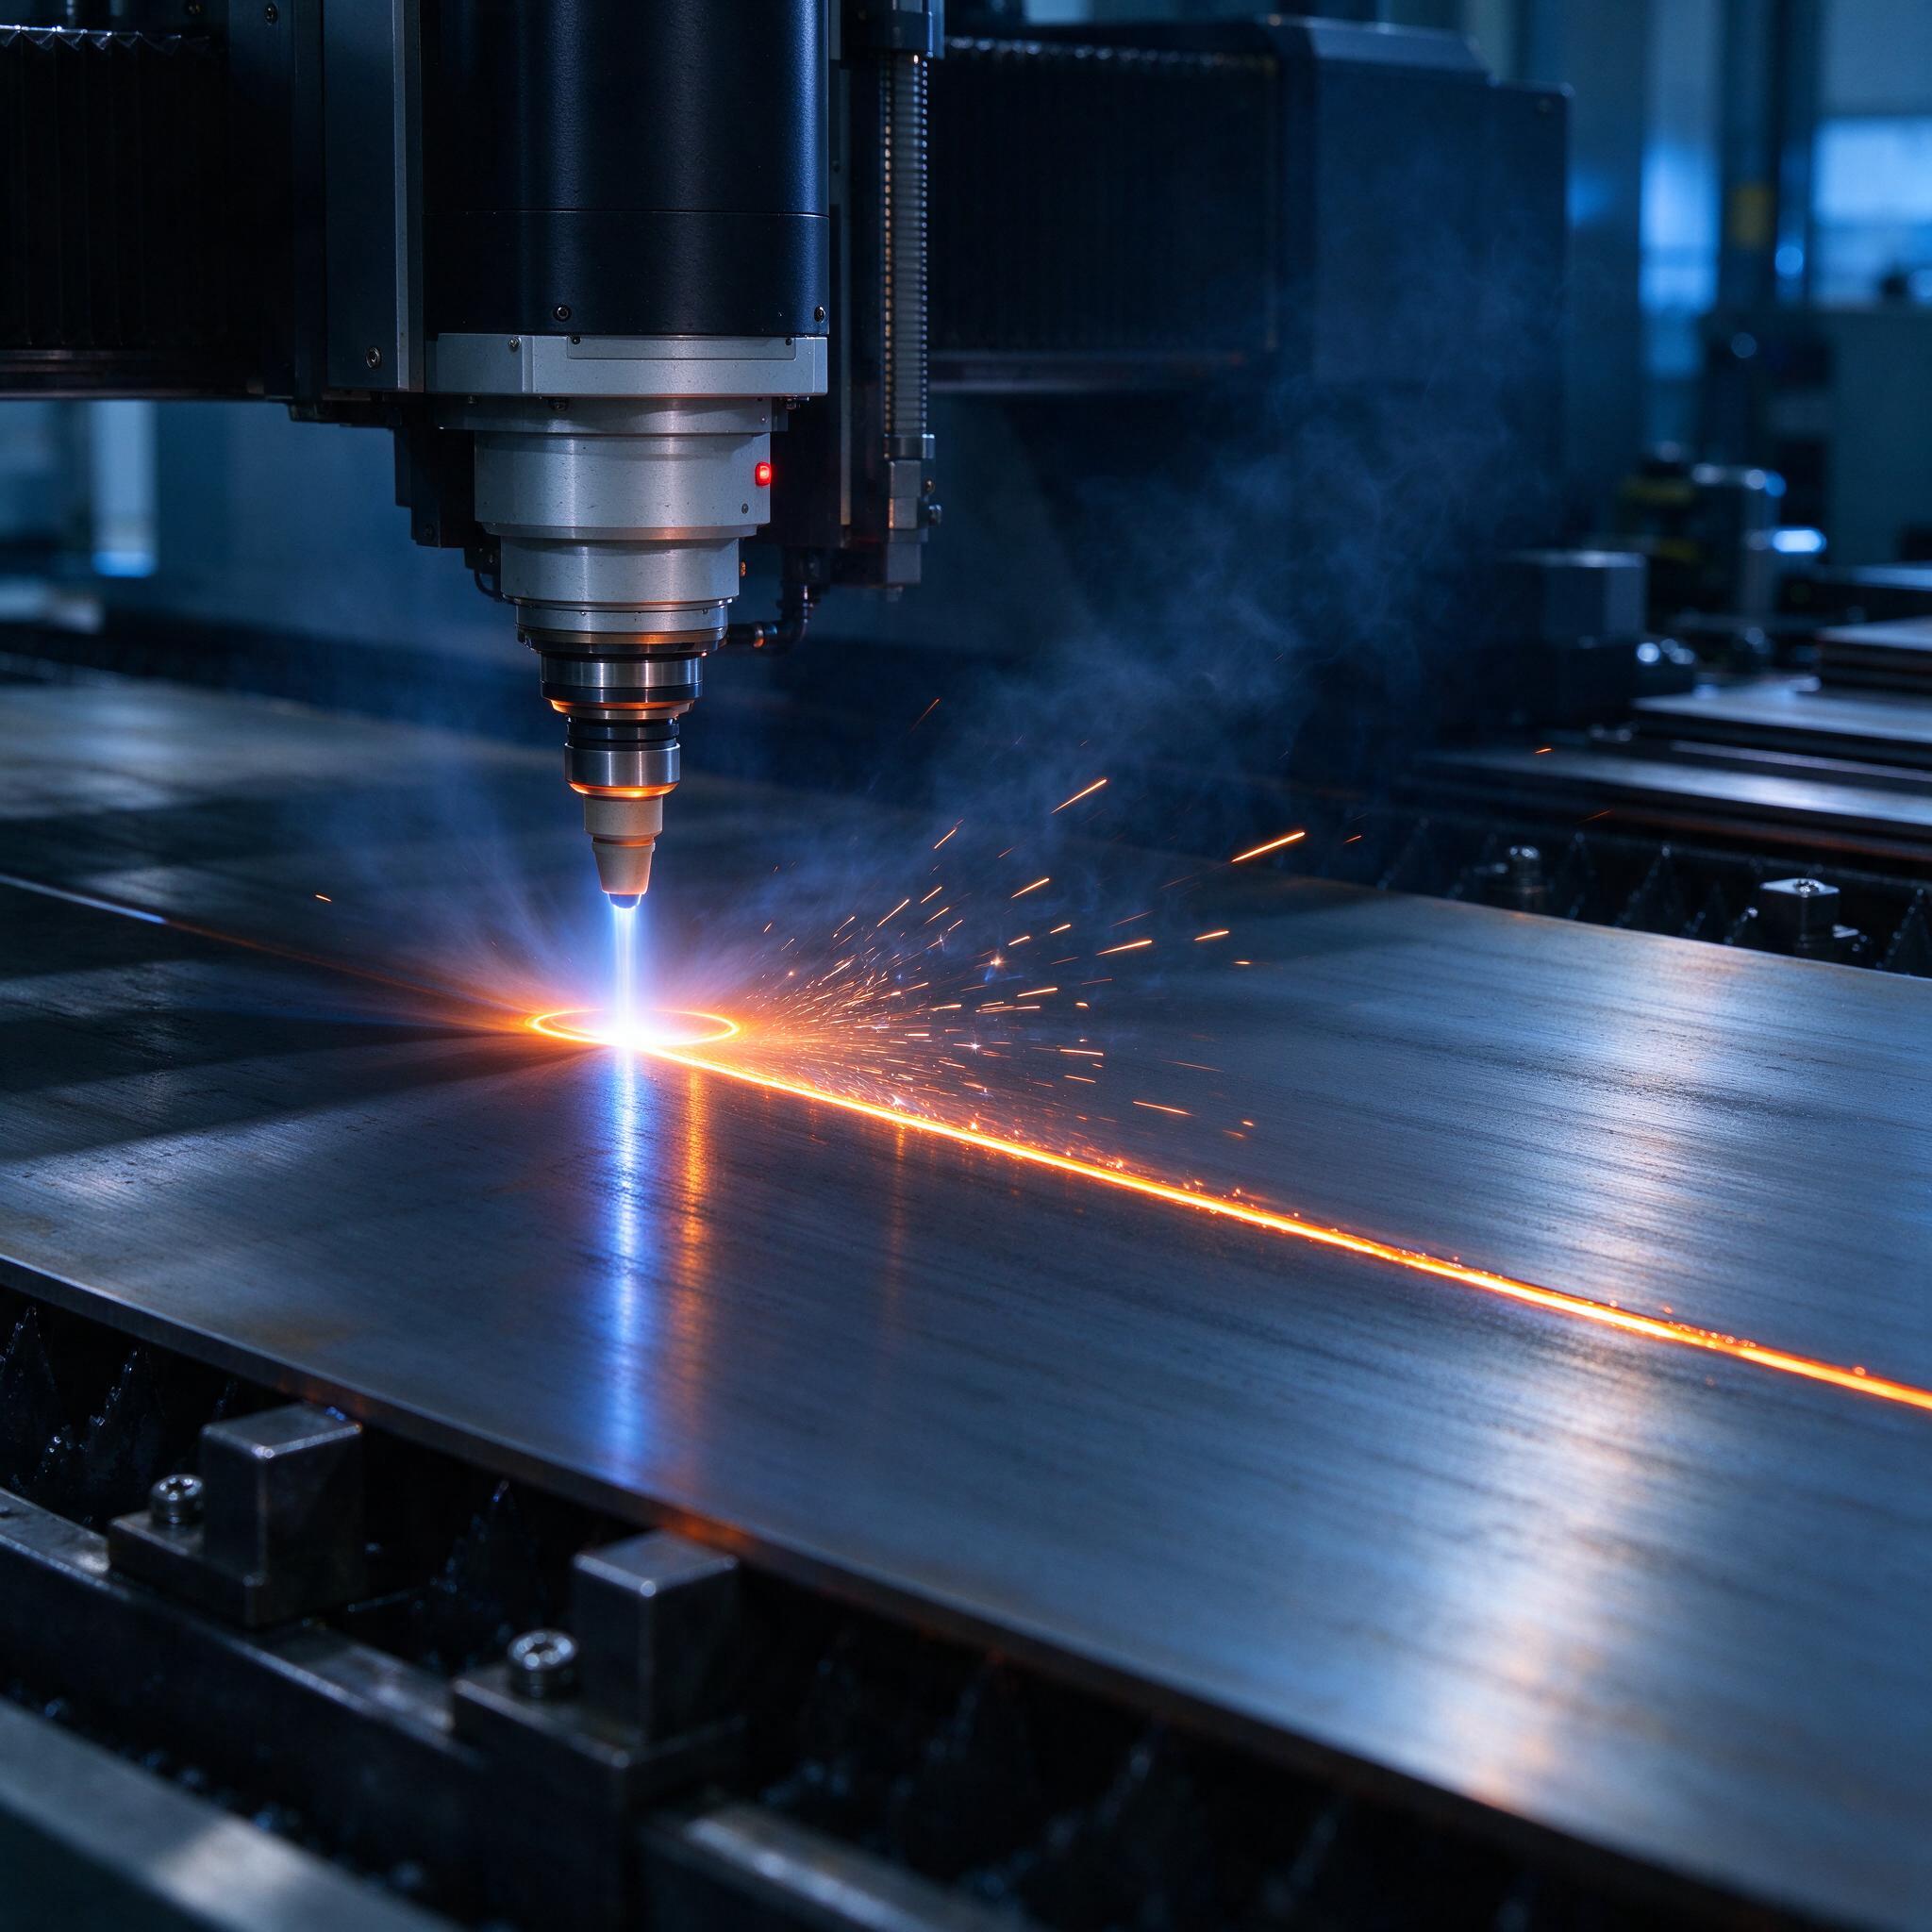
На фото — классическая картинка с нашего участка: волоконный лазер в работе, резак висит над листом, летит сноп искр, в цеху сизый дым и синеватый полумрак от подсветки. Красиво. Но за этой красотой у технолога всегда стоит один и тот же вопрос: каким газом режем? Три года назад мы сами топтались на месте: старый 4-киловаттник не тянул объемы, заказчик требует 2 мм Ст3 в тоннах, сроки горят. Поставили волоконный источник на 12 кВт — и открыли для себя, что скорость резки тонколистовой стали может отличаться в три-четыре раза только от того, что у тебя подключено к резаку: азот или кислород. Об этом и поговорим — с цифрами, косяками и реальными режимами, а не с рекламных буклетов.
Что дает переход на 6–12 кВт: физика без зауми
Когда у тебя был источник на 3 кВт, вся теория резки сводилась к одному: режешь в кислороде углеродку, в азоте — нержавейку и алюминий. Точка. Но с ростом мощности всё перевернулось. Волоконный лазер 6 кВт и выше фокусирует такую плотность энергии, что кислородное горление железа перестает успевать за лучом — экзотермическая реакция Fe + O становится узким местом. Мы буквально наблюдаем это на практике: на 1 мм Ст3 кислородом больше ~7–8 м/мин не выжмешь, а азотом тот же источник на 12 кВт выдает 30–40 м/мин. Подумайте об этой разнице. В четыре раза.
Почему так? В азоте резка — чисто плавление: луч расплавляет металл, газ просто выдувает расплав из реза. Скорость ограничена только мощностью и качеством оптики. В кислороде резка — плавление плюс горление, и у химии есть свой предел скорости окисления. Догнать его лучом выше 6 кВт уже невозможно, дальше мощность в кислороде работает только на толстый прокат. Это ключевой момент, который многие упускают, покупая 12 кВт «чтобы быстрее резать кислородом» — не быстрее, коллеги, там потолок.
Азот против кислорода: сравнение по-честному
Собрали для себя шпаргалку по тонколистовой углеродистой стали (Ст3, 09Г2С, S235JR), лист 1–3 мм, источник 12 кВт, резак с фокусным расстоянием 100–125 мм:
| Параметр | Кислород (O₂) | Азот (N₂) |
|---|---|---|
| Скорость, 1 мм | 7–8 м/мин | 30–40 м/мин |
| Скорость, 2 мм | 5–6 м/мин | 18–25 м/мин |
| Скорость, 3 мм | 3,5–4,5 м/мин | 10–14 м/мин |
| Кромка | Темная, оксидная пленка, обгар снизу | Светлая, блестящая, готова под покраску |
| Расход газа | 3–6 м³/ч | 20–40 м³/ч (зависит от диаметра сопла) |
| Давление | 0,8–1,5 бар | 12–20 бар |
| Стоимость реза | Копейки по газу | Газ съедает львиную долю себестоимости |
| Подготовка кромки под сварку | Зачистка обязательна | Не требуется |
Видите дилемму? Азот дает скорость и чистую кромку, но расход газа на высоких давлениях — это уже не шутки: при 25 бар и 30 м³/ч баллонная рампа умирает за смену, нужен либо криогенный газификатор, либо мембранная станция. Кислород дешевый и прощает ошибки, но кромку потом шлифовать, и на высоких скоростях он не дает выигрыша. На нашем участке компромисс сложился такой: серийные детали под сварку и покраску — азот, единичные крупногабаритные заготовки, где кромка не критична, — кислород.
Режимы, которые реально работают
Не буду пересказывать мануал производителя — дам то, что накатано на нашем оборудовании (волоконный источник 12 кВт, резак с автофокусом, сопла 1,2–2,4 мм, нержавейка и углеродка). Режимы, естественно, подгоняйте под свой станок: у разных резаков и разных прошивок разброс до 15%.
- Ст3, 2 мм, азот: мощность 12 кВт (на некоторых станках хватит 10), скорость 22 м/мин, давление 14 бар, сопло 2,0 мм, фокус на поверхности минус 0,5 мм.
- Ст3, 2 мм, кислород: мощность 4–5 кВт — и это не опечатка. На кислороде выше 5 кВт на тонколисте кромку начинает вести, ловим зарез на углах. Скорость 5–6 м/мин.
- 08пС/08Х18Н10 (нержавейка), 1,5 мм, азот: 12 кВт, 30–35 м/мин, давление 16 бар.
- Пробивка: только импульсом, на азоте в тонколисте 2 мм — с приоритетом, иначе брызги кроют сопло нагаром за полсмены.
Отдельно про фокус. По опыту, мастера часто путают положение фокуса при смене газа. В азоте на тонколисте фокус держим близко к нижней плоскости листа — минус 0,5…1 мм, чтобы поток выдувал расплав ровно. В кислороде — почти на поверхности. Перепутал — получишь грушевидный рез и заусенец снизу, который потом вся шлифовщица материт.
Типичные ошибки: реальный случай, после которого мы переписали регламент
Однажды на участке мы поймали брак из-за того, что ночной оператор запустил серию из 400 шайб из Ст3 2 мм по азотной технологической карте, но давление в магистрали просело до 10 бар — криогенный газификатор обмерзал, пополуночи производительность упала. Лазер при этом резал, программа шла, станок ничего не алармил — газ-то есть, просто его не хватает. Итог: непровары снизу через одну деталь, обнаружили только на входном контроле у заказчика. С тех пор у нас два правила. Первое: датчик давления в ЧПУ заведен на нижний порог с остановкой программы, а не «на глаз». Второе: перед ночной сменой оператор проверяет запас газа на всю программу, а не «по-моему, хватит».
Вторая классика — жадность до скорости. Ставят 40 м/мин на пределе, сопло старое, со сколотой кромкой, линза в матовом налете. Лазер на максимальной мощности прощает мало: оптика, которая на 6 кВт жила год, на 12 кВт с грязной линзой умирает за пару недель, а тепловой дефокус уводит рез так, что сначала кажется — лист кривой. Нет, не лист. Оптика.
Как выбрать станок и подрядчика: чек-лист
- Источник и резак — одной экосистемы. Когда производитель источника, резака и ЧПУ один, таблицы режимов отработаны, и техподдержка не тычет пальцами друг в друга.
- Спросите реальные скорости, а не паспортные. Просите демо-рез на вашем металле, вашей толщине, в обоих газах, с замером секундомером и осмотром кромки.
- Газовая обвязка под азот. Для 12 кВт это 20+ бар и 30+ м³/ч. Если у подрядчика нет плана по газификатору или мембранной станции — вы купите гоночный автомобиль и будете ездить на сцепке.
- Автофокус и мониторинг оптики. На высоких мощностях ручная перенастройка фокуса — прямой путь к браку и жженым линзам.
- Сервис в вашей регионе. Волоконный источник надежен, но резак, линзы, сопла и защитные стекла — расходники. Когда запчасть едет три недели, станок стоит и ест ваш бюджет.
Вопросы, которые нам задают
Можно ли резать углеродку азотом, если нужен просто быстрый рез?
Можно, но посчитайте газ. На 2 мм и 20+ м/мин вы сожжете азота на сумму, которая легко перекроет разницу в производительности, если у вас не серийный выпуск. Для мелкосерийки и единички кислород при 5 кВт мощности экономичнее, хоть и медленнее.
Правда ли, что 12 кВт нужны только ради толщин?
Нет. Основной выигрыш 12 кВт — именно скорость резки на тонколисте в азоте и толстый прокат в кислороде. Если вы режете только 1–2 мм и вас устраивает 10 м/мин, переплачивать смысла нет.
Почему кромка в кислороде темная — это брак?
Нет, это нормальная оксидная пленка от экзотермической реакции. Проблема только если пленка скалывается, снизу натек и обгар — значит, занижена скорость или давление, либо ушла фокусировка.
Резюме короткое: волоконный лазер 6–12 кВт на тонколисте — это история про азот и скорость до 40 м/мин, кислород там остается для экономии и толщин. Считайте газ, следите за оптикой, не верьте паспортным скоростям без демо на своем металле. Всё остальное — практика.