Направляющие скольжения — это та деталь станка, на которой всё и держится. Лет десять назад мы приняли в капремонт продольно-строгальный станок 7Б210: заказчик жаловался, что «не держит размер по длине хода». Вскрыли — а там по середке направляющей выборка в три сотки, каверна от задиры, и станину давно «повело». Тогда мы впервые всерьёз взялись за шлифование направляющих с выходом на плоскостность 0,005 мм на 1000 мм — и, честно говоря, первая попытка у нас провалилась. С тех пор набили шишки, и о них — этот материал: абразивы, режимы, доводка и контроль прямолинейности оптоэлектронными уровнемерами.
Что вообще значит допуск 0,005 мм/1000 мм
Это не «плоско на глаз». Пять микрон на метр — это уровень, за которым начинается работа не руками, а головой. Плоскостность направляющей проверяется не линейкой с просветом, а пузырьковым или электронным уровнем с ценой деления 0,001 мм/м (0,2″), шагом по 100–200 мм, с перестановкой «паровозиком». Дальше — построение профиля и расчёт по ГОСТ 8.052 (или по ISO 1101, если заказчик педантичный). Скорее всего, вы увидите, что прямолинейность в вертикальной плоскости — самая капризная величина: поперечный уклон ловится легко, а «горб» или «яма» на метре хода — это уже история про термостабилизацию, а не про абразив.
По опыту, мастера часто путают прямолинейность и плоскостность. Направляющая может быть идеально прямой в одном сечении, но соседние prisms-поверхности идут винтом — и стол гуляет. Поэтому контролируем каждую грань отдельно, плюс скручивание пары направляющих компаратором по оптике.
Шлифование направляющих: станок, абразив, режимы
Станок должен быть длиннее детали минимум на 30% и сам иметь разбег плоскостности не хуже 0,003 мм/м — иначе «станок не тянет», и никакой круг не поможет. Мы работаем на 3Е711ВФ2 и французском переносном шлифовальном портале, когда станину нельзя снять с фундамента.
| Круг / марка | Зернистость (F) | Vc, м/с | S прод., м/мин | Шероховатость Ra |
|---|---|---|---|---|
| 24A F46 K 6V (карбид кремния, чугун) | F46 | 30–35 | 8–12 | 0,63–0,4 |
| 24A F60 J 6V | F60 | 30–35 | 6–8 | 0,32 |
| Керамический CBN B107 (закалённые направляющие 45–50 HRC) | B107 | 45–50 | 5–7 | 0,32–0,25 |
| Алмазный AS6 125/100 на металле (фасонные призмы) | 125/100 | 25–30 | 4–6 | 0,16 |
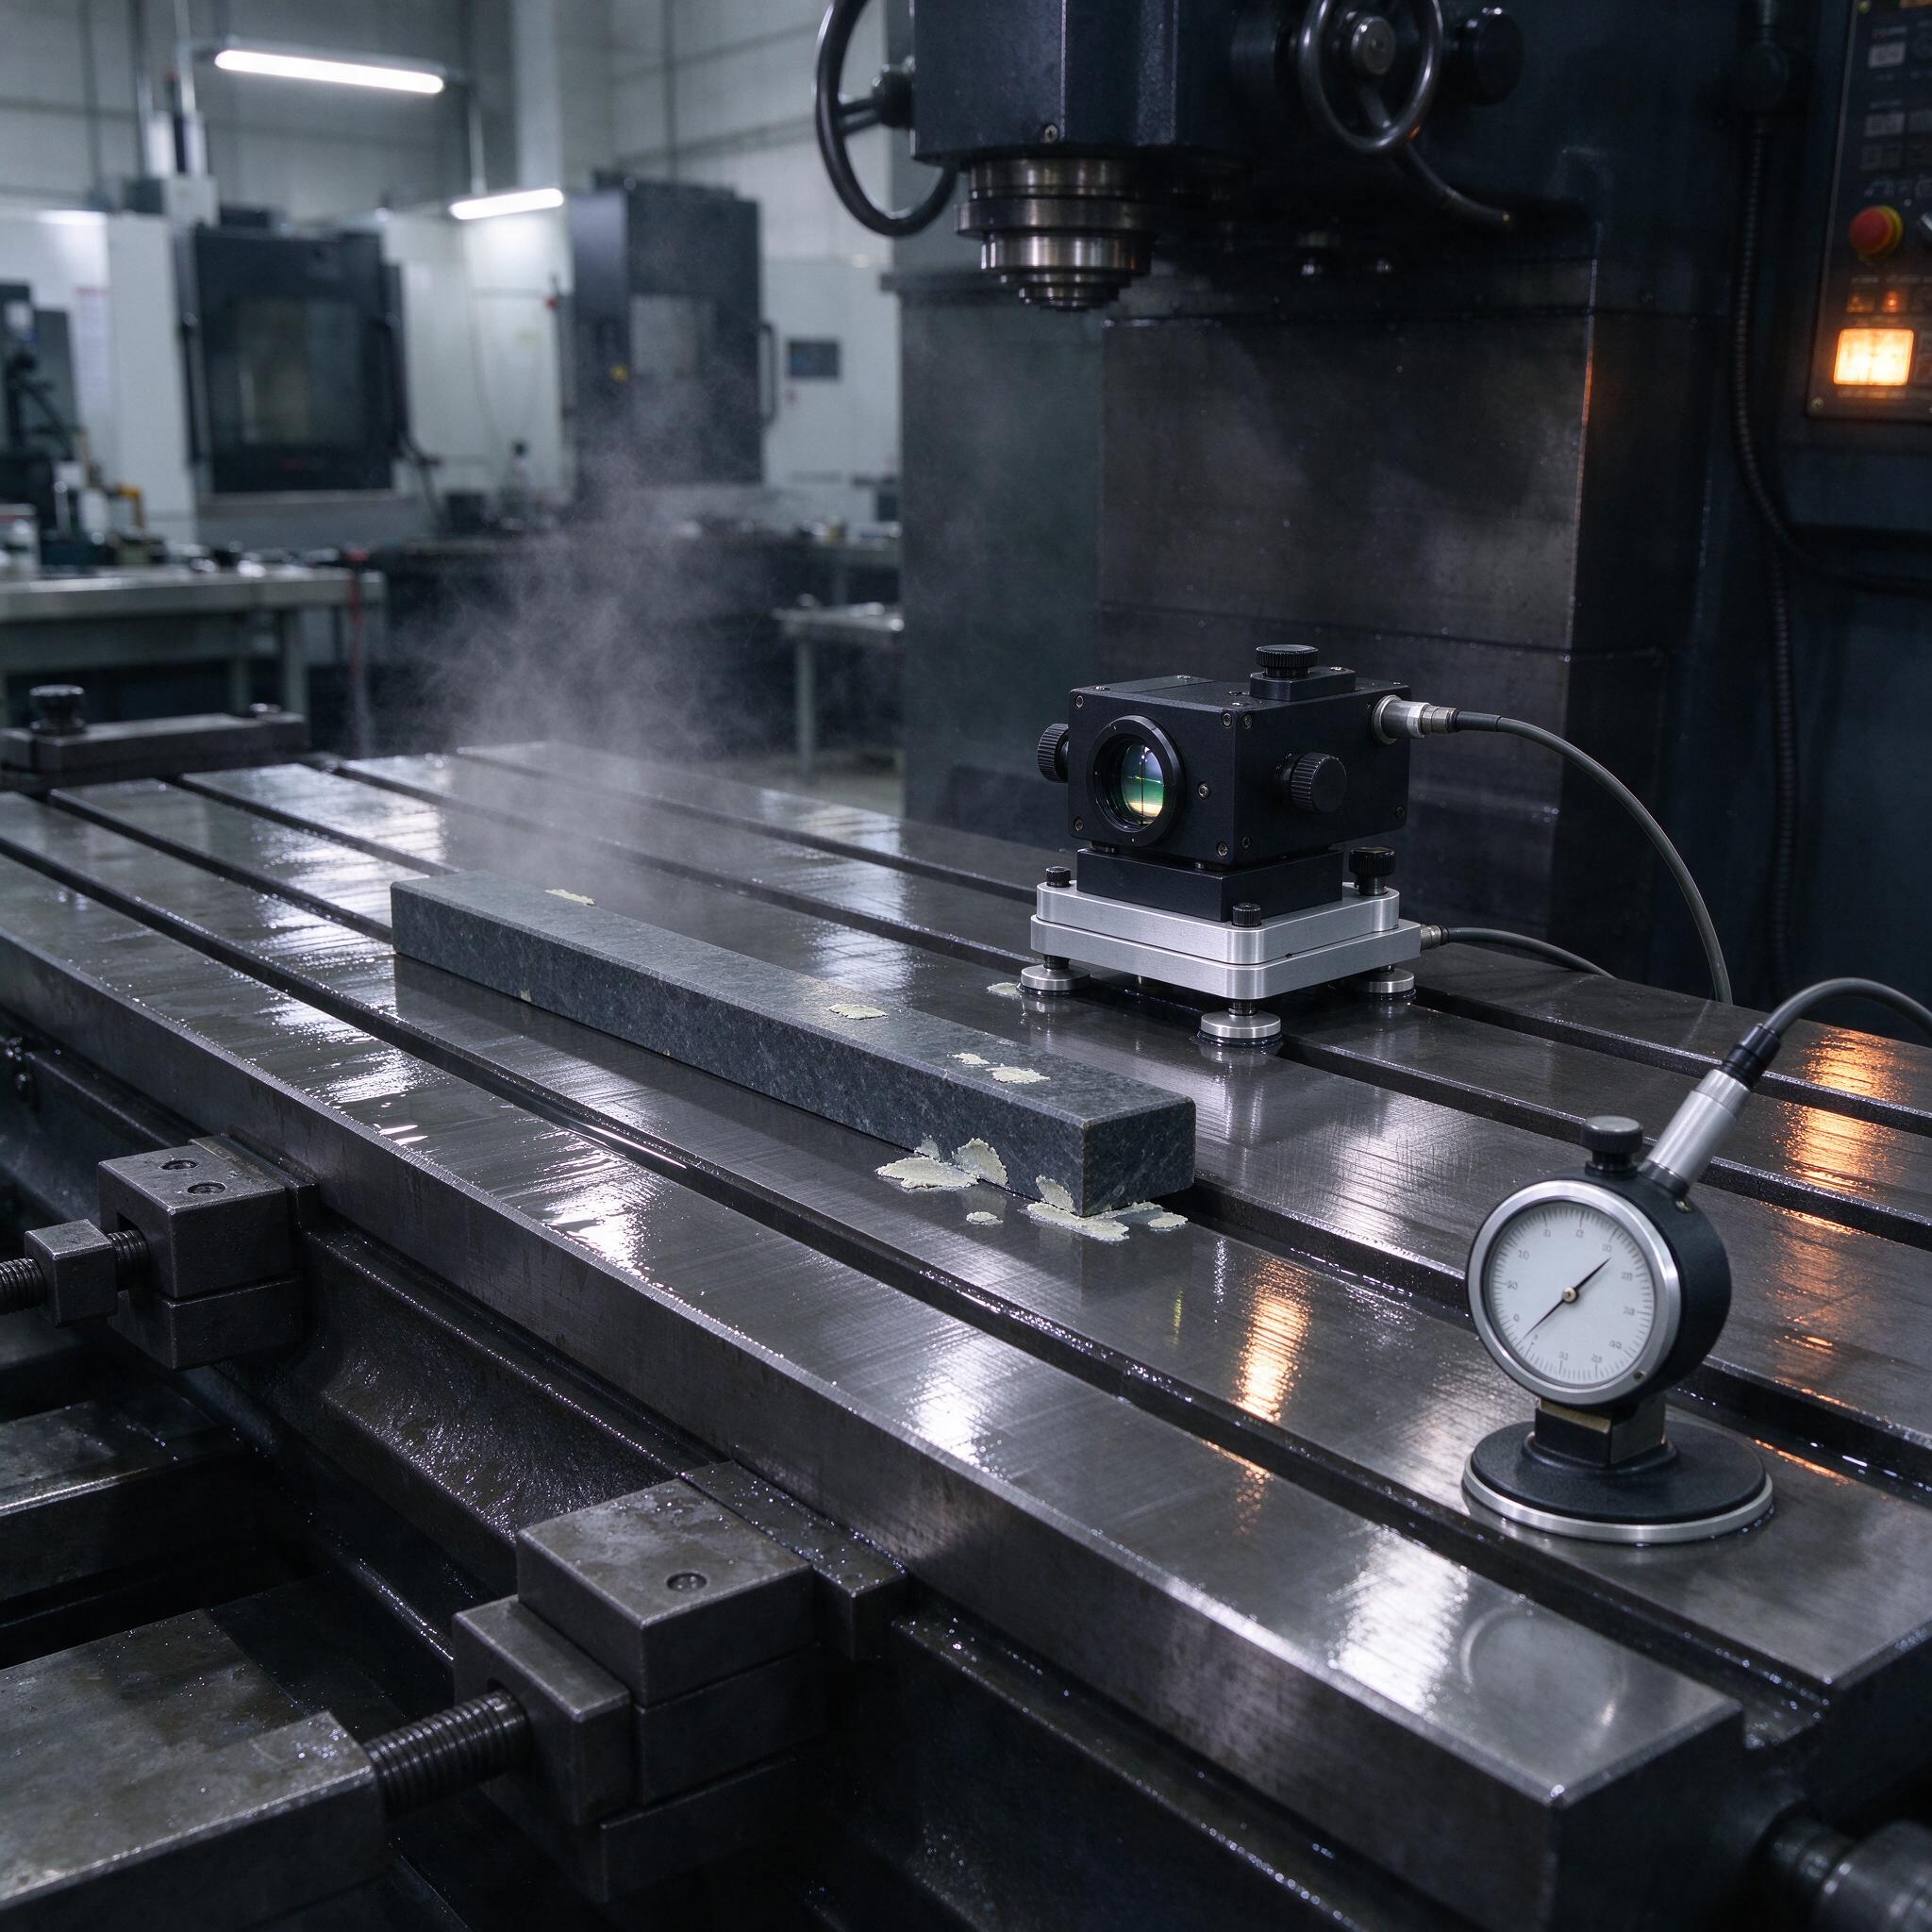
Чугун (СЧ20, ВЧ) шлифуем только 24A (99A по старому ГОСТ) — электрокорунд на чугуне «засаливается» мгновенно, круг натирает, станина греется и горб ползёт прямо под кругом. Съём за проход — не более 0,015 мм, выхаживание без подачи — два-три двойных хода. И СОЖ: эмульсия 4–5% через сопло под давлением, обильно. На фото как раз видно — поверхность стола мокрая, туман стоит: это не бардак, это термостабилизация. Без СОЖ чугун уходит на 8–10 микрон по длине просто от тепла круга, и вы потом неделю ищете «где потерялись».
Однажды на участке мы поймали брак из-за того, что шлифовали холодную станину после ночной смены, а контроль делали в обед, когда цех прогрелся до 26 °C. Разница по прямолинейности — 0,011 мм на метр. Теперь правило: деталь и станок выдерживаем в термостабильном состоянии минимум 6 часов, замеры — в одно и то же время суток. Звучит как суеверие, но работает.
Доводка: куда уходят последние два микрона
Шлифование даёт Ra 0,32–0,4 и плоскостность в районе 0,01–0,015 мм/м. До уровня 0,005 мм/1000 мм добираемся доводкой. Классика — притирочная плита из гранита (как та, что лежит на столе с probes-пастой на фото — виден беловатый след пасты на фаске), паста АСМ 7/5, потом 3/2, потом 1/0. Движение «восьмёркой», давление руками, никаких механизмов — на этом этапе ресурс рук решает больше, чем спецификация.
- Черновая доводка: паста АСМ 7/5, снятие 3–5 мкм, контроль каждые 15 минут.
- Получистая: АСМ 3/2, снятие около 1 мкм, появляется «зеркальный» поясок.
- Чистовая: АСМ 1/0 НА, только выглаживание рельефа, Ra 0,05–0,08.
Для реставрации на месте (без демонтажа) используем скальный метод: переносной шлифовальный портал + шабрение по пятнам после. Пятна — 20–25 на квадрат 25×25 мм для прецизионных станин. Шабрение — это не атавизм, это единственный способ скорректировать локальную каверну после задиры, которую круг «промнется» мимо.
Контроль прямолинейности оптоэлектронным уровнемером
Пузырьковый уровень 0,01 мм/м для пяти микрон не годится — цена деления соизмерима с допуском. Ставим оптоэлектронный уровнемер типа Wyler LEVELTRONIC или электронный уровень с датчиком на 0,1″ — на фото на приспособлении с тремя опорными шариками как раз такой блок, с кабелем на регистратор. Методика:
- Опорный датчик ставим на гранитную плиту или эталонный мостик в начале направляющей, обнуляем.
- Измерительный датчик шагом 100–200 мм катим по всей длине, фиксируя угол в каждой точке (прибор пишет сам, в память).
- Профиль считаем интегрированием: сумма углов × шаг = превышение каждой точки над хордой.
- Повторяем ход в обратную сторону. Расхождение двух ходов не должно превышать 20% допуска — если больше, ищем дрейф температуры или «гуляющую» опору.
Параллельно индикатором часового типа на магнитной стойке (он тоже на фото, справа) проверяем прямолинейность в горизонтальной плоскости по струне или оптической линии. Два прибора дают полную картину. Индикатор — 0,001 мм, стойка — на чистую шлифованную поверхность, иначе магнитная опора «плывёт».
Типичные ошибки: реальный случай
Тот случай с браком, о котором упоминал выше, разбором выглядел так. Направляющую длиной 3,2 м шлифовали за пять установов с перехватом — круг проходил стыки с «переломом», и на каждом стыке оставался уступ 2–3 мкм. Контроль уровнемером показал пилообразный профиль с периодом ровно в один установ. Стали искать причину — оказалось, слесарь выверял стол по индикатору от базовой плиты, которая сама была не плоской, а «винтом». Исправили так: перешли на шлифование за один установ на длинном станке, а базу перед этим отшлифовали и довели до 0,003 мм/м. Урок: контрольная база должна быть точнее контролируемой детали минимум вдвое, иначе вся выверка — самообман.
Вторая частая ошибка — «догнать» плоскостность шлифованием с малыми съёмами до бесконечности. Не выйдет. После 0,008 мм/м круг начинает копировать собственный износ и тепловое поле станка. Дальше — только доводка или шабрение.
Как выбрать подрядчика или станок для этой работы: чек-лист
- Предел длины шлифования — минимум на 500 мм больше вашей направляющей, иначе стыки и перехваты.
- Спросите, чем меряют прямой угол и прямолинейность: если ответ «линейка и просвет» — разворачивайтесь.
- Термостабилизация: есть ли выдержка детали, замеры в фиксируемое время, логирование температуры.
- Протокол контроля: два прохода уровнемером, сходимость, таблица профиля — всё в отчёте.
- Доводка/шабрение в-house или субподряд? Субподряд на доводке — лишний прогон детали и лишние риски.
FAQ
Можно ли обойтись без СОЖ при шлифовании станины?
Нет, это не сработает, потому что чугун греется локально под пятном контакта, и на метре длины тепловой горб — 5–10 микрон, то есть весь ваш допуск. Плюс круг мгновенно засаливается. Обдув воздухом — мера косметическая.
Доводка пастой вместо шабрения — это нормально?
Для плоских граней — да, для сопряжённых призматических пар — нет. Доводка убирает микрорельеф, но не правит скручивание пары. Если стол «клинит» по краям хода, паста проблему не решит.
Насколько критично шлифовать за один установ?
Критично, если допуск 0,005 мм/1000 мм. Каждый перехват — это стык с уступом 1–3 мкм, и он вечно потом вылезает на профилограмме. Если станина длиннее стола станка — тогда только переносной портал или шабрение после шлифования.
Вместо заключения
Плоскостность 0,005 мм/1000 мм — это дисциплина, а не рекорд: правильный абразив (24A для чугуна, CBN — по закалке), обильная СОЖ, термостабилизация, один установ и честный замер электронным уровнемером двумя ходами. Всё остальное — имитация точности. Проверено на собственных браках.