Почему шлицы «поплыли», или с чего всё началось
На прошлой неделе технолог с соседнего участка принес вал-шестерню: шлицевой венец после фрезерования — ширина паза гуляет на 0,08 мм при допуске 0,03. Изделие под шлицевое соединение по ГОСТ 1139, класс точности 7, заказчик — автосборочный конвейер. Вал летит в брак, а вместе с ним — три смены работы. Знакомая картина? У нас на участке через это прошли все. Разберём, как мы фрезеруем шлицевые валы червячными фрезами на зубофрезерных станках с ЧПУ в диапазоне модулей 2–8 мм, что даёт класс 7 на практике и сколько реально живёт фреза из Р6М5К5.
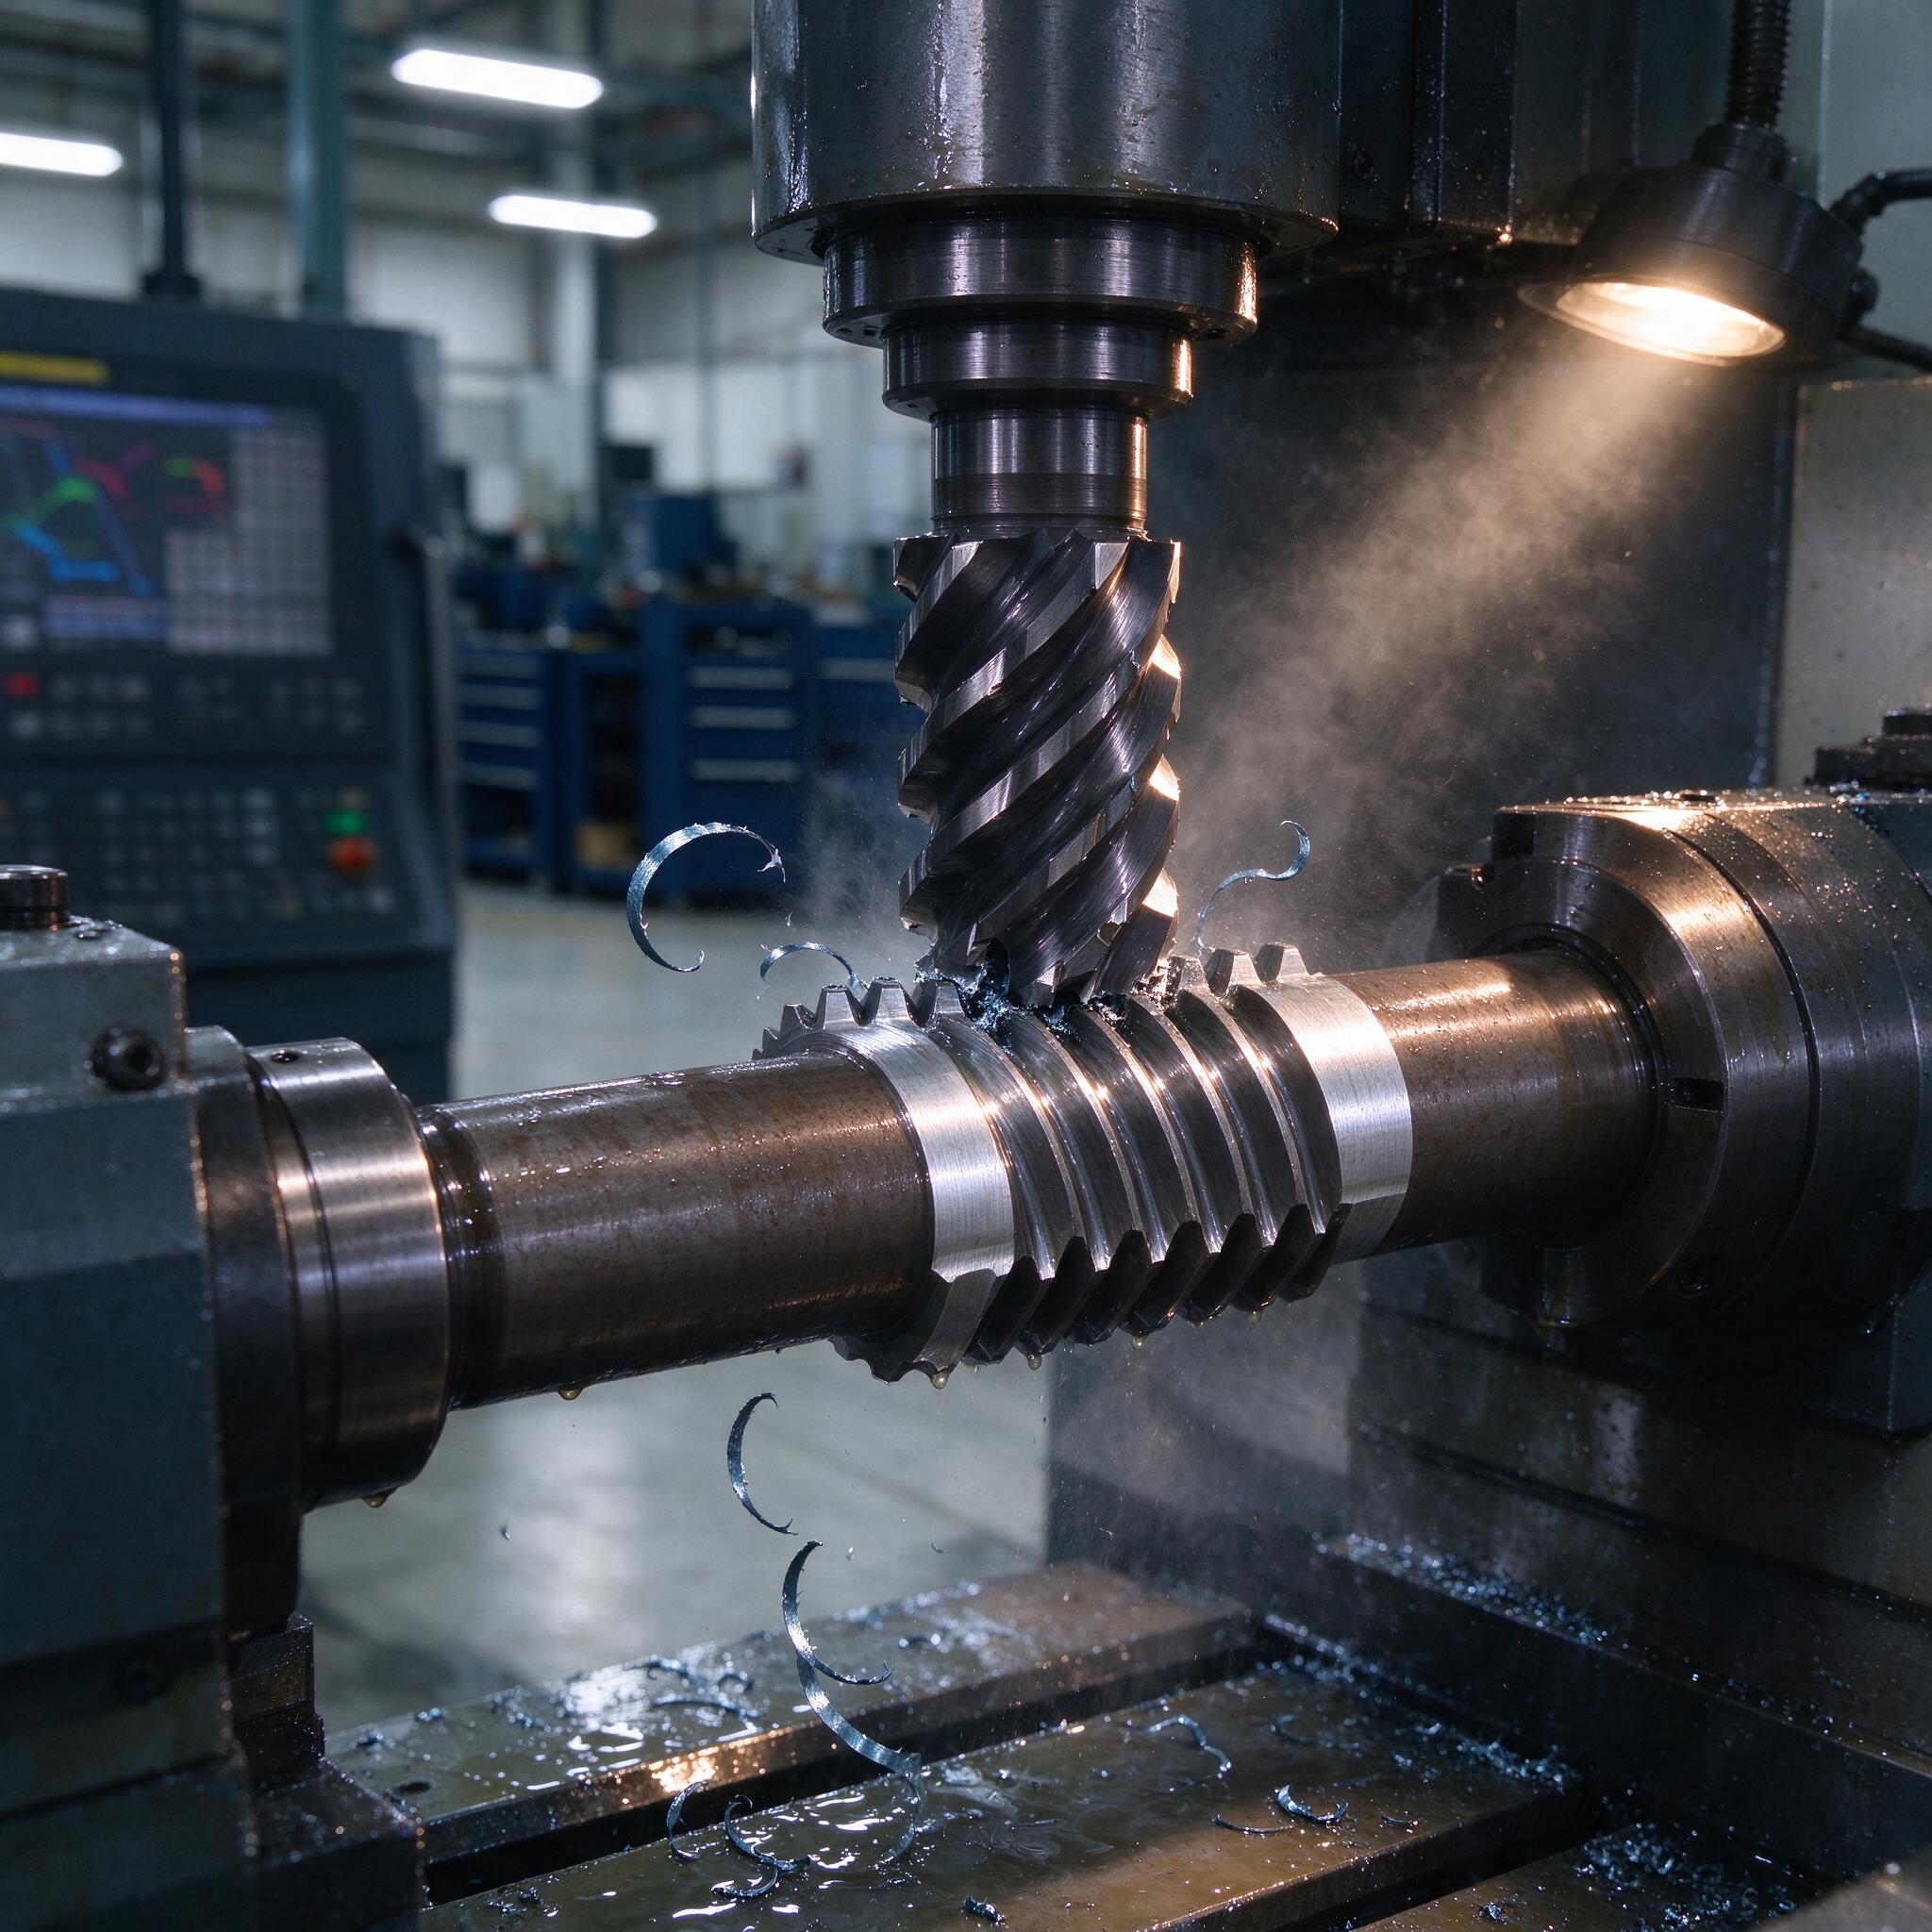
Шлицефрезерование внешне не хитрее нарезания зубьев: та же червячная фреза, та же обкатка. Но есть нюансы, о которых в учебниках пишут полстраницы, а на производстве они стоят полсмены простоя. Посмотрите на фото: worm-фреза врезается в шлицевой венец, стружка тонкая, сине-соломенная, СОЖ льёт как надо, станок работает спокойно. Вот к такой картине мы и шли несколько лет.
Оборудование: что должно уметь ЧПУ, чтобы шлицы получились
Старые 5К32 и 5Б312 хороши по-своему, но для стабильного 7-го класса по ширине шлицев мы перешли на зубофрезерные с ЧПУ — у нас работают модификации на базе 53А20Ф4 с новой стойкой и импортные машины типа Liebherr LC 80 и модульный станок от «Станкомашсервис». Что критично:
- Кинематическая точность делительной цепи — не хуже 15 угловых секунд на столе, иначе накопленная погрешность шага шлицев «вылезет» за поле допуска.
- Осевая подача фрезы — плавная, сервоприводная. Гидрокопиры и коробки подач дают рывки, а рывок = волнистость по боковым поверхностям шлица.
- Жёсткость суппорта. Фреза модуля 8 при врезании на полную глубину (для m=8 это порядка 2,25×8 = 18 мм) просто «ложит» слабую консоль. Шпиндель звенит — останавливайтесь, дальше только брак.
- Автоматический осевой сдвиг (шагание) фрезы. Без него стойкость инструмента падает вдвое-втрое.
На фото как раз видна панель ЧПУ слева с графикой траектории — оператор держит под контролем осевое положение фрезы и текущий профиль. Не пренебрегайте этим: пара секунд взгляда на экран экономит вал за тридцать тысяч.
Режимы резания: таблица, с которой мы работаем
Материал — стали 40Х, 40ХН, 20Х13, реже 38ХН3МФА. Шлицевые валы с центрированием по наружному диаметру или по боковым сторонам. Фрезы червячные шлицевые из Р6М5К5 — быстрорез с кобальтом, который держит ударные нагрузки при врезании лучше, чем многие твердосплавные, и не выкрашивается при неизбежных перерывах в подаче СОЖ.
| Модуль, мм | Скорость резания Vc, м/мин | Частота вращения фрезы, об/мин (D=80 мм) | Осевая подача, мм/об (заготовка) | Стойкость до осевого сдвига, шт. валов |
|---|---|---|---|---|
| 2 | 28–32 | 110–125 | 1,2–1,6 | 60–80 |
| 3–4 | 24–28 | 85–105 | 1,0–1,4 | 40–60 |
| 5–6 | 20–24 | 70–90 | 0,8–1,2 | 25–40 |
| 8 | 16–20 | 55–70 | 0,6–0,9 | 15–25 |
Это отправная точка под 40Х с твёрдостью до 217 HB. По нержавейке 20Х13 смело минус 20% по скорости. СОЖ — эмульсия 5–7% концентрата, подача обильная, две форсунки: одна в зону резания, вторая на фрезу сходу. Без нормальной смазки на Р6М5К5 моментально появляется нагар на задних поверхностях, и фреза начинает «поджигать» боковые стороны шлица — шероховатость с Ra 1,6 превращается в Ra 6,3 с прижогами.
Точность 7-го класса: за счёт чего она достигается
Класс точности 7 по шлицевому соединению — это допуск на ширину шлица порядка 0,025–0,035 мм в зависимости от диаметра, радиальное биение шлицевого венца не более 0,04 мм, шероховатость боковых сторон Ra 1,6–2,5. Червячная фреза одна это не обеспечит никогда. Точность складывается из цепочки:
- Базирование заготовки. Центра, а не патрон с поджимом. Конусное биение базовых центровых отверстий — не более 0,01 мм.
- Прошивка торцов и чистота центровых фасок. Каверна или заусенец в центровом отверстии — и вал «гуляет» на столе на 0,03 мм, прощай класс 7.
- Состояние фрезы. Шлицевые фрезы из Р6М5К5 перетачиваем по передней поверхности на заточном станке с биением по вершинам не более 0,02 мм.
- Температура. Звучит смешно, но прогрев станка час-полтора перед первой деталью — обязательный ритуал. На холодном станке первая партия идёт с заниженной шириной паза.
По опыту, мастера часто путают причину и следствие: видят разброс по ширине шлица и сразу крутят подачу. А дело в девяти случаях из десяти — в базировании или в фрезе, которая уже отработала свой осевой участок и режет «выработкой».
Типичные ошибки: случай, который мы запомнили
Однажды на участке мы поймали брак из-за осевого сдвига фрезы, выполненного «на глаз». Оператор решил сэкономить время и сдвигал фрезу не на величину шага винтовой стружечной канавки, а «чтобы казалось, что участок свежий». В партии из 40 валов 12 штук получили огранку по боковым сторонам — периодический дефект с шагом, равным осевому сдвигу. Контроль ОТК выловил не сразу, часть деталей уехала заказчику. Мораль: сдвиг только на шаг или кратный ему, с записью в карте настройки. И второй момент — ступица шлицевого вала с забоиной на торце, прижатая к упору, даёт непараллельность оси; фреза идёт с переменным съёмом и «зарезает» одну сторону. Проверяйте базы перед каждой партией, это две минуты.
Ещё частая беда — «поймать зарез» при выводе фрезы. В конце рабочего хода, когда фреза выходит из зацепления, ЧПУ должна обеспечить плавный отвод. На старых станках с копиром выход был резкий — на калиброванной части шлица оставалась ступенька. На ЧПУ это решается программно, но программу должен написать человек, понимающий обкатку, а не только G-коды.
Стойкость Р6М5К5: реальные цифры, а не паспортные
Паспортные данные стойкости шлицевых фрез всегда радуют, пока вы их не проверите. По нашей статистике, фреза модуля 4 из Р6М5К5 в 40Х при Vc=26 м/мин между переточками нарезает 350–450 шлицевых валов с учётом четырёх-пяти осевых участков. Переточек выдерживает 4–6, то есть суммарная наработка — 1500–2500 валов на комплект. Дальше либо выкрашивание задних поверхностей, либо каверны по профилю, либо размер уходит окончательно. Твердосплавные фрезы дают скорость до 60–80 м/мин, но на шлицах с прерывистым контактом они у нас кололись при врезании — вернулись на кобальтовый быстрорез и не жалеем.
Как выбрать станок и подрядчика под шлицефрезерование: чек-лист
- Запросите протокол испытаний на кинематическую точность делительной цепи, а не только паспортную точность позиционирования.
- Спросите, есть ли осевое шагание фрезы и программное управление выходом из зацепления — без них класс 7 не удержите.
- Проверьте, чем контролирует подрядчик ширину шлицев: нужны шлицевые калибры-пробки и индикаторная скоба с ценой деления 0,001–0,002, а не штангенциркуль.
- Уточните партию первой детали: у нас первая деталь с холодного станка всегда контрольная, и грамотный подрядчик это знает сам.
- Посмотрите, как организован контроль СОЖ: концентрат замеряется рефрактометром, а не «на глаз по цвету».
Частые вопросы
Можно ли фрезеровать шлицы модуля 8 за один проход?
Нет, это не сработает, потому что полный съём 18 мм на глубину шлицевого венца перегружает фрезу и суппорт — фреза выкрашивается на первом же валу. Делаем два прохода: черновой с припуском 0,3–0,4 мм на сторону и чистовой. Да, время растёт на 60%, но брак исчезает полностью.
Почему не взять твердосплавную фрезу вместо Р6М5К5 — скорость же выше?
На шлицах с их прерывистым резом и ударным врезанием твердосплавная пластина работает на выкрашивание, особенно по легированным сталям с коркой. Р6М5К5 «прощает» ошибки в режимах и перерывы в СОЖ. Если съём большой и станок жёсткий — можно попробовать мелкозернистый твёрдый сплав, но это отдельная история с обоснованием затрат.
Как часто контролировать ширину шлицев в партии?
Первый вал, каждый пятый на выборочно, последний — обязательно. При переходе фрезы на новый осевой участок — контроль сразу после первой детали. Автостоп по количеству деталей не ставим: износ Р6М5К5 нелинейный, и таблица стойкости — это ориентир, а не гарантия.
Вместо итога
Шлицефрезерование червячными фрезами на станках с ЧПУ — это не про волшебные режимы из справочника. Это про цепочку: базы, станок, фреза, СОЖ, дисциплина осевого сдвига. Выдержите её — и класс 7 станет скучной рутиной, какой и должен быть. А скучное производство — самое прибыльное.