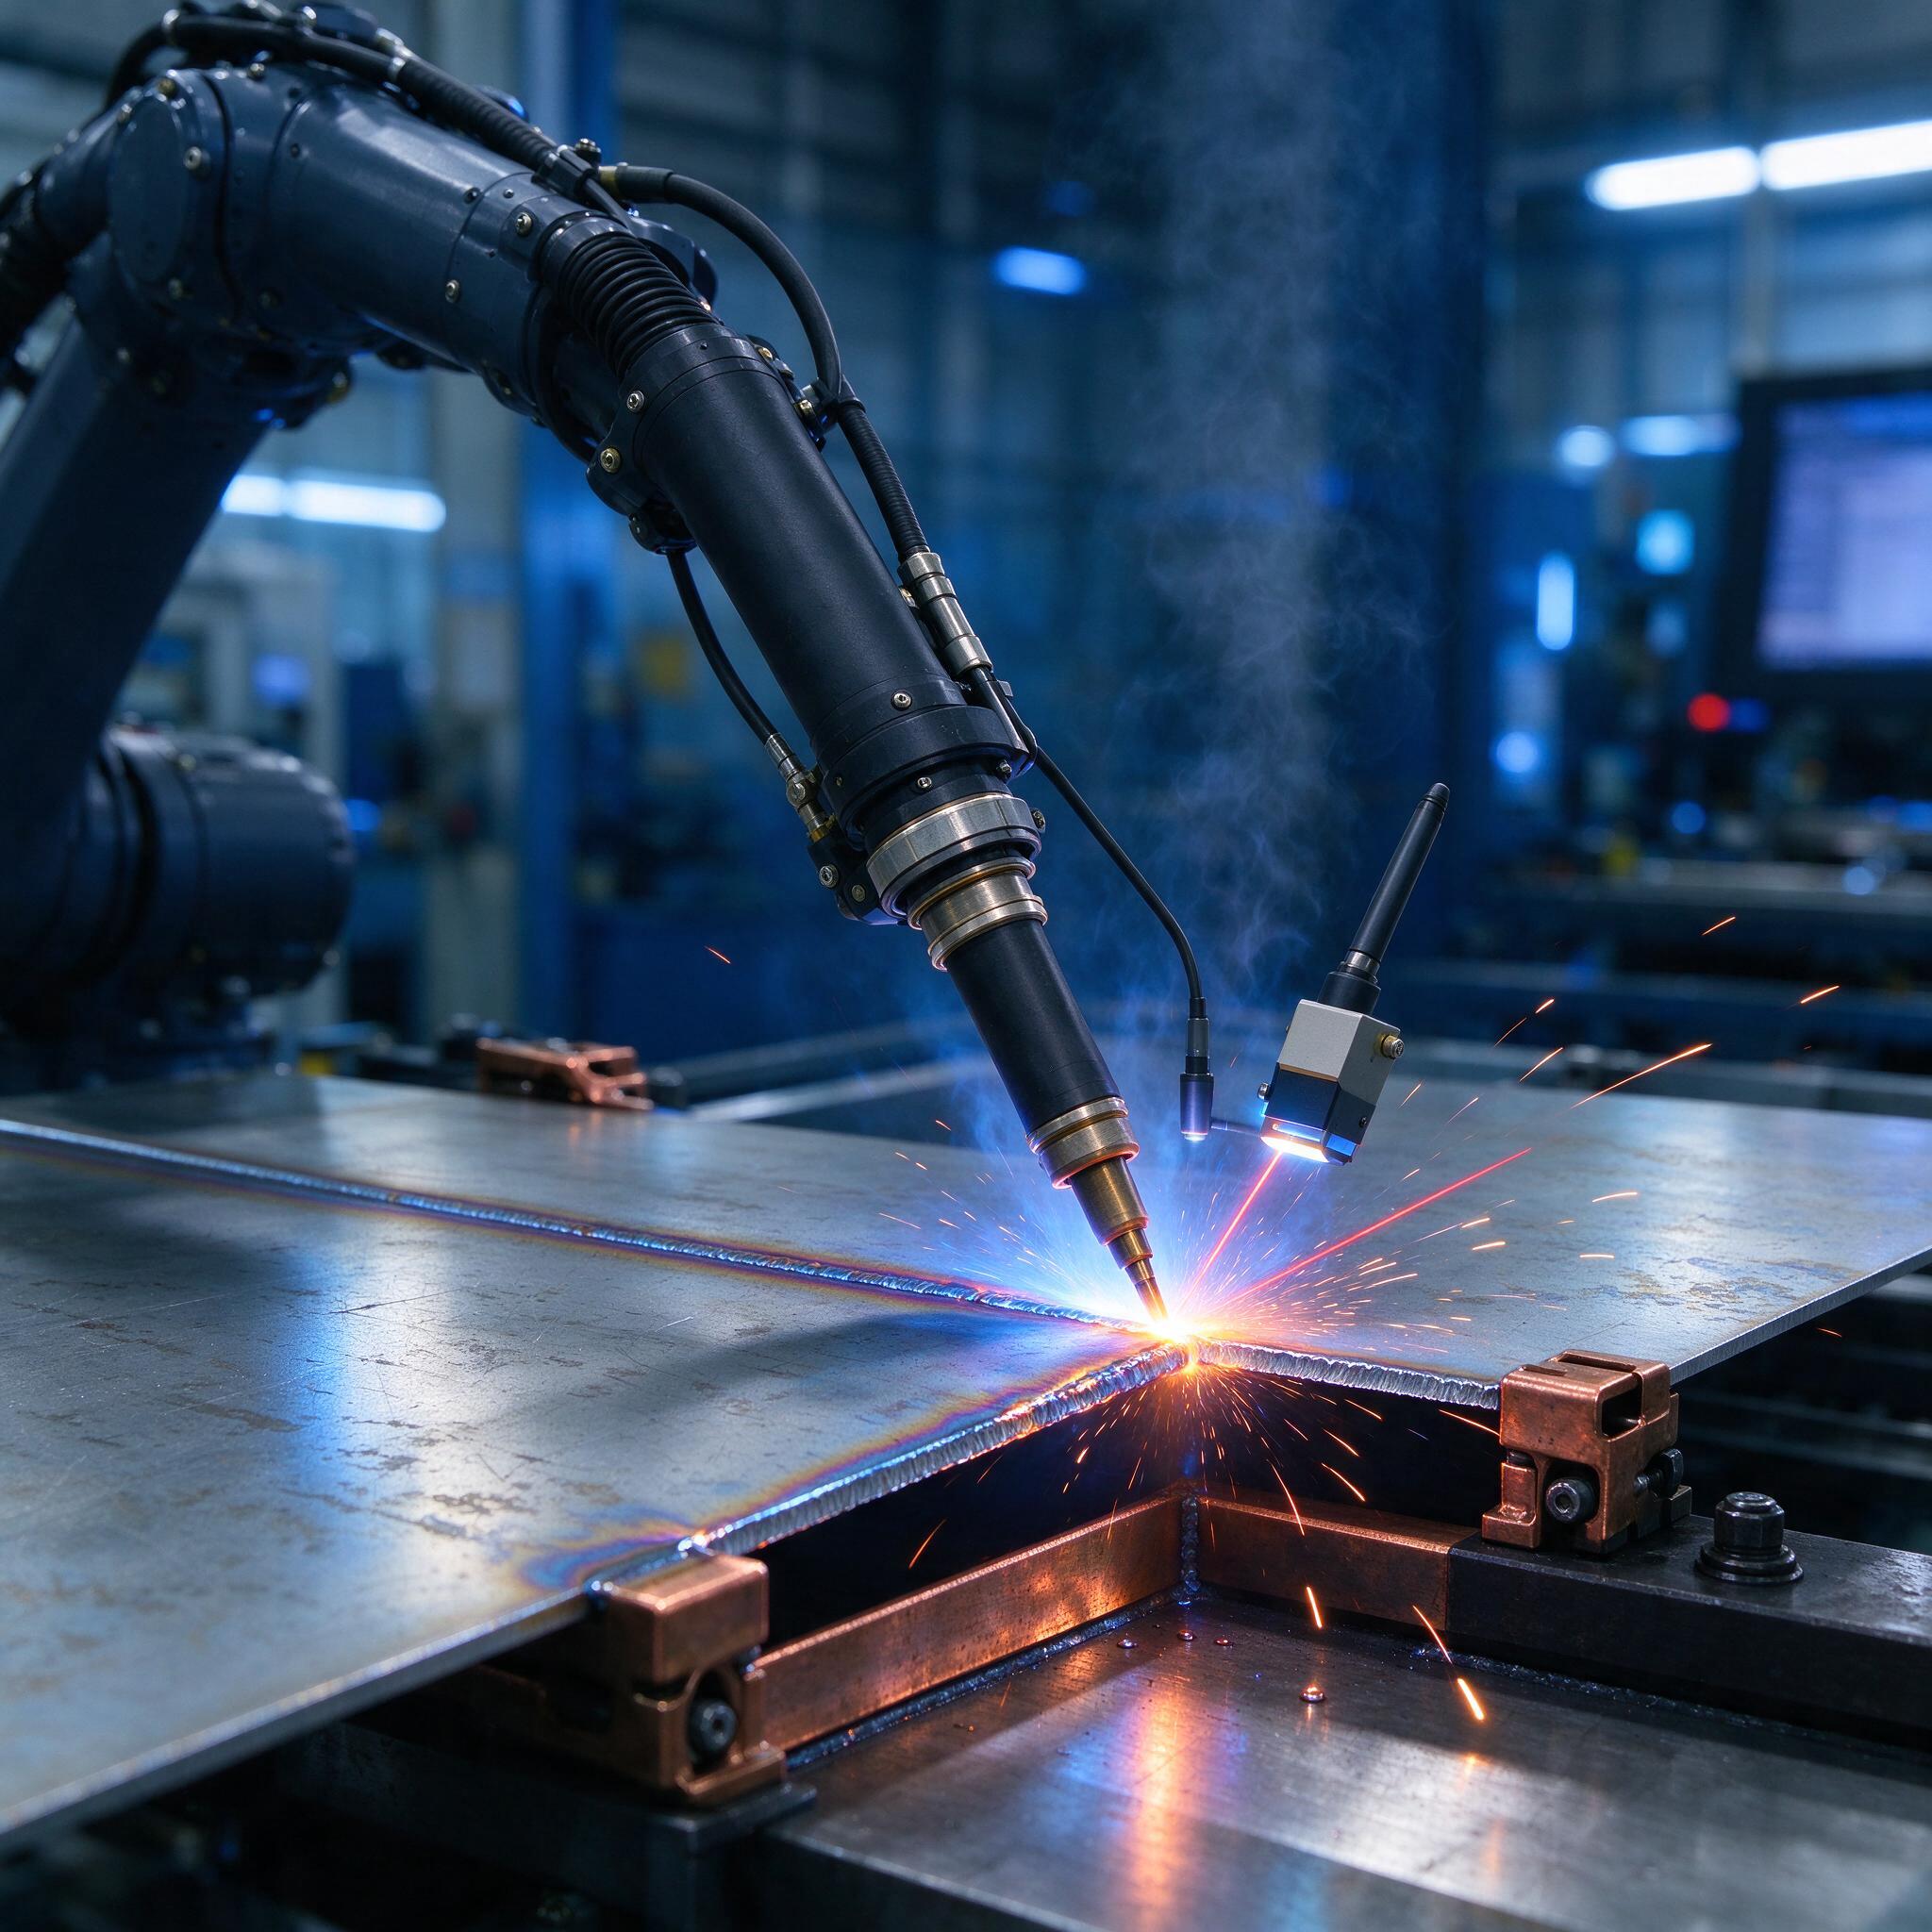
Лазерный датчик на факеле у робота — не игрушка, а главный инструмент выживания, когда к тебе на участок приезжают листы 2–4 мм с зазором «пляшет-не-пляшет». На фото выше как раз наш типовой случай: шестикоординатный робот, сварочная горелка MIG/MAG под углом к стыку, перед факелом — лазерный трекер, который в реальном времени читает линию сплавления, а по краям — медные прижимы, фиксирующие настил листов. Слева видна свежая дорожка шва: чешуя ровная, цветов побежалости в пределах нормы. Разберём, как мы этого добились, где ловили зарез и почему без контактной стабилизации тонкий лист в роботизированной сварке — это лотерея.
Почему тонкий лист «сжигает» роботов
Ручной сварщик чувствует ванну. Робот — нет. На листе 2 мм расстояние от кромки до прожога буквально считанные миллиметры: перегрел — и дуга вылетает наружу каверной, а parfois ещё и подхватывает прижимную медную губку. Лист 4 мм уже прощает ошибки, но тут начинается другое — коробление длинного стыка, когда зазор по ходу сварки уходит с 0,3 до 1,2 мм, и без адаптивной коррекции робот честно варит «в воздух» или проваливается в стык.
Отсюда два контура, которые нужны обязательно. Первый — стабилизация дуги: удержание напряжения (длины дуги) через управление скоростью подачи проволоки или синтерджетом источника. Второй — отслеживание шва (seam tracking): коррекция траектории по данным датчика. Сканер перед горелкой видит стык за 30–50 мм до точки сварки, робот успевает сдвинуть траекторию и по поперечнику, и по высоте. Без этого комбинации на листах тоньше 4 мм у нас просто не выходили.
Железо: что реально стоит на участке
Мы долго перебирали варианты и остановились на связке «промышленный робот + синергетический источник + лазерный сканер»:
- Робот — FANUC ArcMate 120iD (грузоподъёмность 20 кг, зона ~1,8 м) на выставке-позиционере; для длинных настилов лучше портальная компоновка, но нам хватает консоли с двумя позициями.
- Источник — Fronius TPS 400i с процессом PMC (pulse multi control); альтернатива по бюджету — Lincoln Power Wave R450 с Waveform Control. Оба дают управление каплей на уровне отдельного импульса, это критично для листа 2 мм.
- Датчик — лазерный треугольный сканер (Scansonic, Meta, SERVOROBOT). Плюс контактный щуп touch sense для грубого поиска стыка перед пуском программы.
- Газ — смесь 92/8 (Ar/CO₂) или 98/2 на нержавейке. Чистый CO₂ на тонкой не держим: брызги, которые потом дольше чистить, чем варить.
- Проволока — Св-08Г2С Ø1,0 мм на углеродку; для нержавейки — ER308LSi Ø0,8–1,0.
Про охлаждение: горелка водяная, контур с холодильником Fronius WK 500. Кстати, частый вопрос про СОЖ — её тут нет и быть не должно, это не зона мехобработки. Но если рядом на участке стоит обрабатывающий центр и туман от СОЖ летит в зону сварки — бегите: эмульсия на кромках даёт поры, проверено кровью и браком.
Режимы под листы 2–4 мм: наши рабочие точки
Данные честные, с наши протоколы. Материал — S235JR, стык с отбортовкой или с зазором до 0,5 мм, проволока 1,0 мм.
| Толщина листа | Ток, А | Напряжение, В | Скорость, м/мин | Вылет, мм | Процесс |
|---|---|---|---|---|---|
| 2 мм | 110–130 | 16,5–17,5 | 0,7–0,9 | 10–12 | PMC / short arc |
| 3 мм | 150–175 | 18–19 | 0,55–0,7 | 12–15 | PMC |
| 4 мм | 190–210 | 19,5–21 | 0,45–0,6 | 15 | PMC, 2 прохода при зазоре >0,8 |
Ключевая цифра — скорость. На 2 мм ниже 0,6 м/мин не опускайтесь, ванна уйдёт в провис. Прижим медными башмаками с шагом 150–200 мм вдоль стыка (на фото они как раз видны) работает как локальный теплоотвод и держит зазор — фактически это и есть та самая контактная стабилизация геометрии, без которой электроника бессильна. С одной стороны медь отбирает тепло, с другой — не даёт листу «вспучиться». Только следите, чтобы факел не задевал прижим при отработке коррекций: зарез по меди — гарантированный налип, а то и подгорание сопла.
Настройка трека: по шагам, без магии
- Touch sense. Робот щупом находит кромку в 3–4 точках, строит реальную линию стыка. Допуск смещения после поиска — не хуже ±0,3 мм, дальше работает лазер.
- Калибровка сканера. Обучающий проход по эталонному стыку: система запоминает профиль «норма». Профиль зазора и смещения пишется в геометрическую модель шва.
- Коррекция в реальном времени. Трекер передаёт поправки по X (поперёк стыка) и Z (высота) с частотой 10–50 Гц. Важно: dead band (мёртвая зона) ставим 0,3–0,4 мм, иначе робот начинает дрожать, и шов получается «ёлочкой».
- Адаптив по параметрам. Продвинутое: при зазоре больше порогового источник автоматически снижает скорость и подхватывает подачу проволоки. У TPS 400i это делается через Tech-функции, у Lincoln — через адаптивные waveforms.
- Adaptive fill / завершение. Кратер завариваем программно: спад тока по рампе 0,3 с плюс возвратный ход 5–8 мм. Иначе в конце шва — воронка, и контролёр завернёт деталь.
По опыту, мастера часто путают два корректирующих смещения: трекинг поперёк стыка и коррекцию TCP (tool center point) по вылету. Первое — онлайн, идёт непрерывно; второе — грубая заводская привязка. Если лазерный трекер «тянет» траекторию на 2–3 мм от запрограммированной — это не неисправность, это он и должен, его работа.
Борьба с прожогами: что реально работает
Прожог — это всегда три фактора: тепло, зазор, грязь. Раскладываем по полочкам:
- Импульс вместо дуги. На 2 мм короткая дуга с непрерывным КЗ даёт холодные начала и прилипание капли; PMC отдаёт энергию порциями, ванна не убегает.
- Ступенчатый старт. Первые 15–20 мм шва — ток на 15–20% ниже номинала, потом выход на рабочий режим. Холодный лист проваривается, а не поджигается.
- Медь под стыком. Медная подкладка или прижимы с канавкой 5–6 мм — тепло уходит вниз, прожог через зазор до 0,8 мм уже не страшен.
- Чистота. Масло, консервационная плёнка, ржавчина — всё это враги. Кромки обезжириваем, зачистка — лепестковый круг P80.
- Зазор на прихватках. Прихватка шагом 100–150 мм, длина 10 мм, обязательно зачистить бугорок — иначе сканер увидит «ложный стык» и уведёт трек.
Типичные ошибки: случай, который стоил нам недели
Однажды на участке мы поймали брак из-за ерунды: оператор поменял сопло на горелке и поставил удлинённое, «чтобы меньше гарь била». Вылет факела вырос с 12 до 18 мм, а в программе были жёсткие пары «напряжение — вылет». Лазерный трекер продолжал видеть стык, дуга стабилизировалась, но тепловложение выросло процентов на двадцать. Через час на 3-миллиметровом настиле пошли прожоги через каждые 400 мм — аккуратные такие отверстия с оплавленными кромками, по диагонали, как правило хорошего тона. Два дня гробили на перенастройку источника, пока не дошло проверить банальщину — длину сопла. Мораль: любое железо на факеле менять только с переписыванием соответствующих констант в программе, и весь сменный инструмент — в кейсе с маркировкой, а не «что под руку попало».
Вторая классика — глушить трекинг на «прямых участках», типа там и так всё ровно. Листы ведёт. Всегда. Трекинг отключаем только на прихватках и в зоне медных башмаков, если они выше кромки.
Как выбрать роботизированный сварочный пост: чек-лист
- Источник обязательно с синергетическим/импульсным процессом и интерфейсом к роботу (DeviceNet/EtherCAT) — «тупой» выпрямитель не даст стабилизацию дуги.
- Лазерный сканер с обучением профилю и dead band не меньше 0,2 мм — иначе шов будет рябить.
- Грузоподъёмность фланца с запасом: горелка + кабель-пакет + датчик — это 8–12 кг, а не «любой шестикоординатник подойдёт».
- Обязателен touch sense для грубого поиска — лазер плохо видит стык в стружке и на ржавой заготовке.
- Сервисная поддержка по месту: ключи, сопла, ролики — расходники должны приезжать за 2 дня, а не за месяц с консигнации.
FAQ
Можно ли обойтись без лазерного трекера на листах 2–4 мм?
Нет, не сработает, если заготовки идут штамповкой или резкой с допуском по биению больше ±0,5 мм. На идеально отфрезерованных приспособлениях с жёсткой базировкой — можно, но это дорогая оснастка, и одна замена партии штампа перечеркнёт экономию на датчике.
Что лучше: сканер перед горелкой или камера после дуги?
Сканер перед. Камера после дуги видит уже сваренный шов — она годится для контроля, а не для коррекции. А корректировать надо ДО того, как дуга ушла со стыка, иначе вы отмечаете брак, а не исправляете его.
Спасёт ли стабилизация дуги от прожога при зазоре 1,5 мм?
Нет. При таком зазоре стабилизация лишь оттянет момент, когда дуга провалится в стык. Зазор больше 1 мм — это уже мостовая наплавка с поперечными колебаниями или технологическая пластина-закладка, и никакая электроника тут не волшебник.
Вместо заключения
Роботизированная дуговая сварка MIG/MAG на тонком листе — это не «купили робота и всё варится». Это связка: стабильная дуга, живой трекинг, контактная фиксация медью и дисциплина сменного инструмента. Соблюдёте все четыре — получите шов с картинки выше, ровный и без пережогов. Пропустите любую — и робот будет стабильно варить вам брак с производительностью 24/7.