Ступица из 40Х, шлицы и то, что чаще всего идёт не так
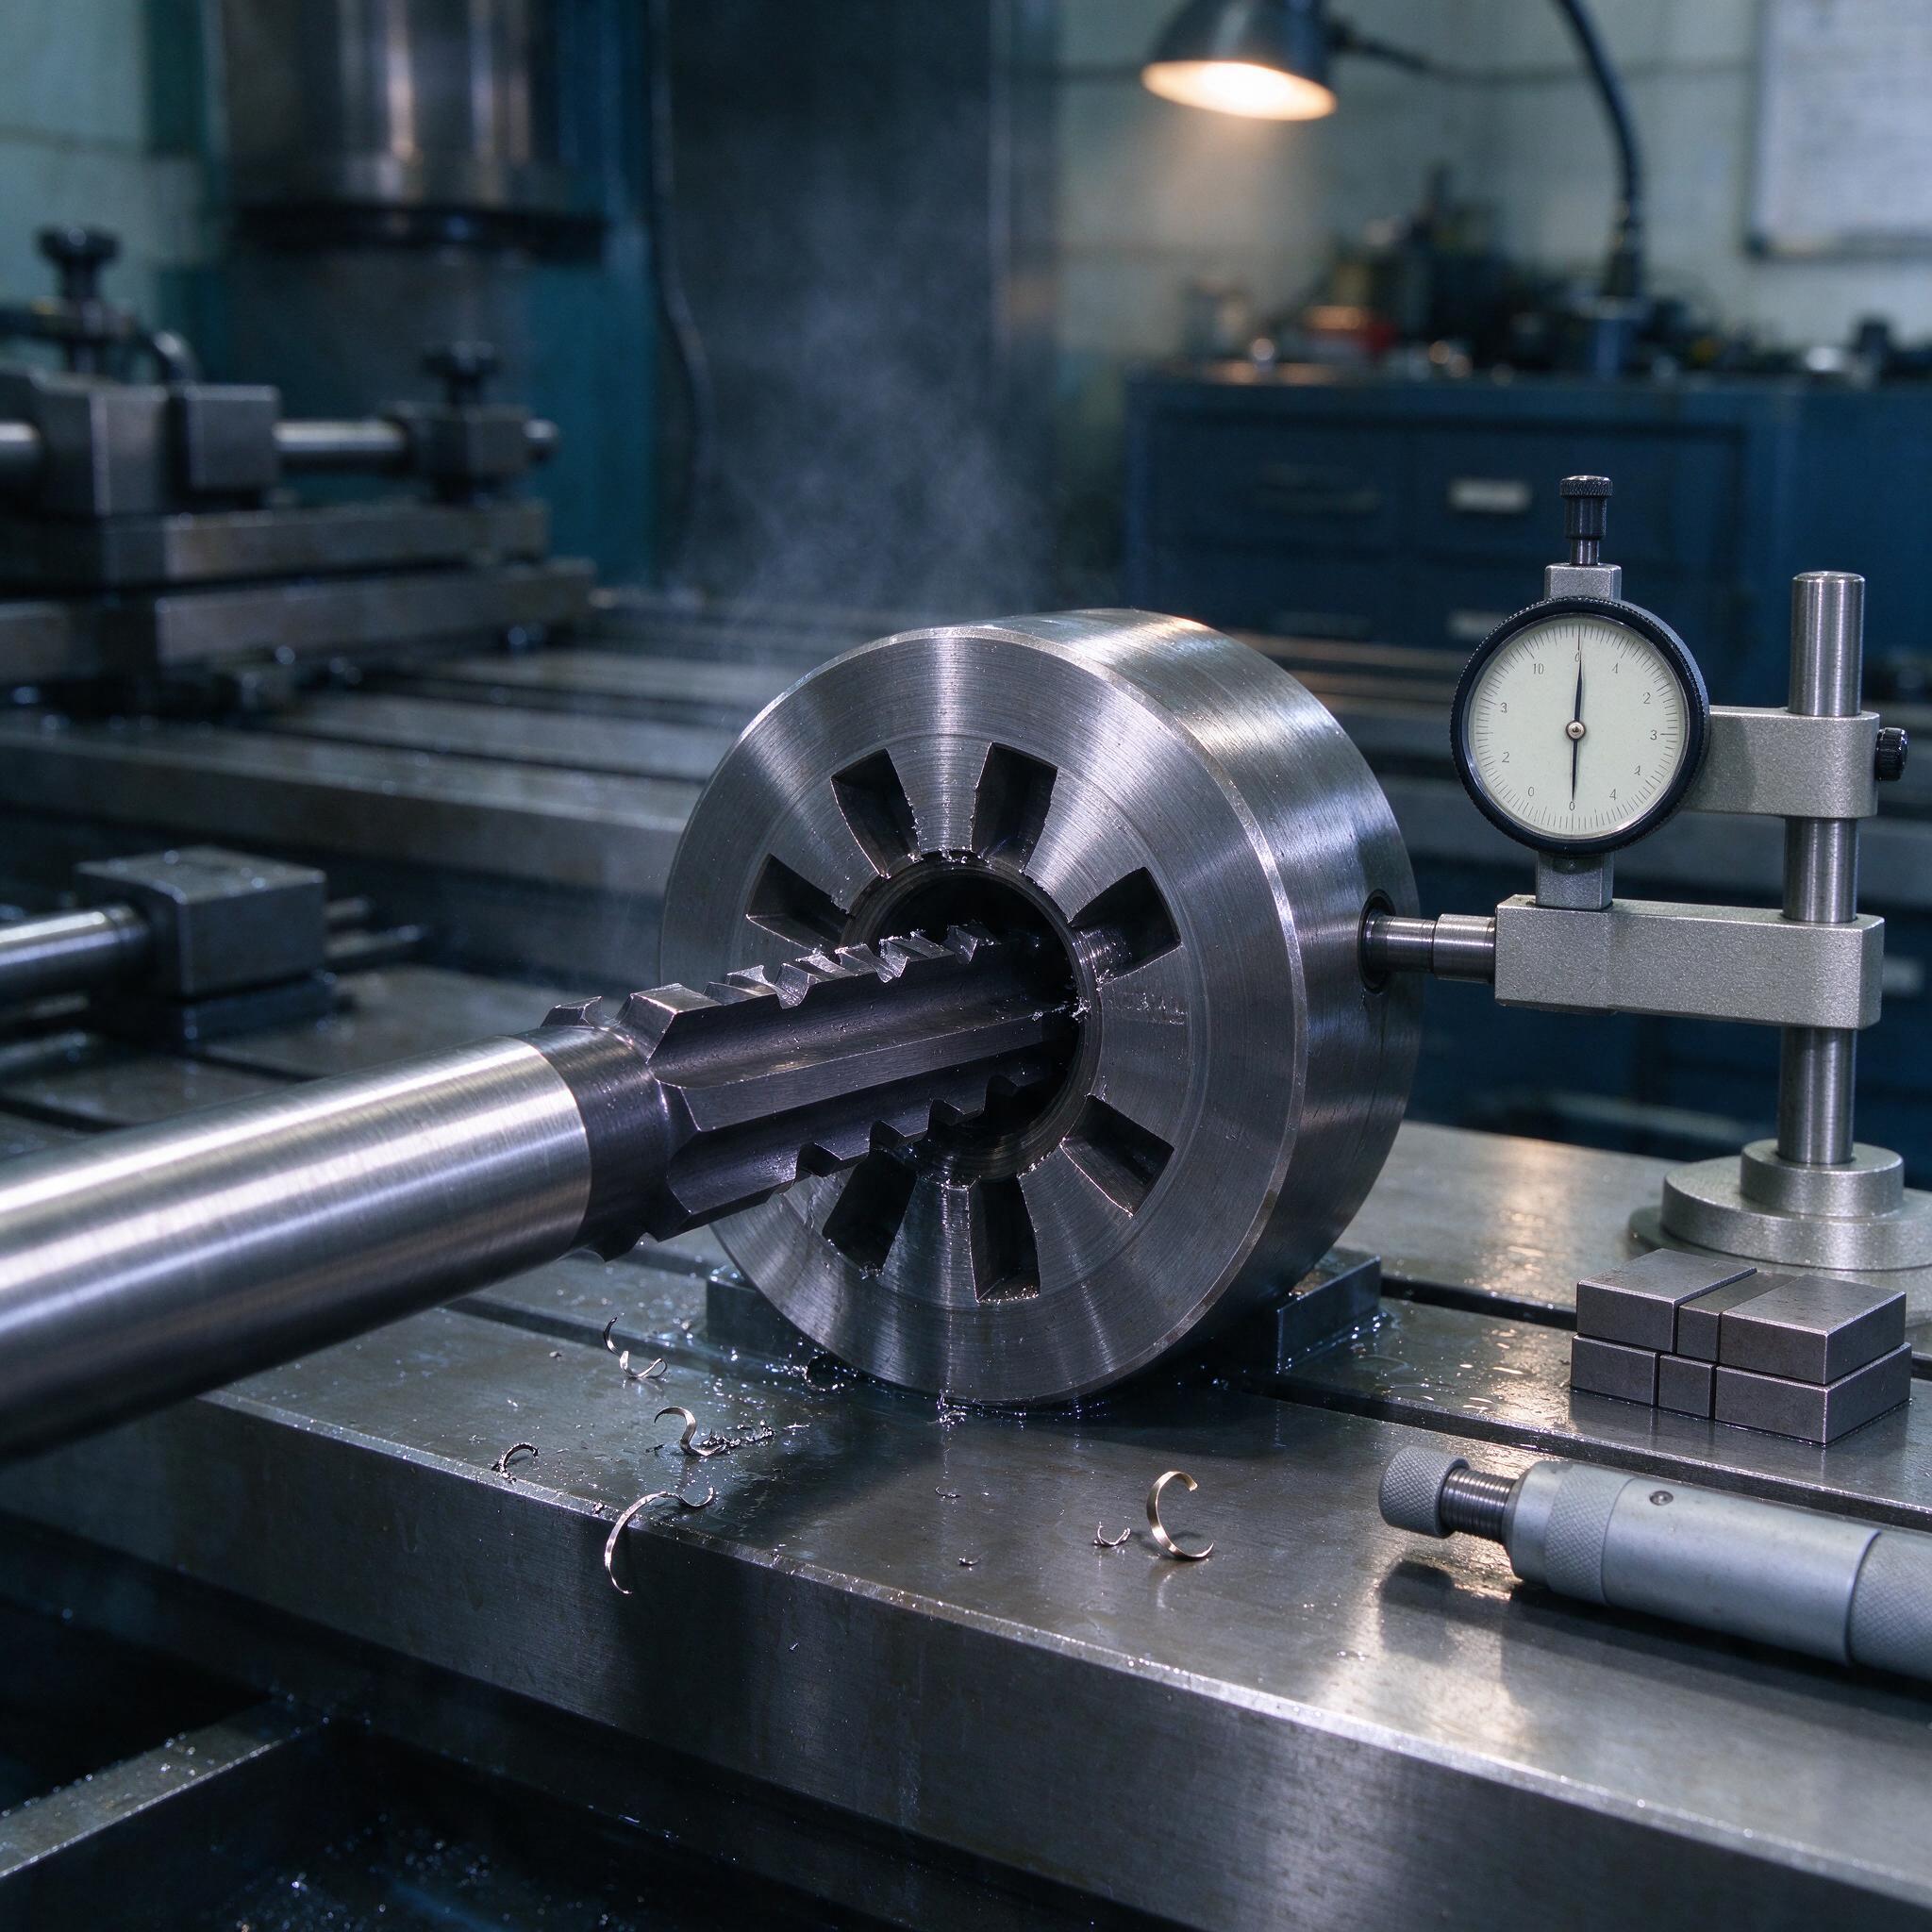
На фото — классика нашего участка: ступица после протяжки, шлицевая протяжка ещё в отверстии, рядом индикатор на стойке и микрометр. Стружка витая, валик стола мокрый от СОЖ — только что прошёл рабочий ход. Именно в такой момент мы чаще всего и ловим сюрпризы: то биение шлицев выскочит за 0,05 мм, то на боковых гранях задиры. Поэтому поговорим о том, как протягивать шлицевые отверстия в ступицах из стали 40Х так, чтобы потом не краснеть перед ОТК.
Почему 40Х — материал «с характером»
Сталь 40Х — среднеуглеродистая легированная хромом, 0,36–0,44% C. После нормализации твёрдость порядка 197–217 HB, но хром упрочняет феррит, и сталь вязкая, склонная к налипанию на режущие кромки. Для протяжки это плохо вдвойне: протяжка — инструмент многолезвийный, перетачивать на станке её не будешь, а за один рабочий ход каждый зуб режет один раз. Налипла стружка на зуб — получил натир, нагар и волны на боковых гранях шлица вместо чистой поверхности.
Мы для ступиц из 40Х держим такую логику: до протяжки отверстие под шлицы сверлим/растачиваем с припуском 0,3–0,6 мм на сторону под шлицевую часть и 0,5–0,8 мм под центрирующую фаску отверстия. Меньше 0,3 мм — калибрующие зубья работают в полную силу и быстро «садятся», больше 0,6 мм — приходится наращивать подъём на зуб, и станок начинает буксовать на последнем ходе.
Протяжка Р6М5К5: почему именно она и что это даёт
Шлицевые протяжки мы заказываем из быстрорежущей стали Р6М5К5. Кобальт (5%) поднимает красностойкость до ~630 °C против ~600 °C у «голого» Р6М5 — это критично при протягивании легированных сталей, где в зоне резания температура реально высокая, а скорость всего 3–6 м/мин. Разница небольшая на бумаге, но по стойкости между переточками получаем в полтора-два раза больше отверстий. Экономия сомнительных двух тысяч на метраже протяжки потом оборачивается простоем.
Типовая геометрия, которую ставим на 40Х:
- передний угол γ = 12–15° (меньше — налипание, больше — зуб «вгрызается» и уводит стружку);
- задний угол черновых зубьев α = 3–4°, калибрующих 1–1,5°;
- подъём на зуб (на сторону) Sz = 0,04–0,06 мм для черновых, выглаживающие 0,02 мм, калибрующие без подъёма;
- стружечные канавки с радиусом, обеспечивающим завивание — при вязкой 40Х стружка должна сворачиваться, а не пробкой забивать канавку.
Скорость протяжки на наших горизонтально-протяжных станках мод. 7Б55 (усилие 100 кН, ход 1250 мм) — 3–5 м/мин. Выше 6 м/мин на 40Х начинать рискованно: растёт нагрев, протяжка «ведёт» заготовку, и биение шлицев относительно базового отверстия поползёт вверх.
Режимы и припуски: таблица, которую держим у станка
| Параметр | Черновые зубья | Чистовые | Калибрующие |
|---|---|---|---|
| Подъём на зуб, мм/сторону | 0,04–0,06 | 0,02 | 0 |
| Передний угол γ | 15° | 12° | 10° |
| Шероховатость Ra, мкм | 2,5–3,2 | 1,6 | 0,8–1,6 |
| Стойкость между заточками (Р6М5К5) | 250–400 отверстий по 40Х | ||
СОЖ — эмульсия 5–7% концентрата, подача обильная, прямо в зону резания через сопло. Сухая протяжка 40Х — это самоубийство: задиры гарантированы, а протяжка за 150 тысяч рублей уйдёт в утиль через сотню деталей.
Контроль биения шлицев 0,02–0,05 мм: как мы это делаем
Биение шлицев относительно базовой оси — самый капризный параметр. Допуск у нас обычно в пределах 0,02–0,05 мм в зависимости от посадки. Проверяем так: ступицу ставим на призмы или в центровое приспособление, в шлицевое отверстие — калибр-шлиц или оправку, индикатор часового типа (цена деления 0,01 мм) на боковой грани шлица, проворачиваем деталь. Схема та же, что на фото: индикатор на магнитной стойке, деталь на столе.
Откуда берётся биение? Три источника в 90% случаев:
- Неточная фиксация заготовки на опорной плите протяжного станка — заготовку смещает в начале рабочего хода.
- Разнотолщинность стенки ступицы: тонкая стенка «дышит» под усилием протяжки до 60–80 кН.
- Уставшая протяжка — изношенные калибрующие зубья дают разбитое отверстие и овальность.
Однажды на участке мы поймали брак из-за…
Партия ступиц, 120 штук. ОТК бракует каждую пятую по биению шлицев — 0,08–0,12 мм вместо 0,05. Сначала грешили на протяжку. Нет. Оказалось, заточник при последней переточке «завалил» передний угол до 8° вместо 14°, стружка перестала нормально завиваться, давление резания выросло процентов на двадцать, и тонкостенная ступица деформировалась под усилием. Протяжка-то была рабочая — отверстие получало нужный размер. Но геометрия «уплыла». С тех пор у нас правило: после каждой переточки замеряем γ на угломере и делаем пробную протяжку трёх деталей с полным контролем, а не «на глаз».
Ещё мастера часто путают подъём на зуб на сторону и на диаметр — разница в два раза, и партия за один ход может уйти либо недоочищенной, либо с перегрузкой станка.
Как выбрать станок/подрядчика под протяжку — чек-лист
- Усилие станка с запасом минимум 25% от расчётного усилия протягивания (для ступицы D 40–60 мм это порядка 50–70 кН, значит станок не менее 100 кН).
- Состояние направляющих и каретки: люфт каретки напрямую конвертируется в биение.
- Наличие контрольно-измерительной базы: шлицевые калибры, оправки, индикаторные стойки — не «на бумаге», а физически.
- Реальная практика по Р6М5К5 и работе с легированными сталями, а не только с конструкционными углеродистыми.
- Готовность делать пробную партию 3–5 штук с протоколом замеров до запуска основной.
FAQ
Можно ли протягивать 40Х без СОЖ, если деталь небольшая?
Нет, не сработает. Даже на мелкой ступице зона резания перегревается, кобальтовый быстрорез хоть и держит температуру, но боковые грани шлица получите с задирами и волной, а стойкость протяжки упадёт вдвое. Плюс стружка без СОЖ налипает на канавки. Экономия минуты — потеря инструмента.
Протянет ли обычный Р6М5, если кобальтовой нет в наличии?
Сможете, но готовьте себя к переточке каждые 120–180 отверстий вместо 300. На малых сериях — вариант, на серии от 500 штук считайте: простой станка и заточка съедят всю «экономию». И обязательно снижайте скорость до 3 м/мин, не выше.
Что делать, если биение стабильно 0,06–0,07 мм при допуске 0,05?
Смотрите в три места по порядку: крепление заготовки (поставьте сферическую самоустанавливающуюся опору — это убирает перекос в 80% случаев), затем замер подъёма на зуб, затем геометрию протяжки после заточки. Если все три в норме — мерьте овальность отверстия до протяжки: коробление после термообработки заготовки тоже никто не отменял.
Вместо выводов
Протяжка шлицевых отверстий в ступицах из 40Х — процесс управляемый, если держать в узде три вещи: припуск 0,3–0,6 мм на сторону, геометрию протяжки Р6М5К5 после каждой заточки и честный контроль биения на индикаторе, а не «померил калибр — прошло — отпустил». Дисциплина в этих трёх точках стоит дешевле, чем одна забракованная партия.