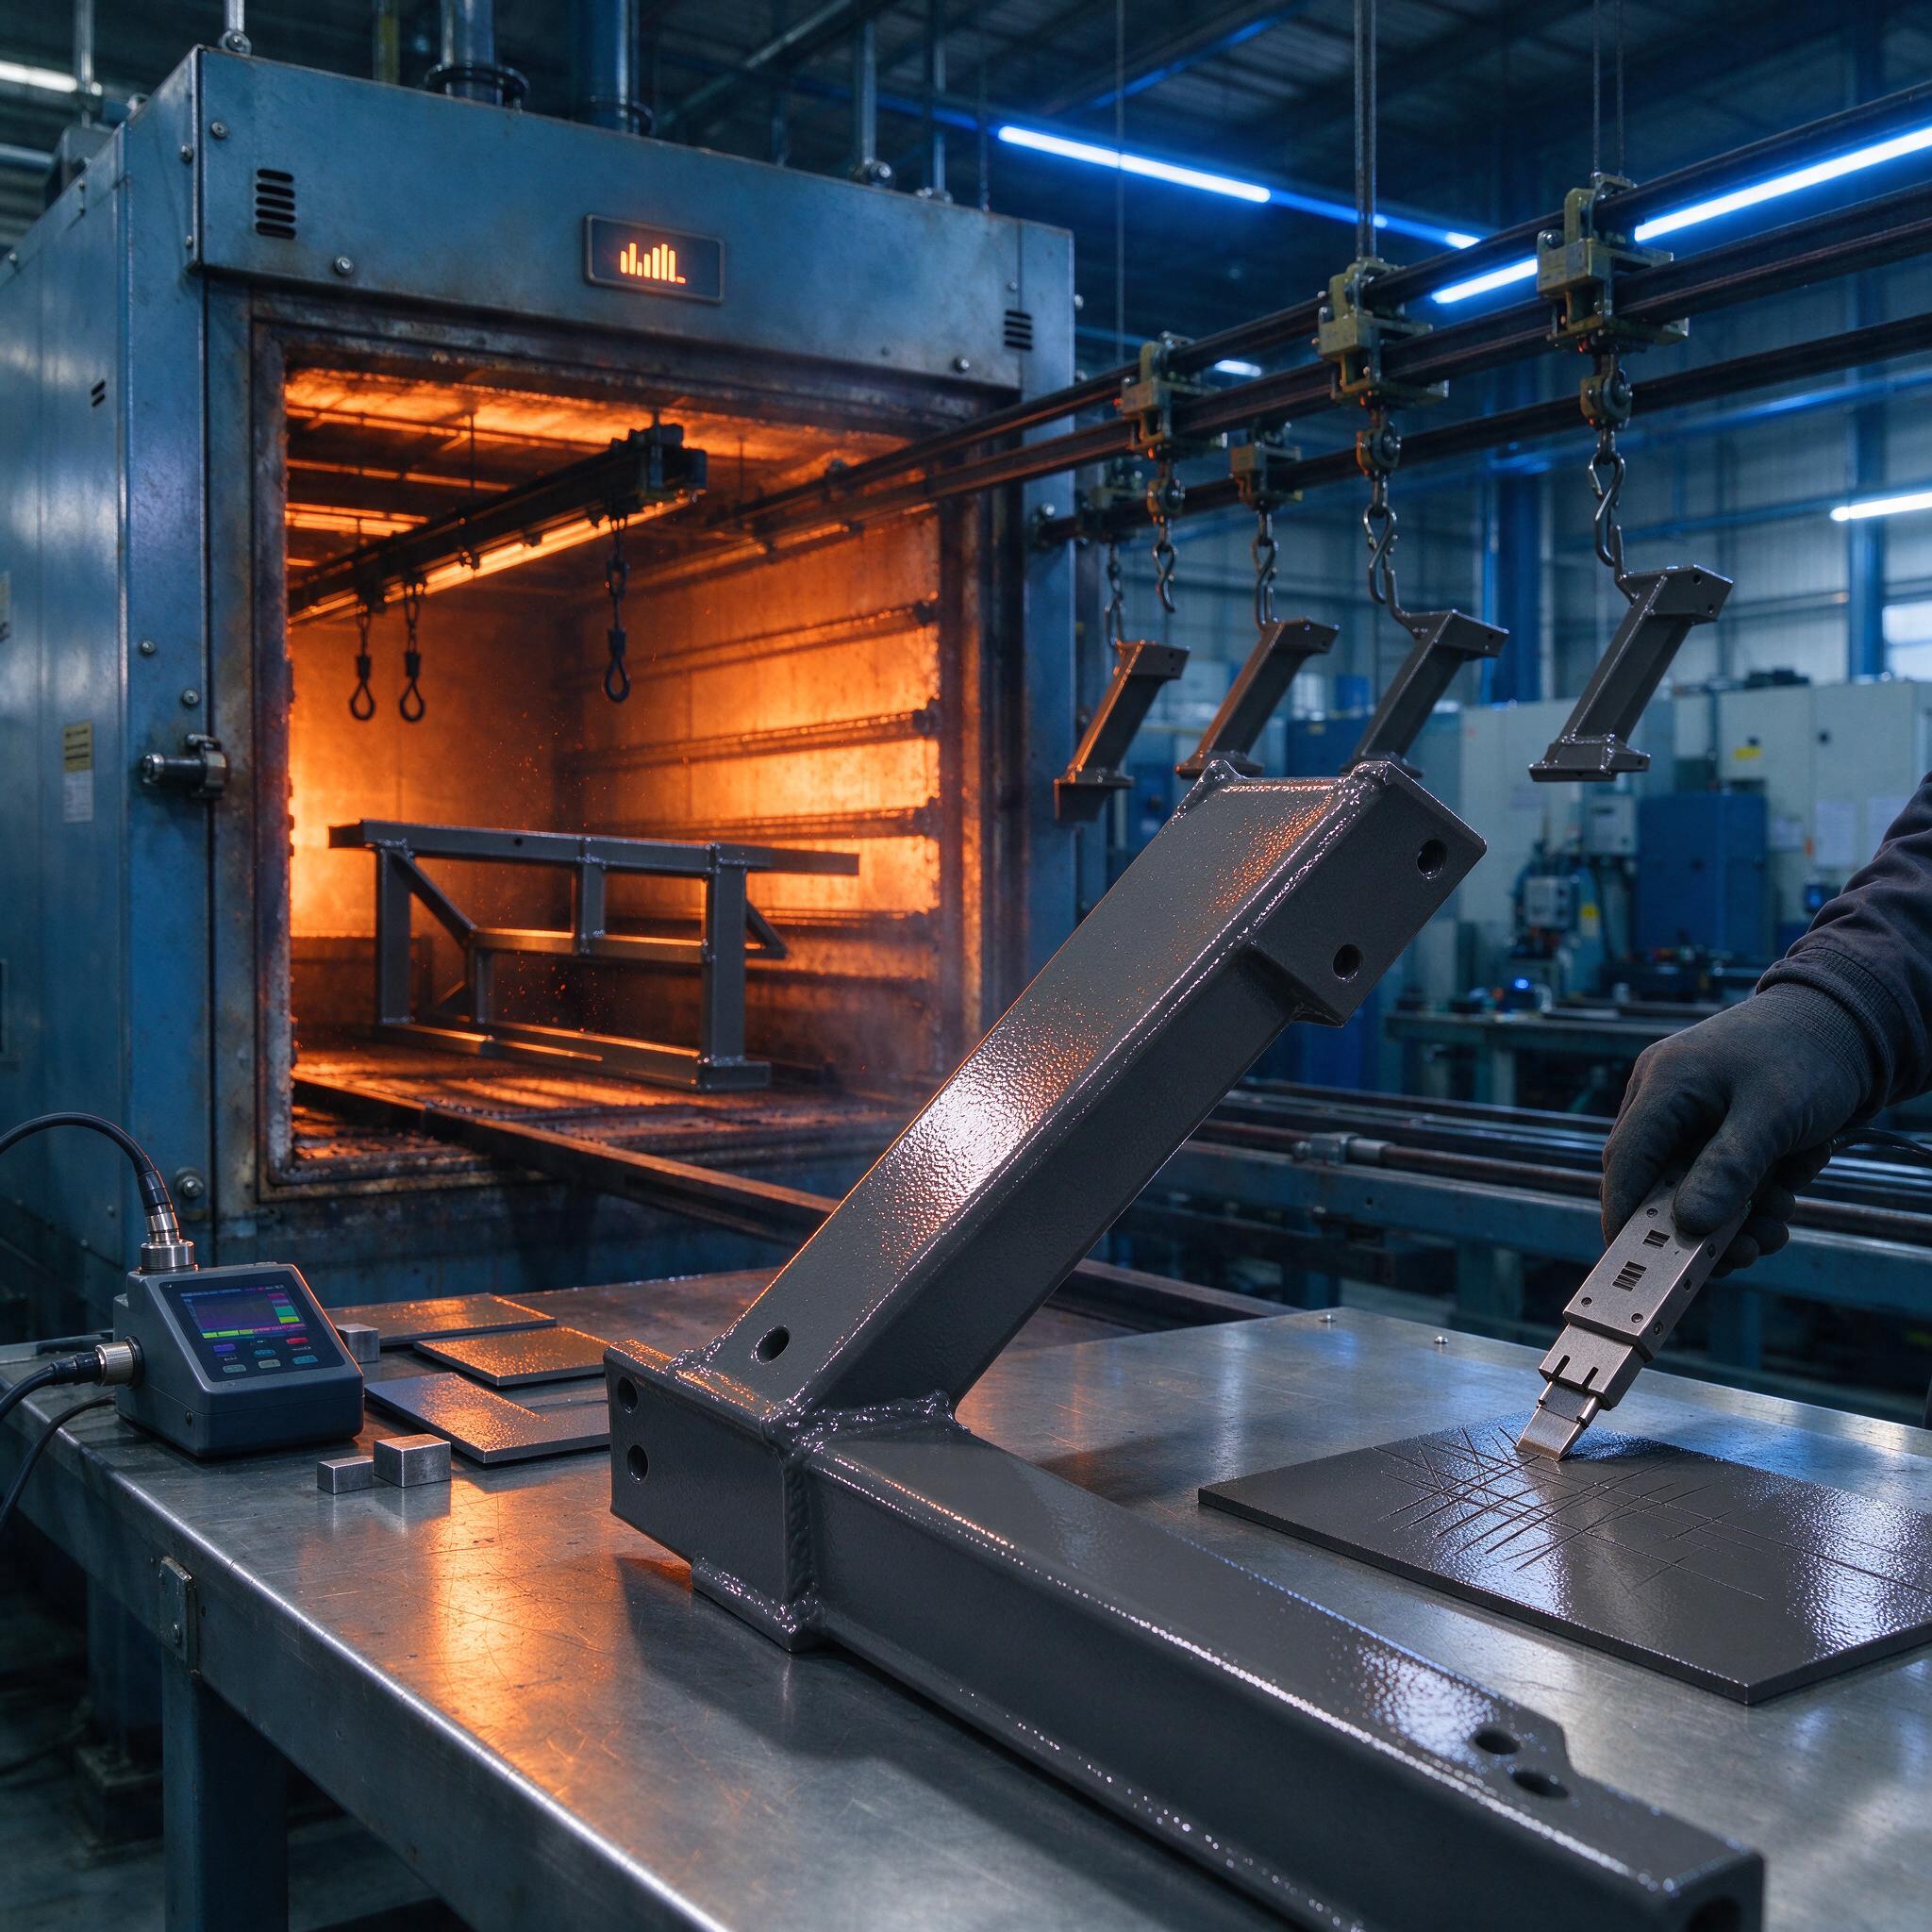
На фото — наш цех, как он есть: проходная печь полимеризации с раскалённым зевом, подвесной конвейер с кронштейнами на цепях, рядом на столе свежеокрашенная балка и мастер с адгезиметром, который сетку-надрез на тестовой пластине проверяет. Именно вокруг этих трёх вещей — печь, толщина, адгезия — и крутится вся тема. А болит она у многих одинаково: деталь из печи красивая, блестит, заказчик подписывает, а через полгода на кромках — пузыри и отслоение. И начинаются разборки: порошок плохой или технологию порвали?
Разберём по-рабочему: что происходит с покрытием при 180–200 °C, почему толщина 60–120 мкм — не «хочу так», а расчётная величина, и как нормально контролировать адгезию по ISO 2409, а не «на глазок ногтем».
Что такое порошковая окраска с точки зрения технолога, а не рекламного буклета
Суть процесса проста: порошок (эпоксидная, полиэфирная или эпокси-полиэфирная смола с пигментом) наносится электростатическим распылителем на заземлённую сталь, частицы садятся за счёт электростатики, потом деталь идёт в печь. При нагреве порошок оплавляется, растекается и сшивается — это и есть полимеризация. Гель начинается примерно при 140–150 °C по металлу, а полноценная сшивка требует, чтобы деталь держала 180–200 °C нужное время. Ключевое слово — «деталь». Термопара на раме, которая греется минут двадцать, и тонкий кронштейн в 3 мм — это две разные истории. Массивная стальная балка длиной в два метра заходит в печь холоднее, чем вы думаете, и время выдержки нужно считать от достижения металлом температуры полимеризации, а не от старта конвейера.
Камеры нанесения у нас на участке — с трибо- и коронными пистолетами, напряжение на короне 60–90 кВ, но на изделиях с глухими углами корону лучше сбавлять и «дожимать» рельеф факелом вручную. Иначе в углах — обратный ионный удар, порошок слетает, получаем «звёздочки» непокрытого металла.
Температура и время: почему 200 °C — это не всегда 200 °C
Типичная ошибка — верить табличке на упаковке порошка без поправки на массу. Производитель пишет: 10–15 минут при 180 °C (эпокси-полиэфир) или 10 минут при 200 °C (стандартный полиэфир). Это время выдержки на объекте. Поэтому:
- тонколистовые детали (1–3 мм) — 10–15 минут при 180 °C по металлу;
- массивные сварные конструкции — до 25–30 минут, считая прогрев;
- алюминий — осторожнее, у него теплоёмкость и теплопроводность другие, часто хватит 160–170 °C для спецсерий.
Однажды на участке мы поймали брак именно из-за этого: партия кронштейнов из толстого горячекатаного листа вышла из печи по графику, а через неделю на приёмке — матовость и «апельсиновая корка». Замер пирометром показал, что металл в массе не догревал до 170 °C — печь «не тянула», тэны частично просели. С тех пор у нас правило: раз в квартал — контрольный прогрев с термопарой, приваренной к макету детали, а не доверие к стрелке на шкафу.
Перегрев тоже опасен. Выше 220 °C полиэфир начинает желтить и терять глянец, а на светлых оттенках (RAL 7035, RAL 9003) это видно сразу — партия уходит в переделку.
Толщина слоя 60–120 мкм: откуда эти цифры
Это не конъюнктура, а баланс. Ниже 60 мкм на стали не перекрываются микронеровности и поры — коррозия под полимерным покрытием полезёт по царапинам мгновенно, плюс укрывистость белых и жёлтых оттенков страдает. Выше 120–150 мкм начинаются другие проблемы: при остывании толстый слой даёт большие внутренние напряжения, на кромках — сколы, при гибке и ударе покрытие трескается. Для уличных конструкций делают двухслойную систему: цинконаполненный грунт 40–60 мкм плюс полиэфирный финиш 60–80 мкм, суммарно под 120–140 мкм — это уже класс C4 по коррозионной стойкости.
Контроль — толщиномером, магнитно-индукционным, по 5 точкам на квадратный дециметр минимум. Мы замеряем и «сырую» массу напыла до печи (порошок даёт усадку при оплавлении — напылённые 90 мкм превращаются примерно в 70–75 мкм плёнки). Мастера часто путают толщину порошка на слипании с толщиной готового покрытия — и потом удивляются недокрытию.
Адгезия по ISO 2409: сетка, лента, честный вердикт
Метод простой, дешёвый и оттого часто упрощаемый до неприличия. По ISO 2409 (аналог — ГОСТ 31149) через покрытие до металла режется решётка из 6×6 надрезов с шагом 1 мм (для покрытий до 120 мкм — именно 1 мм, не 2), по ней наклеивается адгезионная лента и резко отрывается. Оценка:
| Балл | Что видим | Вердикт |
|---|---|---|
| GT0 | Края надрезов ровные, ничего не отслоилось | Отлично |
| GT1 | Отслоение в местах пересечения, до 5 % | Допустимо для многих задач |
| GT2–GT3 | Отслоение 15–35 % и более | Брак, разбирайтесь с подготовкой |
| GT4–GT5 | Лента снимает куски покрытия | Полный передел |
Важно: решётка режется на остывшей детали, через 24 часа после печи минимум — на горячей или свежей полимеризация ещё идёт, и результат будет лукавить. Резак держим перпендикулярно, одним проходом. Дрожащая рука даёт рваные края, и вы «зарубите» хорошую деталь.
На фото как раз момент: тестовая пластина с нанесённой сеткой рядом с адгезиметром. Так и делаем на каждой смене — не тогда, когда прилетела реклама.
Подготовка поверхности — 80 % успеха
Порошковая окраска прощает многое, кроме плохой подготовки стали. Очистка до St3 (лучше Sa2½ дробеструем), обезжиривание, фосфатирование или хроматирование — без этого сцепление держится на «до первого скола». Однажды на участке мы поймали брак из-за того, что на обезжиривании поставили свежую ванну, но не выстаивали её по температуре — раствор холодный, эмульсия хуже срабатывается, на металле осталась плёнка. Вся партия — отслоение по GT3–GT4, хотя печь и порошок были идеальными. Обидно. С тех пор контроль смывки с поверхности — капельная проба, по смачиваемости, каждую смену.
И про сварные швы: поры в шве при нагреве «дышат», газ распирает покрытие — получаются каверны и пузыри прямо по шву. Поэтому крупные поры зачищаем, раковины шпаклюем спецсоставами, а не надеемся, что «под краской не видно».
Как выбрать подрядчика по порошковой окраске: чек-лист
- Есть печь проходного типа с реальным замером температуры по металлу, а не только по воздуху камеры.
- Линия подготовки с фосфатированием/нанесением конверсионного слоя, а не «помыл и красим».
- Ежесменный контроль толщиномером и решётка по ISO 2409 с протоколами — попросите показать журналы.
- Подвесной конвейер и правильные подвесы: деталь не должна цепляться друг за друга и «стрелять» искрой при контакте.
- Спокойно относятся к входному контролю порошка и дают повторную полимеризацию при спорных результатах без наценки за «виноват заказчик».
FAQ
Можно ли наносить порошок на оцинкованную сталь?
Можно, но не на свежий горячий цинк с мокрой поверхностью и не на «сингапурскую» оцинковку с жирными пятнами от пассивации. Поверхность нужна матовая, желательно цинкование с последующей лёгкой зачисткой, порошок — специальные составы для оцинковки с пониженной температурой геля. На стандартных 180–200 °C старое цинкование иногда даёт пузыри из-за выделения водорода.
Почему покрытие отслоилось плёнкой, хотя решётка была GT0?
Потому что адгезия к подложке и внутренняя когезия — разные вещи. Если полимеризация шла при заниженной температуре, слой сшит не полностью: решётка режется нормально, а при ударе или гибке плёнка идёт листом. Проверяйте отчётливость отпечатка на стекле при оплавлении и, при сомнении, делайте тест на обратный удар — тогда недополимер вскроется сразу.
Можно ли красить порошком окрашенную деталь поверх старой краски?
Нет, это не сработает, потому что старая органика при 180–200 °C начнёт выделять газы и разлагаться — пузыри, отслоение, грязный «шагрень» факел. Всё старое покрытие снимается до металла — выжиганием, дробеструем или химикой, и только потом нанесение.
Резюме короткое. Печь честная, металл прогрет, толщина замерена, решётка нарезана по норме — и полимерное покрытие на стали переживёт и улицу, и цех. Нарушите любое из четырёх — переплачивать будете дважды: сначала за передел, потом за репутацию.