Вал насоса, который сгорел за два месяца
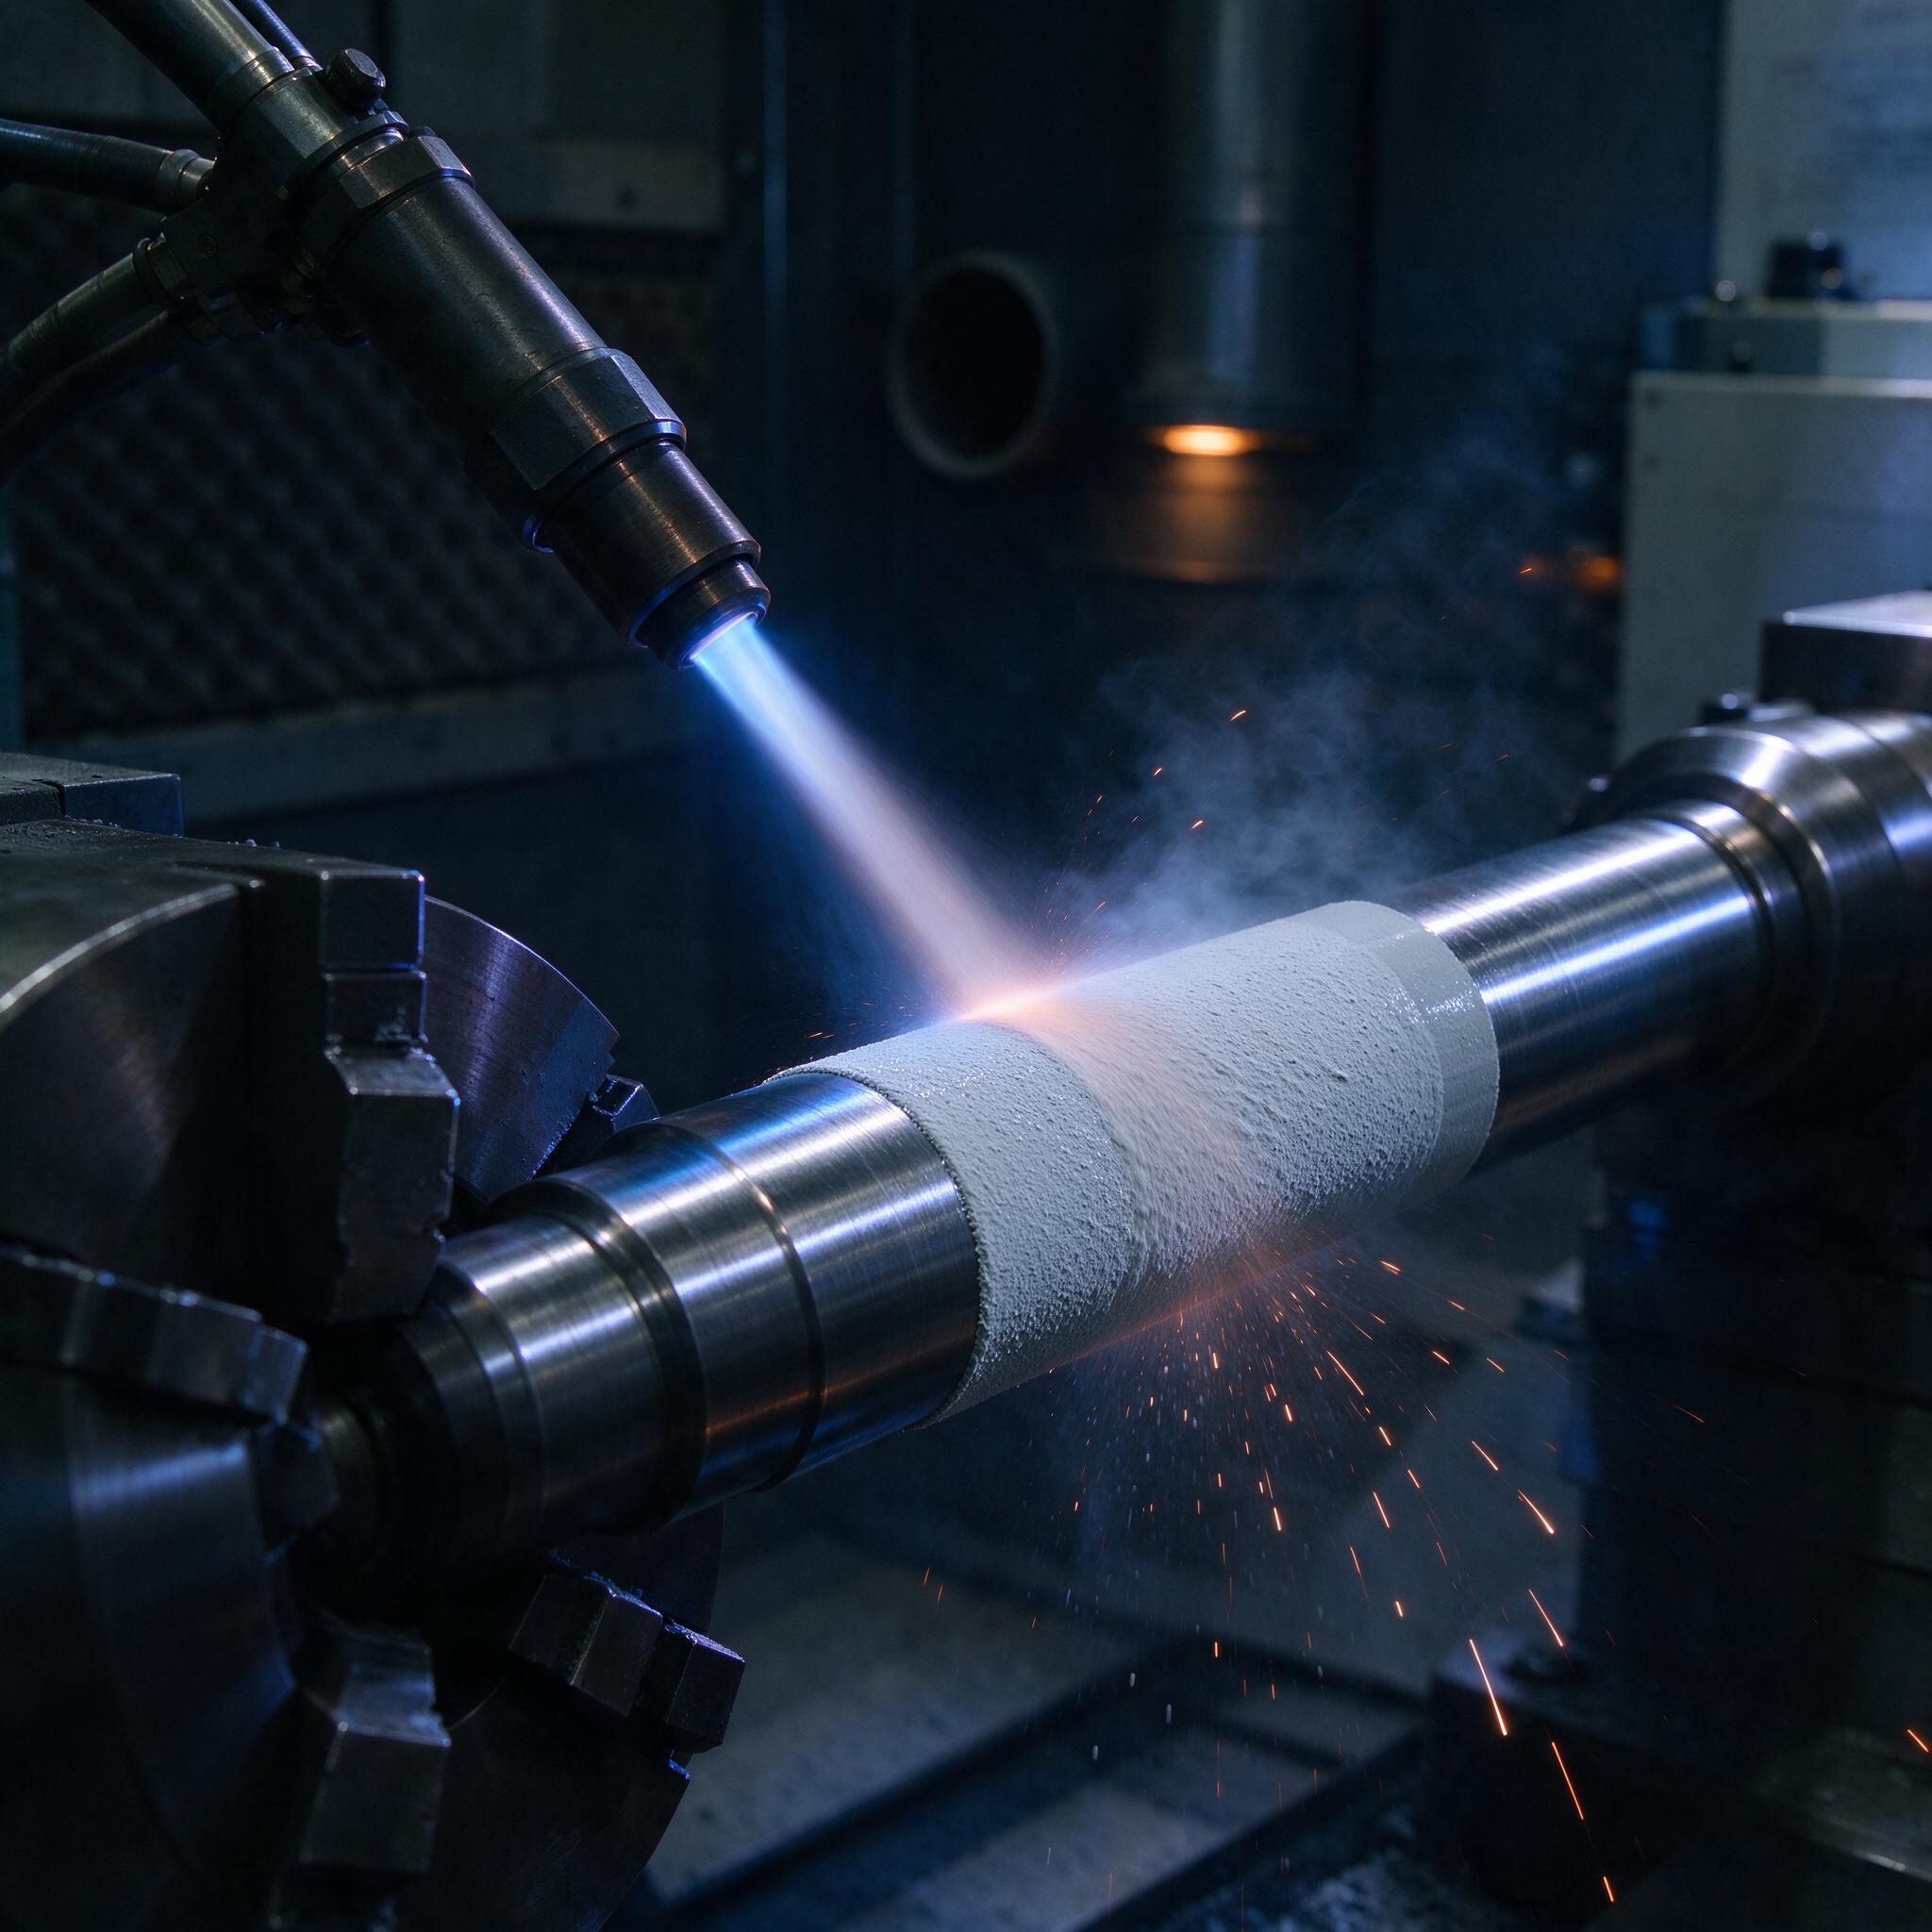
Привезли нам как-то на участок вал от насоса Х45/30 — подшипниковая шейка «съедена» так, что под уплотнение уже не встает. Сталь 40Х, твердость в ноль, на посадочном месте каверна глубиной под полмиллиметра. Ремонтировать? Можно. Но заведомо понятно: если снова поставить голый вал в агрессивную среду — через сезон придет тот же заказчик с тем же валом, только уже тоньше. Мы тогда отправили его на плазменное напыление керамикой, и с тех пор это покрытие стоит у нас в основном развороте ремонтных работ. На фото как раз такой момент: вал зажат в патроне установки, плазмотрон с голубым факелом идет вдоль заготовки, а свежий слой Al2O3-TiO2 еще белый, рыхлый, «пуховый» — до шлифовки он ровно такой и остается. Разберем, как мы это делаем, чтобы потом не вылизывать брак.
Почему именно Al2O3-TiO2, а не хром и не карбид
Классическая композиция — 87% оксида алюминия и 13% двуокиси титана. Титан тут не для солидности: он снижает пористость, дает плотность 96-98% и, главное, делает покрытие «зализанным» по микрорельефу. Чистый Al2O3 тверже, но хрупче — на валах с ударными нагрузками он скалывается кромками. Держатель уплотнения вала насоса работает истиранием плюс коррозия, поэтому композит 87/13 — золотая середина.
Сравнение с альтернативами, с которыми мы реально имели дело:
| Покрытие | Твердость HRC | Пористость | Износостойкость по валу насоса |
|---|---|---|---|
| Al2O3-TiO2 (87/13) | 60-65 | 2-5% | Срок службы 3-4 сезона |
| Хром твердый (гальваника) | 58-62 | ~1% | Микротрещины сеткой, отслоение на 1,5-2 год |
| NiCrBSi (самофлюс) | 55-60 | <2% | Хорошая, но не держит абразив |
| WC-Co | 65-70 | 1-3% | Лучшая, но цена х2-х3, не всегда оправдана |
Хромирование мы фактически похоронили лет пять назад — и по экологии, и по качеству на криволинейных шейках. Карбид вольфрама берем только там, где заказчик платит за него отдельно и абразив в перекачиваемой среде — буквально песок.
Толщина 0,3-1 мм: почему не больше и не меньше
Ниже 0,3 мм покрытие не формируется как «слой» — оно ложится пятнами, микропористость открытая, коррозия пролезает к металлу. Выше 1 мм начинаются внутренние напряжения: керамика остывает, стальная основа сжимается сильнее, на кромках ловим сколы. На валах насосов мы держимся диапазона 0,5-0,8 мм с учетом припуска под шлифовку. То есть напыляем, скажем, до 1,0 мм, а после шлифовки на размер остается 0,6-0,7 мм рабочего покрытия.
Подводный камень, о котором пишут редко: адгезия к стали напрямую зависит от подготовки. Мы делаем дробеструй корундом F24-F36 до шероховатости Ra 4-6 мкм, потом обезжириваем ацетоном и напыляем подслой NiAl толщиной 0,08-0,1 мм. Без подслоя на плавных переходах покрытие может «вздутие» дать уже при первом нагреве насоса. По опыту, мастера часто путают NiAl и NiCr — а это разные вещи: NiAl при напылении дает экзотермическую реакцию, которая и «приваривает» подслой.
Режимы напыления: что крутит оператор на панели
На нашем участке стоят установки типа Multicoat и отечественный «Контур» с плазмотроном ПН-2. Режимы, которые мы выстрадали:
- Ток 450-550 А, напряжение 60-70 В;
- Плазмообразующий газ — аргон 40-50 л/мин, добавка водорода 5-8 л/мин на разогрев частиц;
- Дистанция факел-деталь 100-120 мм, жёстко по рискам на кронштейне;
- Порошок Al2O3-TiO2 фракция 45-90 мкм, расход 30-40 г/мин;
- Обороты детали — чтобы линейная скорость на поверхности была 30-40 м/мин, подача плазмотрона 3-5 мм/об.
Перегрев — главный враг. На фото видны искры и дымок у зоны контакта факела с валом: если оператор «прожарит» участок, покрытие пойдет трещинами, а сам вал поведет. Мы держим температуру заготовки в пределах 150-200°C и делаем паузы между проходами. Термокраска «Каскад» в помощь — наносишь точки, смотришь, когда меняет цвет.
Пористость 2-5%: почему это не брак, а особенность
Кто-то из заказчиков смотрит на пористость как на дыру в качестве. На самом деле микропоры 2-5% — это нормально для плазменного покрытия и даже полезно: в паре трения с графитовым уплотнением они работают как микроёмкости для смазки. Но только если поры замкнутые. Открытая пористость, когда через слой можно продавить воду под давлением, — вот это уже брак. Проверяем просто: капля керосина на отшлифованную поверхность. Лежит пятном 5-10 минут — поры закрыты. Впиталась — слой перекален или тонкий, переделываем.
Шлифовка алмазными кругами: где ловим основную брак
Керамика на круге из электрокорунда не шлифуется, а «выкалывается». Зерно вырывает частицы покрытия, оставляя каверны и серую «махристость» на поверхности. Поэтому только алмаз: круги на металлической или органической связке, зернистость ACS 125/100 (ГОСТ 9206) для чернового прохода, потом ACS 63/50 — чистовой. Скорость круга 25-30 м/с, подача стола минимальная, СОЖ — эмульсия 3-5% обильной струей, иначе керамика греется и на границе со сталью появляются микротрещины.
Шероховатость после чистового прохода — Ra 0,2-0,4 мкм, этого хватает под сальниковое или торцевое уплотнение. Припуск на шлифовку закладываем 0,2-0,3 мм на сторону — больше не надо, алмаз дорогой, а меньше рискуем не выйти на размер, если слой «повело».
Однажды на участке мы поймали брак из-за банальной экономии: начинающий шлифовщик поставил круг на бакелитовой связке с недостатком алмаза, круг «засалился» через 15 минут, и он, вместо правки, давил подачей. Получил волнистость с шагом 2-3 мм по всей шейке, при измерении — биение 0,08 мм при допуске 0,02. Вал ушёл в перекрытие покрытия и повторное напыление. С тех пор у нас правило: связка только металлическая на черновом, органика на чистовом, правка алмазным карандашом каждые 20-30 деталей, а не «когда почувствую».
Как выбрать подрядчика или станок: чек-лист
- Спросите, какой подслой применяют. Если «ничего, керамика и так держится» — разворачивайтесь и уходите.
- Просите протокол контроля: толщина ультразвуком или металлометрия в 5-7 точках, пористость, адгезия (штифтовой отрыв, от 30 МПа нормально).
- Уточните, чем шлифуют. Ответ «электрокорундом» = брак по шероховатости, керамика только под алмаз.
- Проверьте, есть ли дробеструйная камера с корундом — пескоструй по ржавчине не та подготовка, сцепление будет на 20-30% хуже.
- Смотрите на опыт именно с насосным оборудованием, а не «напыляем всё подряд»: у валов свои допуски на биение и посадочные размеры, это отдельная школа.
Частые вопросы
Можно ли напылить Al2O3-TiO2 прямо по валу без подслоя?
Нет, это не сработает, потому что разница коэффициентов термического расширения керамики и стали порядка 5-7 раз — при первом же прогреве насоса покрытие отслоится по границе. Подслой NiAl 0,08-0,1 мм обязателен, без вариантов.
Можно ли после напыления обойтись шлифовкой обычным электрокорундовым кругом, если он есть на складе?
Нет, не стоит. Электрокорунд тверже по шкале Мооса хуже керамики Al2O3, зерно крошит покрытие, вы получите каверны и волнистость, и потом всё равно придется покупать алмазный круг — только с браком по валу в придачу.
Какая максимальная толщина покрытия, чтобы не отслаивалось?
На валах мы не идём выше 1 мм по напылённому слою. Если нужен «толстый ремонт» изношенной шейки — лучше напылить до 0,8-1 мм, отшлифовать, и в местах с большой выработкой предварительно наплавить основу. Попытка закрыть 1,5 мм выработки одним керамическим слоем почти всегда заканчивается сколом кромки.
Вместо заключения
Плазменное напыление керамических покрытий Al2O3-TiO2 на валы насосов — это не магия и не «серебряная пуля». Это технология с чёткими правилами: подготовка поверхности, подслой, режимы, алмазная шлифовка. Соблюдаешь — вал ходит три-четыре сезона и заказчик возвращается уже с другим оборудованием. Ленишься на одном этапе — получаешь возврат и репутацию, которую потом отмываешь дольше, чем напыляешь. Мы за годы убедились: качество здесь не в дорогом плазмотроне, а в руках и голове оператора.