Задвижка встала, шток «похудел» — знакомая история?
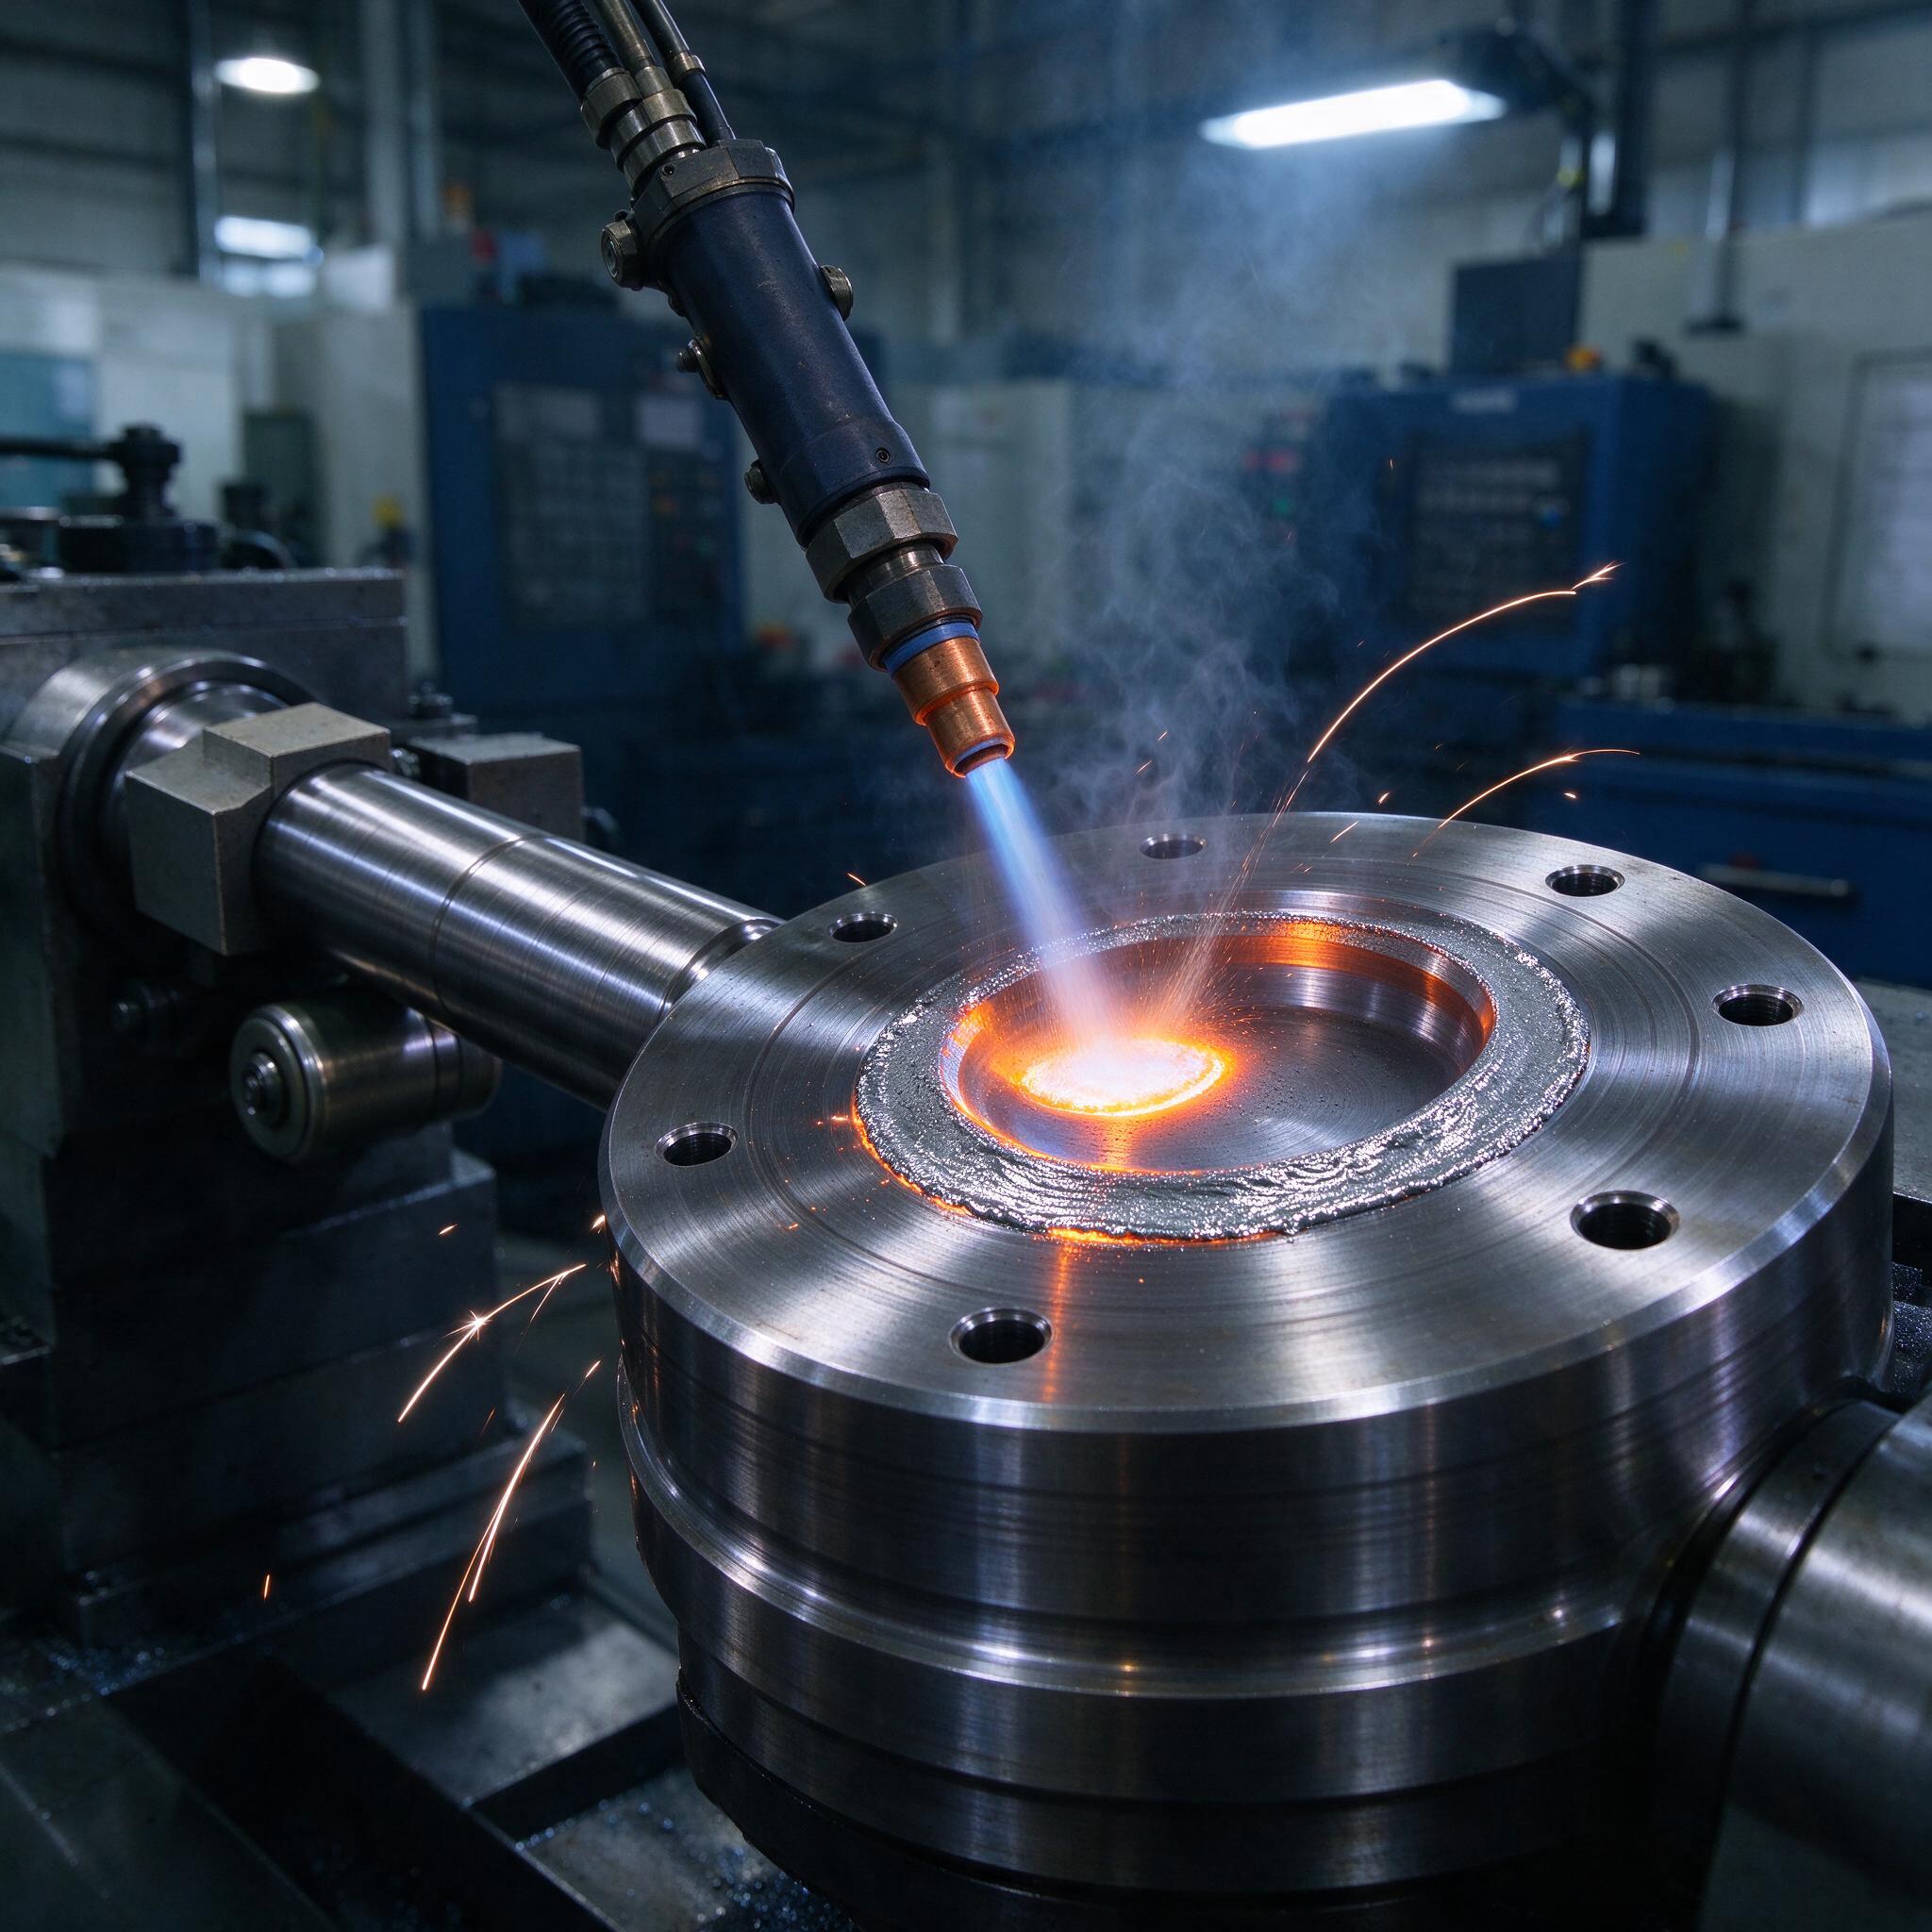
На прошлой неделе привезли нам партию клиновых задвижек Ду300 после восьми лет эксплуатации. Штоки изношены до 44 мм при номинале 50 — сальник уже не держит, течь по штоку, зеркальная поверхность затянута рисками и задирами от пакли. Выбросить? Деталь новая стоит как половина станка с ЧПУ. Вот тут и выходит на сцену плазменно-порошковая наплавка — технология, которую мы на своем участке лелеем уже лет двенадцать. На фото выше — как раз наш процесс: плазмотрон под углом к уплотнительной проточке фланца, ванна расплава светится, по краю уже легла свежая наплавка. Никакой СОЖ, только плазма, порошок и руки. Разберем, что чем наплавлять, какие толщины и твердости реально получать и где все чаще всего разваливается.
Почему именно плазменно-порошковая, а не «на крайняк» аргонодуговая
Кто восстанавливал штоки ручной аргонодуговой с присадочной проволокой, тот знает: неделя работы,boxes перекал основного металла, коробление, и твердость гуляет по длине как ненормальная. ППН решает это иначе. Плазменная дуга — концентрированный источник тепла, порошок подается прямо в дугу из дозатора, зона термического влияния — 1,5–2,5 мм против 8–10 у МП. Деформация штока минимальная, поэтому после наплавки нередко достаточно прошлифовать, а не делать полноценное исправление геометрии.
Плюс производительность. За проход кладем валик шириной 8–14 мм и высотой 3–4 мм. Шток Ду50 наплавляется насквозь за 4–5 кольцевых проходов на переоборудованном токарном станке с вращателем — деталь крутится, плазмотрон стоит. Режимы для стеллита на штоках, с которыми мы работаем: ток дуги 140–180 А, скорость наплавки 12–20 см/мин, расход порошка 4–6 кг/час, плазмообразующий аргон 0,4–0,6 л/мин, защитный — 8–12 л/мин, дистанция плазмотрона 8–12 мм. Расход охлаждающей воды на горелку — не меньше 6 л/мин, иначе медный сопловой узел живет сезон.
Порошки: ПГ-СР4 против стеллита — таблица, чтобы не спорить
По опыту, мастера часто путают эти два материала, считая их взаимозаменяемыми. Это не так, и цена ошибки — задиры на уплотнении через полгода. Собрали все в одну таблицу, чтобы на совещании показывать пальцем:
| Параметр | ПГ-СР4 (самофлюсующийся Ni-Cr-B-Si) | Стеллит (порошковый, типа В3К / Stellite 6) |
|---|---|---|
| Твердость слоя | 45–55 HRC (после наплавки) | 40–48 HRC |
| Износостойкость | Высокая, но уступает по задиристости | Эталон по задиростойкости в парах трения |
| Коррозионная стойкость | Отличная (никелевая основа) | Хорошая (кобальтовая основа) |
| Макс. рабочая температура | до 600 °C | до 650 °C |
| Обрабатываемость | Только шлифовка, очень плохо режется | Точится твердосплавом, полируется |
| Цена порошка | Ниже, доступнее | Существенно дороже (кобальт!) |
| Куда кладем | Штоки арматуры, валы, уплотнительные поверхности под шлифовку | Уплотнительные затворы, тарелки клапанов, седла — где контакт металл по металлу |
Ключевая разница в структуре. ПГ-СР4 — это никель с бором и кремнием, которые при кристаллизации образуют твердые боридные фазы: слой твердый, но с жесткими микронеровностями. Стеллит — кобальт с хромом и карбидами, он мягче на бумаге, но в паре трения «скользит» и не задирается. Поэтому золотое правило участка: шток — под ПГ-СР4 под шлифовку, уплотнение затвора, где клин ходит по седлу, — стеллит. На шток стеллит класть можно — тоже практикуем, когда арматура работает в чистом продукте, — но дороже и выигрыш меньше.
Как мы строим слой: 1–4 мм и ни миллиметром больше
Толщина — больное место. Заказчики любят просить «наплавь побольше, запас». Запас тут враг. Слой ПГ-СР4 толще 4 мм при остывании рвется по усадочным трещинам — каверны и отслоения гарантированы, особенно на легированных сталях типа 38ХН3МФА, где разница коэффициентов расширения основы и наплавки заметная. Работаем так:
- 0,8–1,5 мм — компенсация износа штоков после шлифовки, один-два прохода;
- 2–3 мм — стандарт для уплотнительных поверхностей затворов с припуском под мехобработку 0,5–0,8 мм на сторону;
- 3–4 мм — предельная величина для восстановления сильно изношенных уплотнений, обязательно с подогревом основы до 250–350 °C и медленным охлаждением в термоизолирующем коробе.
Подогрев — не панибратство, а необходимость. Штоки из стали 20Х13 вообще наплавляем с предварительным подогревом до 300 °C, иначе мартенситная основа под слоем закаливается и дает трещины в зоне сплавления. После наплавки — медленное остывание под слоем шамотной засыпки, никакой сквозняки из ворот цеха. Отпуск при 550–600 °C снимает остаточные напряжения, твердость после отпуска на стеллите выходит 42–45 HRC, на ПГ-СР4 — держится в районе 50 HRC. Контролируем твердомером по Роквеллу минимум в пяти точках по длине, плюс капиллярный контроль наплавленной поверхности на трещины перед сдачей.
Однажды мы поймали брак из-за влажного порошка
Типичные ошибки. Реальный случай, до сих пор вспоминаем с содроганием. Партия уплотнений на шаровые краны — наплавка шла как по нотам, режимы в паспорте, стеллит свежий из заводской тары. А на шлифовке — поры. Ситно, как в хлебе. Половину партии под переснаряжение. Вскрылись: порошок пролежал месяц в неотапливаемом складе, набрал влаги, а мы, грех попутать, не прокалили. С тех пор железное правило: ПГ-СР4 и стеллит — прокалка 150–200 °C два часа перед загрузкой в дозатор, невзирая на «он же запечатанный». Влага в порошке — это водород в ванне, а водород в наплавке — это поры и трещины, точка.
Вторая беда — «поймать зарез» на кромке. Когда плазмотрон идет по краю уплотнительной проточки без смещения, дуга «съедает» основной металл и наплавка заваливается за кромку. Лечится смещением сопла от края на 2–3 мм и снижением тока на подходах. Третья — экономия на подготовке: жировые пятна от пальцев дают поры ничуть не хуже влаги, поэтому перед наплавкой — обезжиривание ацетоном, никаких «и так чисто».
Как выбрать станок или подрядчика: чек-лист
Оборудование для ППН — это не только плазмотрон. Важна вся связка: вращатель, дозатор порошка с точной подачей, источник с падающей характеристикой, система охлаждения. Смотрим у потенциального исполнителя (или при выборе своей станции) следующее:
- Плазмотрон с медным сопловым узлом и мокрой защитой — расходники должны быть в наличии, а не «под заказ три месяца».
- Дозатор порошка с регулируемой подачей 2–8 кг/ч и пульсацией не более ±5% — иначе валик гуляет по высоте.
- Точная скорость вращения и продольная подача — шток Ду200 нельзя наплавить на станке, у которого шаг подачи 1 мм/об без плавной регулировки.
- Контроль режимов с записью — ток, напряжение, скорость в журнале. Подрядчик, который «на глазок», — не подрядчик.
- Постконтроль: твердометрия по пяти точкам, капиллярка, при необходимости УЗК сплавления. Спрашивайте это сразу.
FAQ: отвечаем прямо
Можно ли наплавить ПГ-СР4 на деталь без подогрева, чтобы сэкономить время?
Нет, на легированных и углеродистых сталях с углеродом выше 0,3% это не сработает — мартенсит в ЗТВ плюс усадочные напряжения дадут трещины по сплавлению. На низкоуглеродистой Ст3 и тонких штоках из 20 — иногда можно, но мы всё равно подогреваем до 150–200 °C: цена подогрева копеечная против переделки партии.
Правда ли, что стеллит всегда лучше по износостойкости, и стоит платить за него везде?
Нет. Стеллит выигрывает по задиростойкости в парах трения «металл по металлу», но по абразивному износу ПГ-СР4 с его боридами часто не хуже, а по стойкости к ударным нагрузкам наоборот — стеллит колется, никелевый слой вязче. Платить за кобальт там, где нет контакта затвор-седло, смысла нет.
Какая точность по толщине слоя реальна после наплавки?
Наплавка без последующей обработки — ±0,5 мм по толщине, шероховатость в районе Ra 6,3–12,5. Под чистовой слой — обязательно припуск 0,5–0,8 мм на сторону под шлифовку: после нее получаем Ra 0,4–0,8 и допуск на диаметр штока в пределах ±0,02 мм, чего для сальникового узла достаточно с запасом.
Вместо заключения
Плазменно-порошковая наплавка — не волшебство, а технологи, где половина успеха — дисциплина: сухой порошок, чистая поверхность, правильный подогрев, честные режимы. Делаете — получаете шток с 50 HRC, который ходит еще восемь лет. Делаете «на отвали» — получаете поры, трещины и переделку за свой счет. Мы на своем участке выбрали первый путь, и он окупается.