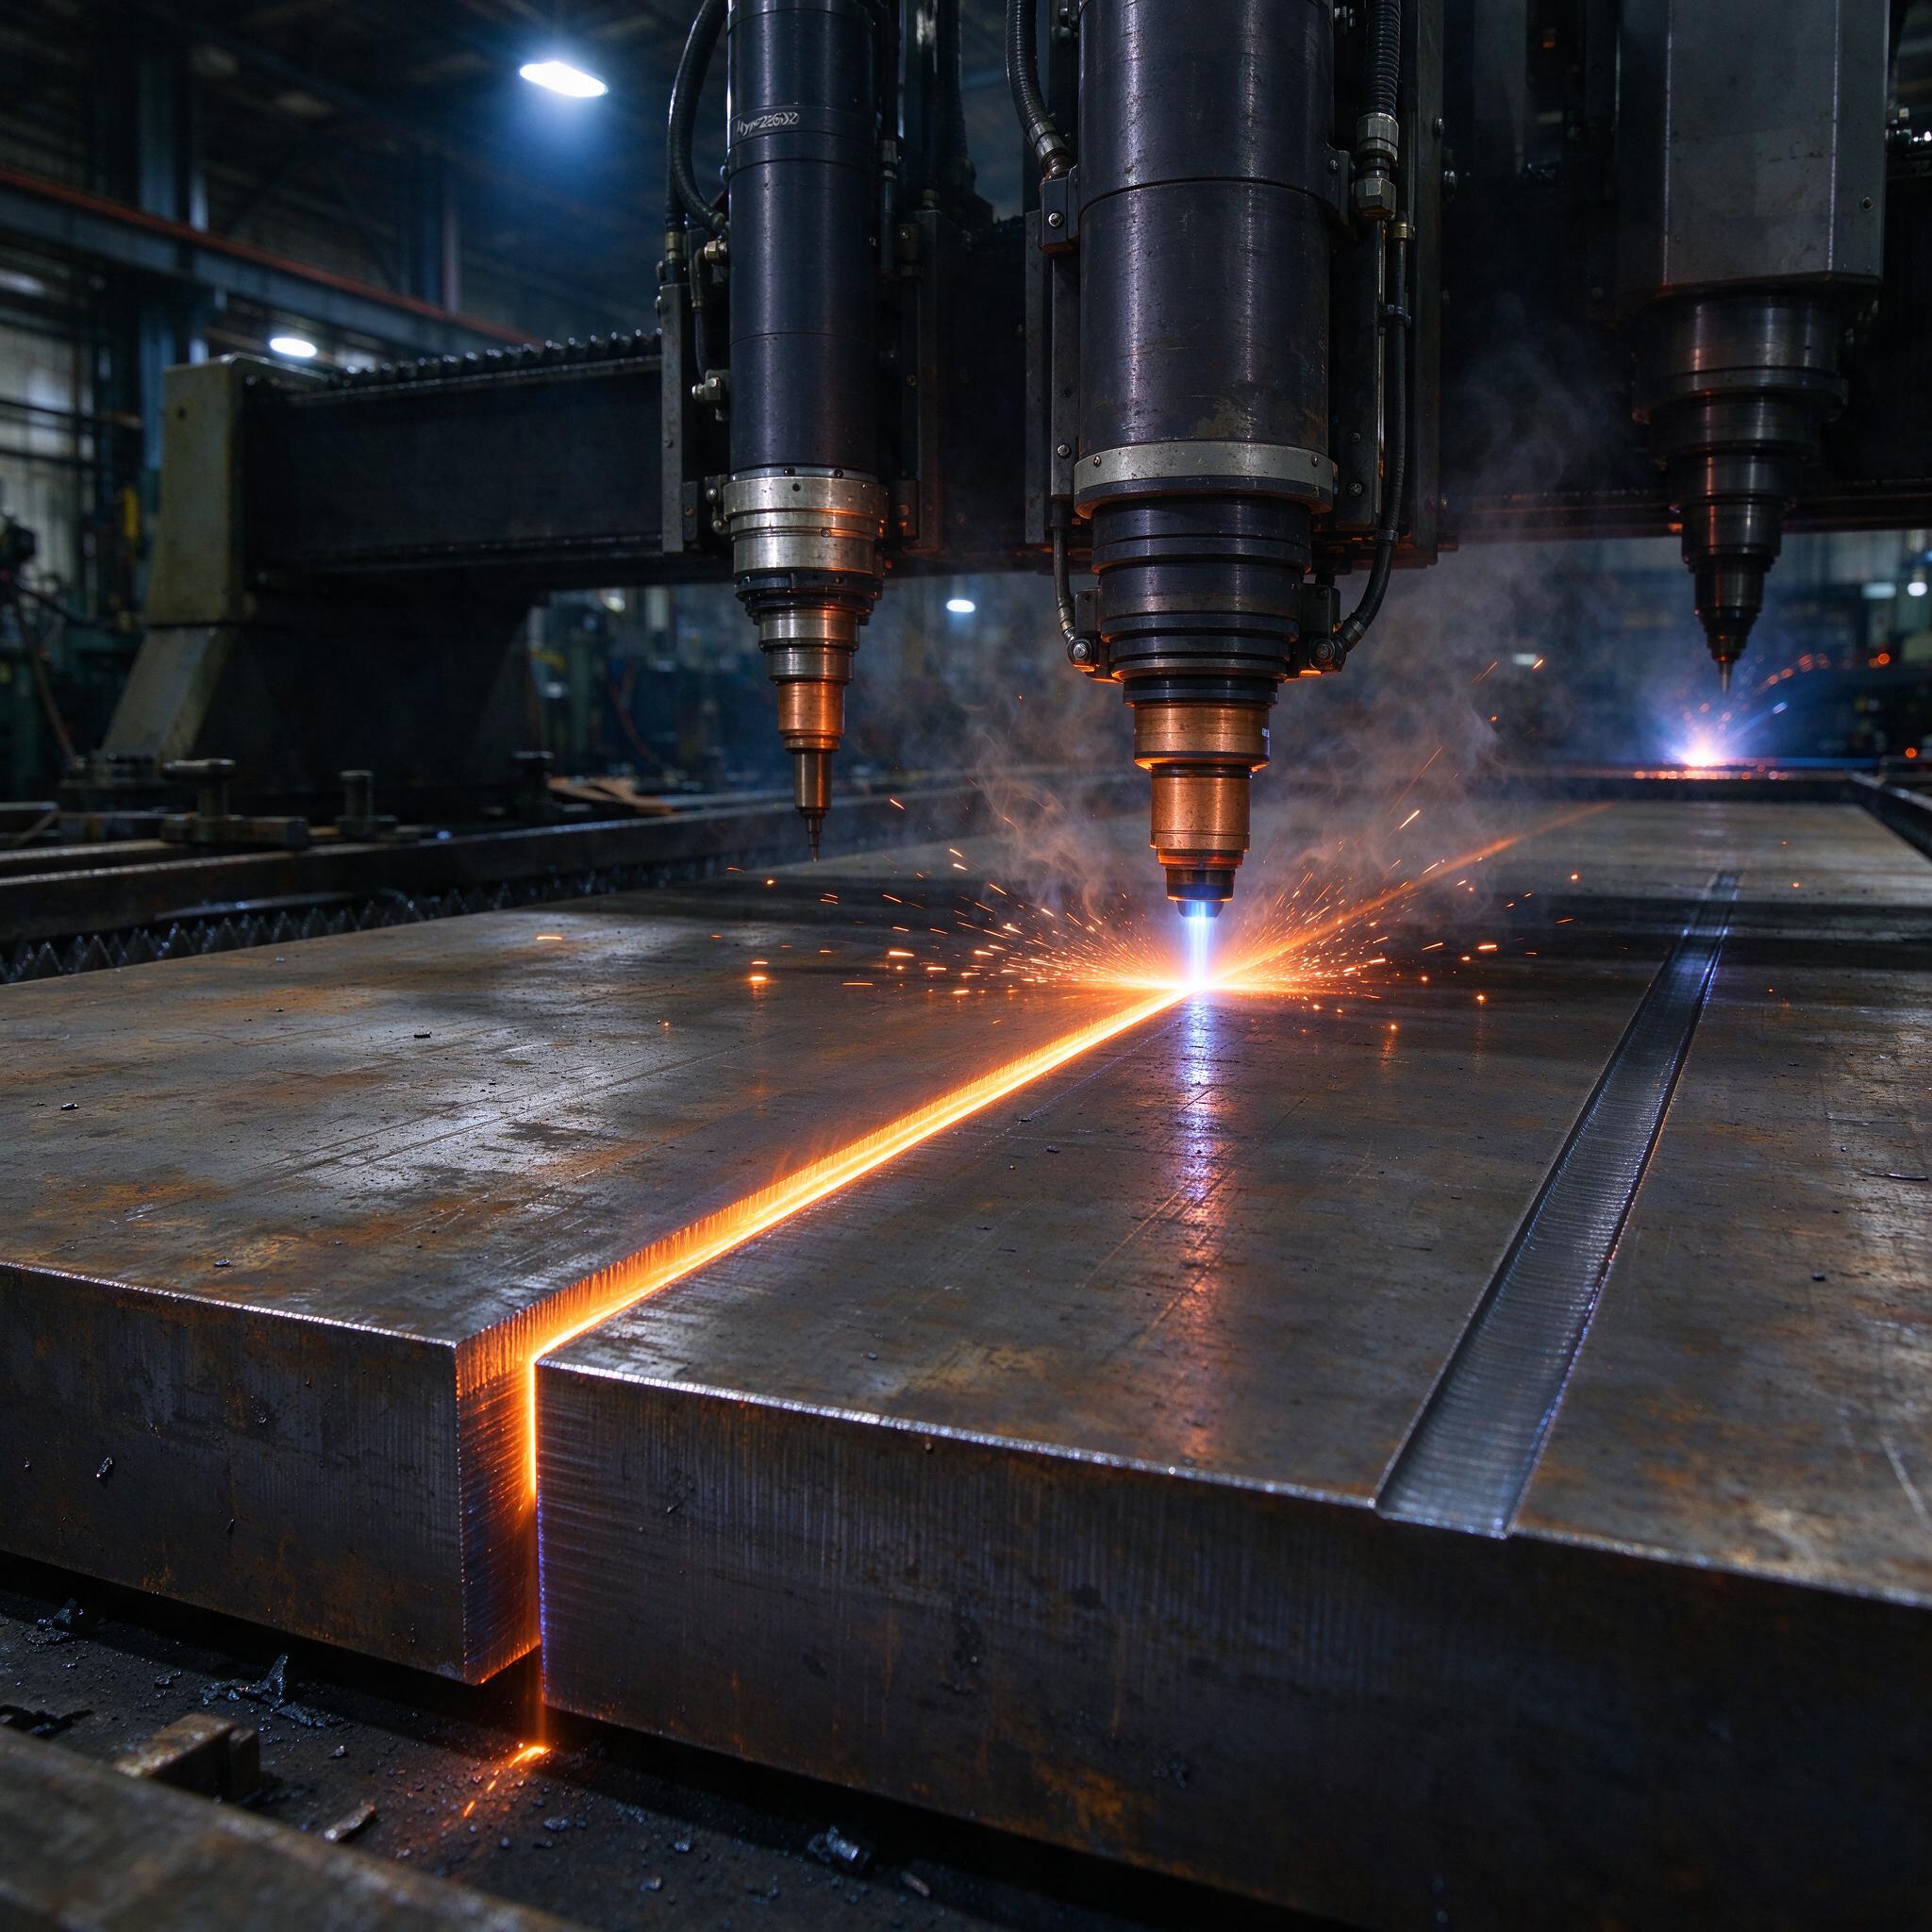
На фото — наш термический участок в ночную смену: портал с несколькими плазмотронами, толстый горячекатаный лист, из-под сопла бьёт дуга, сноп искр уходит вдоль реза. Обычная картинка. Но за ней — постоянная головная боль любого технолога: как резать сталь 20–100 мм так, чтобы кромка не превратилась в «ёлку», а заказчик не вернул партию. Разберу, что реально дают плазмотроны Hypertherm и Kjellberg, что требует ГОСТ по кромке, и когда плазма честно дешевле лазера, а когда нет.
Плазменная резка толстого листа: что происходит в резе на 50 мм и выше
Классическая плазменная резка — это конвективный перенос расплава дугой. До 20 мм всё просто: дуга «метёт» расплав, кромка выходит чистая. А вот на 50–100 мм начинается физика, которая не прощает небрежности. Дуга на большой толщине сидит в узкой полости, и ширина реза растёт по глубине — отсюда конусность. У нормального плазмотрона на 50-м листе конус держится в пределах 2–4°, на дешёвом оборудовании легко поймать и 8–10°, когда низ детали «уходит» на 3–4 мм от контура. Плюс закалённый приповерхностный слой: на стали 40Х и подобных он до 0,5 мм и твёрдостью под 45 HRC — для деталей под механическую обработку это лишний съём, для «чистой» кромки — риск трещин.
Отдельная песня — вертикальная ось реза и высота сопла. Отклонение держателя на пару градусов на толстом листе даёт скос, который потом не «зарежешь» ни сваркой, ни фрезеровкой. Мы все рези ведём с наклоном факела назад 2–3° против направления — пробивается нижняя часть кромки, скос уходит.
Hypertherm против Kjellberg: таблица без рекламы
По опыту, мастера часто путают мощность источника и реальную пробивную способность. Продавцы любят орать «360 ампер — режем 80 мм!». Режут, да. Но с какой скоростью и качеством? Вот честная раскладка по тому, что стоит у нас и у партнёров:
| Параметр | Hypertherm XPR300 | Kjellberg HiFocus 360i |
|---|---|---|
| Макс. ток | 300 А | 360 А |
| Качественный рез, углеродистая сталь | до ~50 мм | до ~60 мм |
| Макс. пробой (с черновой кромкой) | до 80 мм | до 100 мм |
| Конусность на 30 мм (честная) | 1,5–3° | 2–3° |
| Расходники | дороже, ресурс чуть выше | дешевле, ремонтопригодный электрод |
| Управление высотой | True Hole / Atlantis, очень стабильное | Bevel-Angle-Control, гибкие скосы |
Hypertherm с технологией True Hole на углеродистке до 32 мм даёт кромку с Rz 40–60, отверстия почти цилиндрические — можно под болты без доработки. Kjellberg берёт своё на больших толщинах и жёстких режимах: HiFocus на 80-м листе ведёт рез стабильнее, дуга меньше «гуляет», когда лист поведёт от нагрева. Расходники у немцев ощутимо дешевле — при двухсменной работе разница в годовом бюджете на сопла и электроды выходит шестизначная, в рублях.
Качество кромки по ГОСТ: что требовать и что реально получить
Здесь полный бардак в головах у заказчиков. Кромка после термической резки оценивается по ГОСТ 14792 (если говорить про точность газокислородной — плазму тянут под неё же по аналогии) и по шероховатости — Рz по ГОСТ 2789. Что реально:
- Чистый рез на Hypertherm: Rz 40–80 на толщинах до 40 мм, на 60–80 мм — Rz 100–160, это норма, не брак.
- Отклонение от прямого угла: 1–3° при стабильной высоте факела — держите стол и ЧПУ в порядке.
- Грат (нижний наплыв): качественный рез — легко отбиваемый тонкий грят, «капли» и каверны — признак заниженной скорости или дохлого сопла.
- Обезуглероженный слой и нитридная зона на углеродистой стали — десятые доли миллиметра, при сварке не мешает.
Однажды на участке мы поймали брак из-за сопла, отработавшее свой ресурс «на глазок». Внешне нормальное, а пятно дуги размылось — на 40-м листе пошли каверны по нижней кромке через каждые 150 мм реза. ОТК заказчика забраковала полтонны деталей. С тех пор ресурс расходников у нас пишется на доске, а не «по ощущению».
Плазма против лазера по деньгам: считаем честно
Себестоимость резки складывается из газа, электричества, расходников, амортизации и — главное — скорости. На толщинах до 15–20 мм волоконный лазер выигрывает всё: скорость выше, кромка зеркальная, зона термического влияния микронная. Плазма туда лезет только если станок уже стоит и простаивает. А вот дальше картина разворачивается:
- Лист 40 мм: плазма (XPR300) — около 0,7–0,9 м/мин чистового реза, лазер 8–12 кВт — 0,5–0,8 м/мин. Скорости сопоставимы, а плазменный источник в разы дешевле лазерного.
- Лист 80 мм: лазер уже «не тянет» без чернового прохода или кислородной продувки, плазма с Kjellberg идёт на 0,25–0,35 м/мин — медленно, но стабильно.
- Электроэнергия: плазма на 300 А жрёт ~70–90 кВт с источником и компрессором, лазер 12 кВт — 40–50 кВт. Лазер экономичнее, но его час амортизации дороже в разы.
- Расходники: комплект на Hypertherm — десятки тысяч рублей на 3–4 часа горения дуги. Кислород и пропан для газовой резки — копейки, но качество на 20 мм не то.
Итог, который мы выдаём клиентам: до 20 мм — лазер, 20–100 мм — плазма, если не предъявляются требования к кромке как у шлифованной. Если нужна идеальная кромка на 60 мм — тогда либо лазер с недопустимой ценой метра реза, либо плазма плюс зачистка на ленточно-шлифовальном.
Типичные ошибки: случай, который стоил нам недели
Резали партию фланцев из стали 20 толщиной 70 мм — неподготовленный лист, ржавчина и окалина после проката. Дуга на окалине «прыгает», пробой шёл нестабильно, на половине заготовок — незавершённый рез у нижней кромки и застывший «язык» расплава. Переделка — неделя при простое смены. Вывод простой, но его игнорируют все: на толщинах свыше 40 мм лист надо чистить. Плюс обязательный контроль точки пробоя — начинать рез нужно не с контура, а с заходного таблички, иначе кратер пробоя останется на детали.
Ещё ошибка, которой грешат новички: гонят скорость «по таблице» без учёта состояния расходников. Сопло сгорело на 10% — рез снаружи выглядит нормально, а внутри кромка волной. Таблица режимов валидна только на свежем комплекте, всё остальное — на глаз мастера.
Как выбрать станок или подрядчика: чек-лист
- Спросите источник и его реальный «качественный» диапазон толщин, а не максимальный пробой из брошюры.
- Потребуйте тестовый рез на вашей толщине и марке — с протоколом замера конусности и шероховатости.
- Проверьте стол: решётка в порядке, СОЖ/система дымоудаления работает, иначе дышать будете гарью, а расходники горят вдвое быстрее.
- Уточните цену и наличие расходников на складе — пауза в резке на две недели ожидания сопел никого не красит.
- Посмотрите, как у подрядчика ведётся журнал ресурса плазмотрона. Нет журнала — нет контроля качества.
FAQ
Можно ли плазмой резать 100 мм с приличной кромкой?
Нет, это не сработает. 100 мм — это черновой пробой с конусностью под 5° и гратом. Максимум приличной кромки — 50–60 мм на Kjellberg 360i в идеальных условиях. Всё, что толще, — либо газокислородная резка с последующей мехобработкой, либо кант-фрезеровка кромки.
Правда ли, что Hypertherm окупается экономией расходников?
Обратно. Hypertherm дороже в расходниках, но его технологии (True Hole, стабильная ЧВ-регулировка) дают меньше брака и выше скорость чистового реза. Если у вас серийка по 20–40 мм — окупается качеством. Если редкие черновые резы по 80 мм — берите Kjellberg, не переплачивайте.
Нужно ли охлаждать лист после резки?
Принудительно — нет. Но деталь 100 мм толщиной после резки «стреляет» при остывании: неравномерный нагрев ведёт лист, и вырезанный контур уходит на 1–3 мм. Порядок реза с перемычками и грамотной последовательностью обхода — обязателен, иначе деталь «винтом» ещё до передачи на механическую обработку.
Резюме простое: плазменная резка толстого листа — это не «включил и режешь», а связка правильного плазмотрона, живых расходников и дисциплины по режимам. Hypertherm — за качеством на средних толщинах, Kjellberg — за большими толщинами и ценой владения. Лазер не панацея, плазма не пережиток. Считайте метр реза с учётом переделок — и всё встанет на свои места.