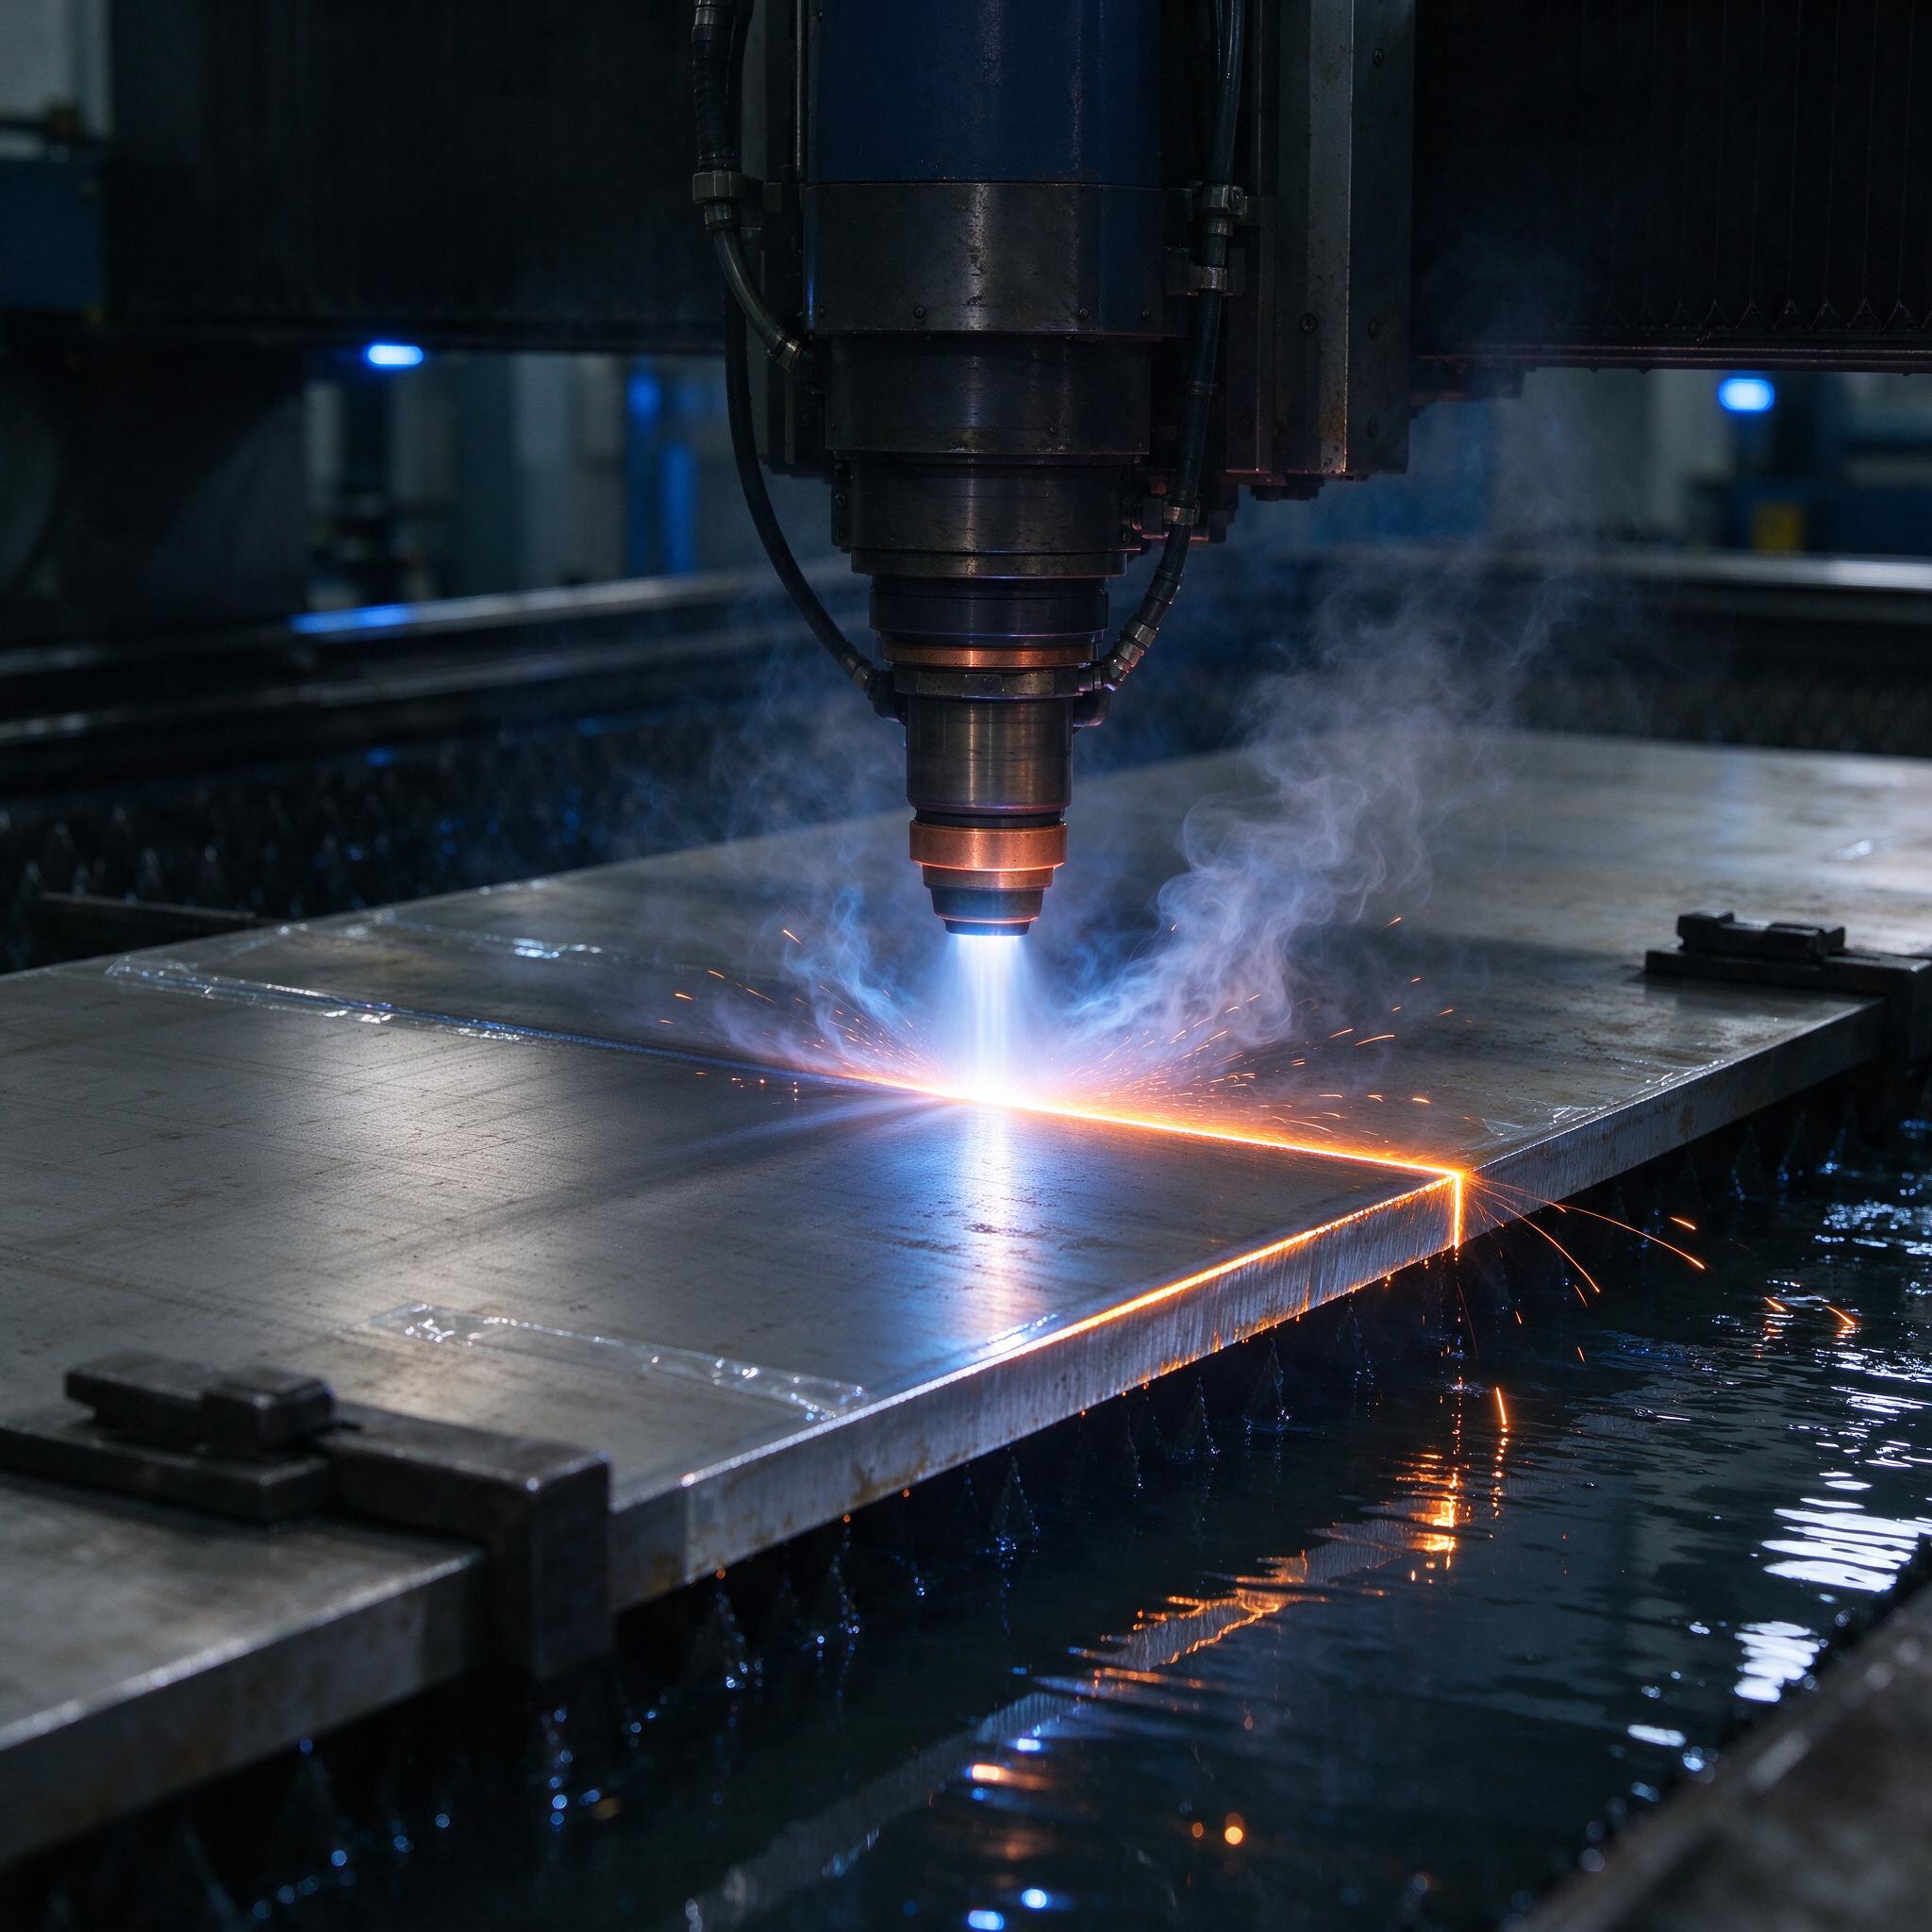
На нашем участке плазменного раскроя стоит машина с водяным столом — та самая, где резак идёт над листом, а дуга бьёт в кромку, и от неё по резу бежит оранжевая полоса, отражающаяся в воде под листом. Красиво. Но красота тут вторична: вода нужна, чтобы охлаждать кромку 12Х18Н10Т и не угробить её для заказчика. А заказчик, между прочим, приходит с ультразвуковым контролем и нитратом травления. И вот тут начинается самое интересное.
Нержавейка 12Х18Н10Т — сталь хитрая. Титан в составе держит межкристаллитную коррозию, но только до тех пор, пока мы не перегреем зону шва или кромки выше 500–800 °C на долгое время. При превышении титан связывается в карбиды, хром уходит из твёрдого раствора — и здравствуйте, МКК под сварку этой кромки через месяц. Плюс плазменный рез на воздухе ставит на кромку толстую плёнку окалины с наваром расплава — так называемый «нагар», который потом пасётся при сварке и портит геометрию валика. Поэтому у нас рез нержавейки идёт либо на водяном столе с урезанием высоты листа над водой, либо с подводом защитного газа на нижнюю сторону. Разберём режимы, токи и то, как мы ловим ЗТВ минимальной ширины.
Почему вода — не блажь, а часть технологии
Когда дуга режет лист над водяной поверхностью в зазоре 3–10 мм, пар и водяная взвесь работают как охладитель и как экран. Кромка ниже линии реза закаливается водой практически мгновенно — ЗТВ сжимается с 4–5 мм до 1,5–2 мм на толщинах до 12 мм. Для сравнения: тот же лист на сухом столе с обычным «грат-наваром» даёт ЗТВ до 5 мм и синеющую кромку. Синий цвет на нержавейке — это маркер, по которому термист и сварщик УЗК-щик спорят с нами часами.
Но есть цена. Рез в воде — это на 15–20 % медленнее на тех же токах и на 30 % выше расход сопла и электрода из-за конденсата и брызг. Плюс гидроудар по листу тоньше 3 мм — лист «играет», и рез уводит. Поэтому на тонколистовой нержавейке ниже 4 мм мы либо режем над водой с минимальным зазором 5 мм, либо переходим на лазер — это честнее, чем продавать заказчику «плазму с кривым резом».
Режимы резки 12Х18Н10Т: наши рабочие таблицы
Режимы — тема, на которой мы обычно спорим с молодыми настройщиками. Они верят паспортным таблицам производителя источника. Мы верим своим замерам. Вот что реально работает у нас на источниках Hypertherm Powermax и HPR, а также на отечественных АПР:
| Толщина, мм | Ток, А | Скорость, мм/мин | Давление воздуха/смеси, бар | ЗТВ, мм (ориентир) |
|---|---|---|---|---|
| 5 | 100 | 2600–3000 | 5,5–6,0 | 1,0–1,5 |
| 8 | 130 | 1900–2200 | 6,0 | 1,5–2,0 |
| 12 | 160 | 1400–1700 | 6,5 | 2,0–2,5 |
| 20 | 200 | 850–1000 | 7,0 | 2,5–3,5 |
| 30 | 240 | 500–620 | 7,5–8,0 | 3,5–4,5 |
| 40 | 260 | 300–380 | 8,0 | 4,0–5,5 |
Что важно: на 260 А и 40 мм плазма уже не «чистит» кромку как надо — снизу появляется наплыв до 1,5 мм, который потом фрезеруют. Это нормально, надо закладывать припуск. Vc тут не считается как на фрезеровке, но принцип тот же: чем быстрее дуга проходит точку, тем меньше тепло уходит в лист. Медленный «прожиг» — враг. Если сопло рвёт дугу на радиусах меньше 25 мм, мы не добавляем ток — мы уменьшаем скорость подачи на 5 % и проверяем смещение электрода.
По опыту, мастера часто путают высоту дуги и высоту прокола. Дугу держим 3–4 мм по датчику высоты, а прокол на 20 мм и толще делаем вне контура с врезкой по касательной — иначе каверна от прокола вылезет на лицевой стороне детали, и заказчик это заметит сразу.
Защита кромки: что реально работает
Подводная защита кромки — это не только вода. У нас рабочий стек такой:
- Водяной стол с уровнем воды 10–15 мм ниже нижней плоскости листа. Не «лист в воде», а именно зазор — иначе дуга «тухнет» на углах.
- Двухгазовая схема: плазмообразующий воздух + защитный азот на нижнюю сторону через кольцевой канал на утолщённых листах (от 15 мм). Азот смещает окисление, кромка выходит светло-соломенной.
- Шероховатость кромки на 12 мм при токе 160 А — Rz 60–80. На сухом столе было бы Rz 120 и выше.
- После реза — обязательная пасовка кромки: зачистка абразивным кругом зерном 60 на 2–3 мм от линии реза перед сваркой. Да, это ручная операция. Нет, без неё не обойтись.
Кстати про травление: заказчики часто просят пассивацию кромки пастой после реза. Мы делаем, но помним — нитратная паста на кромку с наваром не работает, надо сначала убрать навар механически.
Типичные ошибки: случай, который мы запомнили
Однажды на участке мы поймали брак на партии фланцев из 12Х18Н10Т толщиной 16 мм. Настройщик поставил ток 200 А по «проверенной таблице», но лист лёг на стол с перекосом — кромка у одной стороны утонула в воде, у другой висела над ней на 25 мм. Рез прошёл, геометрия по КД сходилась, детали отдали. Через месяц заказчик позвал на приёмку сварного узла: у половины фланцев — точечные питтинги и следы МКК по линии реза, у另一半 всё чисто. Три дня искали причину, пока не сопоставили карту дефектов с геометрией загрузки стола. Вывод сделали жёсткий: перед каждым раскроем — контроль горизонтали листа, допускаем перекос не более 2 мм на метр, и вода в столе должна быть свежей, не «отработанной» с маслом от гидравлики, потому что масло на кромке при резке выгорает и оставляет углеродную плёнку.
Как выбрать станок или подрядчика: наш чек-лист
- Водяной стол — не опция, а обязательное условие для нержавейки толщиной от 5 мм. Уточните высоту листа над водой и регулируется ли она.
- Точность позиционирования не хуже ±0,3 мм на 3 м и ЧПУ с датчиком высоты дуги (THC) — иначе на 40 мм рез уводит по конусности до 1,5 мм.
- Спросите, кто будет пасовать кромку и входит ли это в цену. Если подрядчик говорит «кромка чистая, ничего не надо» — бегите.
- Проверьте наличие актуальных карт резки именно для нержавейки, а не «одни режимы на всё».
- Просите пробный рез на вашей стали и вашей толщине с последующей проверкой кромки под лупу 10×. Это дешевле, чем забракованная партия.
FAQ
Можно ли резать 12Х18Н10Т той же плазмой, что и черную сталь?
Да, тот же источник потянет, но режимы другие: скорость выше на 20–30 %, ток ниже, и без водяного стола или защитного азота кромка будет с нагаром и синевой. Одним «универсальным» режимом не обойтись — это не сработает, потому что у нержавейки теплопроводность вдвое ниже и тепло концентрируется в узкой зоне.
Нужна ли вода в столе при резке тонкой нержавейки 2–3 мм?
Не обязательно. На тонких листах мы часто режем над водой с зазором 5–8 мм — вода там скорее мешает: лист «играет» от парового удара. Лазер или гидроабразив тут честнее, если заказчику важна кромка под сварку без зачистки.
Можно ли полностью убрать зону термического влияния?
Нет, это физически невозможно при любом термическом способе резки. Мы можем сжать её до 1–1,5 мм на тонких листах и до 4–5 мм на 40 мм, но не убрать. Если ЗТВ равна нулю в ТЗ — это либо гидроабразив, либо механическая обработка.
Резюме простое: нержавейка прощает меньше, чем Ст3. Держите лист над водой, не прожигайте дугу, пасуйте кромку и не верьте универсальным таблицам. Всё остальное — дело техники и свежей воды в столе.