Почему 12Х18Н10Т под плазмой — отдельная песня
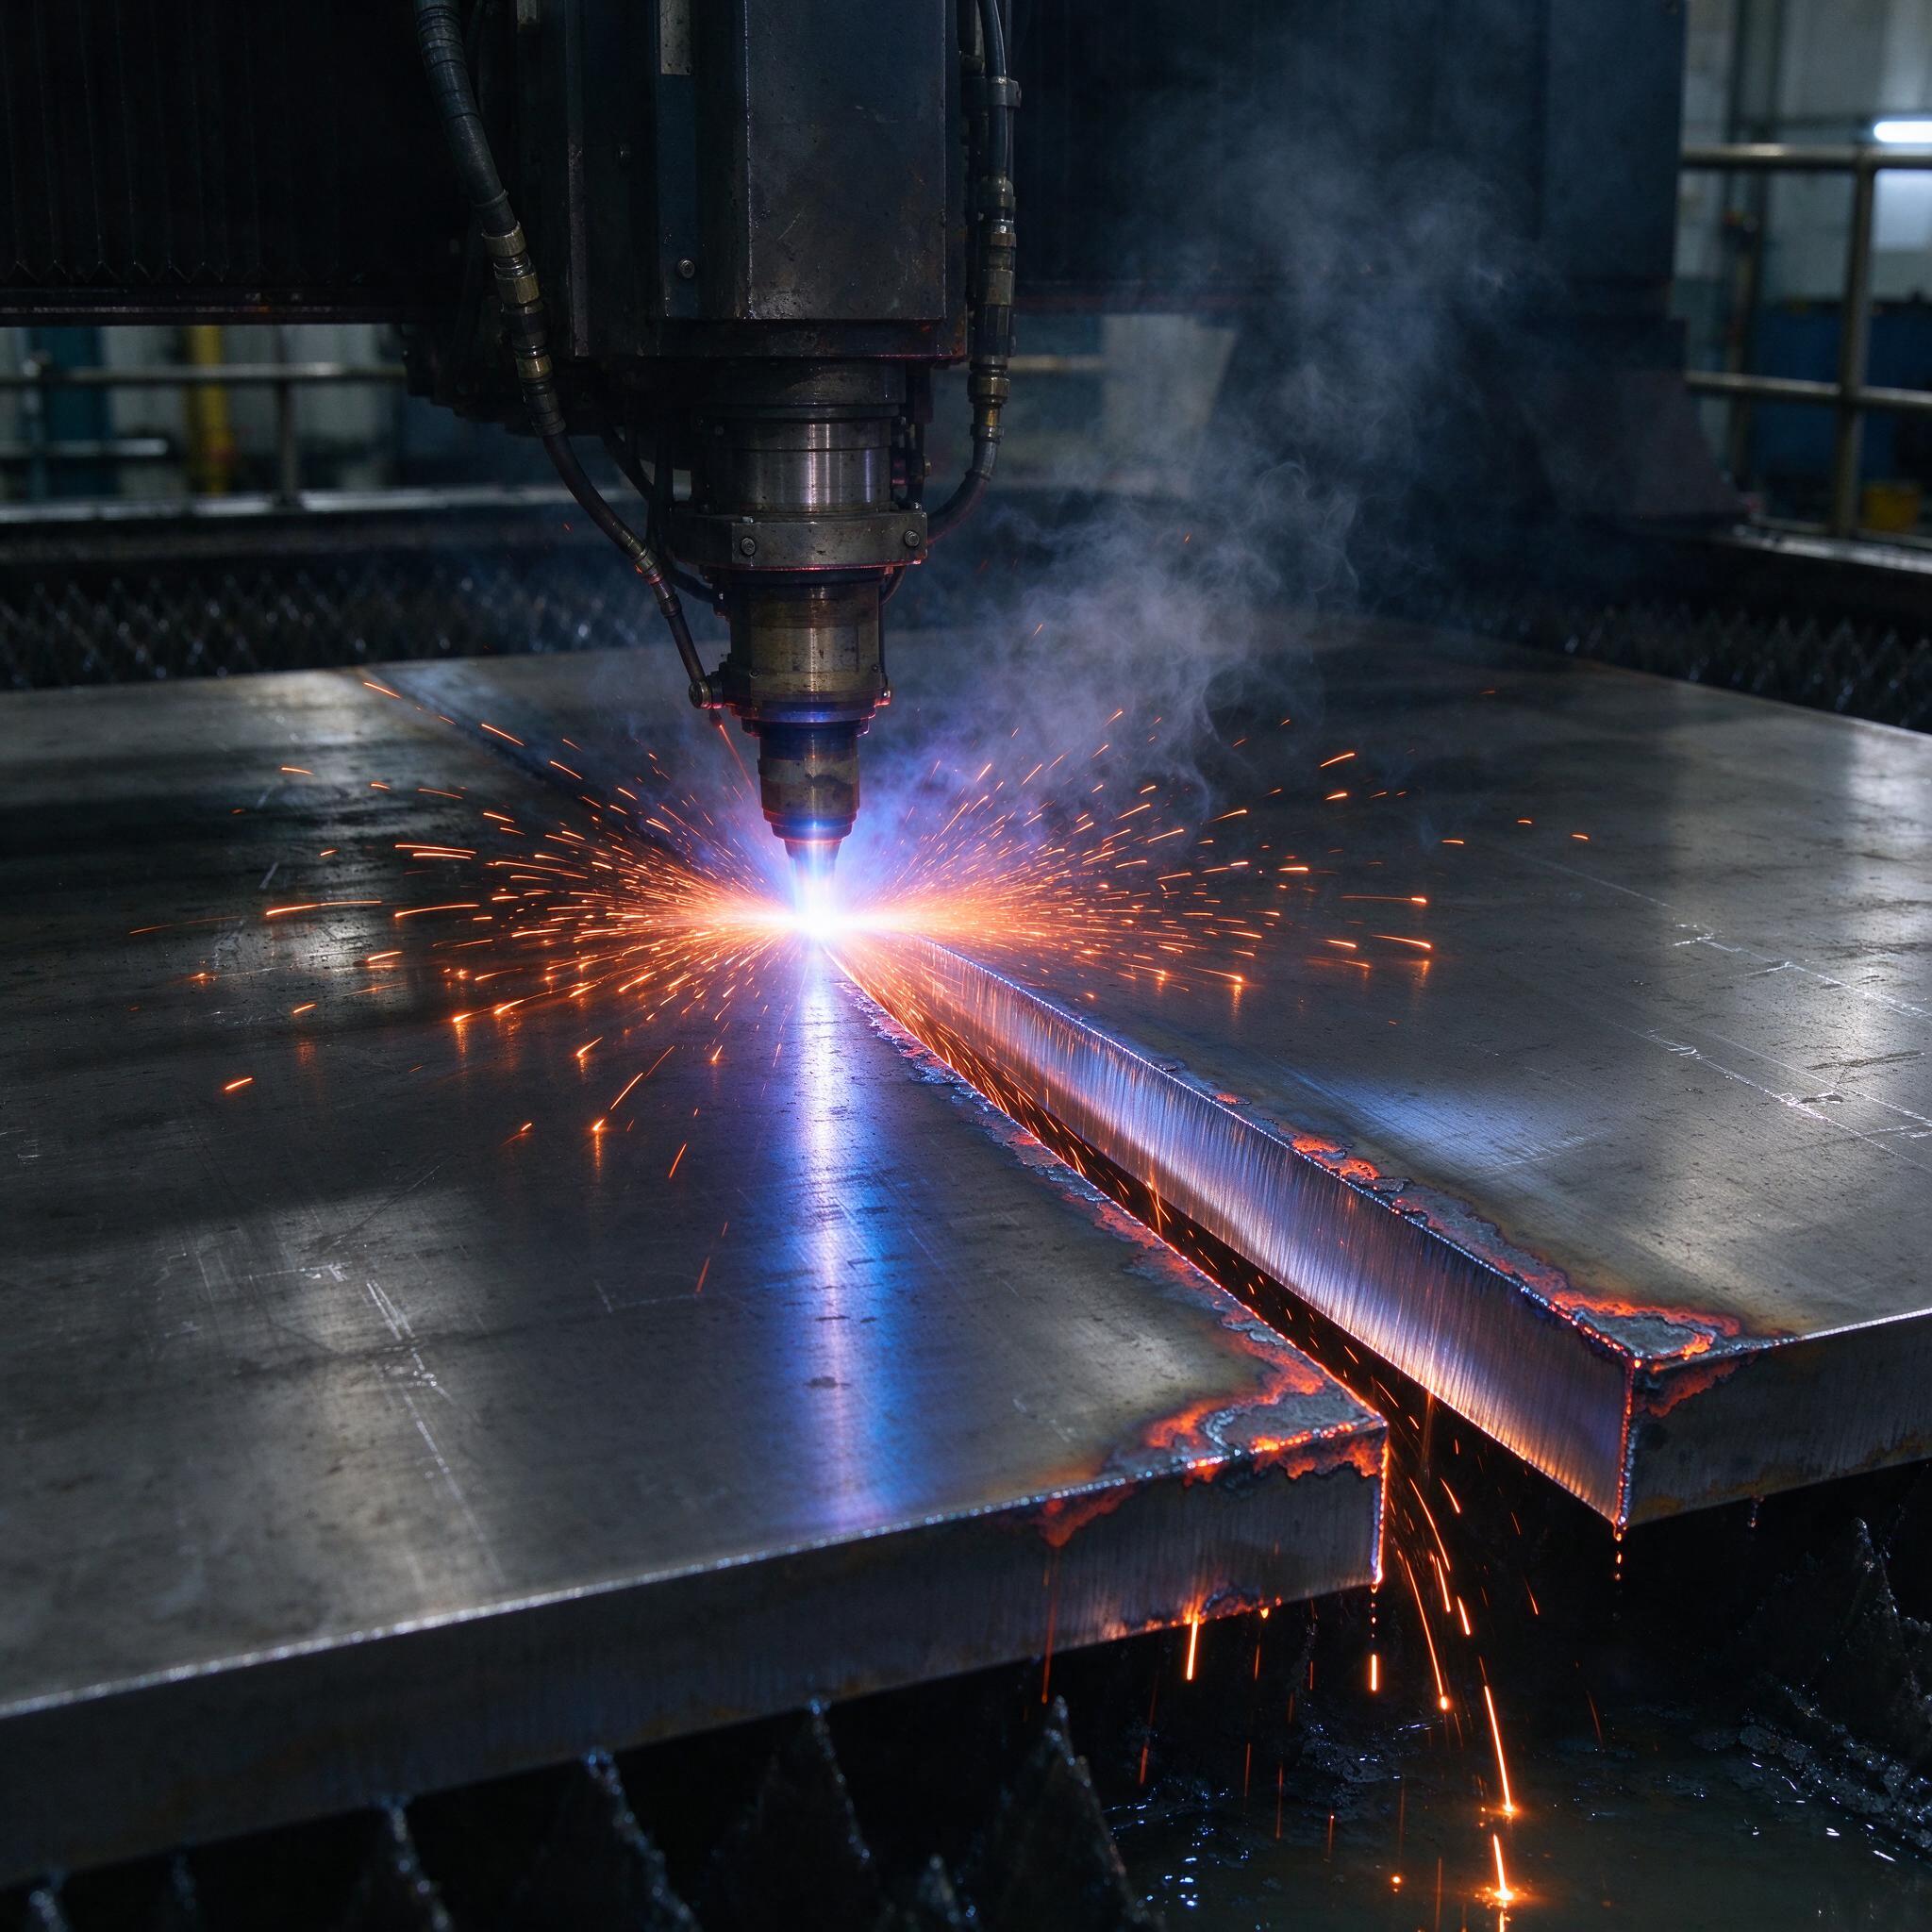
Начну с конкретной ситуации. Однажды на участке мы поймали брак на партии фланцев из нержавейки 12Х18Н10Т толщиной 16 мм: рез шёл нормально, скорость в допуске, а кромка после остывания покрылась плотной тёмной коркой, которую наш пескоструй брал только с третьего прохода. Разбирались неделю. Виновником оказался не станок и не оператор, а классика жанра — тугоплавкие оксиды хрома. Хром в этой стали под 18%, никель около 10, титан добивает до 0,8%, и всё это хозяйство при нагреве образует плёнку Cr2O3 с температурой плавления за 2000 °C. Плазменная резка нержавеющей стали упирается именно в эту химию, а не в мощность источника. На фото, которое вы видите выше, — наш консольный (портальный) станок с ЧПУ в работе: резак над плитой, искры веером, дым отсасывается в стол. На кромке детали как раз видна та самая окисленная полоса — между прочим, по ней можно многое прочитать о режиме реза.
Разберём, как резать нержавейку плазмой на токах 100–200 А, какие толщины реально брать, и что делать с оксидами — потому что именно они съедают прибыль при механической зачистке кромок.
Режимы: таблица, которую мы держим у станка
Короткие факты. Нержавейка 12Х18Н10Т режется плазмой на прямой полярности, дугой в азоте или в смеси азот/водород на толстых сечениях. Воздух как плазмообразующий газ для нержавейки — путь к нагару и цветной побежалости на кромке, по опыту, мастера часто наступают на эти грабли после работы с «чёрнухой». Воздушная плазма на углеродке даёт блестящий рез, а на нержавейке даёт слой окислов, который потом отдраишь половину смены.
Наши рабочие режимы для источника на 200 А (Hypertherm Powermax и аналоги, резак с подводом газа 0,4–0,7 МПа):
| Толщина, мм | Ток, А | Скорость, мм/мин | Газ |
|---|---|---|---|
| 3–5 | 100–130 | 1800–2500 | Азот |
| 6–10 | 130–160 | 1200–1800 | Азот |
| 12–20 | 160–200 | 700–1200 | Азот или N₂+H₂ |
| 25–40 | 200 | 250–600 | N₂+H₂ (5% водорода) |
Теперь длинное пояснение. Скорость подбирается не по паспорту, а по факту: правильный рез на нержавейке даёт верхнюю кромку со снятой фаской не больше 1°, вертикальные полосы плавления на нижней кромке без «подвисших» капель, и искры должны вылетать под деталь, а не вверх. Если искры бьют в лицо — станок не тянет, скорость завышена, дуга ползёт назад и ловим «зарез» по нижней кромке. Если рез идёт медленно — дуга греет металл сверх меры, и зона окислов расползается на 3–4 мм от линии реза. Высота резака над металлом — 1,5–2 мм при пробивке, 2–3 мм в рабочем ходе, и она обязана быть под контролем THD-датчика: на плите с «винтом» (наш сленг — коробоватость после проката) без динамической коррекции высоты рез кривой на первом же метре.
Кромка и зачистка: что делает оксид хрома с вашей сметой
Оксиды хрома — это не просто грязь. Тугоплавкая плёнка Cr2O3 и хроматы железа намертво спекаются с кромкой, и дальше начинается боль. На детали толщиной 3–6 мм мы снимаем грата заточенной пластины и щёткой за пару минут. На 20–30 мм каверны от не пробитого грата выправляем уже углошлифовкой с лепестковым кругом, а это 15–20 минут на метр реза. Под сварку кромку и вообще зачищаем до металлического блеска: окалина с хромом в сварном шве даёт поры и включения, и дефектоскоп вам это «полюбит». Для ответственных деталей оксидную зону травим пастой на основе азотной и плавиковой кислоты — этим восстанавливаем пассивный слой и товарный вид нержавейки. Без травления место реза со временем «заржавеет» летящим железом из атмосферы цеха, и заказчик предъявит.
Список того, что реально снижает толщину оксидного слоя:
- Рез в азоте или N₂+H₂ — отказ от воздушной плазмы на нержавейке полностью.
- Верхний предел тока для данной толщины: лучше 160 А на «двенадцатке» 10 мм, чем 200 А на пределе.
- Стабильная высота дуги: без THD деталь с 30 мм превращается в дегустацию оттенков побежалости.
- Подвод защитного (обдувающего) газа со стороны детали — сдувает окислы из реза и снижает налипание грата.
- Резак с завихрением газа (swirl) — конус дуги держится ровнее, разрез уже.
Типичные ошибки: случай, после которого мы переписали техпроцесс
Реальный случай. Заказ — люк из 12Х18Н10Т, лист 25 мм, ~14 метров реза. Оператор, недавно пришедший с углеродки, поставил ток 200 А и скорость «как на Ст3» — 800 мм/мин. Выглядело правдоподобно: рез прошёл, деталь легла на стол. При приёмке выяснилось, что нижняя кромка «застыла» тугоплавкой коркой, а в углах контура — непроваренные перемычки и застывший грат высотой до 5 мм. Плюс кромка ушла внутрь на 1,5° — деталь под сварку встала с зазором. Переделка съела выходной и два листа. После этого у нас в техпроцессе прописано чёрным по белому: на толщину свыше 20 мм — ток 200 А, скорость не выше 500 мм/мин на прямых участках и замедление в углах до 70%, с вкл. отложенной пробивкой для стартовых отверстий. Никаких «на глаз».
Ещё одна типовая болячка — пробивка толстого листа «в упор», без отложенного старта (piercing delay). Дуга прожигает пилотное отверстие, расплав брызгами летит на сопло, и через два часа резак идёт в утиль. Сопла и электроды на 200-амперном источнике — не копеечные расходники. Ставьте задержку пробивки по паспорту толщины: 0,4–0,8 с для 12–20 мм и до 1,2–1,5 с для 30–40 мм.
Как выбрать станок и подрядчика: чек-лист
- Источник с токами до 200 А и поддержкой многогазовых смесей (азот, N₂+H₂). Если подрядчик режет нержавейку только воздушной плазмой — разворачивайтесь.
- Стол с дожигателем и водяной ванной или сухой стол с фильтровентиляцией. У нас водяной стол: дым гасится, а брызги не летят по цеху.
- Динамическая коррекция высоты (THC) обязательна — без неё тонкая кромка и гарантированный зарез на неидеальном листе.
- Спросите, чем зачищают кромки и травят ли их. «Мы всё отдаём на пескоструй» — знак, что за оксидами хрома они не следили.
- Попросите показать тестовый рез 20 мм из нержавейки вживую и посмотрите на нижнюю кромку: полосы плавления ровные, без висящих капель — режут нормально.
FAQ: отвечаем как отрезаем
Можно ли резать 12Х18Н10Т той же плазмой, что и обычную сталь, просто поменяв программу?
Нет, это не сработает, потому что дело не в программе, а в плазмообразующем газе. Воздушная дуга на нержавейке оставляет тугоплавкие оксиды хрома и нагар на кромке толщиной в доли миллиметра, которые потом только кислотное травление и берёт. Нужен азот (или N₂+H₂ на толстых сечениях) и другая скорость реза, ниже, чем на углеродке.
До какой толщины плазма реально выигрывает у лазера?
По нашему опыту — от 12–15 мм и выше, особенно до 40 мм: волоконный лазер на таких толщинах нержавейки либо не тянет, либо стоит как самолёт за метр реза. На 3–6 мм лазер даст кромку чище и без оксидной зоны, спорить не буду. А на 30–40 мм плазма на 200 А — вообще рабочий вариант, если допуск по контуру ±0,5 мм и кромку всё равно будете зачищать под сварку.
Почему кромка после реза «ржавеет», если это нержавейка?
Потому что вдоль реза мы сожгли защитный слой. Зона термического влияния обеднена хромом, пассивная плёнка разрушена, и свободное железо ржавеет первым. Лечится травлением и пассивацией после зачистки грата — без этого никаких гарантий, это физика и химия, а не брак станка.
Вместо заключения
Плазменная резка нержавеющей стали 12Х18Н10Т на машинах с ЧПУ — технология управляемая, если помнить про три вещи: правильный газ, честные скорости из таблицы и дисциплину по зачистке оксидов хрома. Станок с ЧПУ не прощает небрежности, зато при выверенном техпроцессе режет нержавейку 3–40 мм стабильно и экономично. Остальное — опыт оператора и здравый смысл технолога.