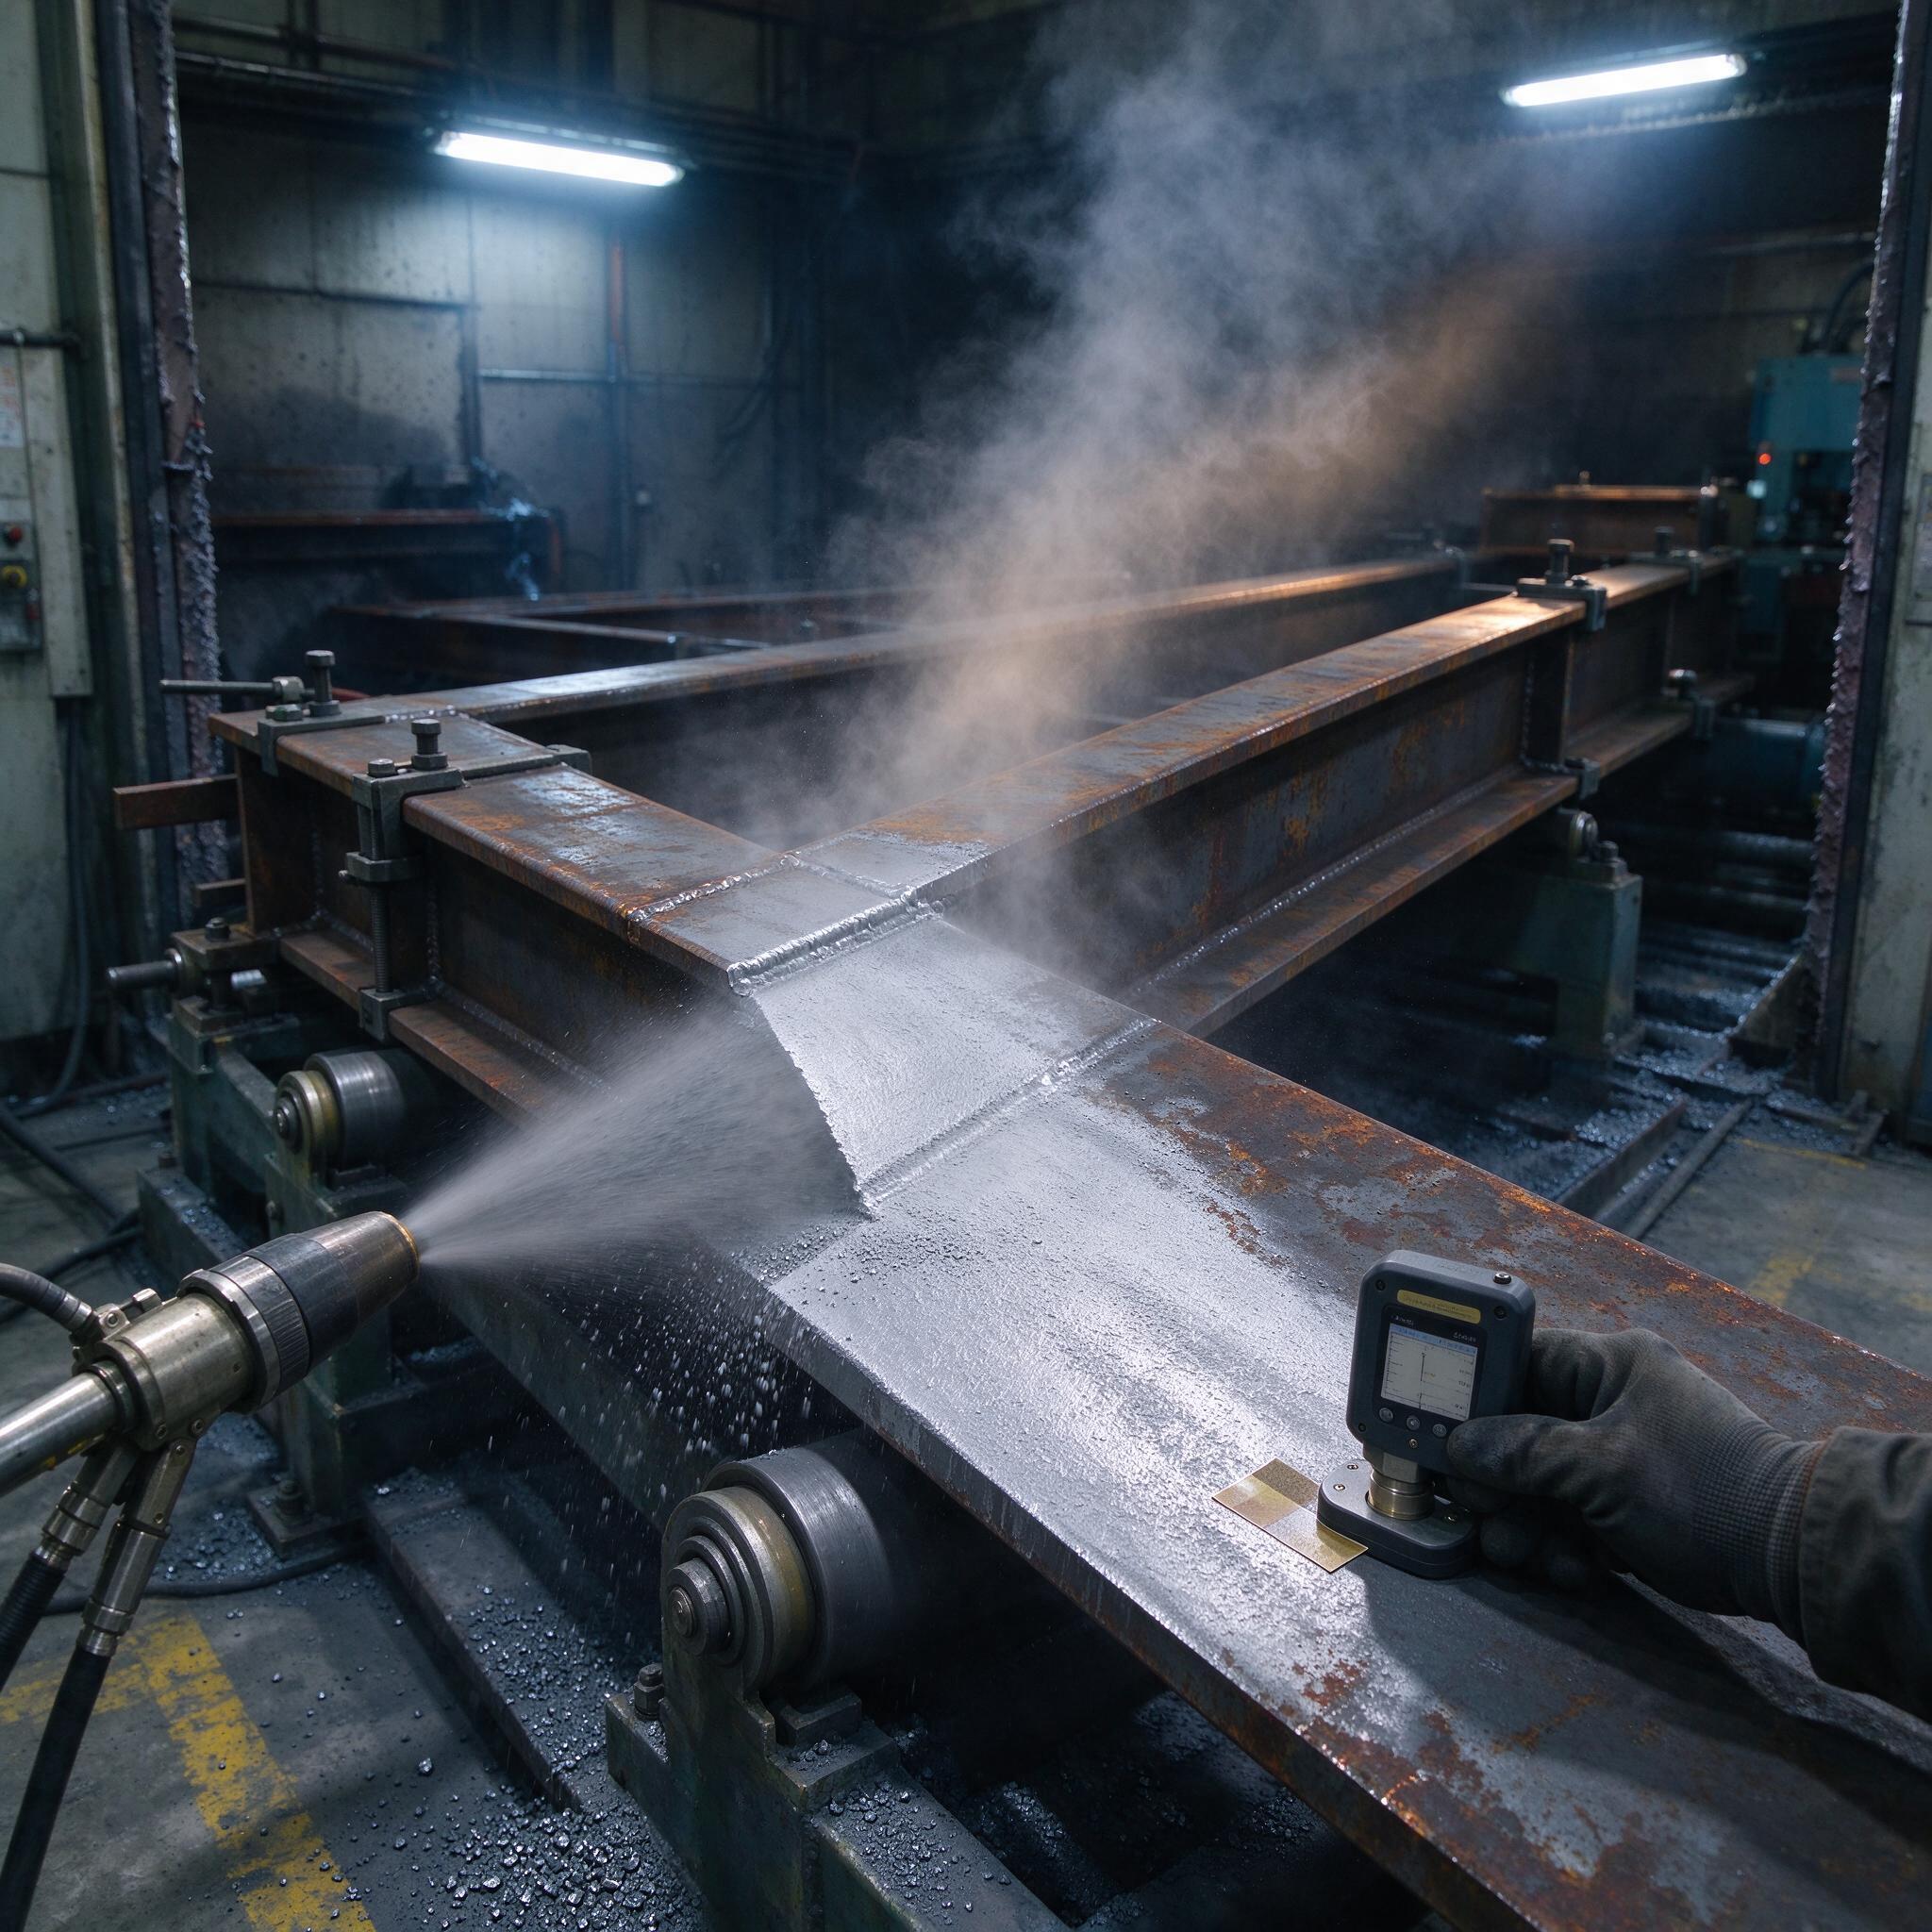
На фото — нашадробеструйная камера в разгаре смены: сварная балка на рольганге, сопло только прошло по поясу шва, и на фоне ржавого проката полоса чистого металла до серого матового тона. В руке у мастера — цифровой профилометр, он меряет шероховатость прямо на калибровочной пластине. Картина рабочая, но за ней — годы проб и косяков. Потому что гидроструйная и дробеструйная подготовка поверхности под окраску — это не «ткнул шлангом и пошел». Это половина судьбы покрытия. Вторая половина — краска, но до нее еще дожить.
Начну с боли. Приходит заказчик через год-полтора: покрытие вздувается пузырями, отслаивается пленкой, коррозия «стреляет» из-под лакокрасочного слоя точками. Разбираем — и в 80% случаев виноват не лак, а подготовка. Либо степень очистки не дотянули, либо профиль поверхности ушел за 100 мкм и краска легла «на гребень», не накрыв пик. Вот про это и поговорим: как выбить Sa 2,5 по ISO 8501-1, каким абразивом, и как контролировать шероховатость 30–75 мкм, чтобы адгезия покрытия была не на бумаге, а в металле.
Sa 2,5 — это не «почти чисто», это конкретика
Многие мастера путают степени очистки, и зря — разница между Sa 2 и Sa 2,5 это разница между рекламацией и нормальной эксплуатацией. По ISO 8501-1 шкала выглядит так:
- Sa 1 — легкая очистка: ржавчина прихвачена, масляные пятна сняты, но оксидные слои остались. Для ответственных конструкций — никуда не годится.
- Sa 2 — тщательная очистка: visible окалина снята, но следы ржавчины остаются в виде пятен, привязанных к сетке поверхности.
- Sa 2,5 — очень тщательная очистка: серый, однородный, металлический блеск. Окалина, ржавчина, старые покрытия — все под ноль. Допускаются только легкие тени (отпечатки) в виде очень слабых пятен или полос.
- Sa 3 — очистка до визуально чистого металла. Дорого и почти всегда избыточно, нужна под металлизацию напылением, не под обычную окраску.
Ключевой момент — Sa 2,5 контролируется визуально, по эталонным пластинам и фотографиям из стандарта. Мастер должен держать комплект ISO 8501-1 под рукой и сверять, а не «на глазок через площадку». Но одного визуала мало — оставшиеся на поверхности соли (хлориды, сульфаты) визуально не видны, а именно они тянут влагу и запускают подслойную коррозию. Поэтому на ответственных объектах (мосты, резервуары, морская атмосфера) мы дополнительно берем смыв и мерим Bresle-тестом: сумма хлоридов не выше 20 мг/м² по ISO 8502-6, иначе даже идеальная Sa 2,5 не спасет.
Абразив: 0,5–1,5 мм и почему это не «песок из карьера»
Теперь про «пескоструйку». Термин прижился, но по факту мы почти никогда не работаем чистым кварцевым песком — он пылит жутко, кварц вызывает силикоз, и по современным нормам его используют все реже. Рабочая лошадка — дробь и купершлак (никелевый шлак), фракция 0,5–1,5 мм. Почему именно этот диапазон?
Мелкая фракция (ниже 0,5 мм) дает деликатный профиль — хорошо под тонкослойные покрытия, но на плотной окалине она «зеркалит», а не срезает. Крупная (выше 1,5 мм) пробивает глубокие каверны, поднимает профиль за 100 мкм, и расход краски летит вверх: чтобы накрыть пик 100 мкм, надо минимум 75–80 мкм сухого слоя, а это лишние литры на тонну металла. Плюс крупное зерно чаще оставляет «следы инородных включений» — застрявшую дробь, которая потом ржавеет и выталкивает краску.
| Материал | Фракция, мм | Профиль, мкм | Циклов на повторное использование | Комментарий |
|---|---|---|---|---|
| Купершлак (МСК) | 0,5–1,5 | 40–75 | 1–2 | Дешево, злой рез, много пыли |
| Стальная дробь + колотая (микс) | 0,5–1,2 | 35–60 | 200–500 в дробеметах | Для автоматических камер, минимальная пыль |
| Никелевый шлак | 0,6–1,5 | 45–80 | 1 | Стабильный профиль, чуть дороже купера |
| Кварцевый песок | 0,3–1,0 | 30–60 | 0 | Одноразовый, пыль, силикоз — по возможности уходим |
Режимы давления: для купершлака сопло держим на 6–7 бар на входе в аппарат, дистанция от сопла до металла 150–300 мм, угол атаки 45–70°. При падении давления ниже 5 бар скорость частиц проседает и очистка ползет — работы «делаются», а результат Sa 2 не выйдет. Диаметр сопла — 8–10 мм для ручной камеры; когда сопло раздается до 12 мм от износа, давление падает, расход воздуха растет, компрессор начинает «не тянуть». Меняем сопло, не жалеем.
Шероховатость 30–75 мкм: золотая вилка
Профиль поверхности — это то, за что краска цепляется. По ISO 8503-1 различают «fine», «medium» и «coarse» (G, M, C по сравнительным пластинам). Под большинство промышленных систем (эпоксидный грунт 60–80 мкм СТО + 2 слоя ПУ-эмали) оптимум — medium, то есть Ry5 в районе 40–70 мкм. Наши 30–75 мкм — это как раз fine/medium, и вот почему вилка такая широкая.
Ниже 30 мкм профиль «стеклянный» — адгезия покрытия падает, особенно у цинконаполненных грунтов, которым нужен «зуб». Выше 75 мкм — во-первых, перерасход, во-вторых, пики выступают над первым слоем и становятся мостиками коррозии, если второй слой тонкий. По опыту, мастера часто меряют только Ra, а это ловушка: Ra 4 мкм может сидеть и на профиле 30, и на профиле 90 мкм — все зависит от плотности пиков. Мерить надо Ry5 или Rz (пять высших пиков и пять впадин), а не среднюю линию.
Инструменты, которыми реально работаем:
- Сравнительные пластинки ISO 8503 (Kean Tarmic, Elcometer 125) — быстро, дешево, но субъективно, нужен лупа-навигатор.
- Реплика-тест (Testex-пресс) — наклеиваем пленку, прокатываем, мерим толщину микрометром. Точно, оставляем запись в акте.
- Цифровой профилометр с иглой (Elcometer 224, MITUTOYO SJ-210) — вот он на фото в руке мастера, стоит на калибровочной пластине, чтобы отдавал честные цифры, а не «погоду в Африке».
Контроль — не раз в смену, а на каждой партии минимум в трех зонах: пояса, стенка, зона сварного шва. У шва профиль всегда глубже — термическая зона, окалина жестче, да и наплавленный валик ловит абразив под другим углом. Если шов ушел за 100 мкм — шлифуем переходы болгаркой с зачистным кругом до страгивания.
Однажды мы поймали брак — рассказываю, чтобы вы не наступили
Случай был показательный. Металлоконструкции для ангара, все «по ГОСТу», отделка подписала акты. Через восемь месяцев у заказчика — пятна ржавчины под краской на половине балок. Вскрытие показало: под покрытием — остатки прокатной окалины на нижнем поясе. Разбираемся: участок чистил во вторую смену, освещение в камере подсеяло (три из шести прожекторов не горели), и контролер смотрел на поверхность в сумерках — окалина на фоне ржавого металла визуально «сливается», если света мало. Вот такие дела: Sa 2,5 без нормального света не подтвердить — стандарт прямо требует осмотреть поверхность при освещении не ниже 1000 лк.
Второй нюанс из той же истории: после очистки металл простоял в цехе сутки, а влажность была 85%. Первичная поверхность превратилась в «flash rust» — тонкую ржавую пленку, которую никто не заметил. Краска легла на нее, и адгезия упала вдвое. Теперь у нас правило: от конца дробеструйной обработки до первого слоя грунта — не более 4 часов при влажности до 60%, не более 2 часов, если за 70%. И мерим точку росы, а не «на ощупь» — гигрометр должен висеть на стене камеры, а не лежать в ящике.
Пескоструйная vs дробеструйная: когда что
Строго говоря, термины описывают способ подачи, а не абразив. Пескоструйная (сопловая, с подачей сжатым воздухом) — гибкая: одна камера, один оператор, можно чистить локально швы, кромки, труднодоступные места. Медленно. Дробеструйная (дробеметная, где дробь бросается центробежными турбинами) — конвейер: балка входит и выходит уже чистая, производительность в разы выше, абразив рециркулирует сотни циклов. Но дробемет не заглянет в полость коробчатой балки и не возьмет внутренние поверхности — там все равно приходит человек с соплом.
На нашем участке стоит дробеметная проходная для серийного проката и ручная пескоструйная камера для нестандарта — так и советую, универсального «одного станка под все» в природе нет.
Чек-лист: как выбрать подрядчика или станок
- Компрессор с запасом. Сопло 10 мм на 7 бар требует ~200–250 м³/мин свободного воздуха. Если у подрядчика винтовик на 10 м³/мин «с натягом» — он вам продаст Sa 1, а не Sa 2,5.
- Освещение камеры от 1000 лк и гигрометр с протоколом замеров. Нет — бегите.
- Наличие комплекта ISO 8501-1 (эталоны) и профилометра/реплик Testex. Мерить профиль «пальцем» — не метод.
- Осушение воздуха. Влага в магистрали — это масло и вода в потоке абразива, следы на металле, точечная коррозия. Осушитель должен быть.
- Протоколы. Акт на степень очистки, замеры профиля в трех точках, Bresle-тест по солям на ответственных заказах. Все подписывается ДО окраски.
FAQ
Можно ли очистить поверхность до Sa 2,5 вручную, щеткой и УШМ?
Нет, это не сработает. Механическая зачистка дает степень St 2/St 3 по ISO 8501-1 — и это не то же самое. Щетка не снимает окалину в углублениях и не создает профиль, адгезия будет в 1,5–2 раза ниже. St 3 годится только под ремонтные схемы и недорогие алкидные эмали.
Что делать, если абразив уходит больше 1,5 мм, а профиль все равно мал?
Проверяйте давление и дистанцию, а не фракцию. В 90% случаев падает давление на сопле — изношенное отверстие, подсос воздуха, «уставший» компрессор. Увеличивать фракцию — путь к кавернам и перерасходу краски.
Сколько времени есть между очисткой и грунтованием?
Не более 4 часов при влажности до 60% и температуре металла на 3 °C выше точки росы. В море, зимой, под открытым небом — не более 2 часов, и то если успеваете. Если вспышечная ржавчина появилась — не маскируйте грунтом, пройдите абразивом заново, «по свежему» это 10 минут, «по краске через год» — переделка всей партии.
Вместо заключения
Sa 2,5 и профиль 30–75 мкм — это не перестраховка, это дешевая страховка. Час работы дробеструйщика и копеечный купершлак против рекламации на тонну металла и переделки на морозе — деньги несопоставимые. Ставьте нормальный свет, меряйте Ry5, а не Ra, держите осушитель в строю — и покрытие прослужит те 15–20 лет, что написаны в проекте.