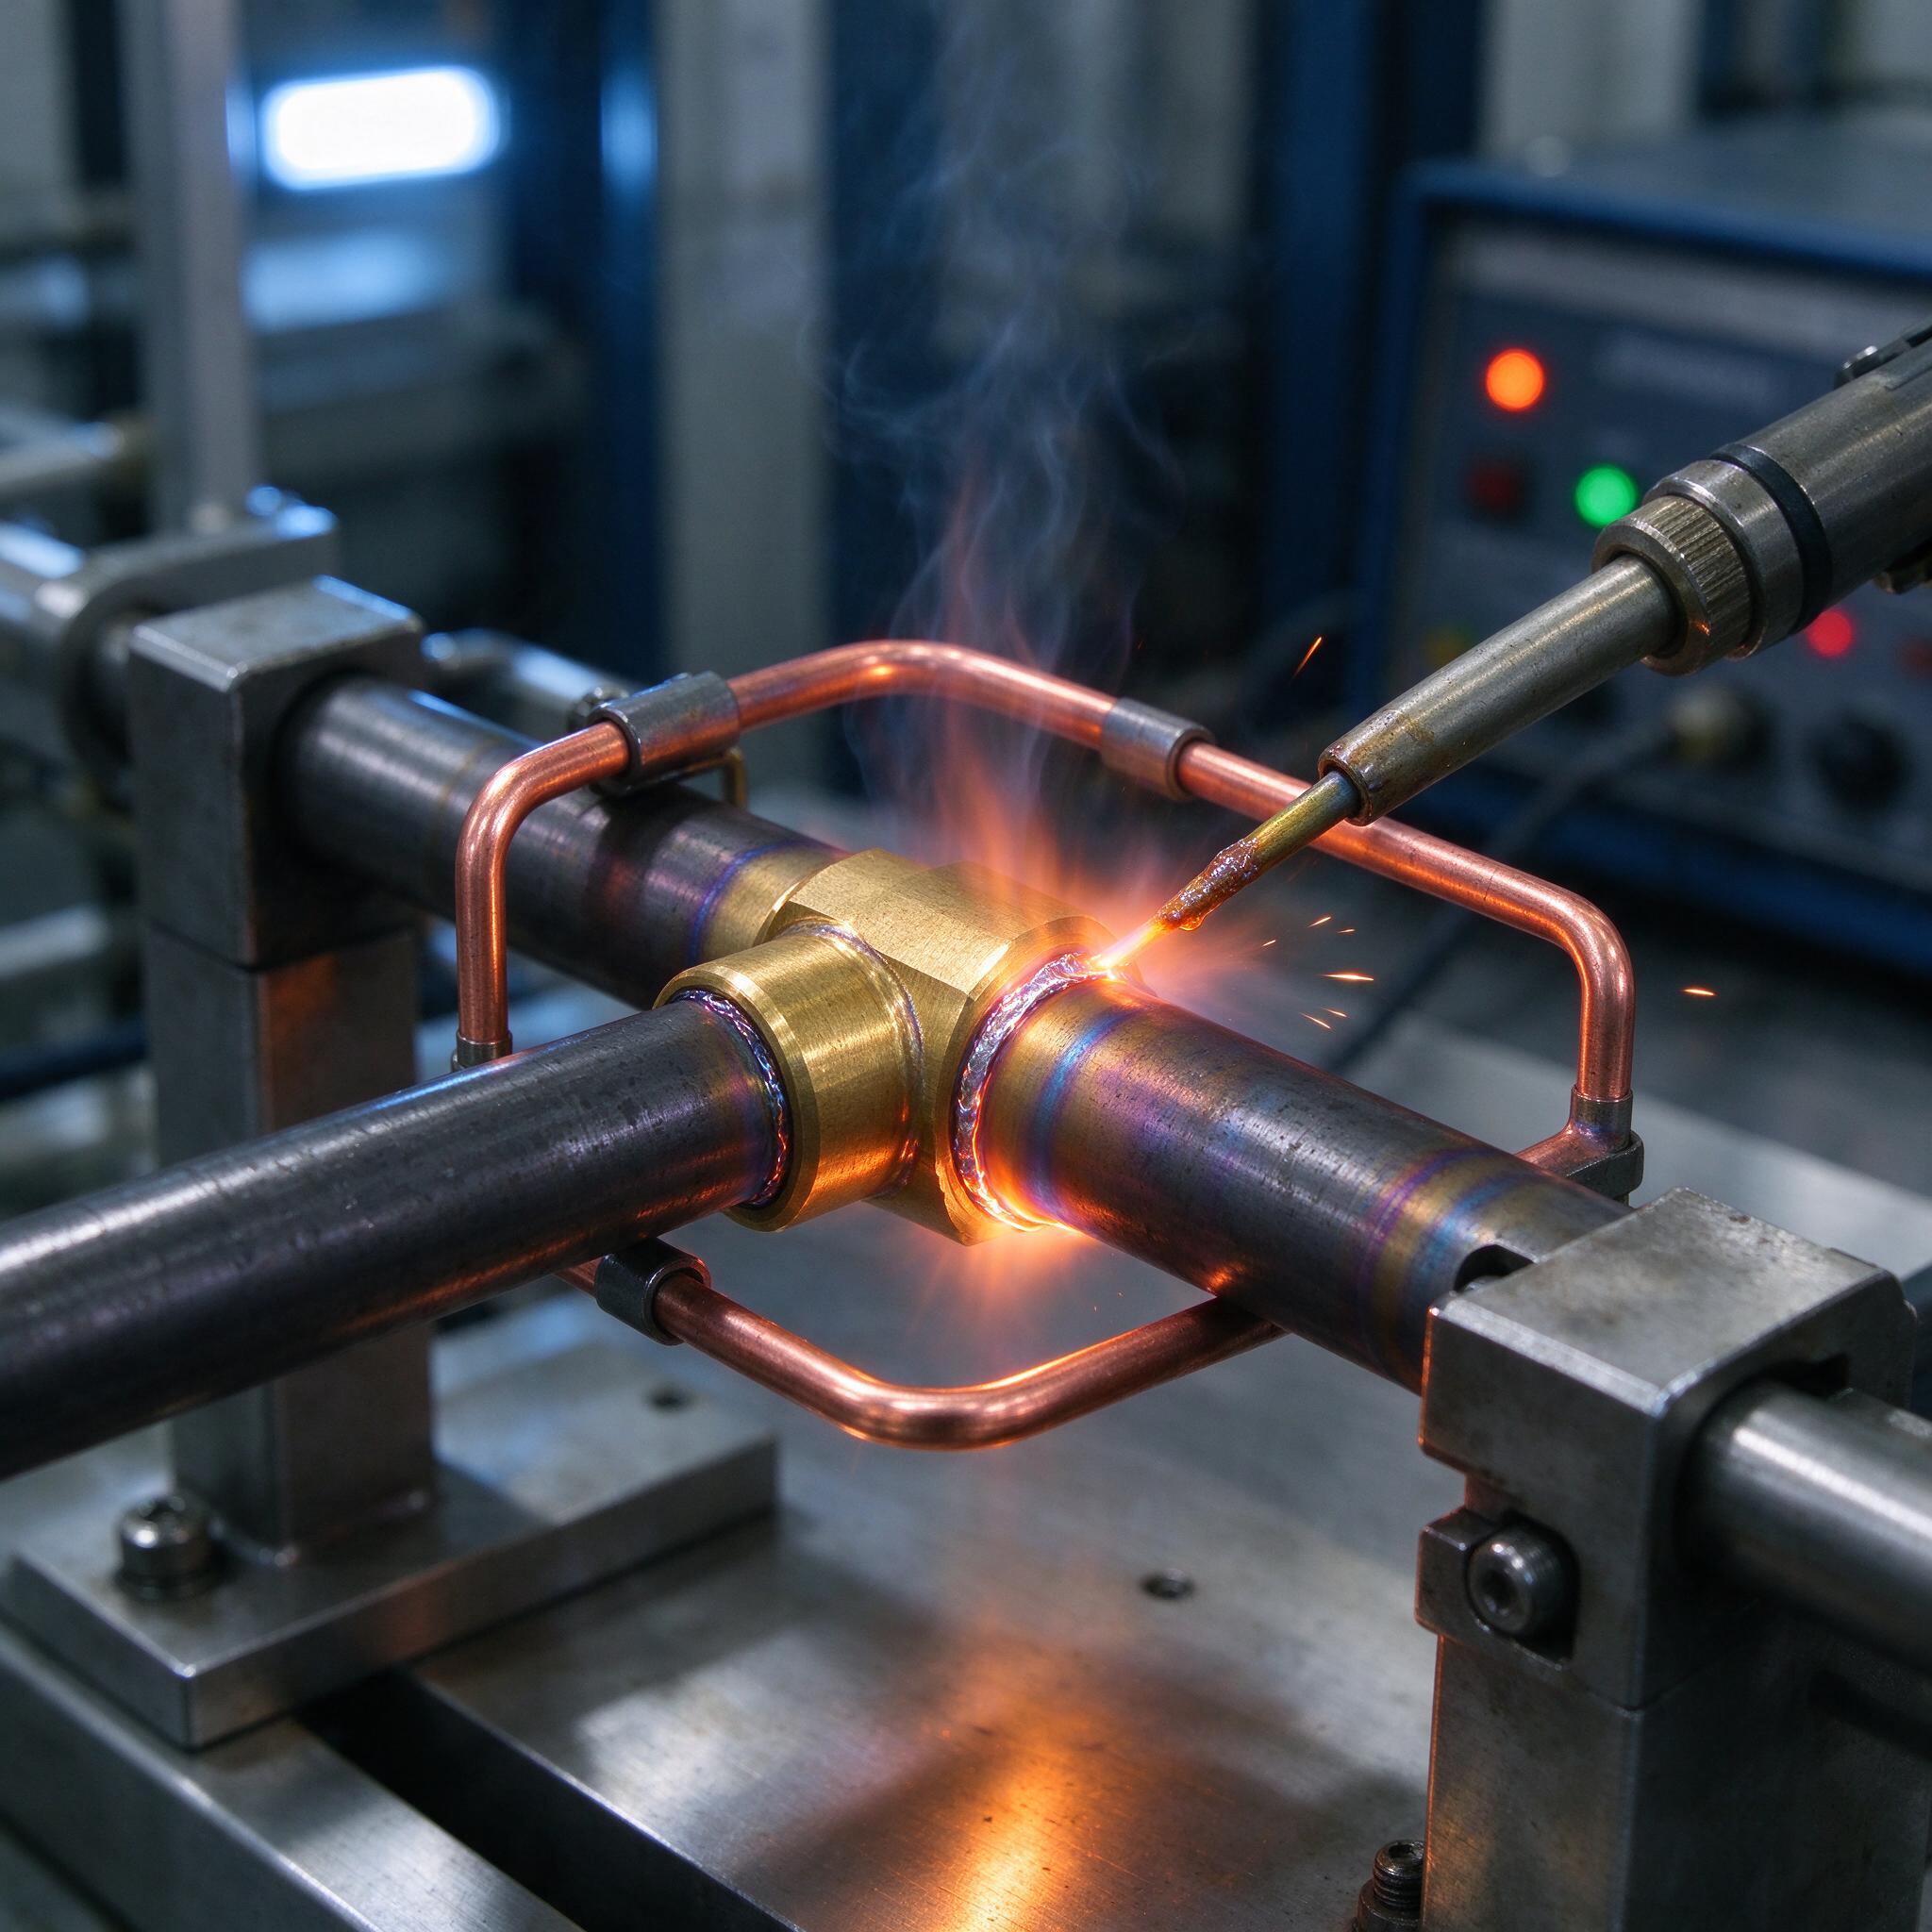
На фото — классическая картина с нашего участка: стальная труба, латунная муфта, медный индуктор кольцевого типа, и припой вот-вот «поймает» стык — видно, как он вспыхивает по кромке, металл уже отдал цвета побежности, от синего до соломенного. Штатный пистолет-подача с прутком, на пульте горит зелёная лампа — цикл идет. Такие узлы мы паяем индукцией десятками в смену, и за 20 лет набили не одну шишку. Расскажу, как мы работаем с твердыми припоями в индукционных установках: где ПСр40, где медно-фосфорный, почему зазор 0,05–0,15 мм — не абстракция из учебника, и как выйти на прочность соединений 200–400 МПа без брака.
Почему индукция, а не горелка
Газовая горелка — это лотерея: мастер нагревает «на глаз», один край стыка уже перегрет, второй еще холодный, флюс работает неравномерно. Индукционная пайка дает повторяемость: энергия выделяется непосредственно в поверхностном слое детали, время нагрева — от 5 до 40 секунд, зона термического влияния узкая. На нашем участке индукторы подключаем к установкам на 15–60 кВт с частотой 30–100 кГц — для стальных труб диаметром до 60 мм этого хватает с запасом. Кольцевой индуктор, как на снимке, греет муфту по всему периметру одновременно — припои текут навстречу, без «свищей». Плюс автоматика: таймер, термопара или пирометр, стоп-цикл по достижении 700–750 °C. Человек только закладывает деталь и подает пруток.
Но индукция не прощает небрежности. Если сборка кривая или зазор гуляет — ни одна установка не спасет. Об этом ниже.
Зазор — это половина прочности
Капиллярные силы работают в узком окне. Оптимальный зазор под пайку твердыми припоями — 0,05–0,15 мм на диаметр. Меньше 0,05 — припой не затечет, по краю останется непропай. Больше 0,15 — капилляр сдыхается, шов получается рыхлым, прочность падает вдвое-втрое, хоть ПСр40 клади, хоть золото.
Что мы держим на участке:
- Шероховатость сопрягаемых поверхностей Ra 1,6–3,2. Зеркало до Ra 0,4 не нужно — припою не за что зацепиться, капиллярный эффект хуже. Рваная резьба от шпильки тоже плохо.
- Соосность при пайке «труба в муфту» — не более 0,05 мм на радиус, иначе зазор с одной стороны выйдет за 0,2.
- Обезжиривание обязательно. Ацетон или специальный состав, никаких следов СОЖ с токарного станка — эмульсия сгорает под флюсом и дает поры.
- Окислы снимать щеткой или наживкой под Ra 2,5 сразу перед закладкой. Пролежал деталь ночь — перекл.
ПСр40 или медно-фосфорный: что куда
Мастера часто путают области применения этих двух припоев. Раскладываем по полочкам.
ПСр40 (серебра ~40%, кадрий, медь, цинк) — универсальный серебряный припой, рабочая температура пайки ~620–700 °C. Течет отлично, смачивает сталь, медь, латунь, нержавейку (со специальным флюсом). Прочность паяного соединения на сдвиг — 200–250 МПа, при хорошей сборке до 300. Минус — цена и то, что он содержит кадмий, работать только с вытяжкой. Для ответственных узлов, где соединение несет нагрузку и работает при вибрациях — только он.
Медно-фосфорные припои (ПМФ, ПМФОЦр — например, ПМФ-ОЦр 6-4-0,03) — самофлюсующиеся на меди и латуни. Фосфор раскисляет окислы сам, флюс не нужен вообще. Температура пайки 700–830 °C. Прочность на меди — 200–250 МПа, хрупкие соединения на стали из-за фосфидной эвтектики по границе — на стальные узлы их ставить рискованно, берут только для меди с латунью или там, где нагрузка чисто на срез при компрессии. Зато копейки по сравнению с ПСр. Полоса охвата — водогрейки, холодильные агрегаты, медные трубопроводы.
| Параметр | ПСр40 | Медно-фосфорный |
|---|---|---|
| Темп. пайки | 620–700 °C | 700–830 °C |
| Флюс | Обязателен (борфторидный) | На меди не нужен |
| Сталь | Да | Не рекомендуется |
| Прочность шва | 200–300 МПа | 200–250 МПа (на меди) |
| Цена | Высокая | Низкая |
| Пластичность шва | Хорошая | Хрупкий шов |
Режимы, которые мы реально держим
Мощность установки подбираем под массу узла. Труба 30 мм с муфтой — 12–18 кВт, 8–12 секунд нагрева. Тяжелая муфта на трубе 57 мм — 30 кВт и 20–25 секунд. Частота — 40–70 кГц, глубина закалки тока как раз покрывает стенку муфты. Пруток подаем в зону стыка после того, как флюс «стекленеет» — станет белесым и растечется. Раньше времени не надо: припой не затечет, останется шарик. Позже — металл перегреется, цинк из латуни выгорит, получишь каверны и нагар.
Однажды на участке поймали брак из-за того, что после смены припоя поставщик подсунул ПСр40 с отступлением по составу — цинка больше нормы. Припой «кипел», шов выходил пористый, узлы сыпались при гидроиспытаниях. Три дня гоняли по кругу, пока один мастер не принюхался: пар идет резче, с белесым налетом на индукторе. Сдали пруток на спектралку — диагноз подтвердили. С тех пор каждая новая партия припоя идет через контроль сертификата и пробную наплавку.
Типичные ошибки — реальный случай
Самая дорогая ошибка за последние годы — перегрев муфты при пайке медно-фосфорным припоем стального узла. Технолог из ремонтной службы решил упростить: вместо ПСр40 заложил ПМФ, «все равно держит». Индуктор раскрутили на 850 °C. Фосфор прореагировал со сталью, по границе сплавления выросла хрупкая фосфидная пленка. Узел выдержал опрессовку, ушел к заказчику и лопнул через две недели от вибрации насоса. Стык разломили уже у нас — излом гладкий, зеркальный, классика хрупкого разрушения. Переделали все 200 штук, а на техпроцессе появилась запись: «Припои медно-фосфорные на сталь запрещены», и это не бюрократия.
Вторая частая ошибка — собранный узел с зазором «на глазок». Мастер меряет штангелем, получает 0,1 мм, а реально там 0,25 из-за овальности трубы после гибки. Индукционная пайка проходит быстро, припой затек «куда смог», снаружи красиво — внутри непропай на третью окружности. Спасает только выборочный разлом и шаблоны-калибры на сборке.
Как выбрать установку и подрядчика: чек-лист
- Частота и мощность под ваш типоразмер деталей. Для узлов до 50 мм — 30–60 кВт, 30–100 кГц. Просите тестовую пайку на ваших деталях, а не «демо на гайке».
- Наличие пирометра или термопарной обратной связи и программируемого цикла. Без этого повторяемость — на совести оператора.
- Комплект индукторов или возможность заказа под ваш узел. Кольцевой, щелевой, внешний — геометрия решает, куда пойдет тепло.
- Обучение операторов и техпроцесс на руках: зазоры, флюс, температурные окна, время цикла. Подрядчик, который «просто паяет» — не подрядчик.
- Сервис и наличие ЗИП. Индуктор — расходник, его гнет, он горит. Ждать запчасть три недели — простой участка.
FAQ
Можно ли паять медно-фосфорным припоем сталь с латунью?
Нет, не сработает как надо. Фосфор образует с железом хрупкие фосфиды по границе, шов рассыплется от удара или вибрации. Для пары сталь-латунь берите ПСр40 или другой серебряный припой с флюсом.
Обязателен ли флюс при индукционной пайке ПСр40?
Да. Без флюса серебряный припой на стали не течет — окислы мешают смачиванию, получится наплыв-шарик рядом с непропаянным стыком. Берем борфторидный флюс типа ФБ-3 или 209, наносим на обе поверхности до закладки.
Почему шов получается пористый, хотя режим и зазор выдержаны?
Девяносто процентов случаев — грязь и влага. Остатки СОЖ, следы пота от рук, отсыревший флюс. Плюс перегрев: выше 750 °C цинк из латуни и из самого припоя выгорает, газы вспенивают шов. Проверьте обезжиривание и температурный контроль, а не крутите мощность.
Индукционная пайка твердыми припоями — это не магия, а дисциплина: правильный припой под пару материалов, честный зазор 0,05–0,15 мм, чистая поверхность и контроль температуры. Соблюдаете — получаете стабильные 200–400 МПа и ноль переделок. Нарушаете — ремонтная служба будет знать вас в лицо.