Пайка твердыми припоями: почему одни узлы живут годами, а другие текут через неделю
На нашем участке пару лет назад встала сборка гидроблока: медные трубки в стальные корпуса, все спаяно горелкой, визуально шов — картинка. А на опрессовке 40 бар треть узлов «потела» по стыку. Разбирались неделю. Итог: зазор гулял от 0,02 до 0,3 мм, флюс выгорал, припой не затягивался в капилляр. С тех пор мы относимся к пайке твердыми припоями не как к «газовой процедуре», а как к полноценной операции с режимами, как точение или шлифовка. Ниже — то, что мы выстрадали на реальных деталях: ПСр-40, L-CuP6, горелка, индукция и контроль герметичности.
ПСр-40 и L-CuP6 — два разных мира, не путайте
По опыту, мастера часто путают области применения этих двух припоев, а зря. Медно-фосфорный L-CuP6 (аналог нашего ПМФ-ОЦР 6-4-0,03) — самофлюсующийся припой на медь. Фосфор в нем работает как раскислитель, поэтому при пайке медь-медь флюс вообще не нужен. Температура плавления 640–680 °C, растекается отлично, стоит копейки. Но есть жесткое правило: на сталь его напрямую класть нельзя — образуется хрупкая фосфидная прослойка, шов отваливается от вибрации. Нужен флюс и, лучше, промежуточный слой.
ПСр-40 — серебряный припой (40% Ag, медь, цинк), рабочий диапазон примерно 600–720 °C. Это универсал: сталь-сталь, сталь-медь, латунь. Шов пластичный, тянется, держит вибрацию и удары. Но без флюса (бура, либо П-209, либо активные пасты типа БМ-1) не работает вообще. И цинк в нем выгорает — вентиляция обязательна, иначе к концу смены вся бригада с больной головой.
| Параметр | ПСр-40 | L-CuP6 |
|---|---|---|
| Температура солидуса/ликвидуса | ~590/605 °C (по другим данным до 700 рабочих) | 640–680 °C |
| Медь-медь без флюса | Нет, флюс обязателен | Да, самофлюсующийся |
| Сталь | Да, основной вариант | Нельзя напрямую, фосфиды |
| Пластичность шва | Высокая | Средняя, жестковат |
| Цена | Высокая (серебро) | Низкая |
Горелка: дешево, но руки решают
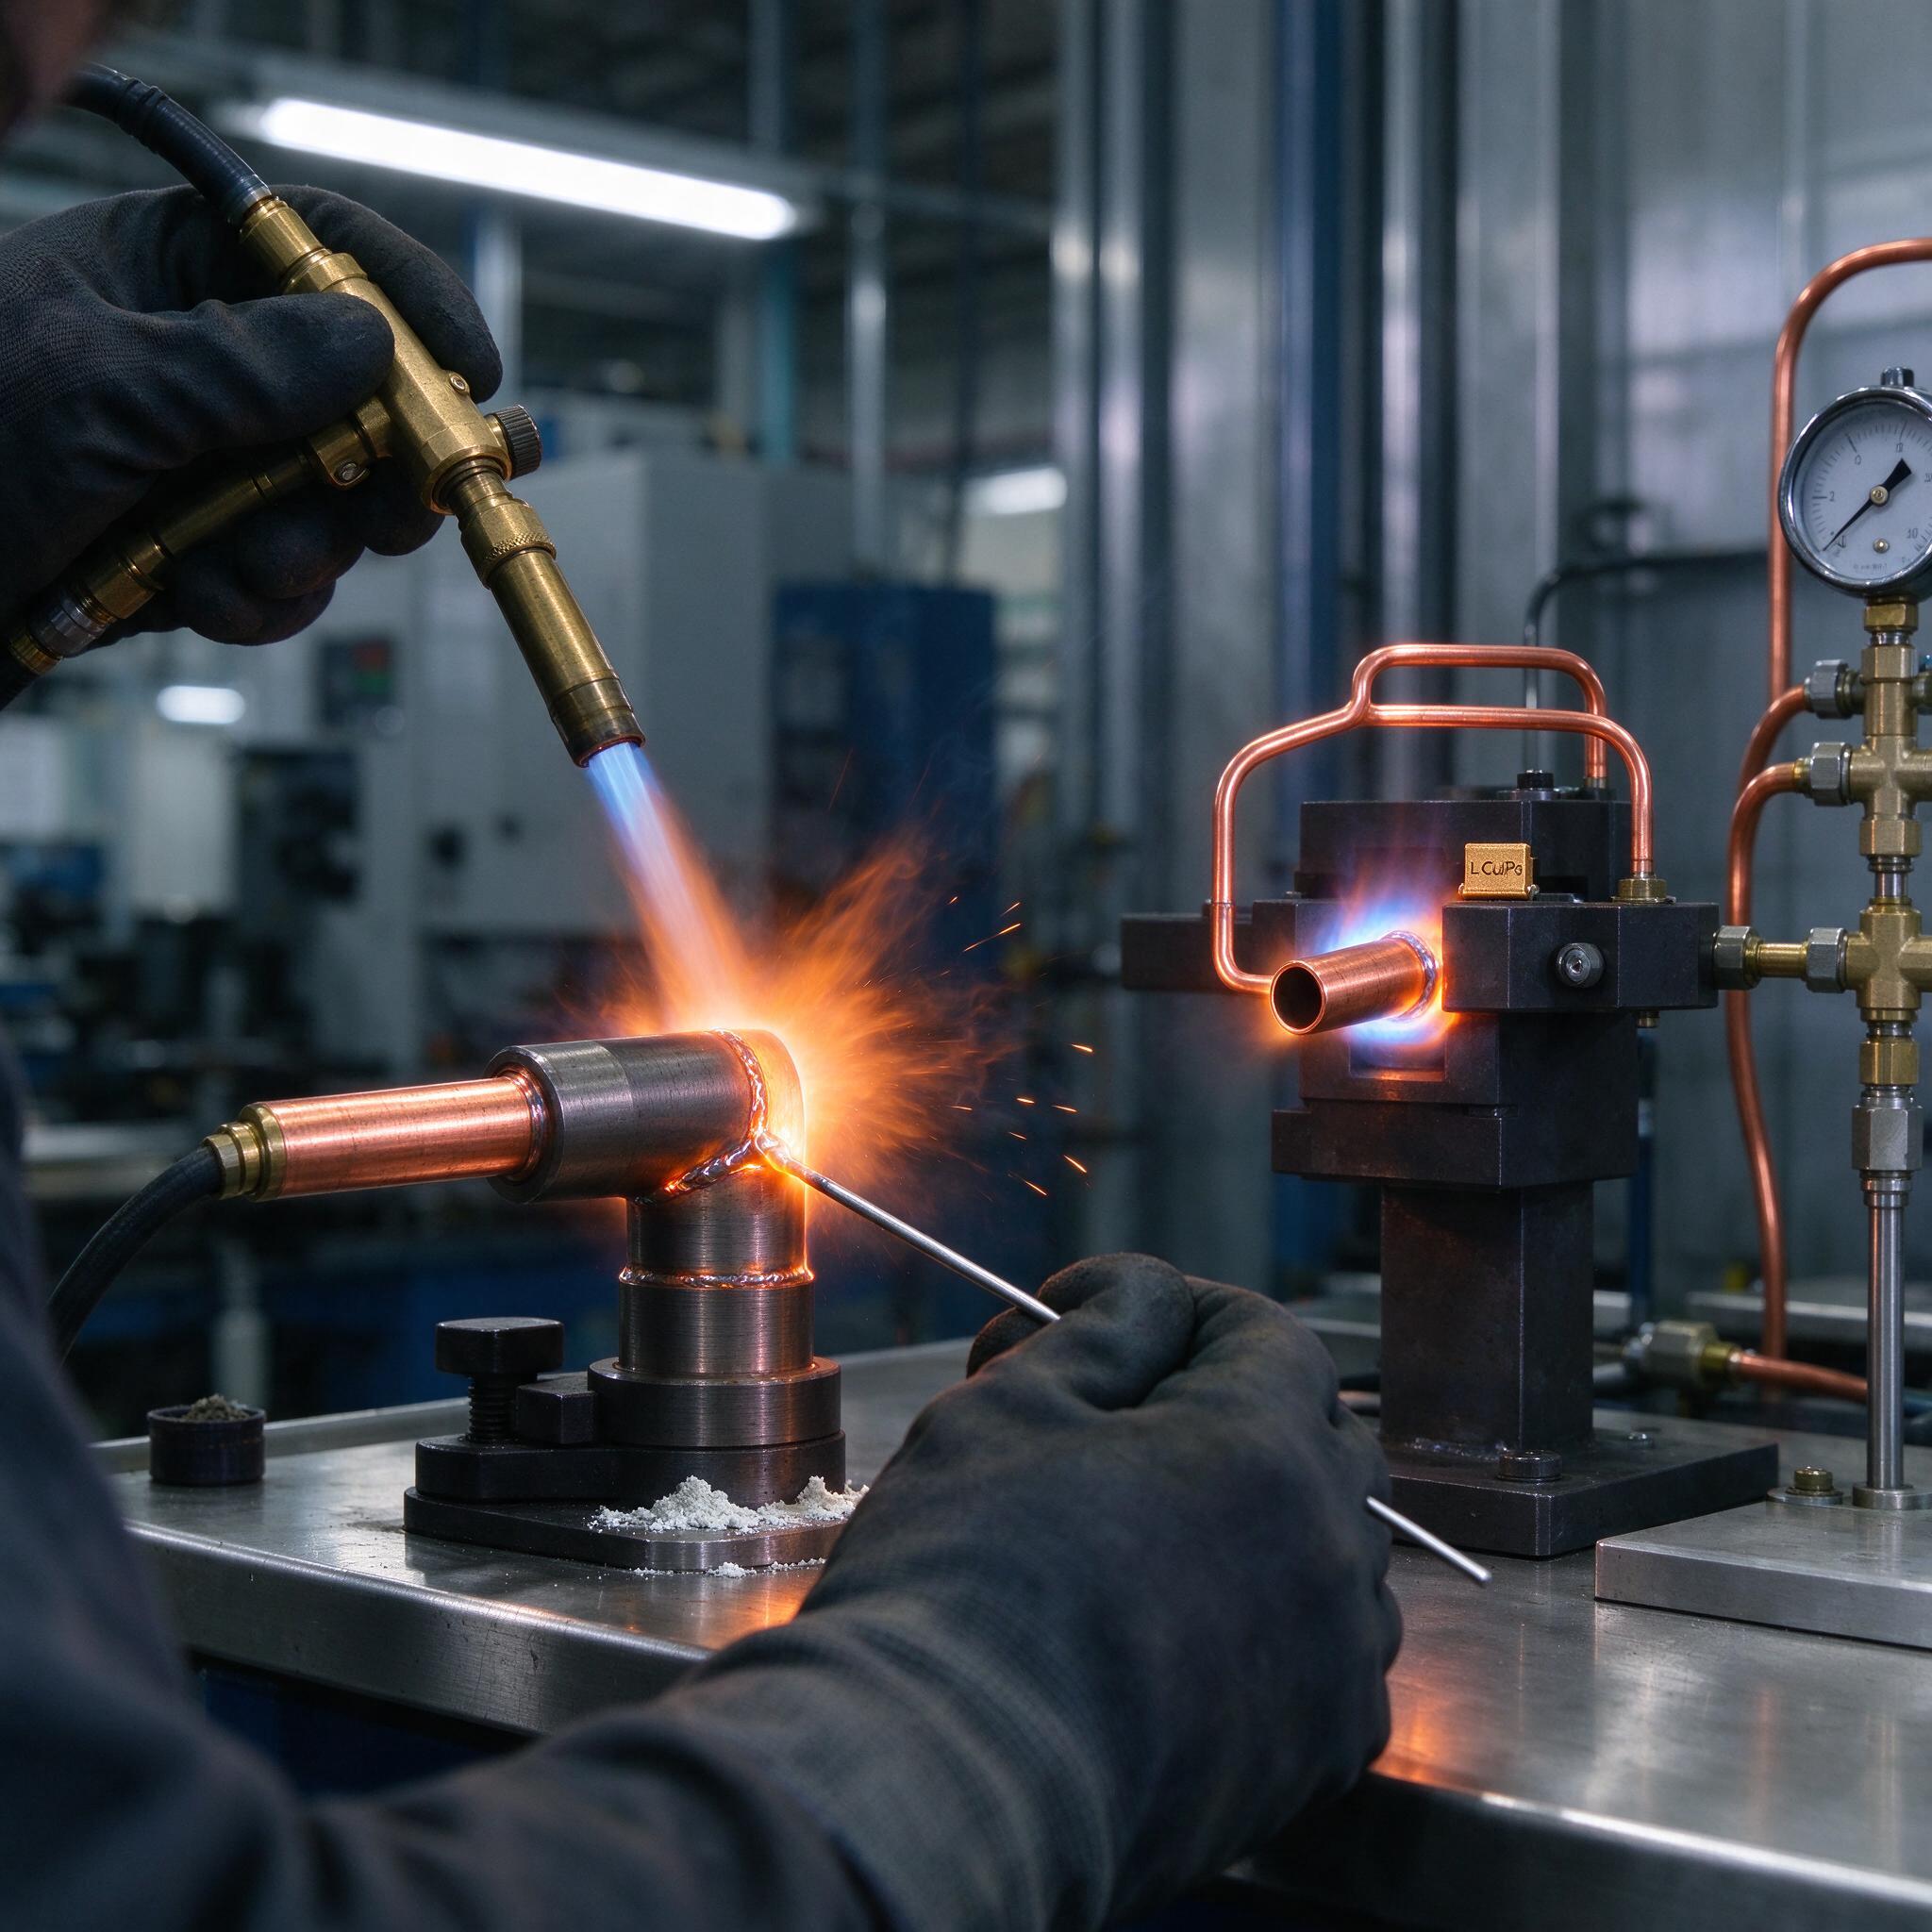
Классика — пропано-кислородная или ацетилено-воздушная горелка. На фото, как раз наш стенд: слева оператор варит стальной штуцер с медной трубкой, справа на индукционной установке греется узел с медной трубкой и вставкой L-CuP6. На столе — флюс в банке, струбцины. Плита стальная, подсветка от ламп цеха, ничего лишнего.
Ключ к нормальному шову — пламя. Восстановительная часть факела (яркий голубой конус) должна работать, ядро не должно «втыкаться» в деталь. Греть начинаем с массивной детали, чтобы тонкая медная трубка не перегрелась раньше времени — иначе медь окисляется в хлам, флюс чернеет, припой шарится, а не затягивается. Припой подаем на кромку, а не в пламя: он должен расплавиться от металла, а не от факела. Это и есть признак правильной температуры.
- Зазор в стыке: 0,05–0,15 мм для меди, 0,1–0,2 мм для стали. Меньше — припой не зайдет, больше — капилляр не сработает.
- Шероховатость посадочных поверхностей — Ra 1,6–3,2. Гладко полировать не надо, припой любит микрорельеф.
- Обезжиривание — ацетон или уайт-спирит. След от пальца — это уже потенциальный свищ.
- Флюс наносим и на пруток, и на стык, тонко. Толстая корка флюса — это шлаковые включения внутри шва.
Медные трубки, как на фото, в струбцине держим без закрутки — медь мягкая, пережмешь, геометрию уведет, и зазор по кругу станет неравномерным. Результат предсказуем: с одной стороны шов есть, с другой — микрощель, которая на опрессовке стрельнет.
Индукционная пайка: когда серийность давит
Как только партия переваливает за пару сотен узлов в смену, горелка перестает справляться — не из-за скорости, а из-за разброса. Руки есть руки: один мастер греет чуть дольше, другой чуть сильнее, и мы имеем разброс качества внутри одной партии. Индукционная установка (у нас — высокочастотный генератор 30–60 кГц, типа отечественных series ИНД или аналогичных) снимает этот вопрос напрочь.
Индуктор гнем вручную из медной трубки 5–8 мм под конкретный узел, подаем воду внутрь для охлаждения. Время нагрева — 10–40 секунд в зависимости от массы детали. Тепло идет от поверхности, поэтому массивный корпус прогревается быстрее, чем с горелкой, где все наоборот. Вставки припоя (как золотистая пластинка L-CuP6 на фото, вмонтированная прямо в узел) закладываем заранее — оператор только кладет деталь, нажимает педаль, снимает. Фиксация повторяемости — та самая, которой горелке не хватает.
Минус индукции: каждая номенклатура требует своего индуктора и подбора мощности. Первое время мы дважды «ловили зарез» — перегревали тонкостенную трубку до цвета соломы, медь начинала крошиться по кромке. Лечится только снижением мощности и оттяжкой индуктора, никакая педагогика не поможет.
Типичные ошибки: реальный случай, а не теория
Однажды на участке мы поймали брак из-за того, что новый мастер грел стальной фланец и медную трубку одинаково — вел пламя туда-сюда. Медь нагрелась до 750+, а сталь едва до 500. Припой стекал на медь, а на стали лежал шариком. Узел снаружи выглядел спаянным, на опрессовке 60 бар — сифонил по линии контакта припоя со сталью. Причина банальная: разная теплопроводность и теплоемкость. Массивную сталь греем в первую очередь, медь — косвенно, теплом от фланца. Пламя держим на стали, к меди подходим в последний момент.
Вторая болячка — «нагар» и черная окалина, если перегреть флюс. Флюс, который из белого стал матово-зеленым и пузырится, — уже отработал, шов внутри будет рыхлым. Плюс — не экономить на зачистке: остатки флюса гигроскопичны, через пару месяцев по стыку поползет зеленая окись, и заказчик вернет партию с формулировкой «потекло». Мы после пайки промываем узлы горячей водой с щеткой и дополнительно пассивируем.
Контроль герметичности: без этого не выпускать
Визуальный контроль — это самообман. Даже на фото справа узел выглядит отлично, а внутри может быть непропай. Что мы реально делаем:
- Опрессовка воздухом под водой. 1,6–2,0 рабочих давления, узел в ванну. Пузырь — брак, без разговоров. Самый быстрый и дешевый метод для серийных трубных узлов.
- Гелиевый течеискатель. Для гидроблоков и узлов под вакуум — только он. Ловит течи от 10⁻⁹ Па·м³/с, козырь для ответственных изделий.
- Капиллярка (проникающие жидкости). Для наружных швов там, где опрессовать нельзя. Не герметичность показывает, но трещины и непровары видит.
И не забываем про разрушающий контроль выборочно: раз в партию распиливаем узел и смотрим срез шва. Дорого? Дешевле, чем рекламация от заказчика.
Как выбрать установку индукционной пайки: чек-лист
- Частота. 30–60 кГц для деталей сечением 5–30 мм; выше частота — мельче глубина прогрева, для крупных корпусов нужна низкая.
- Мощность. Считайте от массы нагреваемой зоны: примерно 1–2 кВт на 100 г стали за 20–30 секунд. Лучше запас 30%, чтобы не гнать генератор на пределе.
- Возможность гибки/замены индукторов. Если поставщик навязывает «один универсальный индуктор» — бегите, универсальных не бывает.
- Педаль/ножная кнопка и таймер нагрева. Руки у оператора заняты деталью и припоем, повторяемость дает именно автоматическое отключение по времени или пирометру.
- Сервис. Есть ли в РФ расходники (конденсаторы, платы), кто чинит, срок реакции. Китайский генератор без сервиса — это станок «на выброс» после первого пробоя.
FAQ
Можно ли паять L-CuP6 медь со сталью без переходников?
Нет, это не сработает, потому что фосфор из припоя при контакте с железом образует хрупкие фосфиды железа — шов растрескается при первом же цикле нагрева или вибрации. Либо берите ПСр-40 с флюсом, либо ставьте латунную/медную втулку-переходник и паяйте L-CuP6 только медь-к-латуни-к-стали через неё, но даже тогда флюс обязателен.
Что лучше для серийной пайки — горелка или индукция?
До 100–200 узлов в смену — горелка, дешевле и гибче. Выше — индукция, окупается за счет повторяемости и меньшей отбраковки. У нас переход на индукцию по трубным узлам снизил долю брака на опрессовке с 7% до 0,5% за квартал.
Почему припой не затягивается в зазор, хотя деталь горячая?
Три причины, проверяйте по порядку. Первое — зазор больше 0,2 мм, капиллярные силы не работают. Второе — поверхность окислена или жирная, флюс не смочил металл, припой шарится. Третье — деталь не прогрета до температуры припоя, припой плавится от факела горелки, а не от основного металла. Проверка простая: конец прутка касается стыка, и если он плавится только от касания горячего металла — можно лить.
Напоследок
Пайка твердыми припоями — не «примазал и погрел», а операция с теми же требованиями, что и механообработка: зазор, чистота, режим, контроль. ПСр-40 — на сталь и ответственные узлы, L-CuP6 — на медь, горелка — на малые партии, индукция — на серию. Опрессовка обязательна, разрушающий контроль — тоже. Остальное — практика, и ее у вас будет достаточно.