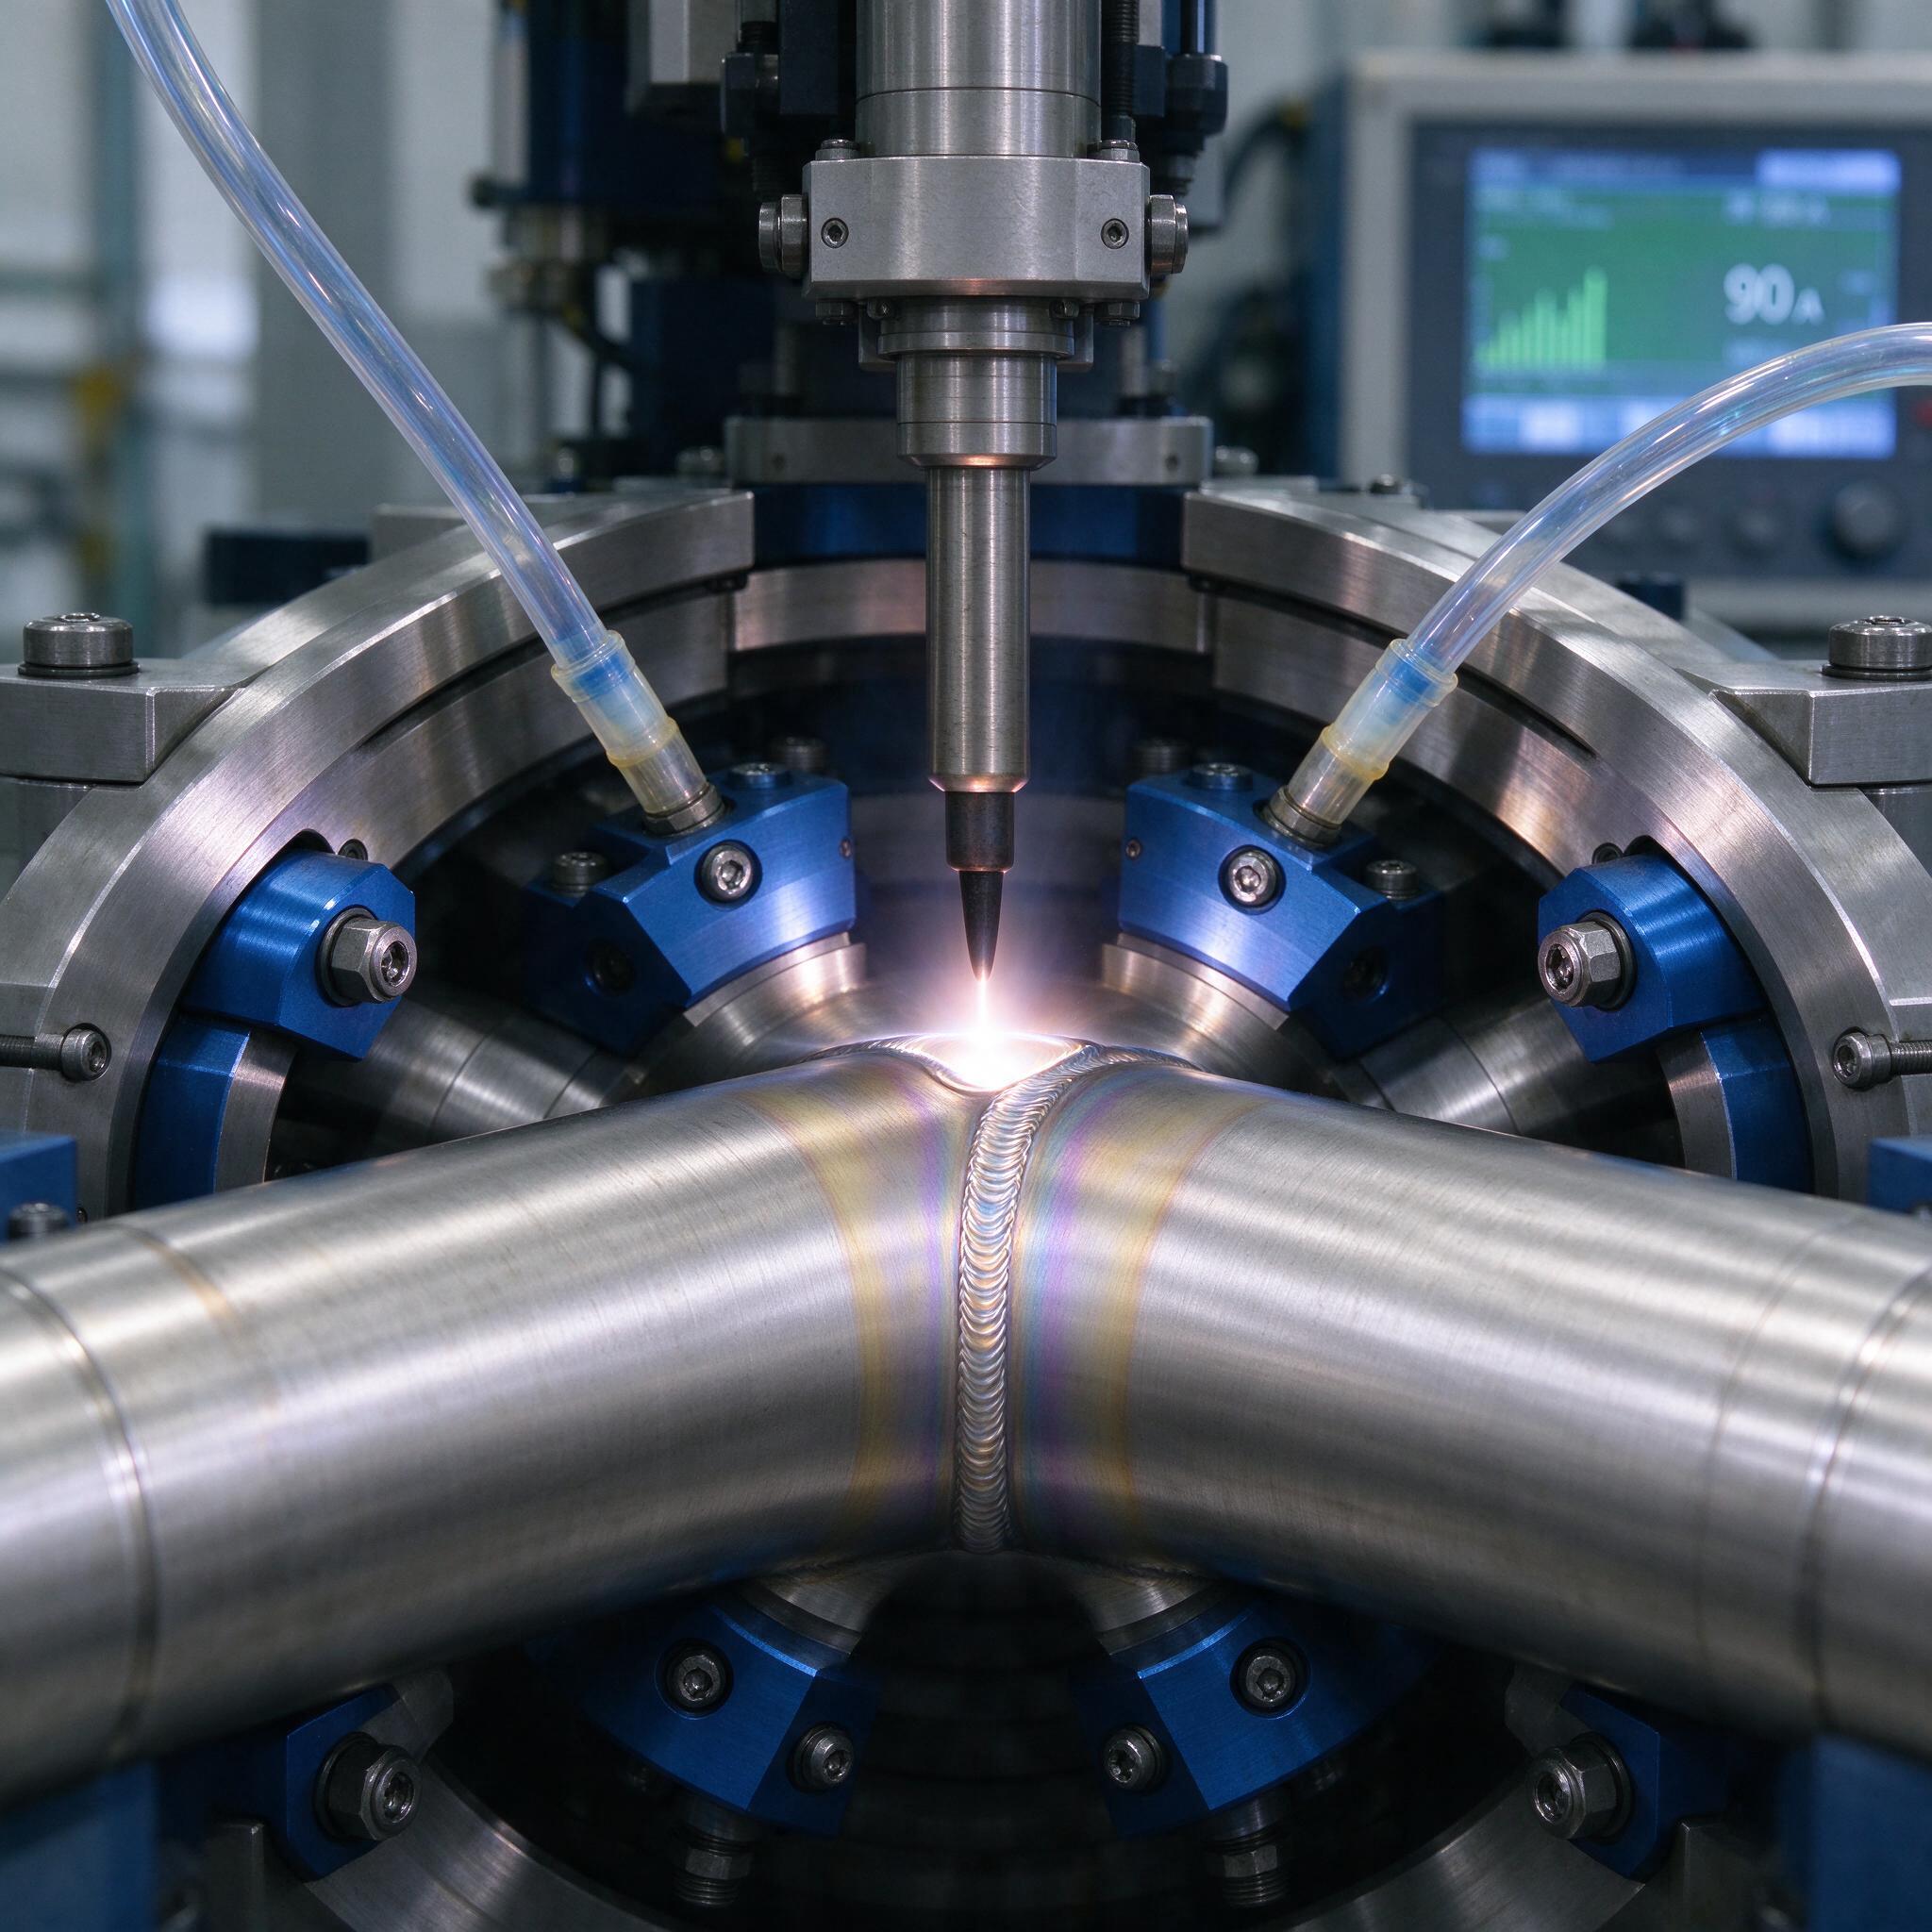
Титан не прощает небрежности: с чего всё началось
Привезли нам как-то трубу Ø25×1,5 из ВТ1-0 после ручной аргоно-дуговой сварки — на торце шва радужные полосы от соломенного до синего. Заказчик-авиационники развернули и уехали. И правильно сделали: цвета побежалости на титане — это не косметика, это отчет о том, что металл нагрелся выше 400 °C без нормальной защиты и насытился кислородом и азотом. Зона с синим отливом хрупкая, ε-фаза, на излом стреляет. Вот тогда мы и начали переводить весь трубопроводный стык на орбитальную сварку — и не пожалели.
Разберу, что реально важно при орбитальной сварке титановых трубопроводов: режимы, газ, подготовку стыка и типичные грабли, на которые мы сами наступали.
Почему именно орбитальная TIG на ВТ1-0
Титан ВТ1-0 — технически чистый альфа-титан, примерно как американская Grade 2, только наш. Прочность около 400–550 МПа, пластичный, отлично варится. Но у него гигантское сродство к кислороду, азоту и водороду при нагреве. Сверху 400 °C металл начинает жадно тянуть газы из воздуха, при 600 °C — уже вовсю. Поэтому вся философия сварки титана сводится к одному: пока зона шва горячая, она должна дышать только чистым аргоном. И не как-нибудь, а 99,998%.
Орбитальный аппарат закрывает эту задачу лучше сварщика-человека. Классическая схема: неплавящийся вольфрамовый электрод (обычно чистый WT20, заточка 30–35°, притупление 0,2–0,4 мм), головка ездит по кольцу вокруг неподвижной трубы, дуга горит на токе 60–120 А в зависимости от диаметра и толщины стенки. Скорость — 80–180 мм/мин, проволока в корень у авиационных тонкостенных труб чаще не подается, варим впритык или с малым зазором.
Типовые режимы для труб из ВТ1-0, с которых мы начинаем (потом, конечно, правим по пробникам):
| Труба, мм | Ток, А | Скорость, мм/мин | Расход аргона, л/мин |
|---|---|---|---|
| Ø16×1,0 | 55–70 | 130–160 | 8–10 головка + 12–15 поддув |
| Ø25×1,5 | 75–95 | 110–140 | 10–12 + 15–20 |
| Ø45×2,0 | 100–120 | 90–120 | 12–15 + 20–25 |
Глубина проплавления на таких стенках доходит до 6 мм на потолке технологии — то есть на толстостенных магистралях гидравлики мы спокойно прошиваем стенку 4–5 мм с полным проплавом и формированием обратного валика за счет поддуваргонной подушки внутри трубы.
Аргон: 99,998% или домой
Вот тут, извините, экономить нельзя. Обычный «чистый» аргон из баллона общего назначения (99,98% и хуже) на титане не работает. Кислород 0,002% — это вроде ерунда, но при нагреве металла до 1200–1500 °C даже такие ppm дают слой альфированного металла. Работаем на аргоне высшего сорта, ГОСТ 10157, марки «высший» — 99,998%, точка росы не выше минус 50 °C.
А дальше — то, о чем все забывают: чистота в баллоне не равна чистоте в сварочной ванне. Шланги. Рукава из обычной резины травят воздух по стенкам, влага в них конденсируется. У нас только полиуретановые или тефлоновые магистрали, соединения — под обжим, никакой синей изоленты на стыках. Форкамера и камера охлаждения должны продуваться до полного вытеснения воздуха, расход поддуваемого аргона внутри трубы — в 1,5–2 раза больше, чем через горелку, чтобы создалось избыточное давление и воздух не подсасывался с торцов.
Плюс — контроль. Мы ставим на входе газоанализатор (подойдет обычный термокаталитический или электрохимический на O₂) и следим, чтобы кислород в подаваемом поддуве был не выше 0,002–0,003%. Как только превысило — ищем, откуда тянет: хомут на шланге, прокладка в головке, не отрегулирован расход на вытеснение.
Типичные ошибки: реальный случай
Однажды поймали брак, о котором вспоминаем до сих пор. Стык сварили красиво — чешуйка ровная, побежалости почти нет, соломенный оттенок по краю. Рентген чистый. А на гидроиспытаниях на этом стыке трещина. Разрезали, посмотрели излом — хрупкий. Причина? Внутренний поддув поставили слишком рано закрыли. Труба Ø45×2, остывает корень медленно, а подушку аргона сняли через 2 минуты после гашения дуги. Внутри корень при 500–600 °C еще жил, дышал воздухом из трубы, и насытился. Снаружи — красота, внутри — эмаль. С тех пор у нас железное правило: поддув держим до тех пор, пока температура трубы в зоне шва не упала ниже 250 °C, замеряем пирометром, а не «на глаз остыл».
И еще момент, по опыту, мастера часто путают: заточка вольфрама под титан и под нержавейку — не одно и то же. Под нержавейку можно шаровую кромку, под титан нужна стабильная острая заточка с малым притуплением, иначе дуга «гуляет», и один край ванны проплавлен, второй — подгорел.
Подготовка стыка — половина успеха
Титан с торца, если по нему ходили руками без перчаток, обязательно замаслится, и сварка поплывет. Подготовка у нас такая:
- Рез трубы — только труборезом или на отрезном станке абразивным кругом с последующей зачисткой, газовый рез исключен категорически.
- Кромки — обезжиривание ацетоном (не спиртом «Ромазин», он оставляет пленку), затем травление или механическая зачистка стальной щеткой из нержавейки (не из углеродки!) на ширину 15–20 мм от кромки.
- Зазор — не более 0,1–0,15 мм на тонкостенных трубах, иначе провал корня.
- Центровка — соосность не хуже 0,1 мм, иначе орбиталка даст неравномерный проплав по кругу.
Кто-то скажет: «Я и вручную так варю». Можно и вручную, но на 200-м стыке рука дрогнет, а орбитальная программа — нет. Повторяемость — это и есть главный аргумент для авиации, где каждый шов потом идет в акт с протоколом.
Как выбрать оборудование: наш чек-лист
- Программируемый источник с осциллограммой тока — обязательно с плавным нарастанием/спадом (up-slope / down-slope) и возможностью сегментной коррекции тока по положению электрода на окружности (позиция «12 часов» и «6 часов» — это разные режимы).
- Влагозащищенная головка с двойным обдувом — чтобы аргон охватывал ванну и остывающий металл, а не только дугу.
- Поддув с обратной связью — расходомер с регулировкой и газоанализатор на входе.
- Диапазон труб — аппарат должен перекрывать ваши диаметры с запасом, сменные зажимные кольца от Ø8 до Ø150 минимум.
- Протоколирование — запись режима каждого прохода в память, для авиационных заказчиков это требование, а не опция.
FAQ
Можно ли варить титан ВТ1-0 без внутренней продувки аргоном, если труба тонкостенная?
Нет, это не сработает, потому что даже стенка 1 мм прогревается насквозь выше 400 °C, и корень без защиты мгновенно схватывает кислород. У нас на пробнике без поддуваргона обратный валик выходил губчатым и покрывался белым налетом оксидов — такие швы в авиацию не идут вообще.
Достаточно ли аргона 99,99% для орбитальной сварки титана?
Для учебных образцов — да, для изделия — нет. На 99,99% стабильно выходит чуть больше кислорода, чем допускает ВТ1-0 при температурах сварки, и альфированный слой на кромке появляется с вероятностью процентов в тридцать. Мы после пары забракованных стыков перешли только на 99,998% и вопрос закрыли.
Насколько реально получить глубину проплавления 6 мм на орбитальной TIG-сварке?
Реально, но не на любом аппарате. Нужен источник с жесткой дугой на 120–150 А, хорошая головка с форсированным обдувом и, главное, подготовленная кромка с полным проплавом по всей толщине. На тонкостенных трубах 6 мм проплава никто не требует — там стенка меньше. Заявленные 6 мм — это верхний предел на толстостенных стыках гидравлики, и то при двух проходах: первый — проникающий, второй — формирующий.
Вместо заключения
Орбитальная сварка титана — это не про «кнопку нажал и шов готов». Это дисциплина: газ, чистота кромок, режимы, контроль остывания. Зато когда всё настроено, стык выходит один в один, протокол пишется автоматически, и авиационный заказчик принимает партию без долгих разговоров. Мы свой выбор сделали. А вы — считайте сами.