Почему Inconel 718 — это не «просто ещё один сплав», а отдельная головная боль
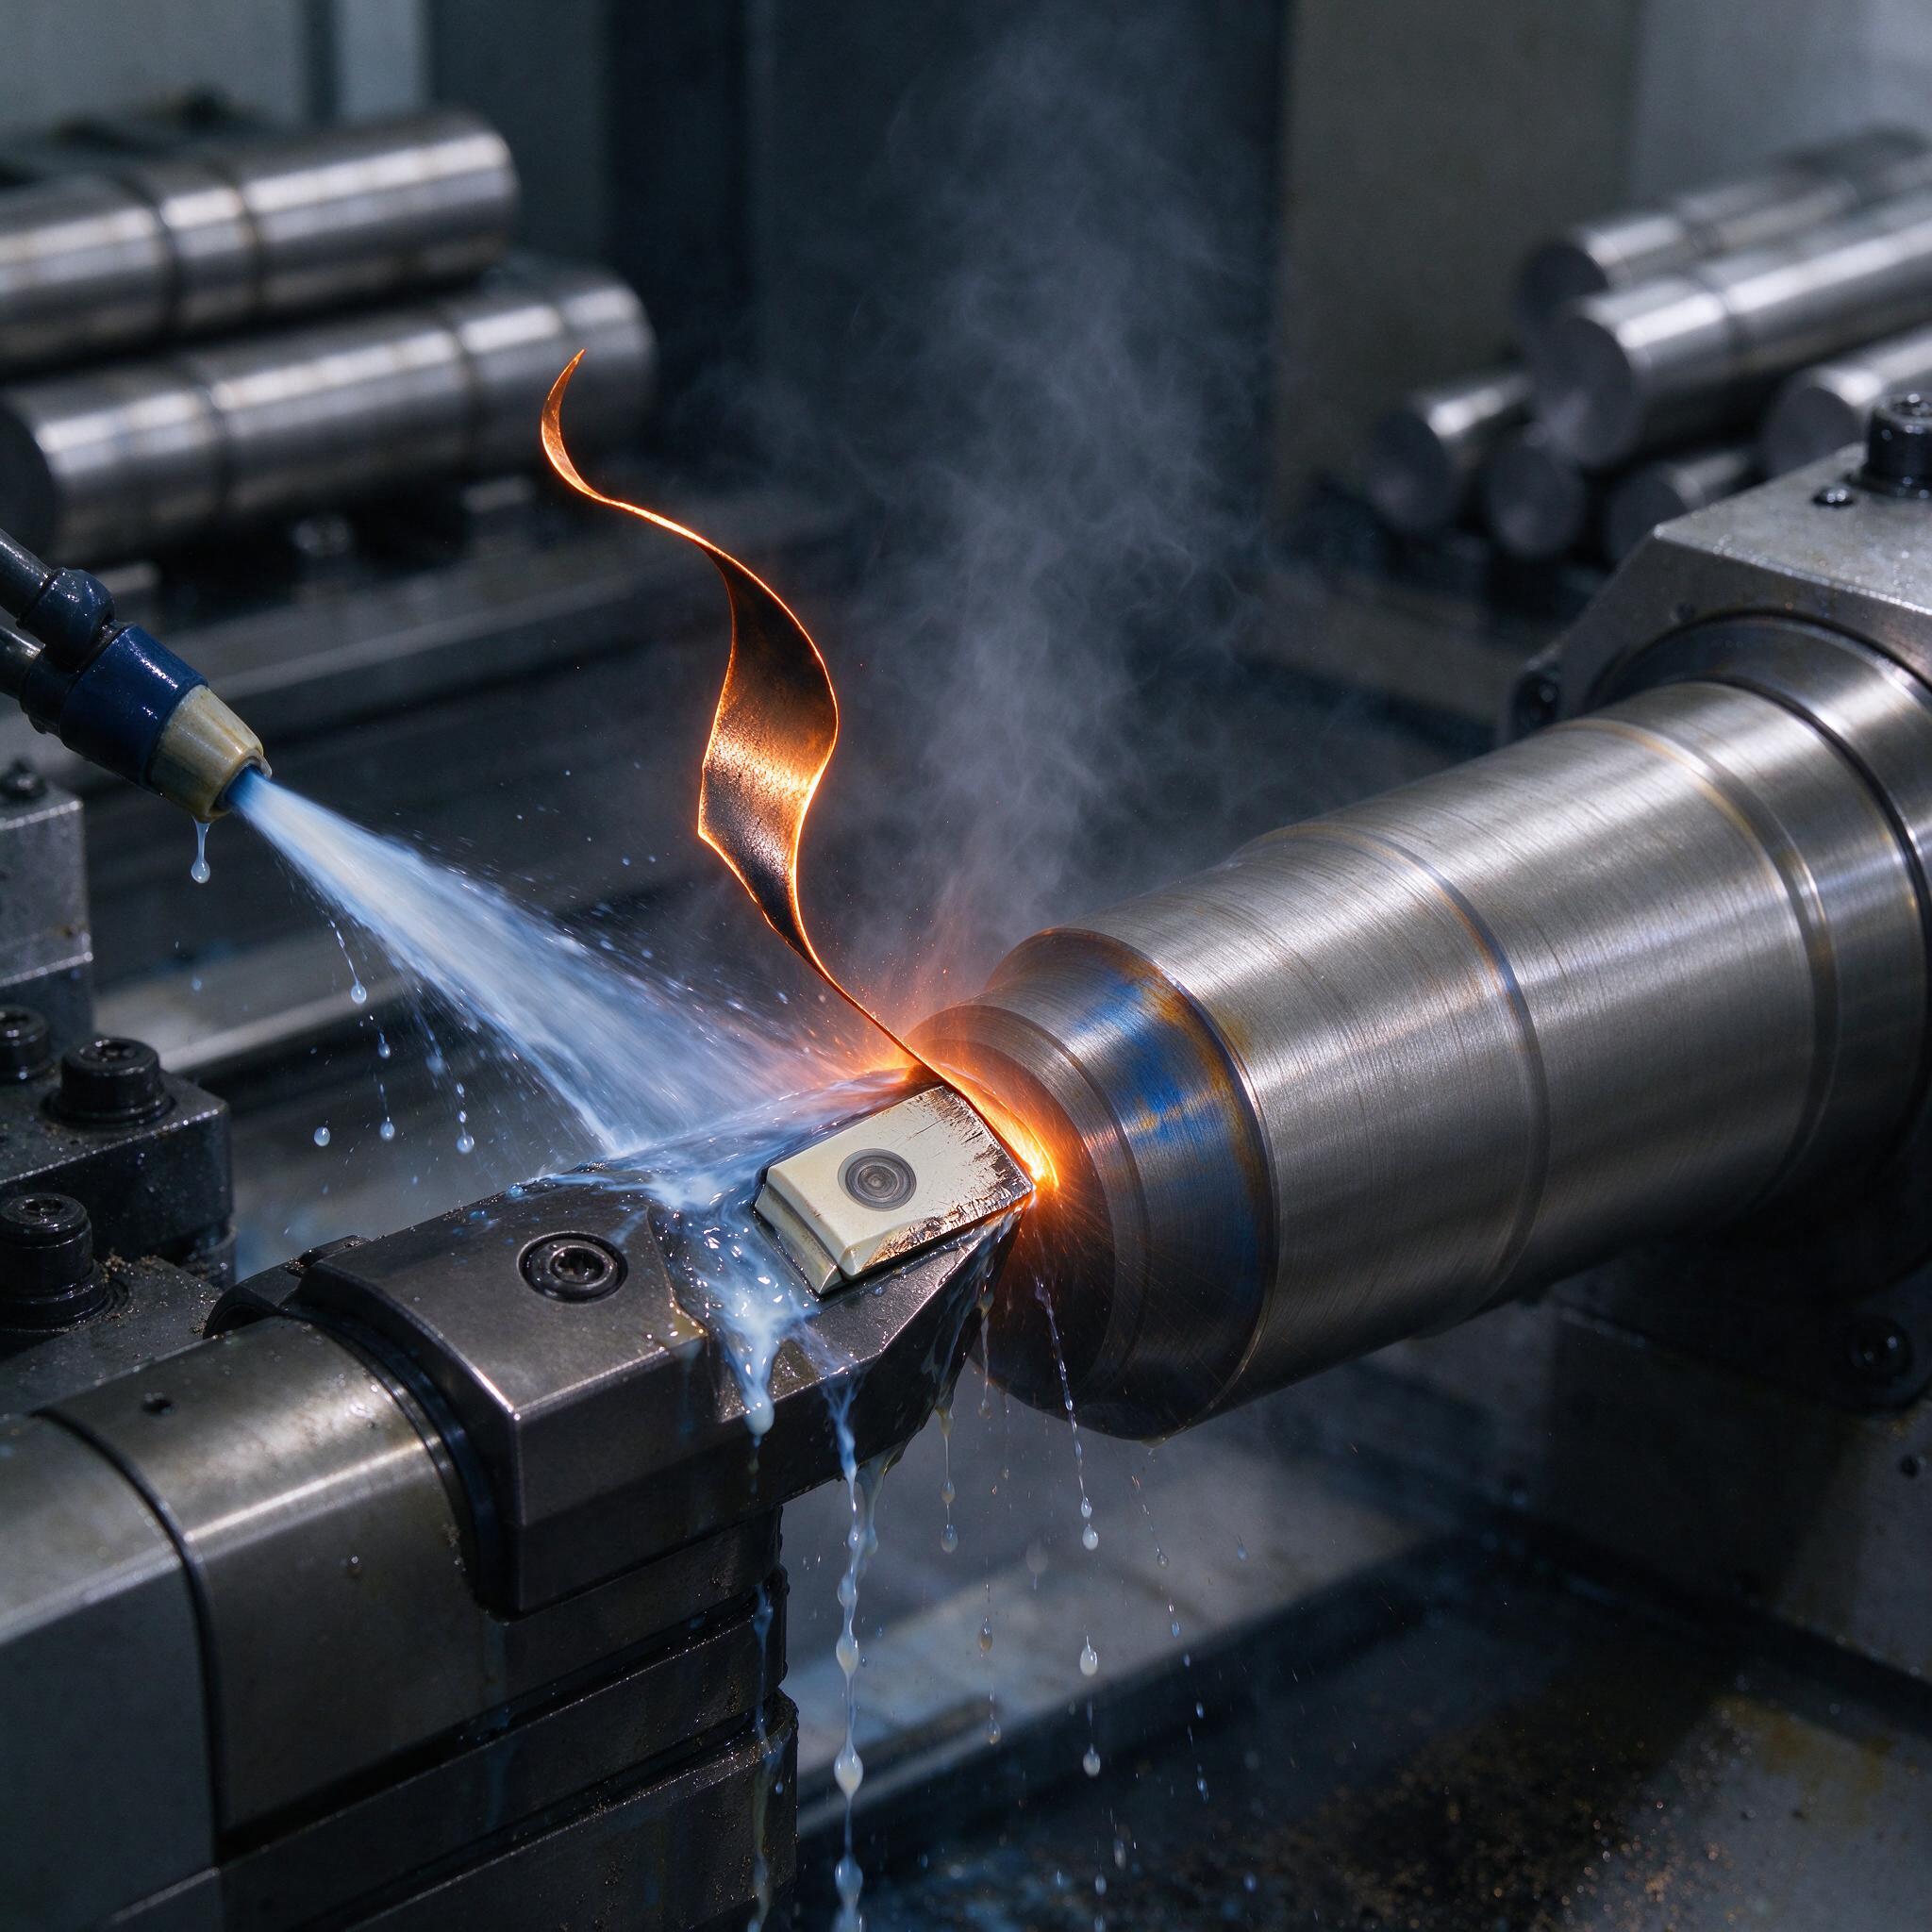
Позавремя на участке точили вал из 718-го — на фото как раз такой момент: стружка сходит в цвете побежалости, свернувшись в длинную спираль, сопло бьет эмульсией прямо в зону резания, а на поверхности детали уже проступает синева от перегрева. Белая керамическая пластина на резце — значит, режимы подняли. И вот тут начинаются вопросы, которые мы слышим от коллег чуть ли не каждую неделю: какие режимы резания держать на Inconel 718 и Hastelloy, сколько живет инструмент и почему деталь после обработки вдруг не проходит по размеру. Разберем без теории из учебников — по факту цеха.
Жаропрочные никелевые сплавы плохи всем, чем только можно. Прочность сохраняется до 700–800 °C — то есть в зоне резания металл «не хочет» размягчаться и отделяться. Низкая теплопроводность означает, что почти всё тепло (до 80%) уходит не в стружку, а в инструмент и деталь. Наклеп — отдельная песня: каждый проход упрочняет поверхность, и следующий инструмент работает уже по слою твердостью 400–480 HB вместо исходных 330. Плюс карбиды и интерметаллиды типа Ni₃(Nb,Ti) — гамма-двойная фаза, которая точит пластину, как наждак.
Режимы резания, которые реально работают на Inconel 718
Начнем с фрезерования, потому что оно болит чаще всего. По опыту, мастера часто путают два подхода: фрезеруют 718-й так же, как нержавейку — гонят подачу на зуб и удивляются, почему пластина выкрашилась за десять минут. На жаропрочных сплавах логика другая.
Для твердосплавных фрез с покрытием (TiAlN, AlCrN) рабочая зона выглядит так:
- Черновое фрезерование Inconel 718: Vc = 30–50 м/мин, fz = 0,08–0,12 мм/зуб, глубина до 3–4 мм при фрезе D12–D16.
- Чистовой проход: Vc = 50–70 м/мин, fz = 0,04–0,06 мм/зуб, припуск 0,3–0,5 мм, шероховатость стабильно Ra 0,8–1,25.
- При трохоидальной стратегии можно поднять Vc до 80–100 м/мин — малое вовлечение дуги (5–10% диаметра) спасает кромку от теплового удара.
- Скорость холостого перемещения и подача врезания — обязательно плавные. Врезание «в лоб» по упрочненному слою — верный способ поймать скол кромки.
Важный нюанс: ap не должен падать ниже 0,1–0,15 мм на черновых проходах. Меньше — пластина трется, а не режет, наклеп растет, стойкость падает катастрофически. Мы такое проходили: решили «добить» припуск тонким проходом — и словили зарез на поверхности, когда пластина уже была тупая, но еще не критичная визуально.
Точение 718-го на токарных центрах (у нас стоят HAAS ST-30 и Doosan Puma 2600): твердый сплав — Vc = 30–45 м/мин, подача 0,15–0,25 мм/об, глубина 1,5–2,5 мм. Керамика (типа Kyocera SN-60 или Sandvik CC6050): Vc = 180–300 м/мин, но подача не ниже 0,15 мм/об и ап не меньше 0,5 мм — керамика не любит легких проходов, кромка микровыкрашивается мгновенно. Межпереточка на керамике — 8–12 минут резания, дальше или смена, или поймаете цвет побежалости и синеву на детали, как на фото выше.
Hastelloy C-276: чем он злее Inconel
Hastelloy формально чуть мягче, но его высокая вязкость и склонность к налипанию делают жизнь интереснее. Стружка — слипающаяся, липкая, забивает стружечные канавки и вносит ее обратно в поверхность — получаем задиры и налип, который потом снимать отдельной операцией. Сравнение по нашей практике в таблице:
| Параметр | Inconel 718 | Hastelloy C-276 |
|---|---|---|
| Vc, твердый сплав, точение | 30–45 м/мин | 25–35 м/мин |
| Vc, фрезерование | 30–70 м/мин | 25–50 м/мин |
| Подача на зуб (фреза D12) | 0,06–0,12 мм | 0,05–0,10 мм |
| Склонность к наклепу | Высокая | Очень высокая |
| Стойкость пластины (черновая) | 15–25 мин | 10–18 мин |
| Геометрия пластины | Отрицательная, S-образная стружколом | Острая кромка, полировка стружечной канавки |
На Hastelloy СОЖ — не опция, а необходимость, и подача должна быть высокой: 8–12 бар через сопла, направленные точно в зону резания. Говорю об этом потому, что сам видел, как эмульсию лили «на стружку», а не в зону резания — разница в стойкости в два раза, проверено на конкретном задании.
Откуда берется «нагар», каверна и прочие радости
Диффузионный износ и адгезионный — два основных убийцы пластин на никелевых сплавах. Визуально: по задней поверхности лунка-каверна растет, по передней — налипший металл, который потом отрывается вместе с кусками покрытия. Шпиндель звенит — это уже поздно: вибрация от затупившейся кромки добивает и пластину, и подшипники, и размер на детали. У нас правило: контроль стойкости по фиксированному количеству заготовок, а не «на глаз». Один раз наладчик переборщил на полчаса — списали партию из 12 фланцев по биению шеек: деталь упрочнилась на проходе, деформация проявилась через сутки после снятия с люнета.
Что реально продлевает жизнь инструменту:
- Внутреннее охлаждение под давлением 20–70 бар на фрезах с каналами — минус 30–40% к износу по задней поверхности.
- Осциллирующие траектории и переменная глубина на каждом проходе — чтобы не резать один и тот же упрочненный слой.
- Протяжка на 0,1–0,2 мм на чистовом проходе — уход из наклепанной зоны предыдущего реза.
- Регулярный контроль плотности и концентрации эмульсии: при концентрации ниже 8% смазывающая пленка рвется, и начинается адгезия.
Как выбрать станок и подрядчика под такие работы: чек-лист
- Жесткость, а не скорость. Мощность на шпинделе от 20 кВт, конус BT50 или HSK-A100. Фреза «звенит» на 718-м — это уже брак, а не режим.
- СОЖ под давлением. Насос 10–20 бар минимум, желательно с фильтрацией — стружка 718-го абразивная и убивает сопла и помпы.
- Программное обеспечение с поддержкой трохоиды и адаптивных траекторий. Без этого на жаропрочных сплавах вы теряете до половины стойкости.
- Протокол контроля. Спросите подрядчика, как он отслеживает стойкость и что делает при падении шероховатости. Если ответ «наладчик смотрит» — идите дальше.
- Сертификат на заготовку. Сплав в состоянии STA (после старения) режется в 1,5–2 раза тяжелее отожженного. Подрядчик должен спрашивать про термообработку — если не спрашивает, значит, никогда не работал с 718-м всерьез.
Типичные ошибки, или История одного брака
Однажды на участке мы поймали брак из-за, казалось бы, мелочи. Заказ — втулки из Inconel 718, отверстие Ø28H7, требование к шероховатости Ra 0,8. Операция растачивания на обрабатывающем центре. Наладчик выставил Vc = 60 м/мин — «по каталогу для чистовых фрез». А в каталоге это значение было для порошкового твердого сплава с шикарной геометрией, а у нас стояла обычная монолитная фреза. Итог: кромка села за 4 минуты, задняя поверхность раскалилась до сиреневого цвета, на стенках отверстия — белая зона наклепа глубиной 0,15 мм. Калибр-пробка Ш28 через неделю после обработки начал «заедать» — деталь «доросла» из-за остаточных напряжений. Перебрали всю партию: 40 втулок в отвал, плюс время на разбор. Мораль: всегда проверяйте, для какого именно инструмента и для какой именно группы материалов каталог дает режим. И никогда не режьте 718-й «в один проход в готовый размер» — всегда оставляйте 0,1–0,15 мм на зачистной проход, чтобы уйти из зоны наклепа.
FAQ: коротко и по делу
Можно ли фрезеровать Inconel 718 с Vc = 120–150 м/мин твердым сплавом?
Нет, это не сработает, потому что при такой скорости диффузионный износ идет лавинообразно: температура в зоне резания перевалит за 900–1000 °C, покрытие деградирует за минуты. Такие скорости — только для керамики и то на определенных операциях с постоянным контактом, либо для карбид-кремниевых композитов.
Что лучше на жаропрочных сплавах — эмульсия или MQL?
Эмульсия под давлением, однозначно. MQL на никелевых сплавах работает только на мелких операциях — сверление до D8, резьба. При фрезеровании полными диаметрами тепла столько, что масляный туман не отводит его физически: увидите тот же синий оттенок на детали, что и на нашем фото, и налип на кромке.
Сколько прослужит пластина на черновом точении Hastelloy?
По нашей статистике — 10–18 минут резания на кромку при Vc 25–35 м/мин. Дальше износ по задней поверхности уходит за 0,25 мм, и начинается риск наклепа и зареза. Ставьте контроль по количеству деталей, а не по времени: скорость износа скачет от партии к партии, потому что плавка к плавке структура материала гуляет.
Вместо заключения
Обработка жаропрочных сплавов на никелевой основе — это дисциплина режима и внимания к деталям. Занижение скорости, честная подача, давление СОЖ, контроль стойкости по фактам — четыре вещи, которые отделяют стабильный процесс от эпизодических побед. Всё остальное — заученные режимы из каталогов — сработает только на бумаге. В цеху считается то, что видно на детали: цвет, стружка и то, проходит ли калибр через неделю.