Нержавейка, которая мстит за спешку
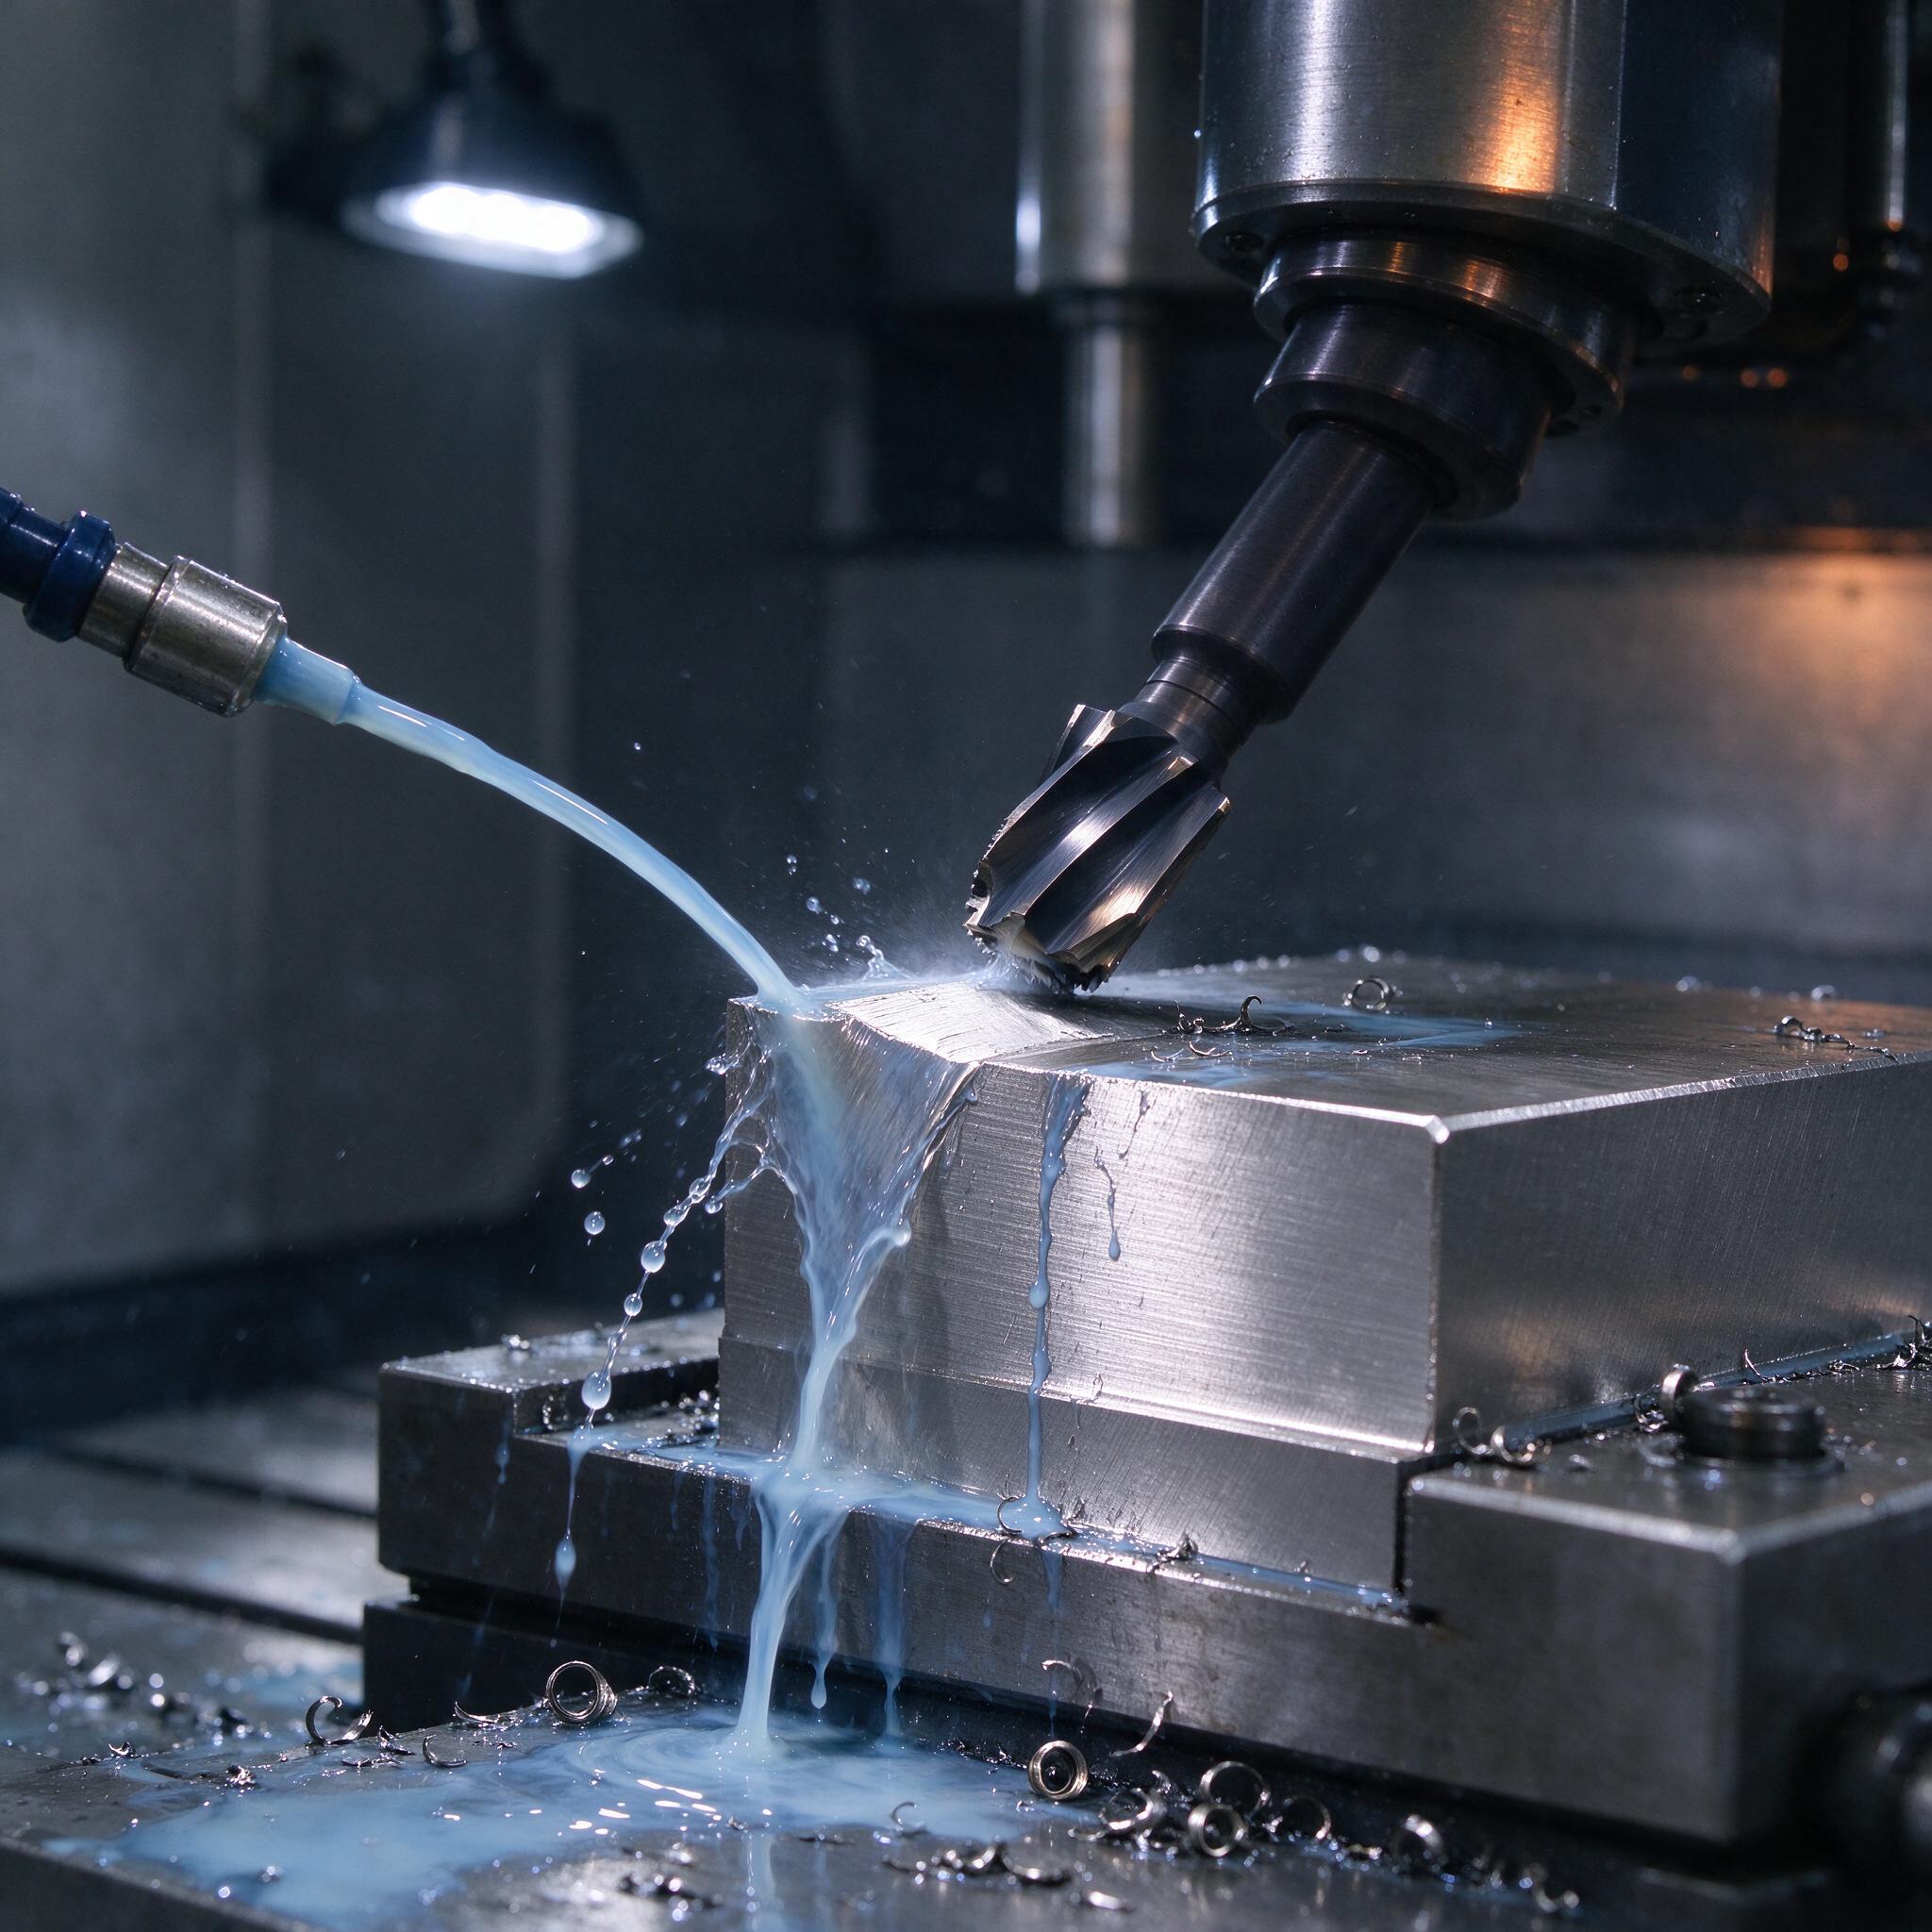
На фото — классическая картина с нашего участка: фреза работает по заготовке, струя эмульсии бьёт точно в зону резания, по всему столу разбросана упругая стружка-«пружинка». Вроде бы всё правильно. Но именно так и выглядит момент, за который нержавейка потом мстит — если струя попадает мимо, если режимы взяты из справочника для конструкционной стали, если фреза «пылит» по наклёпанной поверхности. 12Х18Н10Т — материал капризный: вязкий, плохо отдает стружку, моментально наклёпывается, и стоит один раз проехаться затупившимся инструментом с заниженной подачей — и твёрдая корка на поверхности обеспечена. Дальше инструмент не режет, а скребёт. Шпиндель звенит, кромка садится за минуты, а деталь уходит в брак по шероховатости. Разберём, как мы с этим живём: борфрезерование, подача СОЖ и конкретные режимы резания, которые у нас работают.
Почему 12Х18Н10Т наклёпывается и как его «поймать»
Аустенитная нержавейка обладает сильным упрочнением при пластической деформации. Каждый проход инструмента оставляет под поверхностью слой с твёрдостью, которая запросто вылетает с 180 HB до 350–400 HB. Что это значит на практике? То, что следующий проход должен снимать стружку глубже упрочнённого слоя, а не скользить по нему. Отсюда железное правило нашего участка: толщина срезаемого слоя — не меньше 0,08–0,1 мм, лучше 0,15. Фреза, «гладящая» поверхность с подъёмом 0,03 мм на зуб, работает не резанием, а раскаткой — вы своими руками делаете калёную корку, по которой потом сломаете новый инструмент.
Ещё момент, который мастера часто путают: наклёп от дребезга. Если вылет инструмента большой, жёсткость системы низкая, и фреза вибрирует — это тоже пластическое деформирование поверхности. Каверны и волнистость на стенке кармана — верный признак того, что вы не режете, а трёте. Лечится укорочением вылета (максимум 3–4 диаметра), прижимом заготовки и подачей снизу вверх по стенке, а не сверху вниз.
Режимы резания, которые реально работают
Табличные режимы из старых справочников для 12Х18Н10Т занижены вдвое-втрое — они писались под быстрорез. На современном твёрдом сплаве и с хорошей СОЖ картина другая. Наша рабочая шпаргалка для фрезерования:
- Vc — 90–140 м/мин на цельнотвердосплавных фрезах с покрытием AlTiN/AlCrN. Для 10-мм фрезы это 2900–4400 об/мин. Если шпиндель звенит — не гоните обороты вверх, снижайте и увеличивайте подачу на зуб.
- Fz — 0,05–0,12 мм в зависимости от диаметра и вылета. Нержавейка любит, когда стружку толкают уверенно: тонкая стружка — это наклёп и износ по задней поверхности.
- Осевая глубина до 1–1,5 D при полной ширине, либо трохоидальное фрезерование с Ap до 2 D, но Ae 0,5–1 мм. Второй вариант для нас предпочтительнее: стружка дробится, тепло уходит с ней, а не в кромку.
- Сверление: спиральные сверла с покрытием, Vc 25–40 м/мин (да, медленно), подача 0,12–0,2 мм/об на Ø10. Обязательно выводить сверло или использовать внутренний подвод СОЖ — иначе сверло приварится к стружке.
- Токарная обработка нержавейки: резцы из сплавов типа GC2025/CT5015, Vc 120–180 м/мин, подача 0,15–0,3 мм/об. Скругление вершины пластины 0,4–0,8 — меньше вырывы, лучше шероховатость.
Токарная обработка нержавейки на станке без жёсткости — мучение: станок не тянет, режет с вибрацией, стружка вьётся бесконечной лентой и наматывается на патрон. Если стружка не дробится — подача мала. Смело поднимайте, материал вязкий, стружколом должен работать.
Борфрезерование: когда компактная фреза спасает операцию
Борфрезы (роторные файлы) у нас вылезают там, куда твердосплавной концевой фрезой не подлезть: внутренние переходы, галтели, зачистка кромок после плазмы и лазера, доработка литых нержовых заготовок. По нержавейке берём борфрезы из мелкозернистого твёрдого сплава с однозаходной стружечной канавкой — «алюминиевые» мелкозубые мгновенно забиваются вязкой стружкой. Обороты — 15–25 тысяч на диаметре 6–10 мм при умеренной подаче, работа ведётся с лёгким продольным покачиванием, чтобы канавка не «засыпала». И, что критично, — борфреза должна вращаться и двигаться, а не стоять в контакте. Прижали и держите — получили точечный наклёп и отпущенную кромку за секунды.
Однажды на участке мы поймали брак из-за именно этого: оператор вручную зачищал фаску на штуцере из 12Х18Н10Т, прижимая борфрезу без движения. Снаружи красота, а на травлении при неразрушающем контроле вылезла сетка наклёпанных участков и микротрещины. Партию на 40 штук — под нож. С тех пор зачистка только с постоянным перемещением и только свежим инструментом.
СОЖ на нержавейке: не поливать нельзя оставить
Посмотрите ещё раз на фото — струя эмульсии идёт из отдельного сопла и бьёт точно под фрезу, сбоку, туда, где кромка выходит из материала. Это не случайность. В зоне резания при обработке нержавейки выделяется огромное тепло, и вязкая стружка норовит привариться к кромке — нарост мгновенно, а за ним задиры на поверхности. Полусухая резания нержавейки не существует: либо полноценное охлаждение, либо вы тратите инструмент как не в себя.
Что важно по жидкости:
- Эмульсия с высоким содержанием масла и EP-присадками — концентрация держим 8–12%, а не «на глазок помутнело — работает». Рефрактометр — копеечный прибор, который экономит тысячи.
- Подача — мощная, под давлением желательно 10–20 бар, особенно на сверлении глубоких отверстий: без этого стружка из канавки не выходит.
- Направление струи — в зону резания, а не «вообще на деталь». Сопла настраиваем при каждой смене оснастки, на это уходит минута, а ресурс инструмента растет в полтора раза.
- Отстаивание и чистка бак а минимум раз в месяц: бактерии в застоявшейся эмульсии не только воняют, они убивают смазочные свойства.
Типичные ошибки: реальный случай
Хуже всего не незнание, а «мы всегда так делали». Приведу случай. Пришёл к нам заказ — плиты 60 мм из 12Х18Н10Т, карманы глубиной 45, допуск по H8. Предыдущий подрядчик сжёг у заказчика три фрезы на деталь и слал плиты с волной на стенках и шероховатостью Rz 80 вместо требуемых Rz 20. Мы разобрали их программу: фреза Ø12 шла с Ap 0,5 мм и подачей 100 мм/мин — «бережно». Классика: как раз такой режим и порождает наклёп. Переписали на трохоиду: Ap 45 мм, Ae 0,8 мм, подача 1800 мм/мин, обороты 6000. Итог — одна фреза на четыре детали, Rz 12,6, стенка ровная. Деталь та же, металл тот же, но стружка толстая и холодная, а не тонкая и раскалённая.
Ещё частые грабли, на которые наступают новички: расточка карманов старым инструментом «ещё острый же»; заниженные обороты «чтобы не сжечь»; прерывистый контакт при контурном фрезеровании без заглубления по дуге — фаза входа в материал ударом по кромке, для вязкой нержавейки это верная смерть пластины.
Чек-лист: станок и подрядчик для обработки нержавейки
- Жёсткость и мощность шпинделя. Маленький станок с шпинделем 5–7 кВт на нержавейке не тянет — нужен запас, минимум 15–22 кВт на фрезеровании в серьёзных объёмах.
- Система подачи СОЖ. Спрашивайте прямо: давление, наличие шпиндельного подвода через инструмент, состояние бака. «Есть эмульсия» — не ответ.
- Инструмент. Цельнотвердосплавные фрезы с геометрией под нержавейку (острые передние углы, полированные канавки, AlCrN-покрытие). Быстрорез — только для специфических операций.
- Опыт с маркой. Попросите показать детали именно из 12Х18Н10Т или AISI 304/321, а не «нержавейку вообще».
- Контроль. Наклёп и микротрещины простым штангенциркулем не поймаешь — должен быть доступ к твёрдомеру и, для ответственных деталей, к травлению.
FAQ
Можно ли фрезеровать нержавейку без СОЖ, продувкой воздухом?
Нет, это не сработает, потому что стружка 12Х18Н10Т при сухом резании приваривается к кромке за первые секунды, а дальше нарастает нарост, рвёт поверхность и убивает инструмент. Сухая резание работает только на сдельной обработке чугуна и мягкой стали со специальными покрытиями — не здесь.
Почему фреза «садится» по задней поверхности за полчаса, хотя режимы из каталога производителя?
Каталог даёт режимы для полноценного срезаемого слоя. Если у вас фактическая Fz из-за радиусных проходов или малого Ae — 0,02 мм вместо 0,08, вы в наклёпе. Поднимите подачу на зуб и глубину, и каталог вдруг «заработает».
Чем 12Х18Н10Т отличается в обработке от AISI 304?
Практически ничем по резанию, но титан в нашей марке связывает углерод и чуть снижает склонность к межкристаллитной коррозии; по наклёпу и вязкости — один и тот же материал. Режимы берите одни.
Вместо вывода
Нержавейка не прощает полумер: либо вы режете уверенно, с толокой стружки, чистой СОЖ прямо в зону резания и свежим инструментом — либо она съест весь ресурс и качество. Наклёп — не приговор, а следствие неправильных режимов. Дайте фрезе нормально резать — и 12Х18Н10Т становится самым обычным материалом. Проверено на нашем участке сотнями деталей.