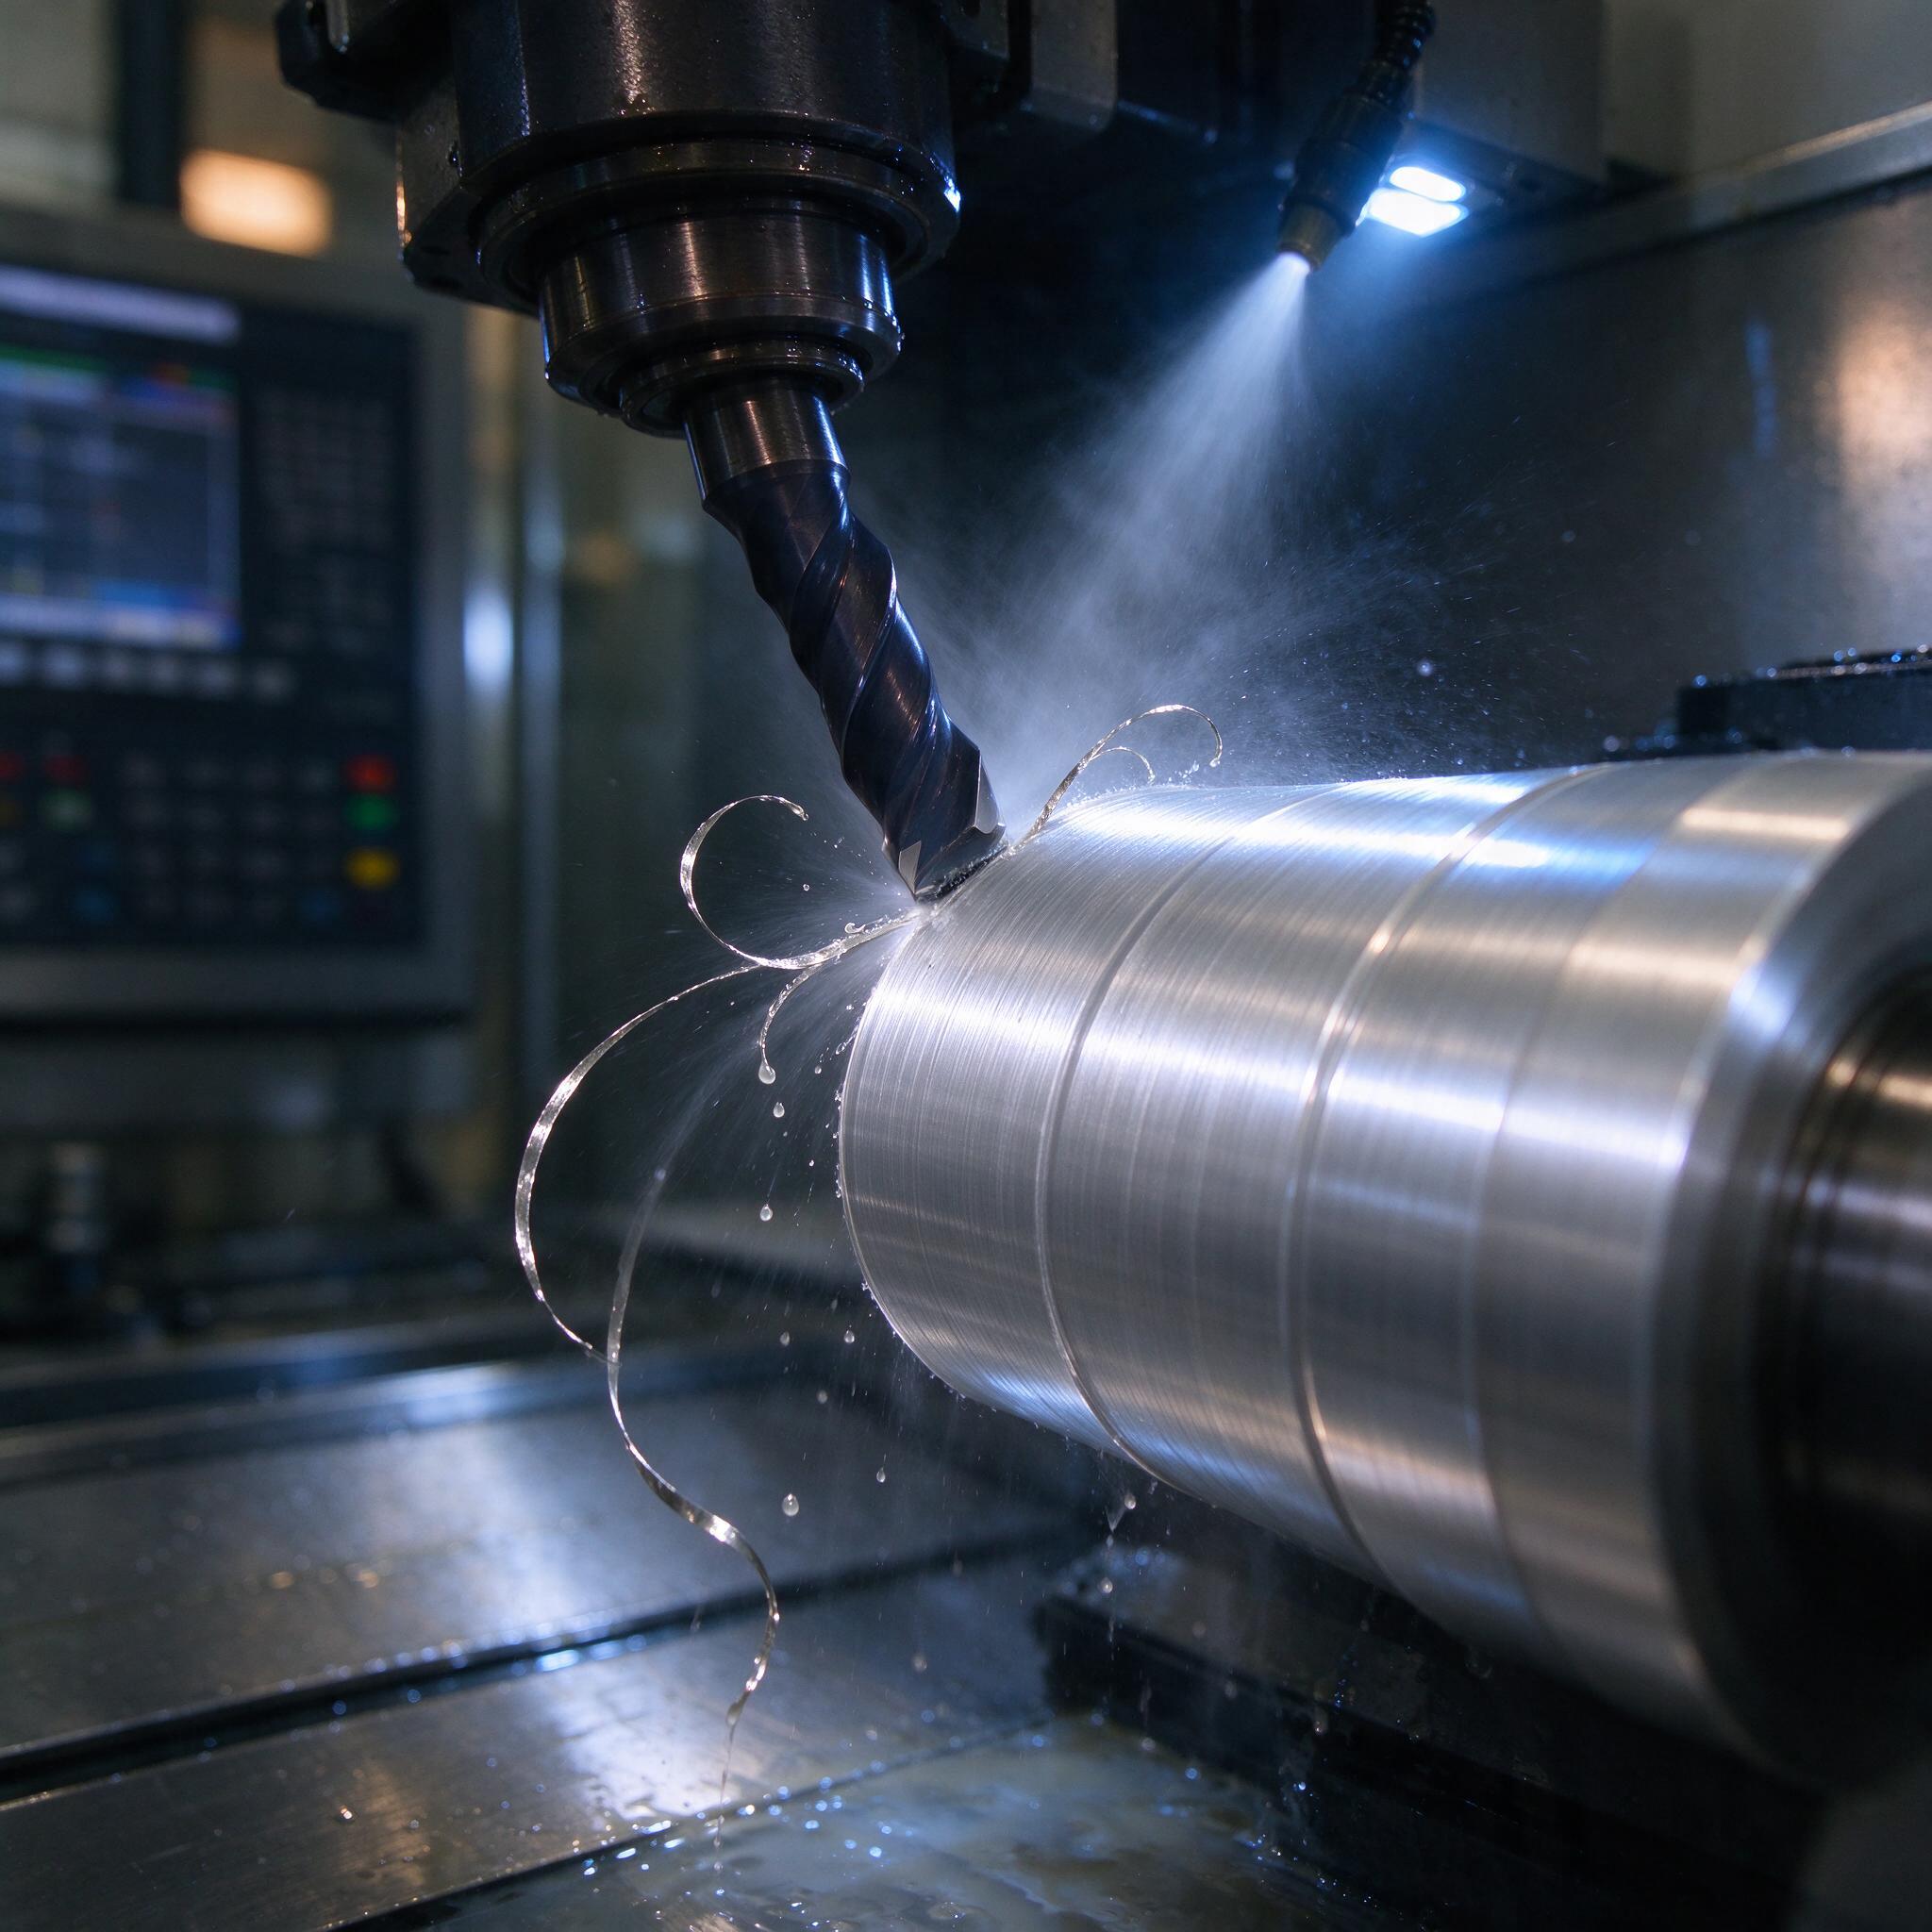
На фото — классическая картина с нашего участка: станок с ЧПУ, шпиндель крутит твердосплавную фрезу, из зоны резания бьют струи СОЖ, а из-под инструмента выходят длинные серебристые завитки стружки. Заготовка — цилиндр из дюралюминия, на поверхности видны свежие следы прохода. Панель управления и сигнальные лампы на заднем плане — как родная стена. Именно о такой работе и поговорим: фрезерование и точение Д16Т на станках с ЧПУ, где малейшая ошибка в режимах превращает деталь в брак.
Почему дюраль? Д16Т — конструкционный алюминиевый сплав с термообработкой, основной материал для втулок, фланцев, корпусных деталей авиационного и общего машиностроения. Обрабатывается он легко, но с сюрпризами: налипание на кромку, вибрации на длинных вылетах, «зарез» при малейшей ошибке в программе. Разберем по-честному, без воды — с цифрами режимов и реальными случаями из практики.
Д16Т — что за зверь и почему его любят и боятся
Д16Т — это деформируемый сплав системы Al-Cu-Mg, закалка и естественное старение дают прочность около 440–460 МПа на растяжение при твердости порядка 105–110 HB. Для сравнения: чистый алюминий АД31 — это около 80 МПа, разница в пять раз. Связка меди и магния упрочняет структуру, но одновременно добавляет характерных проблем при резании — абразивный эффект интерметаллидов, склонность к налипанию на режущую кромку, требовательность к геометрии инструмента.
Листовой Д16Т режется нормально, а вот пруток и поковка — уже с нюансами. По опыту, мастера часто путают Д16Т с АМг или В95 и льют одинаковые режимы на всё подряд. В95 гораздо тверже, там подачи нужно задирать вверх, иначе инструмент горит. Д16Т же «мягче» и прощает высокие скорости, но наказывает за неправильную геометрию — налип, скол кромки, и всё, деталь пошла в стружку.
| Марка | σв, МПа | Твердость HB | Особенности при резании |
|---|---|---|---|
| Д16Т | 440–460 | 105–110 | Налипание на кромку, требует острую геометрию, высокая Vc |
| АМг6 | 320–340 | 70–80 | Мягкий, вязкая стружка, налип сильнее |
| В95 | 520–550 | 150–160 | Тверже, подача выше, абразивный износ |
| АК6 | 360–390 | 90–100 | Похож на Д16Т, но чуть пластичнее |
Твердосплавные монолитные фрезы: почему не пластины
Фрезерование Д16Т мы ведем преимущественно монолитом — твердый сплав, чаще всего марки с мелкозернистой структурой типа H10F или аналоги от Guhring, Sandvik Coromant, OSG, Mirai. Да, есть соблазн ставить быстросменные пластины. Но на дюрали пластины быстро «садишь» — налипшая алюминиевая пыль забивает стружечные канавки, передняя поверхность зарастает, и через полчаса инструмент не режет, а плюхается по поверхности с жутким звоном.
Что важно в монолитной фрезе для Д16Т:
- Угол наклона стружечной канавки 35–45°. Меньше — стружка забивается, больше — кромка слабая.
- Острый клин, полировка передней поверхности. Любая микронеровность — очаг налипа.
- Число зубьев 2–3. Четыре и больше для алюминия — только на чистовых операциях с малыми съемами.
- Покрытие — вопрос спорный. Без покрытия или с тонким DLC/ZrN. Толстый TiAlN на алюминии работает хуже — прилипает налипший слой.
- Хвостовик и цанга. ER-цианга, чистая, без забоин. Грязная цанга — биение 0,02 мм, и фреза умрет в три раза быстрее.
Режимы резания: подача 0,1–0,3 мм/зуб и что за ней стоит
Ключевой диапазон подач на зуб для дюралюминия — 0,1–0,3 мм/зуб. Это не просто цифры из каталога, за ними стоит физика стружкообразования. Ниже 0,05 мм/зуб кромка не режет, а давит и трется — металл налипает, температура в зоне резания растет, инструмент горит. Выше 0,35–0,4 мм/зуб растут силы резания, и на вылетах начинаются вибрации.
Конкретные режимы, которые у нас работают на Д16Т (токарная обработка + фрезерование на центрах с ЧПУ):
- Vc (скорость резания): черновая 300–500 м/мин, чистовая до 600–800 м/мин на жестких станках. На станке типа DMG MORI CTX beta 800 или Haas ST-20 спокойно ставим 500+ м/мин без последствий.
- Fz (подача на зуб): 0,15–0,25 мм/зуб на черновой, 0,08–0,12 мм/зуб на чистовой.
- S (обороты): для фрезы D10 мм при Vc = 500 м/мин — около 15 900 об/мин. Если станок не тянет больше 8000, значит, либо фреза меньшего диаметра, либо режем на пределе возможностей и живем с укороченным ресурсом.
- Глубина резания ap: до 1,5×D на черновой при жесткой системе, чистовая 0,2–0,5 мм.
- Шероховатость: на чистовом проходе с Fz = 0,08 и острым инструментом стабильно получаем Ra 0,8–1,6.
Формула для проверки: F (мин/подача) = S × Fz × Z. Для D10, Z=3, S=15 000, Fz=0,2 — подача стола 9000 мм/мин. Много? Да. Но Д16Т это нормально переваривает при обильном охлаждении.
Вибрации при сечениях среза: главный враг на вылетах
Вибрации — это то, что съедает и инструмент, и деталь, и нервы оператора. Когда сечение среза большое и вылет фрезы больше 3×D, система «шпиндель-фреза-деталь» начинает звенеть. На фото стружка выходит ровными завитками — это признак стабильного реза. Как только завитки превращаются в дробленые сегменты с чередованием толщины, а шпиндель звенит — мы поймали резонанс.
Что мы делаем на практике:
- Смотрим на стружку. Ровная спиральная — стабильно. Чипованная, с чередующейся толщиной — вибрация, снижаем ap или подачу.
- Меняем частоту вращения на ±10–15%. Иногда достаточно сместить режим, чтобы выйти из резонансной зоны. Старый дедовский прием, работает до сих пор.
- Уменьшаем вылет. Каждые лишние 10 мм вылета — это минус к жесткости. Максимум, что мы позволяем на дюрали — 5×D, дальше только ступенчатая обработка.
- Используем трохоидальное фрезерование. Тонкие срезы с высокой подачей на зуб — вибрации уходят, съём растет.
- Проверяем зажим. Патрон, цанга, посадка заготовки. Нередко причина вибрации — не режимы, а люфт в системе.
Слушать станок — это не романтика, а диагностика. Дрожание в звуке шпинделя, изменение тональности на проходах — верный знак, что режим не в оптимуме.
Типичные ошибки: реальный случай, а не общие слова
Однажды на участке мы поймали брак из-за того, что программист скопировал готовую УП с детали из АМг6 и «прогнал» её по Д16Т без правки режимов. Сечение среза осталось прежним, но упругие характеристики другие, и на финальном чистовом проходе фреза D8 с вылетом 45 мм начала вибрировать. На детали — не Ra 1,6, а волнистость с шагом 2,5 мм, визуально как «гусиная кожа». Контролер ОТК забраковал партию 32 штуки. Потеряли две смены на переделку и одну монолитную фрезу.
Вывод, который мы себе вбили: копировать УП между сплавами нельзя. Даже если «это тоже алюминий». Каждый сплав — свои силы резания, своя реакция системы, свои вибрационные характеристики.
Вторая ошибка, которую часто вижу у молодых: экономия на СОЖ. Дюраль без хорошего охлаждения — это налип и задиры. Мы работаем на эмульсии Blaser Swisslube Vasco 6000, концентрация 8–10%, подача через сопла направленно в зону резания. Скупой платит дважды — сначала за испорченную деталь, потом за фрезу.
Как выбрать подрядчика или станок для работы с Д16Т
Чек-лист, который мы даем заказчикам, когда те выбирают, кому отдать токарную обработку деталей из дюралюминия:
- Оборудование. Спрашивайте, на чем работают. Токарный с ЧПУ типа Haas ST или DMG MORI CTX — нормальный уровень. Старые 16К20 с нацепленным текущим ЧПУ — риск по точности.
- Инструмент. Монолитный твердый сплав, а не «что было в ящике». Спрашивайте про марки, покрытия, заточку.
- СОЖ. Есть ли система подачи в зону резания, какая эмульсия, контролируют ли концентрацию рефрактометром. Это признак культуры производства.
- Практики борьбы с вибрациями. Вопрос простой: «Как вы боретесь с вибрациями на вылетах?» Нормальный технолог ответит конкретно. Если пожимает плечами — бегите.
- Контроль. Наличие КИМ или как минимум цифрового измерительного инструмента, протоколы контроля на выходе. Д16Т идет в ответственные узлы — слово «примерно» здесь не принимается.
FAQ: отвечаем прямо
Можно ли фрезеровать Д16Т без СОЖ, всухую?
Нет, это не сработает, потому что алюминий при сухом резании мгновенно налипает на кромку. Дальше — рост температуры, задиры, поломка фрезы. Минимум — обдув сжатым воздухом с масляным туманом MQL, и то это компромисс для черновых операций.
Что важнее — обороты или подача?
Обороты важнее как база. Без правильной Vc вы либо жжете инструмент на трении, либо режете на «неправильной» скорости и налипаете. Подача — производная от оборотов: сначала ставим S, потом подбираем Fz в диапазоне 0,1–0,3 мм/зуб. Обратный порядок — путь к браку.
Почему фреза «садится» за смену, хотя режимы из каталога?
Потому что каталог не знает вашей системы. Биение в цанге, вылет, жесткость станка, состояние СОЖ — всё это корректирует ресурс. Режимы из каталога — точка старта, дальше корректировка по факту: по стружке, по звуку, по состоянию кромки под лупой.
Вместо заключения
Д16Т — сплав, который прощает многое, но не прощает халтуры. Острые твердосплавные монолиты, подачи 0,1–0,3 мм/зуб, скорости 300–600 м/мин, честная СОЖ и умение слышать станок — вот весь секрет. Остальное — опыт, набитый шишками, и дисциплина в соблюдении технологии. У нас на участке это правило работает уже годы, и брак по дюрали сходил на нет после того, как мы перестали относиться к алюминию как к «простому материалу».