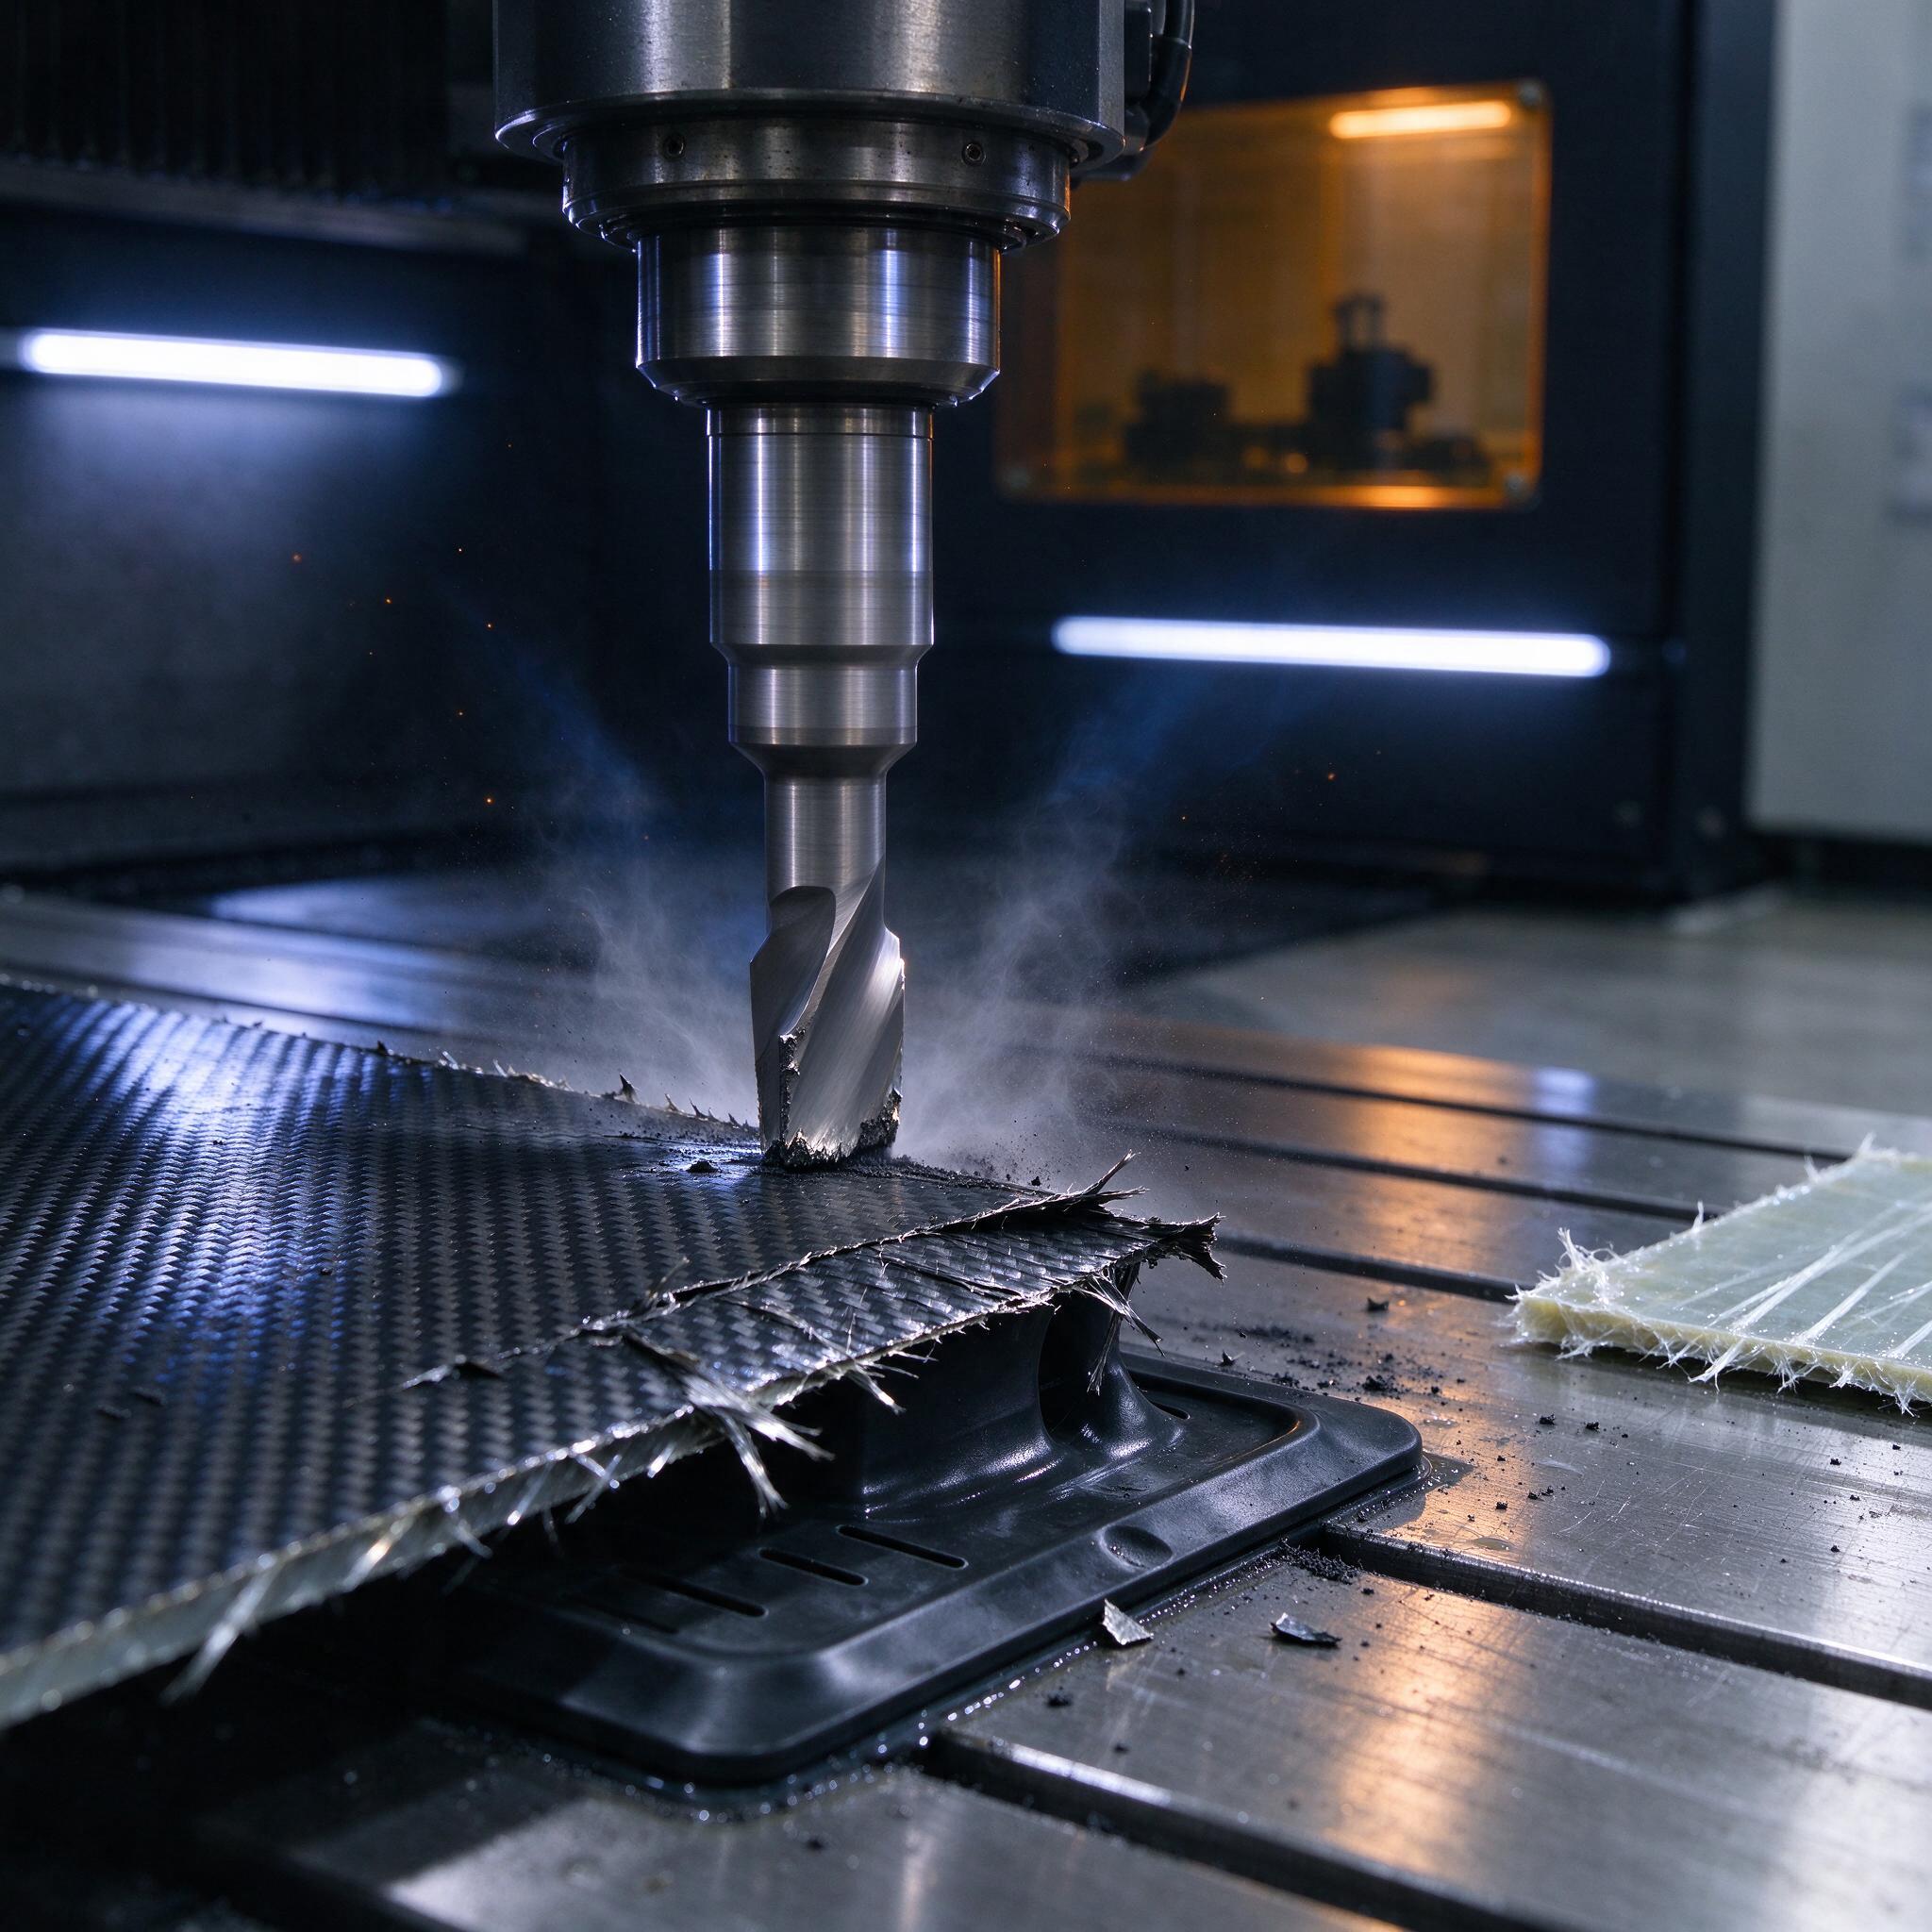
На фото — ровно та картина, о которой пойдёт речь: шпиндель обрабатывающего центра с монолитной фрезой в патроне, под ним плитка углеткани с расслоившимся, «размахренным» краем, рядом на столе лежит светлый лист стеклотекстолита, а по столу расплылось облако чёрной пыли. Никакой СОЖ на кадре нет — и это не случайно: большинство композитов фрезеруют всухую, и вся эта пыль идёт прямиком в лёгкие оператора и в направляющие станка. Ниже — как мы разруливаем фрезерование CFRP и GFRP на станках с ЧПУ, не убивая ни деталь, ни инструмент, ни людей в цехе.
Почему твердосплавная фреза — не выход
Стандартная ошибка технолога, который впервые видит в заказе «панель из углепластика»: взять привычную фрезу ВК8 или быстрорез и погнать. Итог известен — через 15 минут резания кромка затупилась, матрица начинает не резать волокно, а рвать и выкрашивать его, и по кромке детали расползается снежный ком из расслоений и вырывов. Полимерная матрица в CFRP работает как абразив: углеродное волокно твёрже твердого сплава по многим параметрам, и обычный твердый сплав на кобальтовой связке просто вырабатывается за минуты.
Что реально работает:
- Монолитные фрезы из мелкозернистого твердого сплава с алмазным покрытием (CVD, толщина 6–20 мкм). Честные 10–20 часов резания против 20–30 минут у «голого» сплава.
- Поликристаллический алмаз (PCA/PCD) — напаянные пластины на корпусе. Дороже в 5–8 раз, но на серии от нескольких сотен деталей цена за погонный метр реза радикально ниже.
- Специализированная геометрия: компрессионные (сжимающие) фрезы для тонких панелей, «чипбрейкер»-гребёнки, фрезы с левыми спиралями попарно — чтобы усилие резания прижимало слои к телу детали, а не отгибало их наружу.
Расслоение и «поймать зарез»: где рождается брак
Расслоение — не случайность, а механика. Когда фреза выходит из пакета или подрезает последний слой у кромки, осевая составляющая силы резания отгибает верхний/нижний слой, и эпоксидная матрица трескается по границе слоёв. На выходе — каверна, которую не видно ни по индикатору, ни на глаза, пока деталь не ляжет на стол УЗК-контроля. Однажды на участке мы поймали брак из-за этого на партии обшивок для авиационного кронштейна: контур красивый, допуск в поле, а при ультразвуковом прозвонке — пятна расслоения на всех 40 панелях у выходной кромки. Причина банальна — инструмент с выработанной кромкой, который «дотянули» на пол смены вместо замены.
Как мы с этим боремся:
- Подложка под деталь — жёсткая, в идеале жёсткий пенал или МДФ с прижимом по всему контуру. Вакуумный стол — отлично, но только если утопить заготовку в пазы, а не клеить на сетку.
- Сверление/фрезерование выходных отверстий — только с передней подложкой либо с так называемым «допускным слоем» (sacrificial layer), который убираем потом.
- Подача на выходе из материала — программное снижение F в 2–3 раза на последних 0,5 мм. На стойках Fanuc и Siemens это делается через макрос или секции с разной подачей.
- Живой контроль кромки инструмента — лупа 10x в начале каждой смены. Скрип связки «сплав-алмаз» слышен сразу: шпиндель звенит и начинает визжать — значит, кромка села, меняем.
Режимы: с чего начинаем и что докручиваем
Точных цифр на все случаи не даст никто, но стартовые ориентиры, которые у нас лежат в карте режимов, такие:
| Материал | Vc, м/мин | Fz, мм/зуб | Инструмент | СОЖ |
|---|---|---|---|---|
| CFRP (ламинат, ~60% волокна) | 120–200 | 0,03–0,06 | Алмазное покрытие, 2–4 зуба, малый угол винтовой спирали (или прямой) | Всухую или MQL |
| GFRP (стеклотекстолит) | 150–250 | 0,05–0,10 | Алмаз, геометрия под стекловолокно | Всухую, выдув |
| Сэндвич с сотами (ары, номекс) | 80–150 | 0,02–0,05 | Компрессионная фреза | Только всухую |
Скорость вращения шпинделя — не самоцель. На высоких оборотах 18–24 тыс. об/мин панель начинает греться: эпоксидка при 150–180 °C размягчается, матрица мажется и залипает на кромке (тот самый «нагар», только полимерный). По опыту, лучше крутить умеренно — 8–12 тыс. об/мин на фрезе D8–D10 — и держать нормальную подачу на зуб, чтобы стружка (точнее, пыль) уносила тепло. Станок при этом не должен «играть»: на лёгких портальных машинах с длинным вылетом фреза ломается именно на осевой неравномерности, а не на мощности.
Пыль: недооценённая проблема
Углеродная пыль токопроводящая. Она забивается в шкафы ЧПУ, оседает на сервоприводах и убивает электронику ничуть не хуже стружки цветных металлов. Плюс она канцерогенна — это не моё мнение, а данные по респирации углеродных волокон и эпоксидной пыли. Что мы ставим обязательно:
- Местный отсос прямо у зоны реза — щелевой кожух вокруг фрезы с подключением к промышленному пылеуловителю (у нас — циклон + HEPA-фильтр).
- Обдув сжатым воздухом в зону реза — помогает уводить пыль к отсосу и охлаждает кромку.
- Респираторы класса FFP3 и вытяжка в цехе — без вариантов, «потом проветрим» не работает.
- Отдельная прокладка воздуховодов для ЧПУ-шкафов с фильтрами на входе. Это копейки по сравнению с заменой платы привода.
Типичные ошибки — и реальный случай
Самая дорогая ошибка на моей памяти — с сэндвичем «углеткань + арамидные соты + углеткань», толщина 12 мм, заказ на деталь для гоночного болида. Молодой технолог поставил стандартную спиральную фрезу с подачей вверх, как для алюминия. Первая же деталь: верхний слой срезан красиво, а соты внутри выдраны до матрицы, как будто по ним прошлись отвёрткой. Фреза с восходящей спиралью вырывает ячейки, потому что тянет материал вверх, а соты — это, по сути, воздух в оболочке. Переделали на компрессионную геометрию (верхняя часть — вверх, нижняя — вниз), снизили подачу до 0,03 мм/зуб, добавили мягкую пенальную подложку — и пошло ровно. Деталь, кстати, стоила дороже фрезы в 40 раз.
Ещё пара граблей, на которые наступают почти все:
- Охлаждение обычной эмульсией. Эпоксидка+СОЖ = грязная слизь, которая забивает каналы пылеудаления, плюс водное охлаждение матрице не нужно, а связке и подложке — вредно (набухание МДФ, коррозия оснастки). Только сухо или MQL.
- Резка на одном контуре «в ноль» без чернового прохода. Финальный контур — отдельная операция с чистовой подачей, иначе кромка лохматится.
- Смешение материалов на одном инструменте. Если фрезой резали стекло, ей же нельзя резать углеволокно: застрявшие в связке частицы стекла гарантированно царапают углеткань.
Как выбрать станок и подрядчика: чек-лист
- Шпиндель 12–24 тыс. об/мин, мощность от 10 кВт, конус HSK63 или BT40 — слабый шпиндель на CFRP «съедает» подачу и греет матрицу.
- Обязательное гнездо под пылеотсос у spindle-кожуха или наличие штатной системы аспирации. Если у подрядчика его нет — вопрос первый на переговорах.
- Жёсткая станина и сервоприводы с достаточно быстрым позиционированием (не менее 20 м/мин по X/Y) — вибрации и «игра» портала дают волну на кромке.
- Система ЧПУ с макросами (Fanuc, Siemens 840D, Heidenhain) — чтобы программно занижать подачу на выходе из материала без ручного вмешательства.
- Наличие отдельного помещения/зоны с вытяжкой для композитных работ. Если CFRP фрезеруют в общем цеху рядом с алюминием и СОЖ — бегите оттуда.
FAQ
Можно ли фрезеровать CFRP обычной фрезой с покрытием TiAlN?
Нет, это не сработает, потому что TiAlN рассчитан на температурные нагрузки от резания металлов и не держит абразивное волокно: кромка сядет за 10–20 минут, и вы начнёте не резать, а рвать пакет. Нужен именно алмаз (CVD или PCD), других вариантов в серии нет.
Нужно ли охлаждение при фрезеровании композитов?
Как правило — нет. Сухое резание с обдувом или MQL закрывает вопрос: эпоксидная матрица не любит эмульсию, она её пропитывает и деградирует по кромке, а СОЖ плюс углеродная пыль образуют абразивную пасту. Единственное исключение — очень толстые пакеты и глубокое сверление, там смотрим по термопаре или по запаху.
Чем отличается подход к GFRP и CFRP?
Стеклотекстолит чуть менее агрессивен к инструменту, но его пыль тоже канцерогенна, и там чуть выше допускаемые подачи. Углепластик жёстче по требованиям к кромке, дороже сам по себе (брак стоит кратно дороже), и там критичнее расслоение — слои тоньше, и каверна уходит глубже в пакет. По режимам GFRP обычно «прощает» на 20–30% больше, чем CFRP.
Вместо вывода
Композиты — не «как металл, только мягче». Это абразив, расслоение и пыль, и относиться к ним надо как к отдельному производству: алмазный инструмент, спецгеометрия, аспирация, дисциплина по замене кромки. Фрезерование CFRP окупается только когда все четыре пункта собраны вместе — иначе вы платите браком и лёгкими операторов. Проверено на партиях, где каждая панель стоит как хороший ноутбук.