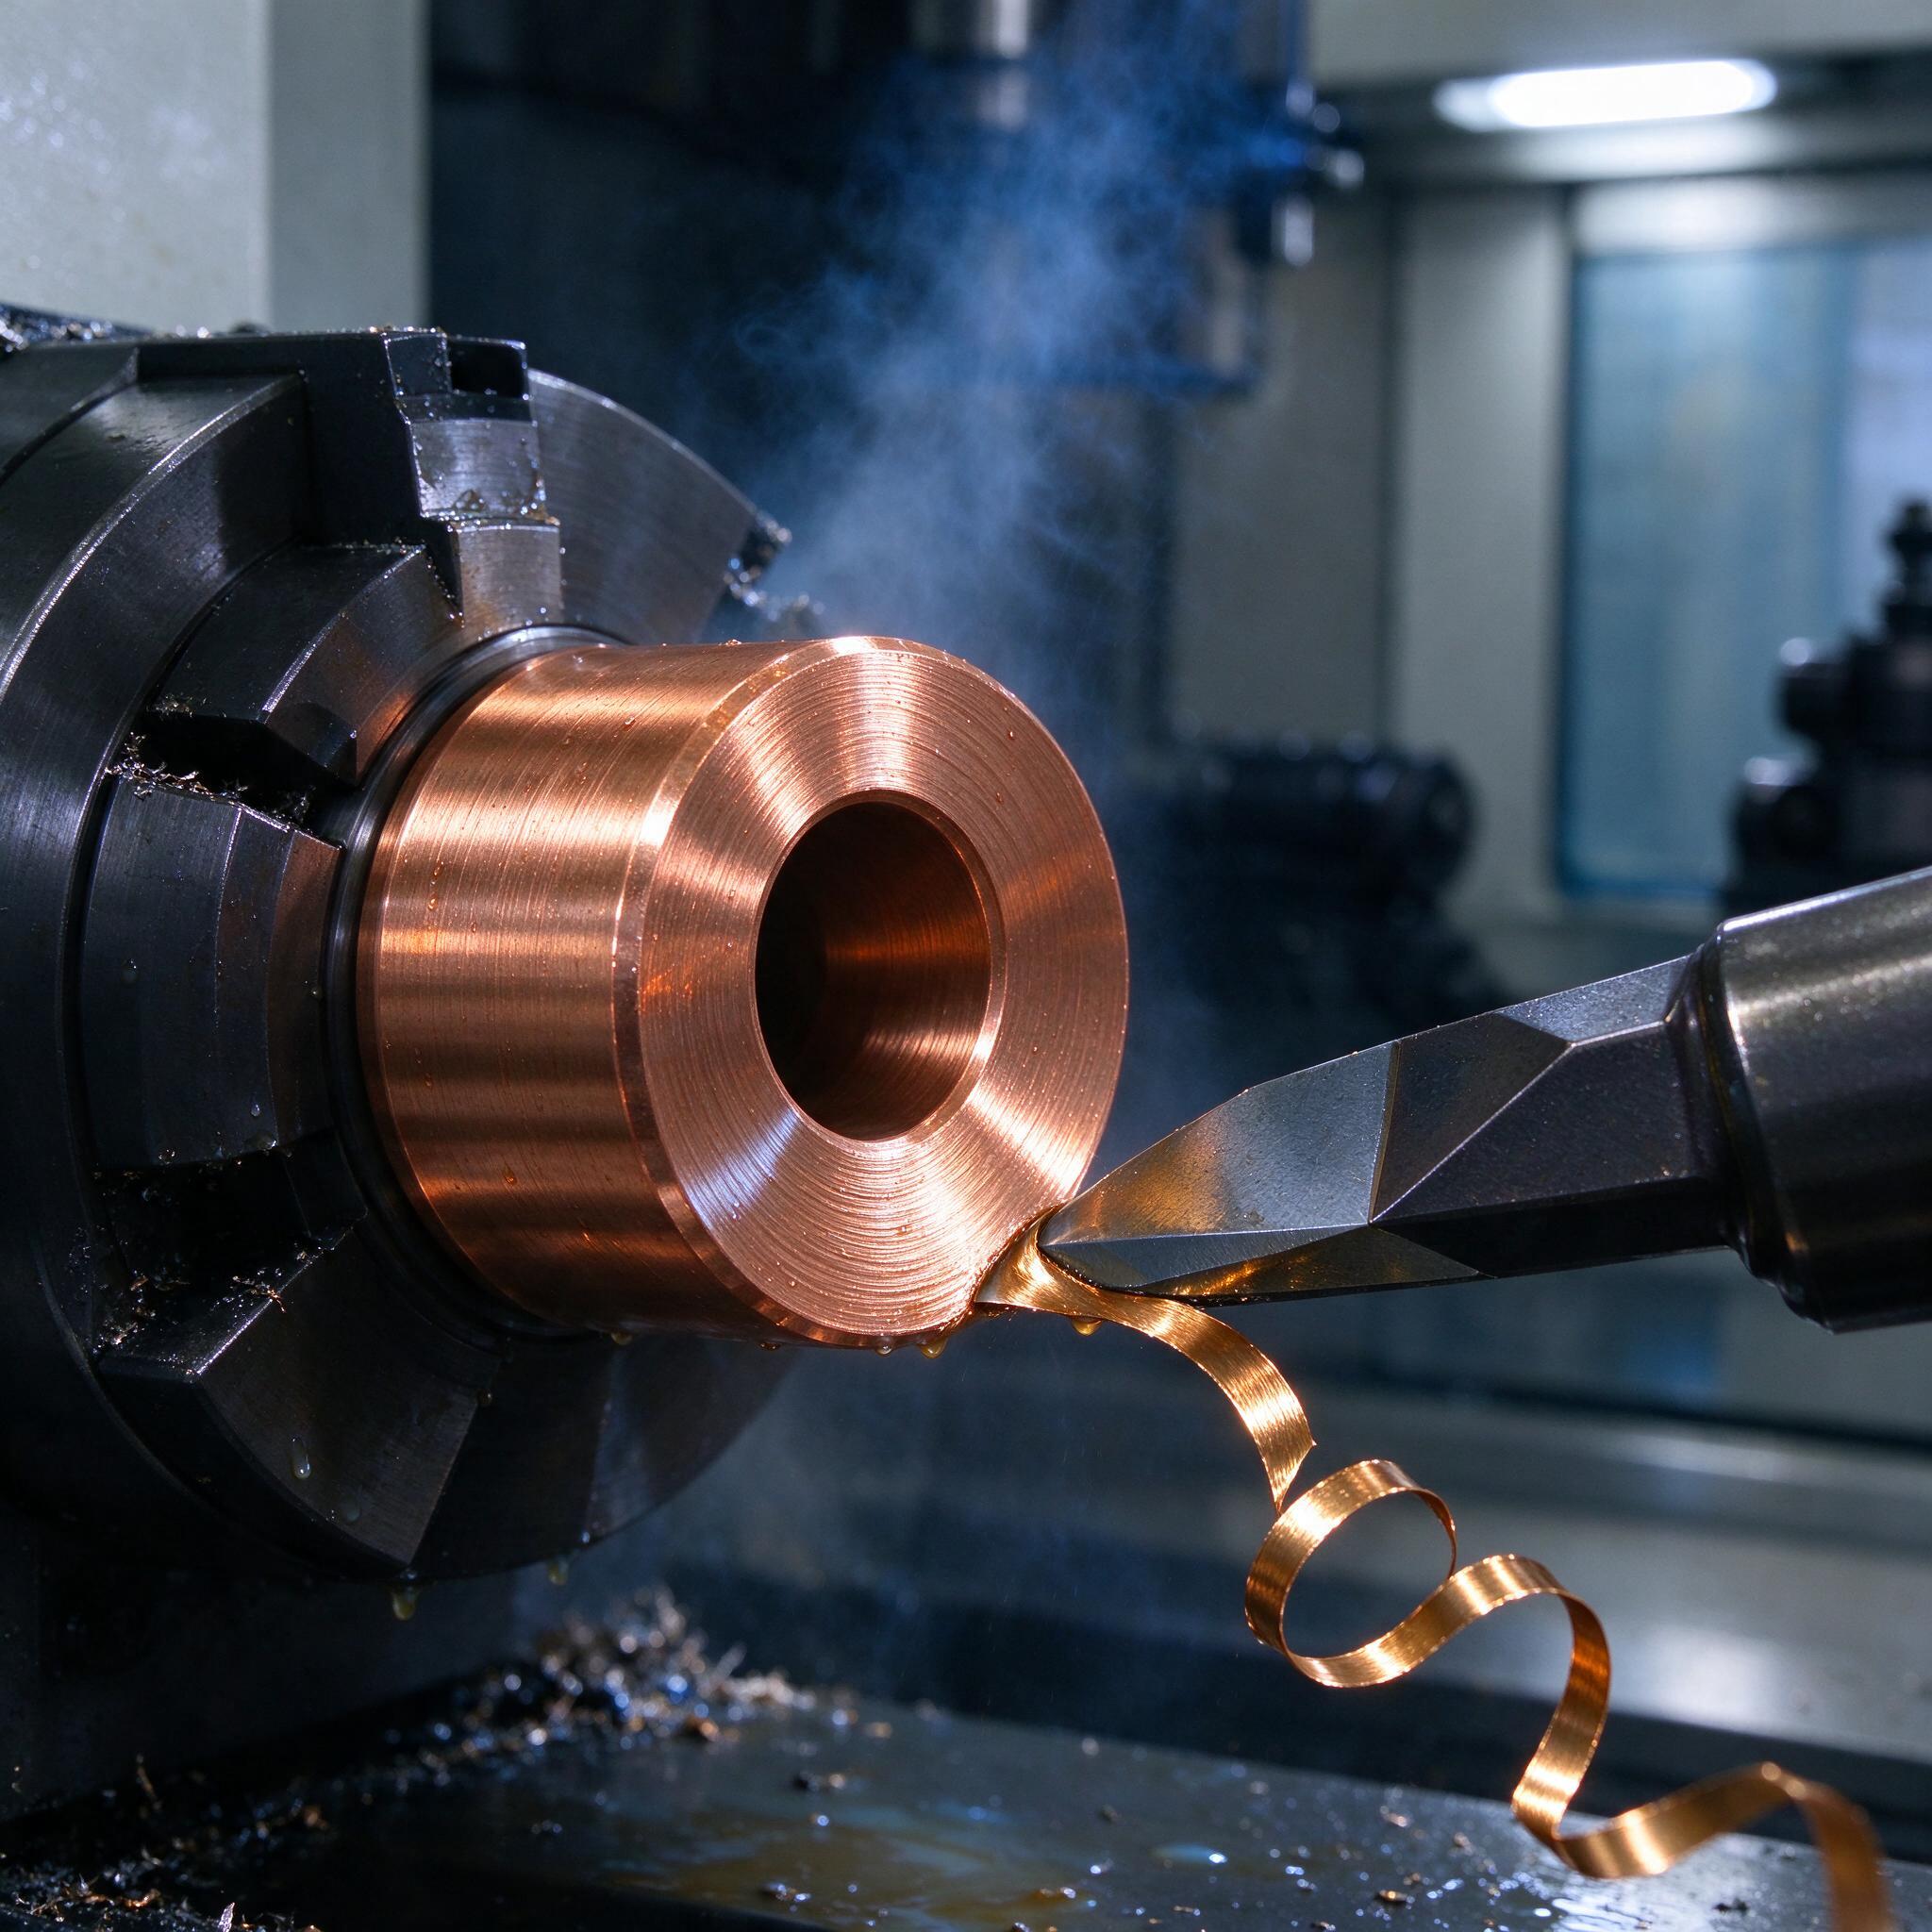
На фото — классика нашего цеха: токарный станок с ЧПУ точит втулку из меди М1, в трехкулачковом патроне зажат стакан с внутренним отверстием, резец с алмазной вставкой снимает чистовой проход, а из-под него лентой уходит врозь сливная медная стружка — тонкая, блестящая, как фольга. Туман СОЖ висит над зоной резания, капли стекают по корпусу детали. Красиво. Но за этой красотой — куча нервов, если не знать специфику. Медь и бронза кажутся «мягкими и простыми», пока не поймаешь первый брак по шероховатости или не посадишь налипание на кромку. Разберем, как мы обрабатываем эти материалы: геометрия резца, режимы резания, охлаждение и финишная полировка.
Почему медь — не «простая железяка»
Медь пластична до безобразия. Стружка не ломается — она тянется длинной лентой, которая наматывается на патрон, на резец, на руку оператору, если зазевается. Вторая беда — налипание: при неправильных режимах медь сваривается с кромкой, задняя поверхность покрывается натиром, и через двадцать минут резец «умер», хотя твердый сплав рассчитан на час работы. Третий момент — тепловыделение: медь отлично проводит тепло, и большая его часть уходит в деталь, а не в стружку. Плюс высокая теплопроводность — деталь греется, размеры «плывут» на 0,01–0,02 мм за проход, если не дать остыть перед чистовой.
Бронзы — другое дело. Оловянные (БрО5Ц5С5, БрО10Ф1) и алюминиевые бронзы (БрА9Ж3Л) режутся куда стабильнее, стружка дробится, налипания почти нет. Но свинец в составе дает свои нюансы: при завышенных скоростях свинцовые включения вырываются из матрицы, и на стенках отверстий появляются каверны — потом санитарка бракует втулку подшипника скольжения.
Геометрия резца: забудьте про «универсальные» пластины
По опыту, мастера часто ставят одну и ту же пластину и на сталь, и на медь — и удивляются, почему шероховатость не лезет в Ra 0,8. Для меди нужна своя геометрия, и вот что мы на своем участке выстрадали:
- Передний угол — от 8° до 15° для чистовых проходов, иногда до 20° на чистой меди М0/М1. Больший передний угол снижает давление стружки и налипание, но ослабляет кромку.
- Задний угол — 8–10°, больше, чем на стали, иначе трение задней поверхности «поджигает» медь и тянет шероховатость вверх.
- Главный угол в плане — 90° для ступенчатых валов, 45–60° для обдирки, чтобы не выкрашивать кромку на входе.
- Радиус при вершине — 0,8–1,2 мм на чистовой. Меньше — задиры, больше — звенит на длинных вылетах.
- Стружколом — обязателен. Положительная заточка под сливную стружку, иначе завьются «гирлянды» на весь магазин.
Для бронзы геометрия ближе к стальной, передний угол — 0–8°, можно работать стандартными пластинами. Полированная (зеркальная) кромка на чистовых пластинах — маст-хэв: меньше натир, меньше налипание, дольше стойкость. Мы свои пластины для меди дочищаем на алмазной пасте 1/0 по задней поверхности — стоит 15 минут, экономит смен.
Что касается инструментального материала — чаще всего достаточно твердого сплава ВК6, ВК8 или пластин типа K10/K20 (например, Sandvik GC1115, Kennametal K313). Поликристаллический алмаз (PCD) — вот где медь поет: Vc до 600–800 м/мин и Ra 0,2–0,4 без дожимных проходов. Дорого, но на серийных втулках окупается.
Режимы резания: с чего начинаем
Таблица ниже — наша отправная точка, дальше правим по факту: по стружке, по звуку, по цвету кромки. В скобках — то, что реально крутится на станках Haas ST-20 и 16К20Ф3.
| Материал | Операция | Vc, м/мин | Подача F, мм/об | Глубина t, мм |
|---|---|---|---|---|
| Медь М1, М2 | Обдирка (Т15К6/VK8) | 150–250 | 0,25–0,4 | 2–4 |
| Медь М1 | Чистовая (PCD) | 400–700 | 0,05–0,12 | 0,1–0,3 |
| БрО5Ц5С5 | Обдирка (ВК8) | 120–200 | 0,3–0,5 | 2–5 |
| БрО5Ц5С5 | Чистовая (ВК6, полир. кромка) | 250–350 | 0,08–0,15 | 0,15–0,4 |
| БрА9Ж3Л | Черновая/чистовая | 100–180 | 0,2–0,35 | 1–3 |
Обратите внимание на чистовую подачу: радиус вершины делит шероховатость с подачей, грубо Ra ≈ f²/(32·r). Подача 0,1 мм/об при радиусе 0,8 мм — теоретические Ra 0,4, на практике выходим на 0,6–0,8, что и требовалось чертежом.
По СОЖ: эмульсия 5–7% на меди обязательна, лучше полусинтетика с хорошей смачиваемостью — она и стружку из зоны резания вымывает, и налипание давит. На бронзе можно сухо, но по опыту лучше всё же лить: сливная бронзовая стружка цепляется за резцедержатель и патрон, а с СОЖ смывается в сборник без проблем.
Держим размер и шероховатость: тонкости чистового прохода
Однажды на участке мы поймали брак из-за размера на партии бронзовых втулок: чистовой проход шли сразу после обдирки, деталь еще горячая, замер показывал в допуске, а через час — минус 0,015 мм на диаметре. Клиент подшипникового узла такие допуски любит не сильно. С тех пор правило: чистовая — только после стабилизации температуры, минут 10–15 выдержки, на длинных партиях — термопроба перед каждым циклом.
Вторая тонкость — вылет резца. На меди с высокими скоростями любая неустранимая вибрация сразу на поверхности: «зерно», волна, шаговые риски. Вылет — минимальный, резцедержатель протягиваем, если станок старый и люфты в салазках. «Шпиндель звенит» — значит, режим не тот или вылет великоват, а не «само пройдет».
Третий момент — направление подачи и ускорения в ЧПУ. На чистовом контуре снижение ускорений (на Fanuc — параметр инерционного отклонения, G61 на входе в контур) убирает следы на галтелях и торцах. Мы этим пренебрегали, пока контролер не показал волнистость на фасках партий крышек — теперь в чистовых программах это стандарт.
Полировка и финиш: чем добиться зеркала
Если чертеж требует Ra 0,2 и ниже — одной геометрией не обойдешься. Наши варианты по нарастанию:
- PCD-резец + тонкий чистовой проход — Ra 0,2–0,4 на меди, при подаче 0,05 мм/об и Vc 500–700.
- Полировочная шкурка на пневмошлифмашинке прямо на станке — 1200–2000 грит, легкое масло, снимает следы подачи. Только с осторожностью: медь забивает шкурку моментально, менять часто.
- Притирочная паста + войлочный круг на шпинделе — финальное зеркало на втулках уплотнения, до Ra 0,05–0,1.
После полировки обязательно промываем деталь от абразива, иначе потом царапины на сопрягаемой паре вылезут уже у клиента. Ультразвуковая мойка — 10 минут, спит спокойно.
Типичные ошибки: реальный случай
Как-то привезли нам партию втулок из алюминиевой бронзы БрА9Ж3Л, заказчик дал только «обработать по чертежу». Молодой оператор поставил режимы с бронзы оловянной — 250 м/мин, подача 0,1, зажал в патрон с сырыми кулачками. Итог: на первых пяти деталях эллипсность 0,03 мм и каверны на внутренней поверхности — зажали не за цанговую оправку, а «на сухую» в кулачки, медный сплав мягкий, вмятины моментальные. Пришлось восстанавливать через развертку, из потерянного времени — два дня, из денег — не говорим. Вывод, который мы вписали в техпроцесс: мягкий металл — зажим только через оправку или подкладные кольца, скорость по бронзе алюминиевой — не выше 180 м/мин, и точить с СОЖ.
Ещё одна классика — «подплавленная» поверхность, когда резец тупой, а оператор не меняет, гонит по 4–6 часов. На меди это видно сразу: цвет темный, матовый, след налипания на кромке. Стойкость пластины на меди мы держим 40–60 минут, потом принудительная замена, а не «пока не загудит».
Чек-лист: как выбрать станок и подрядчика под медь/бронзу
- Жесткость и состояние станка. Люфты в подачах более 0,01 мм — сразу мимо: на чистовой меди это волна на поверхности.
- Диапазон оборотов шпинделя. Для меди на диаметрах 40–80 мм нужны стабильные 1500–3000 об/мин, а не «максимум 1200 с перегревом».
- Подача СОЖ под давлением. Хоть 4–6 бар — иначе сливная стружка застрянет в отверстии и убьет шероховатость.
- Опыт с цветными металлами. Спросите прямо: как режете медь, какая стойкость пластины, используете ли PCD. Ответ «универсальными пластинами на 100 м/мин» — красный флаг.
- Контроль после чистовой. Должна быть термостабилизация и замер на не за 5 секунд после остановки, а с выдержкой. Хороший цех сам это скажет.
FAQ
Можно ли точить медь без СОЖ, всухую?
На черновой — можно, на чистовой — нет. Сухая медь греется, налипает на кромку, и через 10–15 минут Ra уезжает с 0,8 до 2,5. Ставьте хотя бы масляный туман, если эмульсия не предусмотрена.
Пойдет ли алмазная пластина (PCD) на бронзе?
На оловянной — да, будет отлично. На алюминиевой бронзе с железом и марганцем — уже рискованно: твердые включения выкрашивают алмазную кромку за считанные проходы, дешевле работать ВК6 с полированной кромкой.
Какая реальная достижимая шероховатость на токарной обработке меди?
На хорошем станке с PCD-резцом — Ra 0,2 стабильно, до 0,1 на коротких участках. На обычном твердом сплаве — Ra 0,8–1,6, дальше только полировка. Кто обещает Ra 0,025 точением — врёт или использует суперфиниширование, а не резание.