Чугун — не сталь. И точка
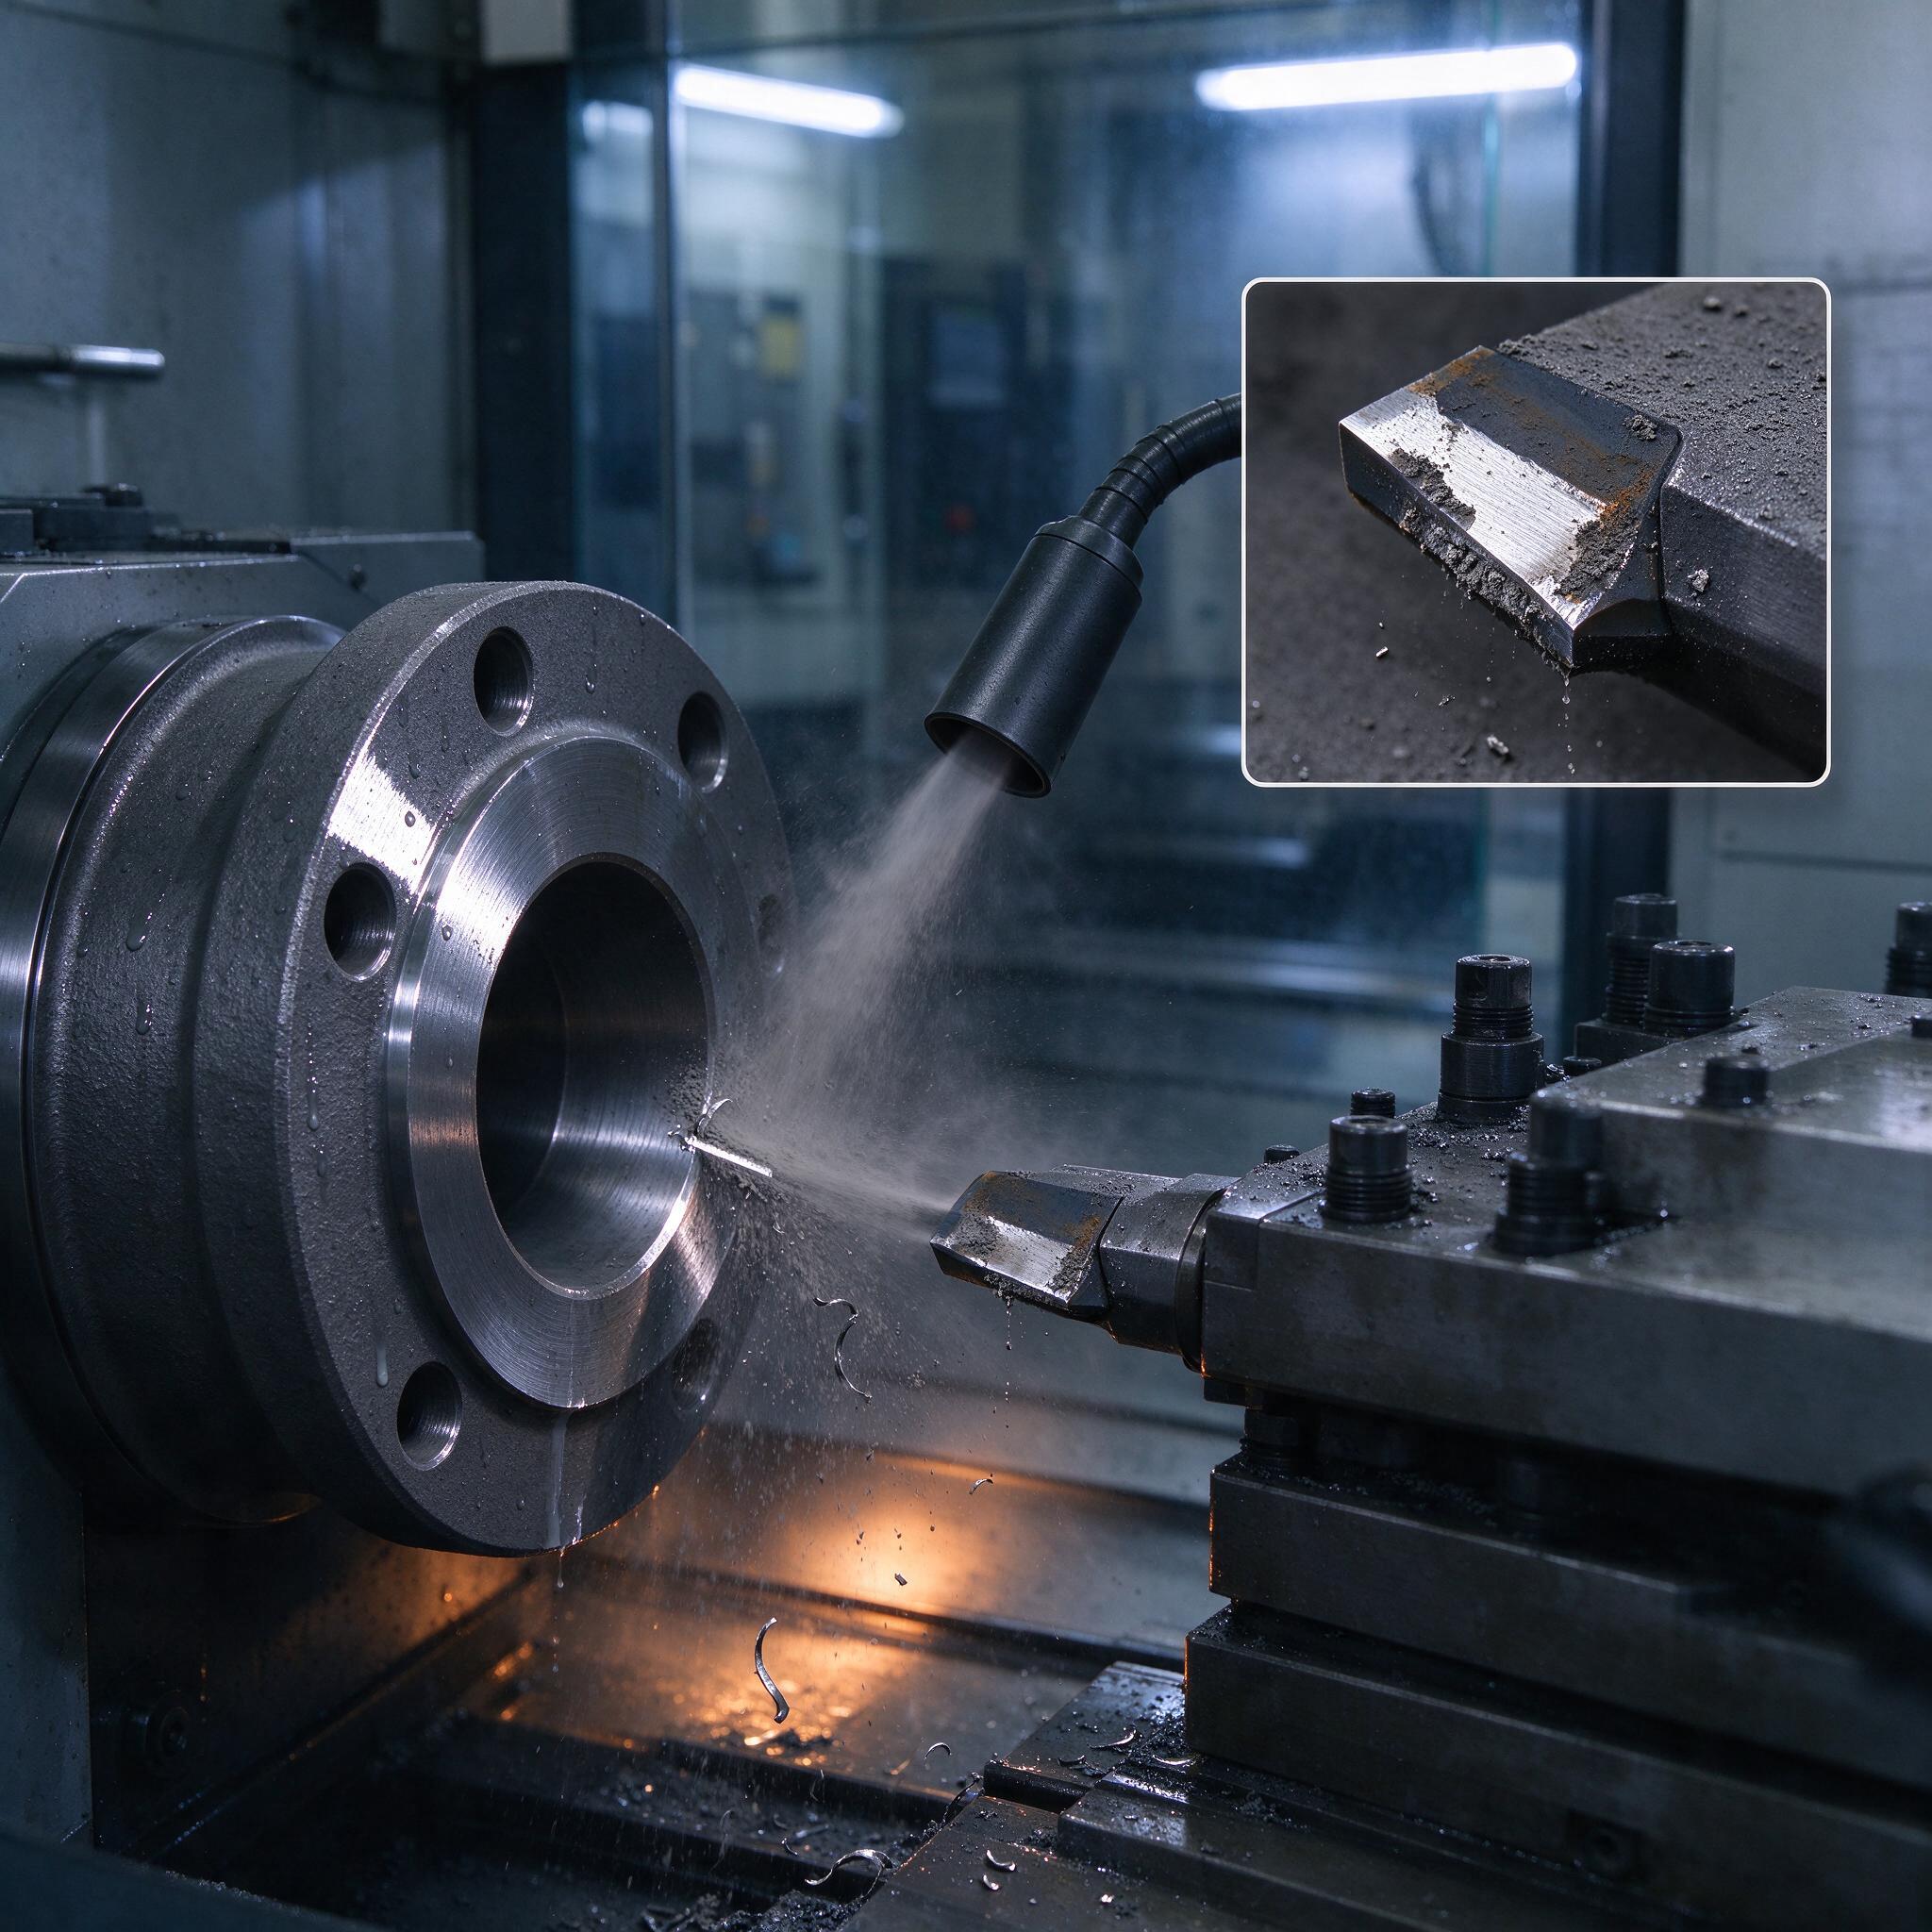
Стоим на участке, глядим на фланец из СЧ25 в патроне токарного станка с ЧПУ — струя СОЖ бьёт прямо в зону резания, резец уже сизый, а на экране контроллера завышенная подача. Знакомо? На фото как раз наш случай: чугунный корпус с центральной расточкой, пластина уже подгорела, и в том же кадре — увеличенный снимок с налипшим на задней поверхности нагаром и сколотой кромкой. Чугун мстит за легкомыслие мгновенно.
На нашем участке обработка чугуна занимает добрую треть загрузки: корпуса насосов, крышки, тормозные диски, плиты. Материал дешёвый, детали массовые, поэтому лишние два рубля на деталь — это десятки тысяч в месяц. Разберём, чем СЧ25 отличается от ВЧ50 на станке, как подобрать твёрдый сплав, какие режимы резания реально работают и что делать с той самой абразивной пылью, от которой клинит приводы и слезают направляющие.
СЧ25 против ВЧ50: на чём летит пластина
Серый чугун СЧ25 (аналог GG25, EN-GJL-250) — материал с графитом пластинчатой формы. Режется он легко, но коварен: графит работает как смазка, стружка ломается в пыль, зато литьё тащит в зону резания корку, формовочную смесь и литейную плёнку. Первые полтора-два миллиметра — это абразивная наждачка по кромке. Высокопрочный чугун ВЧ50 (EN-GJL-550... точнее, EN-GJS-500, но на производстве все говорят «вечка») — это шаровидный графит и более вязкая матрица. Он ближе к стали: стружка вьётся, силы резания выше, пластина греется сильнее.
| Параметр | СЧ25 | ВЧ50 |
|---|---|---|
| Твёрдость HB | 170–220 | 170–260 (до 300 в отбеле) |
| Стружка | пыль, сыпуха | витая, сегментная |
| Vc для твердосплавной пластины | 250–350 м/мин | 140–220 м/мин |
| Опасность | абразив, корка, скол кромки | нарост, пластическая деформация кромки, залипание |
| Шероховатость достижимая | Ra 1,6–3,2 | Ra 0,8–1,6 (после выхаживания) |
По опыту, мастера часто путают: видят «чугун» в карте обточки и тянут одну и ту же пластину на обе марки. На СЧ25 она умирает от скола (стук по корке), на ВЧ50 — от лунки и налипания. Диагноз разный — лекарство разное.
Пластины: что реально ставим
Для обработки чугуна на ЧПУ мы работаем в основном на следующих группах:
- Чистые KC-подобные марки (K10–K20, без покрытия или с тонким CVD) — для серого чугуна. Альтернатива типа GC1015/H13A. Пластичный сплав, живёт на прерывистом резе и корке.
- Покрытие CVD (TiCN/Al₂O₃) — золотой стандарт для СЧ25 на высоких скоростях: термобарьер против лунки, стойкость растёт в полтора-два раза.
- PVD-покрытия (TiAlN) — на ВЧ50, где кромка должна быть острой и не хрупкой, а сила резания высокая.
- Керамика и CBN — отдельная песня: на чистовом точении чугунных тормозных дисков на скорости 500–800 м/мин CBN окупается, но только при жёсткой системе СПИД и без прерывистого реза.
Геометрия. Для СЧ25 берём отрицательную переднюю поверхность, угол при вершине 80° (CNGA/CNMG), радиус 0,8 мм на получистовых переходах и 1,2 мм на чистовых. Для ВЧ50 — те же формы, но с более прочной кромкой и стружколомом под витую стружку, иначе наматывает на деталь и рвёт поверхность. Пластина с фаской на задней поверхности (типа «wiper») на чугуне даёт чудеса по Ra — выхаживает 1,6 без последующего шлифования.
Режимы резания: что прописано в нашей карте наладки
Табличные цифры из каталогов — стартовая точка, не истина. Вот что мы реально крутим на станке с ЧПУ (например, HAAS ST-20 или 16К20Ф3 с приводным инструментом):
- СЧ25, черновое точение твердосплавной пластиной CNMG 120408 K10: Vc 250–280 м/мин, подача 0,35–0,45 мм/об, глубина до 4 мм.
- СЧ25, чистовое: Vc 300–350 м/мин, подача 0,12–0,18 мм/об, глубина 0,3–0,5 мм, Ra стабильно 1,6.
- ВЧ50, черновое: Vc 150–180 м/мин, подача 0,3 мм/об, глубина 2,5–3 мм.
- ВЧ50, чистовое: Vc 200–220 м/мин, подача 0,15 мм/об.
- Сверление отверстий Ø20 в СЧ25 твердосплавным монолитом: S ≈ 1200–1600 об/мин, F 0,15–0,2 мм/об, с периодическим выводом для продувки/смыва пыли.
Шпиндель звенит — снижаем глубину, а не скорость. Станок не тянет на расчётной мощности — проверяем, не работает ли он на «уставшей» механике: чугунная пыль набивается в зазоры и каретка начинает подклинивать, счётчик нагрузки ползёт вверх.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак из-за того, что оператор «докрутил» скорость на СЧ25 с 280 до 400 м/мин на черновой операции — пластины кончались за 8 деталей вместо 120, но по штучному времени казалось, что стало быстрее. На разборе поняли: брак шёл не по размеру, а по шероховатости и выкрашиванию — кромка скалывалась, резец начинал тереть, а не резать, поверхность уходила в блестящие риски, а контроль ОТК браковал партию уже после сборки. Сэкономили 20 секунд на детали — отдали переделку на полсмены. Вывод, который мы вбили в технологическую карту: изменение Vc на чугуне — только через пересчёт стойкости и пробную партию.
Ещё одна классика — «ловить зарез» на расточке при переходе через литейную корку: пластина входит в твёрдое включение, кромка скалывается, дальше резец идёт с вырванной поверхностью. Лечится двумя способами: либо снять корку отдельным проходом на пониженной скорости, либо изначально ставить пластины с отрицательным задним углом и упрочнённой кромкой (снятие фаски по задней поверхности).
Борьба с чугунной пылью: не приговор, а система
Чугунная стружка — это микроскопический абразив, который забирается в каждую щель. Что реально работает на нашем участке:
- Обильная СОЖ-эмульсия (5–8%) через насадку, направленную точно в зону резания — смыв пыли и охлаждение кромки. Кстати, на фото видно, как струя СОЖ бьёт прямо на кромку контакта — именно так и надо, а не «в небо».
- Продувка сжатым воздухом зон базирования и револьверной головки после каждого цикла — иначе приспособление «зарастает» и деталь висит на пыли, а не на опорной поверхности.
- Конвейер шнекового типа + отдельный контейнер под чугунную сыпуху (в отличие от витой стружки ВЧ50, сыпуха не «выдёргивается» цепным конвейером).
- Регулярная чистка салазок и телескопических кожухов: раз в неделю — продувка, раз в месяц — промывка эмульсией. Раз в квартал — проверка люфтов и натяга гайки ШВП.
- Фильтрация СОЖ: чугунная взвесь убивает насосы и забивает сопла. Ставим центробежный фильтр, а не только мешочную сетку.
Про малярный вопрос — СОЖ на чугуне часто закисает быстрее, чем на стали: графит и сера из чугуна частично переходят в эмульсию, бактерии кушают охотнее. Раз в две недели — замер pH, ниже 8,5 — доливка свежей и санобработка.
Как выбрать станок и подрядчика под чугун: чек-лист
- Жёсткость. Чугун прерывистый на входе, особенно с коркой — станина и шпиндель не должны «плыть». Ищем честный момент на шпинделе, а не кВт на шильдике.
- Защита направляющих: телескопические кожухи, а не гармошка-«гарбуз», иначе чугунная пыль съест рельсы за год.
- Подача СОЖ: минимум 6–8 бар и правильное позиционирование сопел, желательно с внутренней подачей при сверлении.
- Опыт с чугуном: попросите показать работающие детали из СЧ25/ВЧ50 и пробную партию на своём материале.
- Контроль и документация: карта наладки, отчёт по стойкости пластин, протоколы на Ra и геометрию — если подрядчик не ведёт, это лотерея.
FAQ: отвечаем прямо
Можно ли точить СЧ25 без СОЖ, насухо?
Да, на черновых и получистовых переходах — и часто даже полезно: сухой горячий скол, кромка подогрета, пластина работает стабильнее на CVD-покрытии. Но на чистовых и при сверлении глубоких отверстий — нет: пыль не смывается, забивает зону резания, Ra уходит, сверло горит. Компромисс — минимальное количество смазки (MQL).
Пойдёт ли универсальная пластина «для стали и чугуна» на ВЧ50?
Нет, это не сработает, потому что геометрия у стальной пластины рассчитана на витую стружку с положительной кромкой и налипает на вязкую матрицу ВЧ50 — получите нарост, микровырывы и смерть по лунке. Для ВЧ50 нужны марки под износ с PVD или специализированный чугунный стружколом.
CBN реально окупается или это маркетинг?
Окупается только на массовом чистовом точении твёрдого чугуна: выше 250HB, Vc 400–800 м/мин, съём 0,2–0,5 мм. На единичных деталях и на мягком СЧ25 — нет, не сработает, потому что цена пластины в десять раз выше, а прирост стойкости не покроет разницу.
Вместо заключения
Чугун — материал честный: даёшь правильную пластину, правильную скорость и следишь за пылью — он режется десятками тысяч деталей без сюрпризов. Ленишься на одном из трёх пунктов — получаешь сизые резцы, забитую пылью машину и переделку партии. Настройте систему один раз — и чугун станет самым прибыльным металлом в вашей номенклатуре.