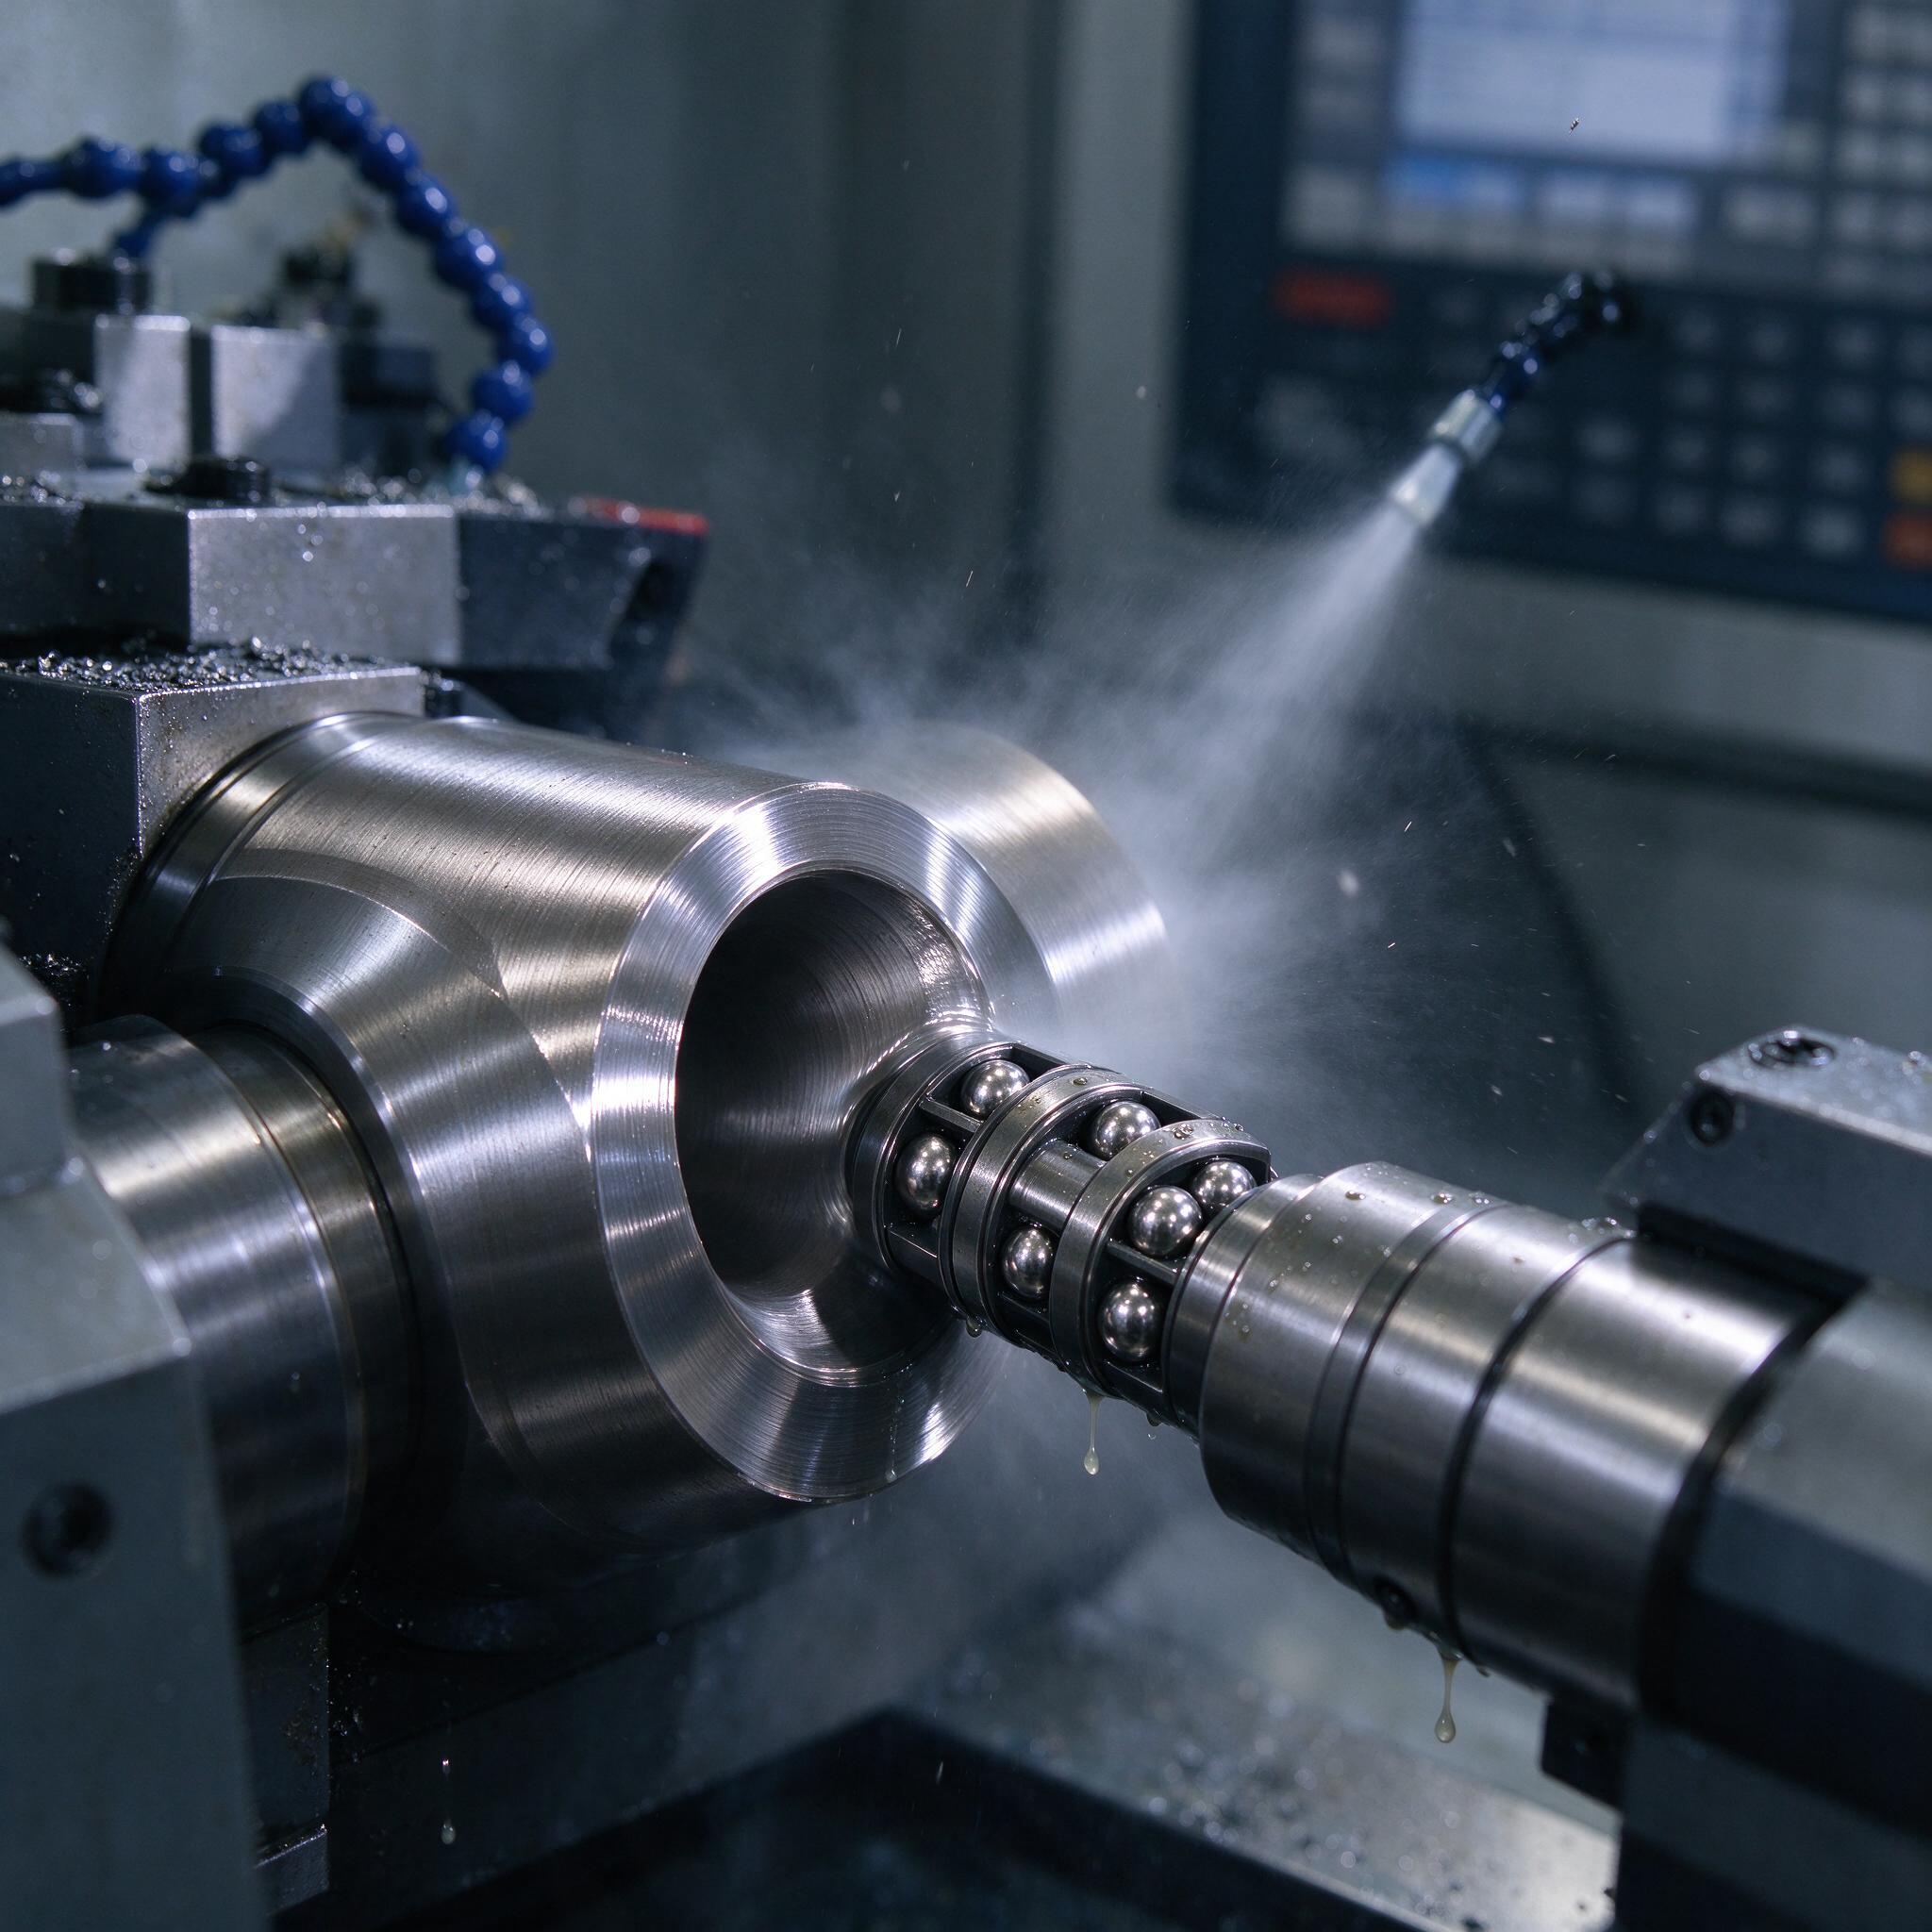
Каждый раз, когда кто-то на участке хвастается, что «отшлифовал отверстие в ноль», я невольно усмехаюсь. Шлифованный резьбовой калибр блестит, а деталь через полгода езды по грунтовке трескается по галтели. Почему? Потому что после шлифования в поверхностном слое остались растягивающие напряжения — и усталостная трещина стартует именно оттуда. Раскатка отверстий шариковыми и роликовыми раскатниками — самый дешёвый способ превратить этот минус в плюс: остаточные напряжения сжатия до 600–800 МПа, шероховатость Ra 0,2–0,4 вместо Ra 0,8–1,6 и, как следствие, рост предела выносливости на 20–40%. На фото выше — как раз наша типовая картина: на токарном станке с ЧПУ обкатываем отверстие в массивной корпусной детали, шариковый раскатник с сепаратором уже вошёл в зону, СОЖ льётся из сопла прямо в зону деформирования, стружки нет — только брызги. Синий кабель-подвод, панель управления на фоне, капли эмульсии стекают с оправы. Обычная работа. Но с ней надо уметь обращаться.
Суть процесса: что происходит под шариком
Поверхностное пластическое деформирование (ППД) — это не резание. Мы не снимаем металл, а давим. Рабочая часть раскатника — набор шариков или роликов в сепараторе, который распирается конусной оправой — внедряется в поверхность на величину натяга и пластически сглаживает гребешки микронеровностей. Слой толщиной 0,2–0,5 мм деформируется, кристаллическая решётка искажается, наклёп растёт до 20–40%, и главное — в этом слое формируются остаточные напряжения сжатия. Именно они закрывают дверцу усталостной трещине: чтобы её зародить, растягивающим напряжениям цикла надо сначала перебить этот «запас прочности» в сжатом слое.
Твёрдость поверхности после раскатки подрастает на 10–30% в зависимости от материала. Сталь 45, 40Х — наклёпывается охотно. Нержавейка 12Х18Н10Т тоже, но требует больше усилия прижима. Чугун раскатывать можно, но осторожно — графитовые включения дают каверны, и вместо сглаживания можно получить выкрашивание.
Натяг 0,05–0,15 мм: откуда эти цифры и почему их нельзя нарушать
Натяг — это разница между диаметром раскатника (в распоре) и диаметром отверстия до обработки. Это главный параметр, и по опыту, именно с ним мы устроили себе однажды самый дорогой брак за пять лет. Подробнее ниже, а пока — ориентиры.
| Материал | Твёрдость HB | Натяг, мм | Прирост HRCэ/по Виккерсу |
|---|---|---|---|
| Сталь 20, 45 | 130–180 | 0,10–0,15 | +20–30% |
| 40Х, 40ХН | 200–260 | 0,07–0,12 | +15–25% |
| 12Х18Н10Т | 160–200 | 0,08–0,13 | +25–35% |
| Чугун СЧ20 | 170–220 | 0,05–0,08 | +10–15% |
Меньше натяга — поверхность не сглаживается, напряжения сжатия слабые, весь процесс впустую. Больше — начинается перегруз: металл течёт, на поверхности всплывает «чешуя», задиры, местами отрыв металла. Плюс появляется бочкообразность и разбивка отверстия — геометрия уходит из допуска. Держитесь в коридоре.
Режимы: что крутить и чем поливать
Режимы раскатки скромные, здесь не нужна мощность шпинделя. Скорость — 30–80 м/мин (на малых отверстиях это 400–1000 об/мин на станке типа 16К20Ф3 или HAAS ST-20), подача — 0,05–0,2 мм/об. Смазка обязательна: индустриальное И-20А или эмульсия с добавлением серусодержащей присадки, иначе задиры гарантированы. На фото как раз видно, как СОЖ бьёт из сопла прямо вдоль оси — так и надо, чтобы плёнка смазки не рвалась в зоне контакта. Раскатник тянем по отверстия за один проход, иногда второй — для калибровки геометрии.
Ключевые правила, которые мы вывели на практике:
- Перед раскаткой отверстие должно иметь Ra не грубее 2,5 — раскатник не резец, глубокие риски он не «заживёт», а размажет.
- Припуск под раскатку: отверстие растачиваем/шлифуем на 0,05–0,15 мм меньше номинала, в зависимости от натяга.
- Диаметр отверстия до 20 мм — шариковые раскатники (типа конусных конструкций с сепаратором на 3–6 шариков), свыше 20–25 мм — роликовые, они держат прямолинейность лучше.
- Концентричность оси раскатника с осью отверстия — критична. Перекос 0,5° уже даёт овальность 5–10 мкм.
- Остаточные напряжения сжатия — до 600–800 МПа в тонком слое, глубина упрочнения 0,3–0,8 мм при правильных режимах.
Роликовый или шариковый: что ставить
Шариковый раскатник дешевле, прощает небольшие ошибки настройки, идеален для коротких отверстий (до 2–3 диаметров глубиной). Роликовый — точнее, дороже, и жёстче: меньше давление на единицу контакта, поэтому годится для длинных отверстий и тонкостенных втулок, где шариком можно «раздуть» стенку. Для тонкостенных деталей (стенка до 3–4 мм) мы вообще переходим на обкатку — меньшее давление, а натяг режем до 0,05–0,08 мм. Обкатка и раскатка — «родственники»: обкатка давит шаром/роликом по наружной поверхности, раскатка — внутри отверстия. Физика одна, инструмент разный.
Типичные ошибки: разбор полёта
Однажды на участке мы поймали брак из-за... собственной спешки. Партия втулок из 40Х, отверстие Ø50H7, шлифовка ушла на 0,04 мм ниже номинала — решили «добрать» раскаткой натягом 0,15 вместо расчётных 0,08. Результат: у трети партии гребёнка задиров на выходе, разбивка отверстия до Ø50,03 — весь сортамент в брак. Причина: шлифовщик оставил припуск впритык, а мы не проверили фактический диаметр каждой втулки перед раскаткой, понадеялись на «так всегда делали». С тех пор у нас железное правило — промеряем каждый проход индикаторной скобой, натяг выставляем по факту, а не по карте. И да, мастера часто путают обкатку и раскатку — первый вопрос заказчика «а вы обкатать можете?» обычно означает «раскатать отверстие». Уточняйте на этапе заявки, экономит недели переписки.
Как выбрать станок и инструмент: чек-лист
- Жёсткость системы. Станок не тянет? Раскатка тонкостенных деталей потребует жёсткого суппорта и стабильных оборотов. 16К20Ф3, HAAS, Doosan — норм.
- СОЖ под давлением. Без смазки в зоне контакта процесс превращается в задирообразование. Сопло должно бить вдоль оси.
- Тип раскатника под отверстие: до 20 мм — шариковый, длинные и тонкостенные — роликовый.
- Возможность промера в процессе: индикаторная скоба, нутромер. Без контроля натяга вы не раскатываете, а играете в рулетку.
- Наличие протокола усталостных испытаний у поставщика инструмента — раскатники бывают очень разные, и паспортные цифры по выносливости надо подтверждать.
FAQ: отвечаем как отрезаем
Можно ли раскатывать закалённую сталь HRC 50+?
Нет, классическим раскатником не сработает — шарик/ролик просто не продавит упрочнённый слой, и вместо ППД получите износ инструмента и ноль эффекта. Для закалённых поверхностей применяйте алмазное выглаживание — другой инструмент и другие режимы.
Обязательно ли шлифовать отверстие перед раскаткой?
Да, если нужна точность по H7 и выше. Раскатка не исправляет геометрию — она сглаживает микропрофиль и упрочняет. Расточенное отверстие с Ra 3,2 и отклонением 50 мкм раскаткой в H7 не превратить. Сначала точная механика, потом ППД.
Насколько реально растёт предел выносливости?
На наших деталях (валы, втулки из 40Х и 45, изгиб с вращением) — стабильно +20–25% после раскатки, до +40% на мягких углеродистых сталях с грубой исходной поверхностью. Если обещают больше — это либо про специальные технологии (дробеструй, химико-термическая обработка), либо маркетинг.
Резюме простое: раскатка отверстий — самая дешёвая инвестиция в усталостную прочность детали. Копеечный инструмент, штатный станок, один проход. Главное — не жадничать с натягом и не лениться мерить. Тогда металл скажет спасибо, а рекламаций не будет.