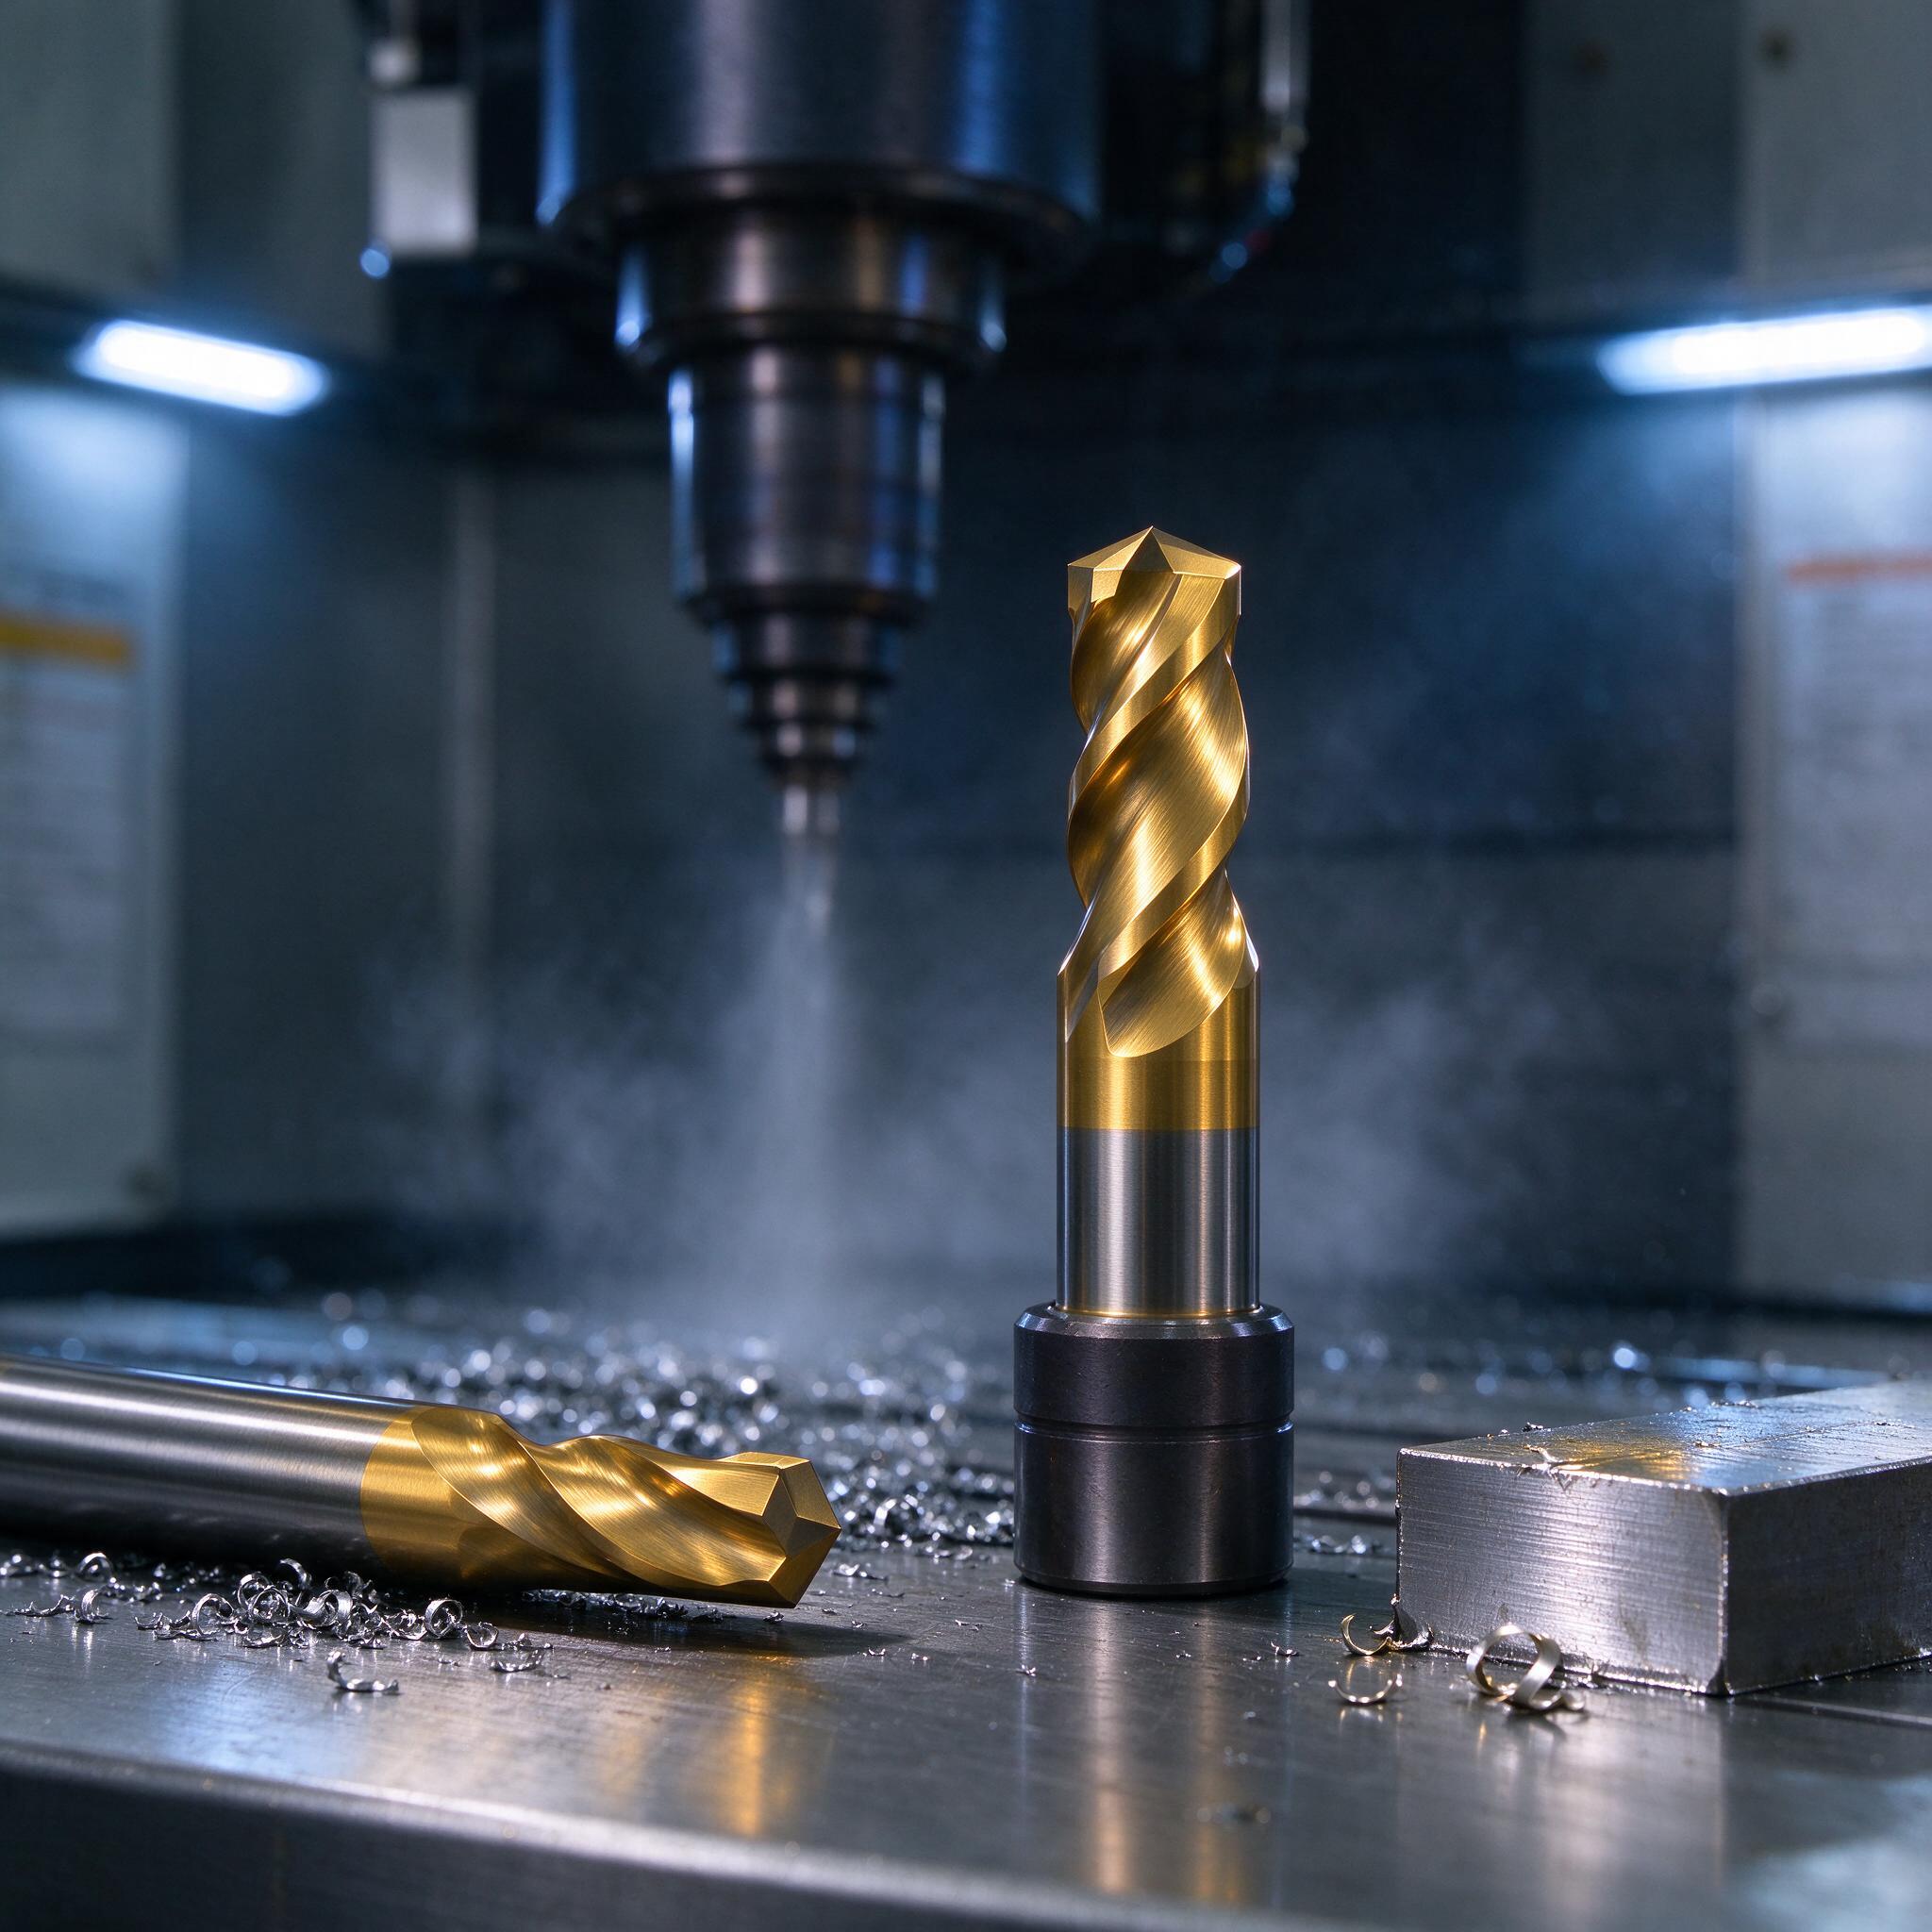
На фото — то, что мы каждый день видим на своем участке: две концевые фрезы с золотистым нитрид-титановым покрытием лежат на столе обрабатывающего центра, вокруг свежая сливная стружка, в тумане распыления — эмульсия, а позади шпиндель обрабатывающего центра с конусом, в который вот-вот встанет цанга. Хвостовики у фрез блестят голым твердым сплавом — покрытие нанесено только на рабочую часть. Это не косметика. Это те самые 2–4 микрометра, которые решают, уйдешь ты со смены с выполненным заданием или будешь экстренно перетачивать инструмент и объяснять начальнику цеха, почему план по фрезерованию пазов в корпусах из стали 40Х снова встал.
Почему фреза из ВК8 без покрытия — это деньги на ветер
ВК8 — рабочая лошадка. 8% кобальта, остальное карбид вольфрама, твердость порядка HRA 87–88, вязкость приличная, удар держит. Но именно ВК8 мы ставим туда, где есть ударные нагрузки и черновая обработка — а там адгезионный износ на нерафинированной стали лезвие съедает за час-полтора. Сваривание стружки с передней поверхностью, кратеры, микровыкрашивания по задней грани — знакомо до боли. При чистовом фрезеровании без покрытия фаска износа по задней грани VB 0,15–0,2 мм набегает после 25–35 минут резания, дальше начинается «звенящий» шпиндель, разбитие размера и шероховатость Ra 1,6 превращается в Ra 3,2 с задирами.
PVD-покрытие из нитрида титана (TiN) меняет картину радикально. Микротвердость слоя — 2300–2600 HV, коэффициент трения в паре со сталью около 0,4 против 0,6–0,7 у голого твердого сплава, и главное — слой работает как барьер против диффузии и адгезии. По нашему опыту, при фрезеровании конструкционных сталей стойкость растет в 2–3 раза стабильно, а на спокойных режимах и до 3,5 раза доходит. Фреза, которая до покрытия проходила час, после нанесения TiN спокойно вырабатывает две-три смены чистовой обработки.
Толщина слоя 2–4 мкм: почему не больше и не меньше
Многие заказчики приходят с запросом «покройте потолще, чтобы дольше работало». Ошибка. Толщина PVD-слоя на концевых фрезах из твердого сплава держится в коридоре 2–4 мкм не из эстетики, а из физики процесса. Разберем по пунктам:
- Меньше 2 мкм — покрытие не перекрывает микронеровности заточки и поры, в местах «тонкого» слоя начинается локальный износ, и фреза теряет лезвие как голая, только деньги на напыление потрачены.
- Больше 4–5 мкм — растут внутренние напряжения сжатия в слое, и при ударной нагрузке (врезание в полную глубину, прерывистое резание) покрытие отслаивается кусками вместе с микрослойкой твердого сплава. Каверна на передней поверхности — гарантирована.
- Оптимум 2–4 мкм — баланс между износостойкостью и прочностью кромки. На черновых фрезах для ударных режимов мы просим у подрядчика верхнюю границу, ближе к 4 мкм. На чистовых — 2–2,5 мкм, чтобы кромка осталась острой.
Радиус скругления режущей кромки после нанесения растет примерно на толщину слоя. У голой фрезы после заточки радиус около 8–12 мкм, после TiN — 12–18 мкм. Для черновой обработки это даже плюс, а вот для тонкой чистовой пластины уже чувствуется — и это надо учитывать при назначении подач на зуб.
Адгезия 40–70 Н: главный показатель, на который смотрим в первую очередь
Твердость покрытия без адгезии — ничто. Слой может быть хоть 3000 HV, но если он отлетит от основы через пять минут резания, вы просто оплатите красивую золотую пленку. Поэтому при приемке партии фрез после напыления мы требуем у подрядчика протокол испытаний адгезии методом царапания (scratch-test). Критическая нагрузка Lc2 — момент, когда покрытие начинает трескаться, Lc3 — момент, когда оно сходит с основы. Для TiN на твердом сплаве ВК8 нормальные цифры — 40–70 Н.
Однажды на участке мы поймали брак из-за этого. Партия фрез пришла с «красивым» покрытием, но протокола адгезии подрядчик приложил только на первую десятку. При фрезеровании пазов в стали 30ХГСА на глубине 12 мм за первый час половина фрез отдала концы: покрытие отслоилось на передней поверхности, кромка выкрошилась. После рекламации выяснилось — камера установки не прогрелась до нужной температуры, ионная очистка прошла формально. Адгезия — 28 Н вместо 50. С тех пор у нас правило: каждая партия — с протоколом, и выборочная контрольная фреза разрезается на металлорез для металлографии шва под микроскопом.
Как проходит PVD-процесс и что нужно от нас как заказчика
Технология — физическое осаждение из паровой фазы (PVD): в вакуумной камере титан испаряется дугой или магнетронным распылением, в атмосфере азота при температуре 400–500 °C на поверхности фрезы растет слой TiN. Температура процесса ниже, чем температура отпуска твердого сплава, поэтому режущие свойства основы не деградируют — это ключевое отличие от старых CVD-технологий.
Но качество покрытия на 70% зависит от подготовки поверхности. Что мы делаем перед отправкой фрез на напыление:
- Мойка в ультразвуковой ванне — остатки СОЖ, пыль от заточки и следы от сахара притупляют адгезию. Мы моем фрезы в двух ваннах с подогревом до 60 °C, потом протирка безворсовой салфеткой.
- Никаких следов от рук. Мастер берет фрезы только в нитриловых перчатках — жировой отпечаток пальца под покрытием превращается в будущую зону отслоения.
- Заточка перед покрытием — с контролем биения. Если фреза после переточки бьет на 0,03 мм, после нанесения слоя неравномерность толщины по кромке усугубит дисбаланс.
- Микрошлиф кромки (honing) по согласованию — радиус 10–15 мкм на черновых фрезах. Покрытие на слегка скругленной кромке держится лучше, чем на острой как бритва.
Само нанесение — 2–4 часа в камере, и снаружи фреза выходит с характерным золотистым блеском, как на фото: покрытие равномерное, переход от золотой рабочей части к серебристому хвостовику четкий. Если граница «размыта» или цвет местами коричневатый — это сигнал, что технолог в камере накосячил с азотом или температурой.
Режимы резания с TiN-фрезами: что меняем на практике
Покрытие само по себе стойкость не поднимет — надо пересматривать режимы. Мы на своем участке после перехода на покрытый инструмент подняли скорости резания. Конкретика по фрезерованию стали 45 с фрезой ВК8 диаметром 12 мм, 4 зуба, TiN 3 мкм:
| Параметр | Без покрытия | С TiN 3 мкм |
|---|---|---|
| Скорость резания Vc | 120–140 м/мин | 180–220 м/мин |
| Частота вращения S (D12) | ~3200 об/мин | ~4800–5800 об/мин |
| Подача на зуб Fz | 0,06 мм | 0,08–0,1 мм |
| Стойкость до VB 0,2 мм | 30–40 мин | 80–120 мин |
| Шероховатость Ra на чистовой | 1,6–2,0 | 0,8–1,2 |
Обратим внимание: СОЖ на чистовых проходах с TiN мы подаем обильно, эмульсия 8–10%, чтобы не гонять тепло в слой — нитрид титана не любит перегрев свыше 600 °C на границе с основой, окисляется и теряет твердость. На черновых врезаниях в сплошной металл без охлаждения покрытие живет дольше, чем при скудном поливе: тепло уходит в стружку.
По опыту, мастера часто путают TiN с TiAlN. На высоких скоростях и в жаростойких сплавах TiAlN выигрывает, но для обычных конструкционных сталей и нержавейки на умеренных режимах классический нитрид титана — оптимум по цене и результату. А на чугуне мы вообще чаще ставим TiCN — там адгезионный износ главный, а не термический.
Как выбрать подрядчика на PVD: наш чек-лист
- Спросите, какая установка у них стоит: нормальные результаты дают машины типа Platit, CemeCon, Bulders или отечественные ННВ-камеры с ионной очисткой. Если в ответ «самодельная дуга в вакууме» — идите дальше.
- Обязательно протокол адгезии на каждую партию (scratch-test, Lc2/Lc3). Отказ — стоп.
- Уточните контроль толщины: калибровочный шарик (ball-crater) или калотест. Просто «на глаз по цвету» — не годится.
- Спросите про подготовку поверхности: ионная очистка (ионное травление) перед напылением должна быть обязательным этапом, не опцией.
- Пробная партия — 10–20 фрез с ресурсными испытаниями у вас на участке на своем материале. Прямо замерьте VB по задней грани через лупу Бринелля или инструментальный микроскоп.
Типичные ошибки: реальный случай
Худшая ошибка, которую мы видели — переточка фрез с покрытием без снятия TiN с хвостовика. Мастер заточил фрезу на станке, хвостовик с частью покрытия остался, при зажатии в цанге ER32 покрытие продавилось, биение выросло с 0,01 до 0,05 мм, и заготовку повело. Улетела партия корпусных деталей на 200 тысяч. Теперь у нас регламент: переточка только с полной зачисткой хвостовика до металла и повторным нанесением на рабочую часть.
Вторая ошибка — наносить TiN на затупленную фрезу в надежде «восстановить». Покрытие повторяет геометрию, и если на кромке была фаска износа 0,2 мм, она останется под слоем. Наносить можно только на свежезаточенный инструмент.
Можно ли наносить TiN на быстрорез вместо твердого сплава?
Можно, и на Р6М5 нитрид титана тоже работает. Но учтите: температура PVD 400–500 °C близка к температуре отпуска быстрореза, и если у подрядчика режим нарушен, твердость основы просядет. Мы на быстрорезе требуем у подрядчика подтверждения, что нагрев не выше 450 °C, и после покрытия проверяем твердость хвостовика по Роквеллу — 62 HRC и выше.
Правда ли, что покрытую фрезу нельзя перетачивать?
Нет, это заблуждение. Фрезу перетачивать можно, просто после переточки покрытие с рабочей части надо снять и нанести заново. Часть подрядчиков делают «маскирование» хвостовика, чтобы не снимать TiN с посадочного места. Два-три цикла переточка + покрытие фреза выдерживает спокойно, дальше геометрия уходит и инструмент списываем.
Вырастет ли стойкость в 3 раза на любой стали?
Нет. На конструкционных углеродистых и низколегированных сталях (45, 40Х, 30ХГСА) мы стабильно получаем рост в 2–3 раза. На нержавейке аустенитного класса — 1,5–2 раза, потому что там главная беда адгезионный износ и наклеп, и TiN решает только часть проблемы. На жаростойких сплавах и титане чистый TiN — не лучший выбор, там уже нужны TiAlN или многослойка. Обещание «всегда рост в 3 раза» — маркетинг, а не технология.
Вместо заключения
PVD-нитрид титана на концевых фрезах из ВК8 — не магия, а проверенная инженерная практика: слой 2–4 мкм, адгезия от 40 Н, дисциплина в подготовке поверхности и пересмотренные режимы резания. У нас на участке стойкость инструмента выросла вдвое-втрое, расход фрез за квартал упал почти на 40%, а станок перестал простаивать на переточках. Один звонок подрядчику и два часа в камере — и фреза из расходника становится активом.