Билы живут три месяца. Хотим показать, как сделать из них три года
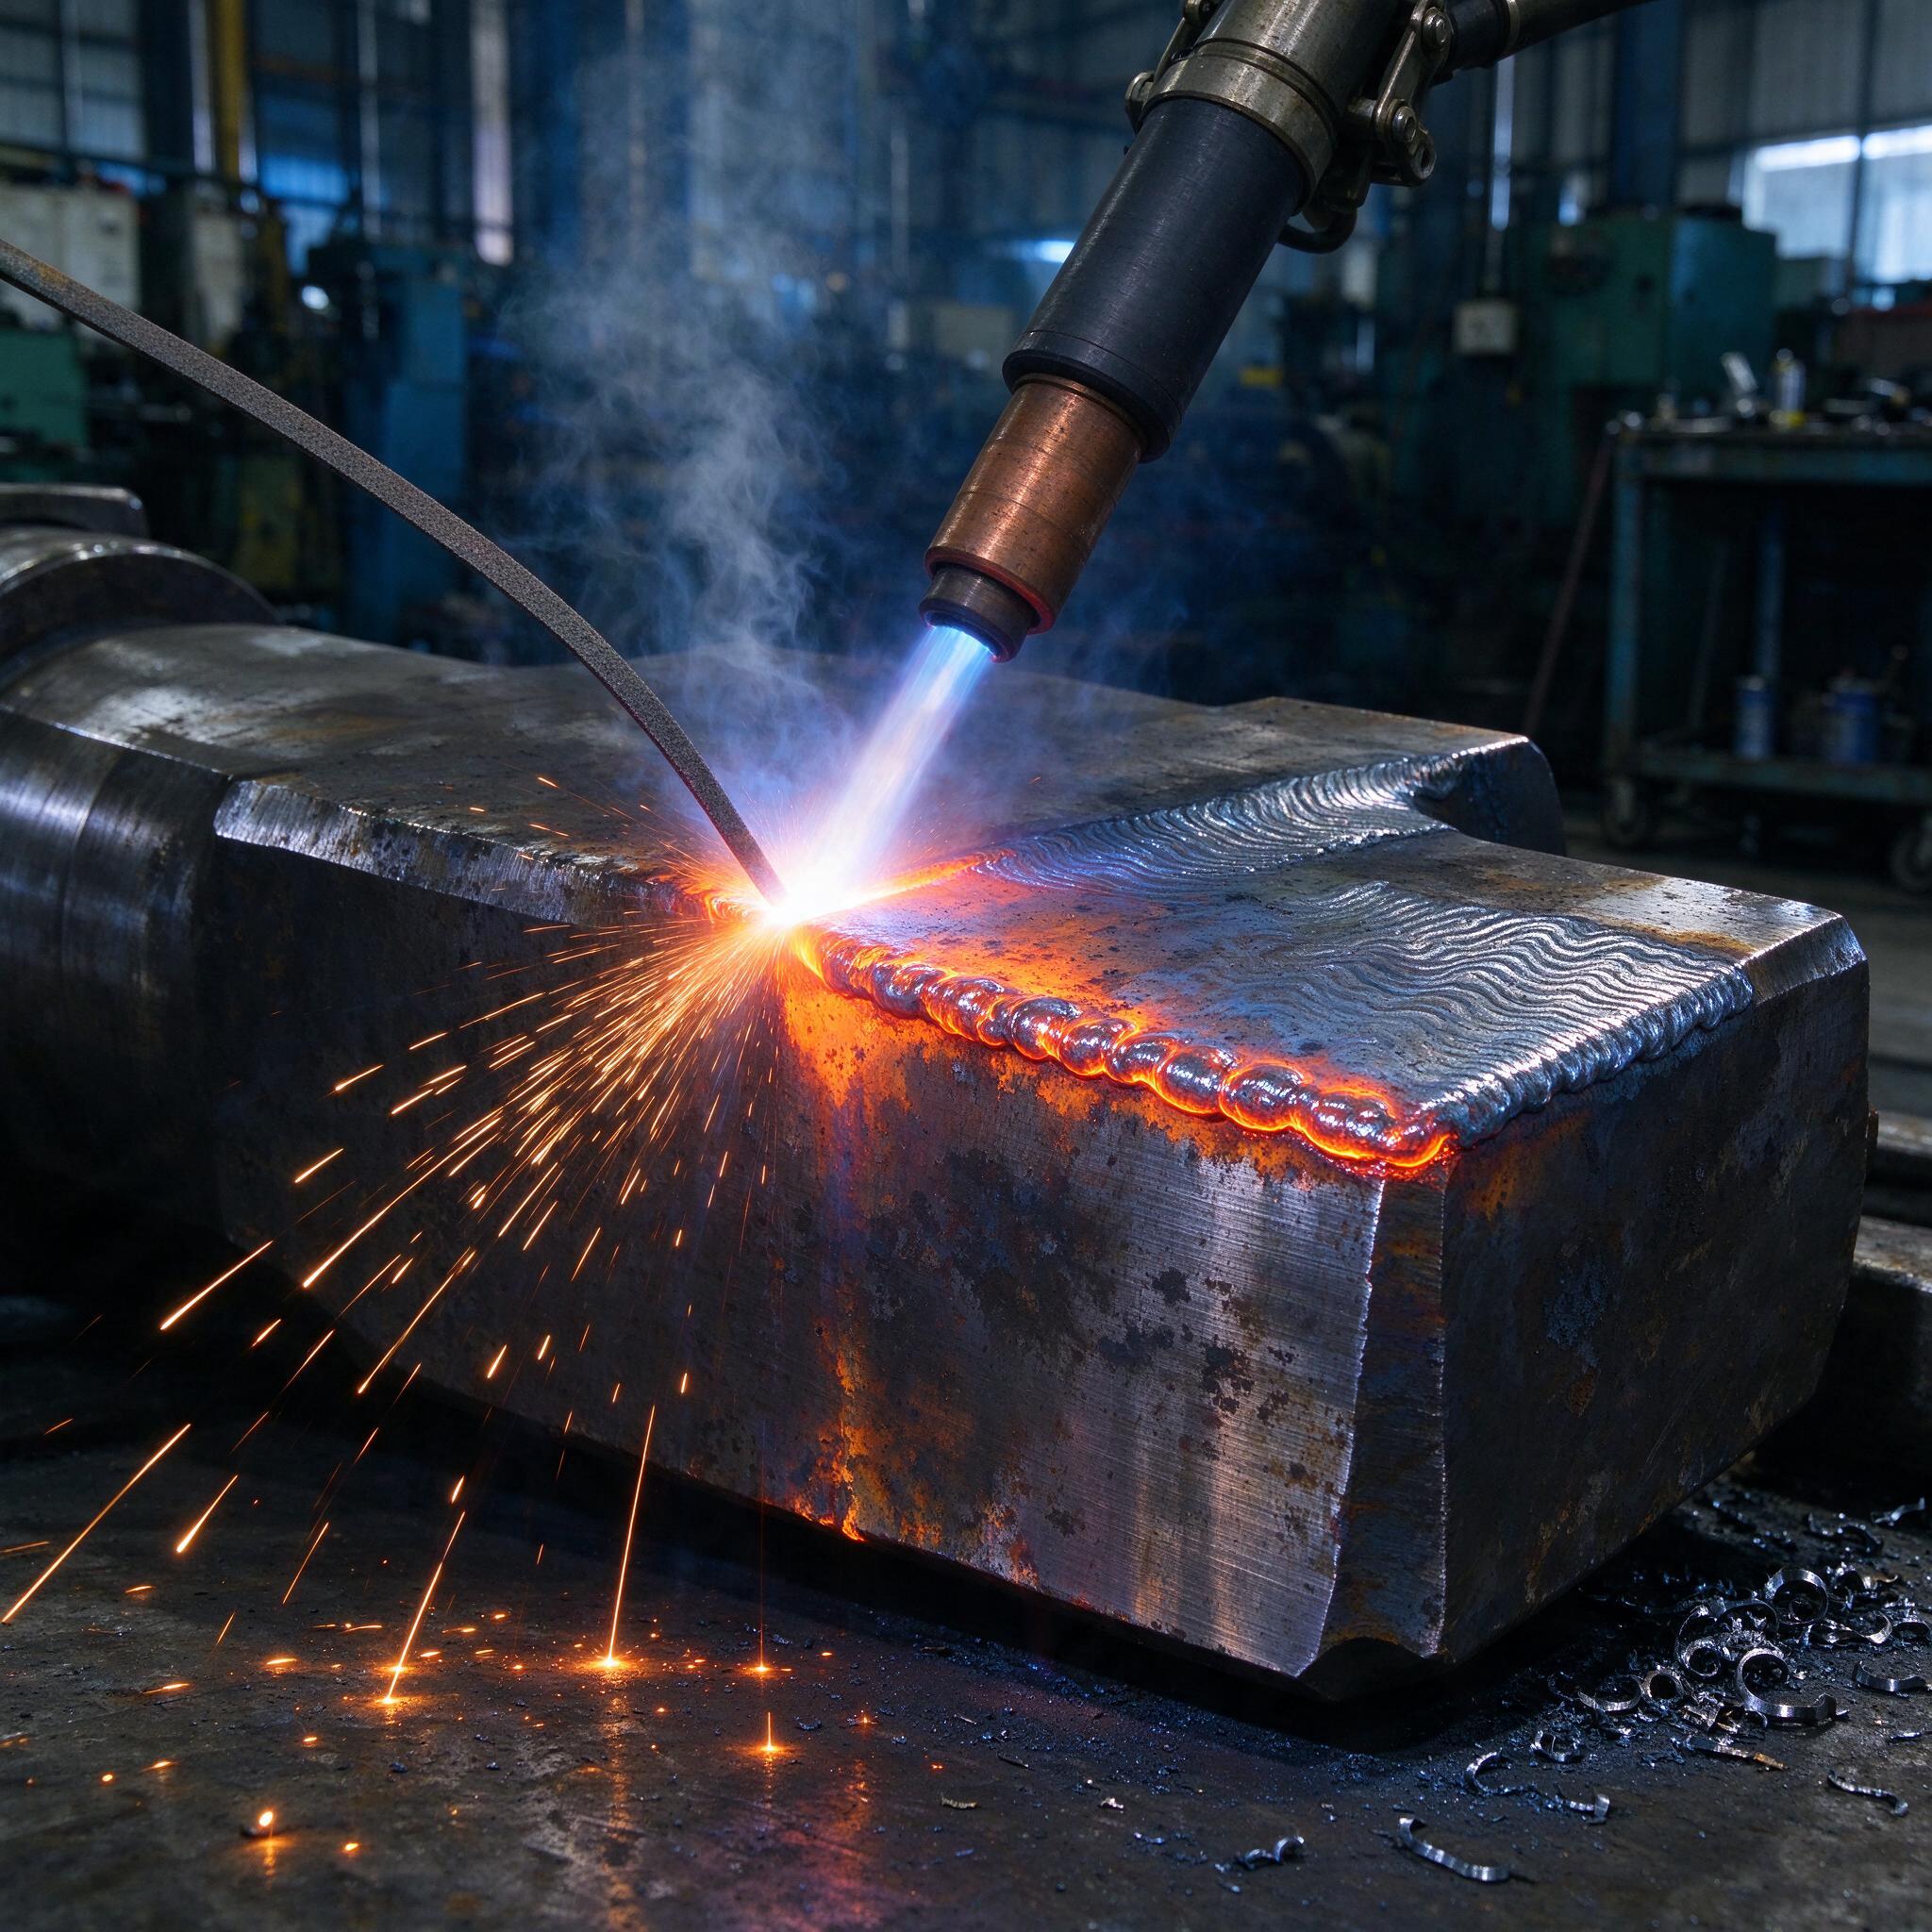
На фото у нас в цехе — типичная картина: наплавка била молотковой дробилки. Плазмотрон с медным соплом висит на манипуляторе, слева подходит подающий шланг с порошковой присадкой, лента ложится на рабочую кромку валиками шириной около 12 мм, вокруг — сноп искр и лёгкий дымок от испаряющейся обвязки. Массивная заготовка с закалённой рабочей гранью лежит на столе, рядом стальная стружка после подготовительной зачистки. Никакой СОЖ тут нет и не надо — плазменная наплавка идёт всухую, охлаждение контролируем паузами между проходами. Выглядит эффектно, но за этой картинкой стоит конкретная экономика, о которой и поговорим.
Почему это болит: дробилка на щебне или на переработке лома сыплет по билам абразивом и ударом одновременно. Штампованные билы из стали 110Г13Л или кованые из 40Х у наших смежников отваливаются через 90–120 суток, иногда раньше. Каждая замена — это остановка мельницы на 8–12 часов, это башмаки, диски ротора, это простой. Мы же промываем эти же билы плазменной наплавкой порошковой лентой на основе Fe-Cr-B и получаем ресурс в 2,8–3,2 раза выше. Разберём, какими сплавами, какими режимами и где люди обычно «поймают зарез».
Почему именно Fe-Cr-B и почему именно плазмотрон
Сплавы системы Fe-Cr-B — это, по сути, самозалечивающаяся эвтектика. Бор образует бориды железа и хрома (Fe₂B, CrB, Cr₇C₃ при наличии углерода), которые дают в структуре твёрдость микрозон 1200–1600 HV. Матрица после наплавки — мартенситно-аустенитная, общая твёрдость наплавленного слоя 55–62 HRC по Роквеллу. Измеряем по ГОСТ 9013, но честно — микротвёрдостью по Виккерсу на шлифе, потому что на биле с налипшим нагаром Роквелл соврёт.
Теперь почему плазма, а не наплавка под флюсом и не дуговая наплавка проволокой. Порошковая лента ПП-Нп-25ХТ4Б2 и её аналоги требуют концентрированного ввода тепла и минимального перемешивания с основным металлом. Плазмотрон даёт дугу с малым пятном нагрева, долю основного металла в первом слое мы держим на уровне 12–18%. Под флюсом разбавление до 35–40%, бориды разбавляются железом, твёрдость падает до 48–52 HRC — и весь смысл теряется. Дуга «съедает» дорогой легирующий комплекс, а плазменная струя — нет. Плюс лента шириной 30–35 мм ложится за один проход, валик ровный, чешуйчатость красивая, как на том фото — волны видны на остывающей грани.
Про экономику коротко: порошковая лента стоит в 2–2,5 раза дороже сплошной наплавочной проволоки, но её расход на одно било — 0,8–1,2 кг против двойного объёма при многослойной дуговой. Килограмм наплавленного металла по себестоимости выходит сопоставимо, а ресурс выше. Арифметика за нас.
Режимы, которые реально работают на билах
Не будем грузить абстрактными таблицами — вот то, что стоит у нас на маршруте наплавки бил дробилок СМД-114 и ДМР-2.
- Ток плазменной дуги: 240–280 А, напряжение 34–38 В (прямая полярность).
- Плазмообразующий газ — аргон, 3–4 л/мин; защитный — аргон+5% водорода, 12–15 л/мин. Водород в смеси убирает поры по боридной эвтектике.
- Толщина наплавляемого слоя за проход: 3–3,5 мм. Итого два-три прохода до 8 мм рабочего слоя.
- Скорость наплавки: 18–25 м/ч. Быстрее — несплавление по кромке валика, медленнее — перегрев и выгорание бора.
- Вылет сопла 10–12 мм, угол наклона горелки 70–80° к поверхности.
- Температура межпроходная: не выше 250 °C. Мерим пирометром, а не «на глазок по цвету побежалости».
Билу перед наплавкой обязательно фрезеруем на 3–4 мм — снимаем наклёпанный слой с микротрещинами, иначе дефекты основы «вылезут» сквозь наплавку как каверны. И обязательно лёгкий подогрев до 150–200 °C для массивных бил из 40Х, чтобы не поймать холодные трещины по зоне сплавления.
Сравнение наплавочных материалов: что класть на билы
| Материал | Твёрдость, HRC | Абразивный износ (относит.) | Ударная стойкость | Комментарий |
|---|---|---|---|---|
| Проволока Нп-30ХГСА | 38–45 | 1,0 | Хорошая | Дешёво, но это просто восстановление геометрии, не защита |
| Порошковая проволока ПП-Нп-250Х12Ф3 | 52–56 | 1,8 | Средняя | Нормально для малоабразивных сред |
| Порошковая лента Fe-Cr-B (типа ПЛ-АН180М) | 55–62 | 3,0–3,3 | Приемлемая при 2 слоях на подложке | Наш рабочий вариант для бил |
| Лента с карбидом вольфрама | до 65 по матрице | 4,5+ | Низкая, выкрашивание | Только на била для грубого дробления без удара, дорого |
Обратите внимание на строку с карбидом вольфрама: все хотят «самое износостойкое». А потом бил выкрашивается по ударной кромке в первую же смену, потому что зёрна WC не держат удара. Мы один раз на пилораме поймали именно это: наплавили super-сплав на била дробилки, которая молола пеньку с песком — клиент вернул партию с отколотыми кусками по 2 см². С тех пор железное правило: сначала смотрим на дробимую среду и частоту удара, потом выбираем ленту.
Однажды мы поймали брак — и хорошо, что на своём биле
Реальная история. Поставили партию бил, отдали в цех — через месяц жалобы: наплавка отслаивается «коржами». Стали разбираться. Резали шлифы — а в зоне сплавления тонкая плёнка окислов. Оказалось, билы после фрезеровки пролежали на дворе у склада недели две, на поверхности — следы коррозии и невидимая окалина от осенней сырости. Перед наплавкой обезжирили растворителем, а зачистить абразивом до металлического блеска поленились. Плазменная дуга эту плёнку не пробила, бориды легли на окисел. С тех пор в маршрутке жёстко: зачистка шлифмашинкой зерном P40 до блеска, обдув, и между зачисткой и наплавкой — не больше часа. По опыту, мастера часто думают, что «на плазме всё сплавится само». Не сплавится.
Вторая классика — перегрев. Оператор думает, что если ток 280 А работает на первом слое, то и на третьем пойдёт. А на третьем слое деталь уже набрала тепло, бор начинает выгорать, твёрдость слоя плавно сползает с 60 до 52 HRC, и это не видно пока не сделаешь замер. Поэтому межпроходные паузы и пирометр — не бюрократия, а страховка.
Типичные ошибки при наплавке бил — короткий разбор
- Наплавка без предварительной механической зачистки наклёпанного слоя. Гадостный наклёп от 13-й стали держит микротрещины, которые потом расцветают по всей высоте валика. Фрезеруем, всегда.
- Однослойная наплавка «на убой». Один слой 3 мм на биле — это полконтроля качества перемешивания с основной. Минимум два слоя, первый можно полегче сплавом для подложки.
- Игнор геометрии. Наплавили валики «в крест» по всей рабочей грани — получили местные концентраторы и вырыв по трещине. Валики кладём вдоль движения потока материала, с перекрытием 30–40% ширины.
- Отсутствие контроля твердости и УЗК. Без ультразвука валик может скрывать подрезы и поры до 1 мм — на биле это будущие стартовые трещины.
Как выбрать оборудование или подрядчика: чек-лист
- Плазмотрон должен быть с вращающимся анодом или системой защиты сопла — иначе ресурс сопла 4–6 часов и вы словите двойную дугу прямо на биле.
- Источники: проверенные инверторные блоки типа ПУМА или thyristorные выпрямители ВДУ-1600 в паре с ПВХ. Не берите «универсальные» аппараты, которые якобы и режут, и варят, и наплавляют.
- Механизация обязательна: манипулятор с ЧПУ по 2–3 осям и вращатель. Ручная плазменная наплавка порошковой лентой — это миф, руки не дают стабильную скорость.
- У подрядчика спросите протоколы: карта режимов, твердость в трёх точках на биле, УЗК. Если говорят «у нас всё отлично, поверьте» — уходите.
- Проверьте, дают ли пробную партию. Серьёзная контора наплавит 2–3 била бесплатно или за полцены, чтобы вы обкатали их в своей дробилке и вернулись.
FAQ — отвечаем как на совещании
Можно ли наплавить билы прямо на роторе, не снимая?
Нет, это не сработает, потому что плазмотрону нужна стабильная скорость перемещения и защитный газ по всей длине валика, а на собранном роторе вы ни положения, ни вращения не обеспечите. Плюс разбрызгивание и брызги метала попадут на подшипниковые узлы. Снимаем, кладём на вращатель, работаем нормально.
Fe-Cr-B потянет ударные нагрузки от крупного камня?
Тянет до средних кусков фракцией 100–150 мм и до роторной скорости 30–40 м/с. Если у вас первичное дробление с крупными глыбами — нужны билы с композиционным слоем: подложка из более вязкого сплава типа 08Г2С, а боридный слой уже поверх. Чистый Fe-Cr-B на ударной кромке в такой постановке выкрошится.
Сколько проходов выдержит бил до переварки?
При слое 8–9 мм у нас ресурс до первой переварки — 7–9 месяцев на абразивной среде средней жёсткости. После этого бил можно фрезеровать и наплавлять заново, обычно мы выдерживаем 3–4 цикла восстановления, потом металл основы устаёт, и бил отправляется в лом.
Вместо заключения
Плазменная наплавка порошковой лентой Fe-Cr-B — не волшебная таблетка, а аккуратная технология: зачистка, режимы, межпроходный контроль, УЗК, твердость 55–62 HRC. Дисциплинируете процесс — билы живут втрое дольше, дробилка простаивает вдвое реже, а себестоимость тонны дроблёного материала падает заметно. Начните с пробной партии и замеров на своей линии. Дальше цифры скажут сами.