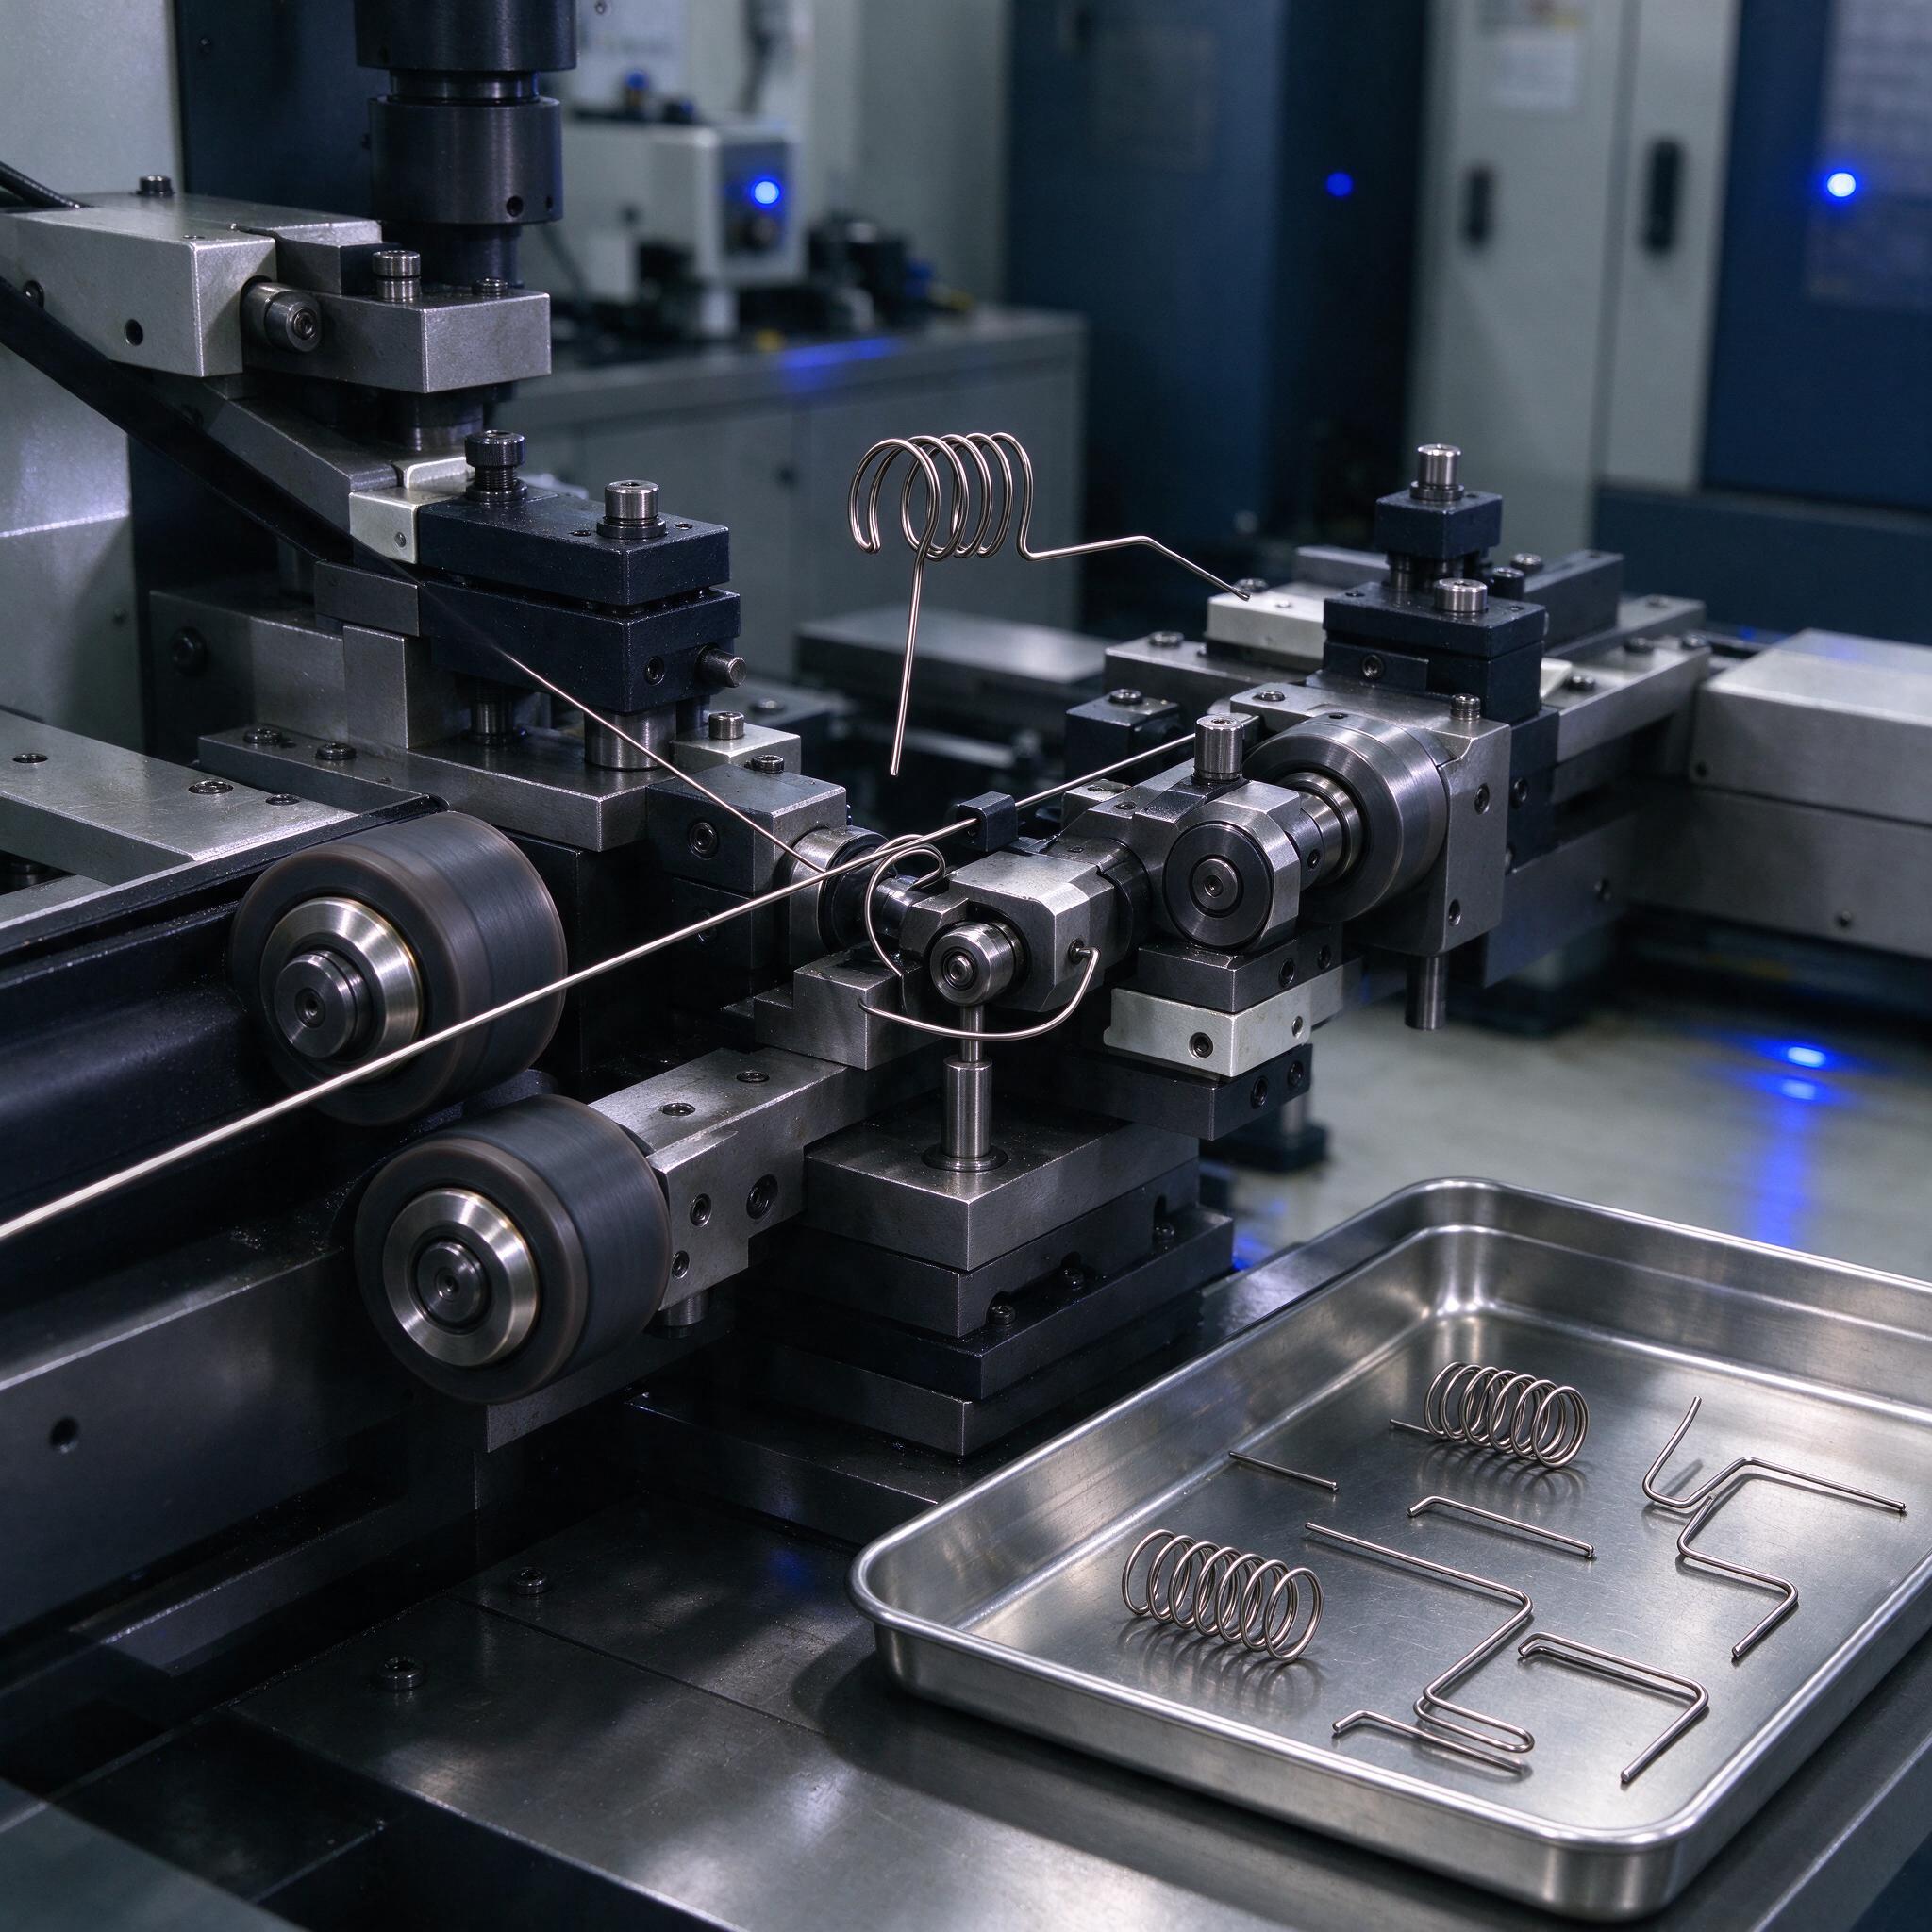
На фото — классическая картина нашего участка: станок гибки проволоки с ЧПУ в работе, подающий ролик тянет пруток, гибочная головка отрабатывает пространственную дугу, а на лотке уже лежит готовая партия — витые пружины и Г-образные скобы. Ничего экзотического, но именно эта зона и есть место, где делаются или теряются деньги.
Знаете, что нас достало в последний год? Заказчики пришли с чертежами, где на одной детали и цилиндрическая пружина, и пространственный крюк, и скоба. На ручных гибках такое делали трое человек и два дня. После перехода на многокоординатную гибку проволоки на станках с ЧПУ — 40 секунд на деталь, 3D-гибка за один установ. Разберем, что это за технология, какие диаметры реально тянет, где теряется скорость и почему половина брака рождается не на станке, а в головах технологов.
Что такое 2D и 3D гибка проволоки: физика процесса
Суть проста: проволока подается протяжными роликами (обычно 2-3 пары, с обрезиненной нижней парой, как на фото — черный полиуретан держит поверхность без замятий), проходит через прямоволокнитель, и дальше гибочная головка с несколькими сервоприводами гнет её вокруг своей оси. В 2D-режиме — это гибка в одной плоскости: скобы, шпильки, простые П-образные элементы. В 3D — головка дополнительно вращается по криволинейным осям, и проволока может гнуться в любом направлении за один цикл. Это и называется многокоординатная гибка: подача (X), вращение головки (B), гибка в двух плоскостях (Y, Z), плюс опционально вращение самой заготовки.
Отдельный подвид — коилеры для пружин: на них проволока формируется в цилиндрические витки через калибрующие ролики и гибочный палец, с шагом, задаваемым кулачком или отдельным серводривом. Современные станки совмещают оба режима: утром штампуем пружины сжатия, после обеда — сложные крюки для такелажных изделий. Переналадка — 15-20 минут, если оснастка хранится по уму.
Оборудование и диаметры: что реально тянет станок
Рабочий диапазон, о котором пишем: 0,3-8 мм по стальной проволоке. Но не все так гладко, как в рекламных буклетах.
- 0,3-1,5 мм — медицинские направляющие, детали электроники, цанговые скобы. Станки класса Bihler GRM-100, Herdon или китайские аналоги. Скорость до 120 циклов/мин на простых скобах.
- 1,5-4 мм — самая ходовая зона: пружины сжатия и растяжения, скобы для мебели, крепеж, элементы каркасов. Станки с головой на 8-12 осей (Numalliance FutureTube, Bihler GRM-350, Wafios FMU). Реально 60-100 циклов/мин.
- 4-8 мм — тяжелые крюки, такелаж, арматурные изделия, массивные скобы. Скорость падает до 30-60 циклов/мин, потому что усилия гибки растут квадратично от диаметра, и станок уже «не тянет» без усиленной станины и гидравлического зажима.
Важно понимать: заявленные производителем 120 циклов/мин — это теоретический максимум на простейшей симметричной скобе из мягкой проволоки. Реальный режим на 3D-гнутой детали с двумя поворотами головы — мы стабильно выходим на 60-75 циклов/мин при диаметре 2 мм. Кто верит в паспорт — тот не управлял цехом.
Материалы: что гнется и что ломается
| Материал | Диапазон d, мм | Особенности гибки | Пружинность после гибки |
|---|---|---|---|
| Сталь 65Г, отожженная | 1,5-8 | Гнется хорошо, требует закалки после | Высокая, нужен допуск на пружинение |
| Стальная углеродистая (пружинная) проволока 1-2 класс | 0,3-4 | Основной материал для пружин, калибруется валиками | Упругий возврат 3-7° |
| Нержавейка 12Х18Н10Т | 0,5-6 | Склонна к наклепу, при холодной гибке повышается прочность | Средняя |
| Латунь Л63 | 0,3-4 | Мягкая, идеально для сложных 3D-форм | Низкая |
| Бронза БрОФ | 0,3-2 | Токопроводящая, для контактов | Средняя |
По опыту, мастера часто путают пружинную проволоку 1-го и 2-го класса. Разница во временном сопротивлении — у 1-го класса примерно 1250-2000 МПа в зависимости от диаметра, у 2-го ниже. На станке это вылезает в разных углах компенсации пружинения: программа, заточенная под 2-й класс, на 1-м даст витки пружины на 4-5% больше по диаметру. А это уже выход за допуск по наружному размеру.
Типичные ошибки: реальный случай, который стоил нам недели
Однажды на участке мы поймали брак из-за банальной вещи — не учли возврат упругих деформаций при гибке нержавейки 12Х18Н10Т диаметром 3 мм. Заказчик — производитель медицинского оборудования, деталь — направляющая с двумя изгибами 90° в разных плоскостях. Программист написал программу «по геометрии» — 90° и 90°, без компенсации. Головка отработала, деталь выглядела идеально. Первые 200 штук уехали заказчику, через неделю звонок: угол на втором сгибе — 87° вместо 90°, деталь не встает в посадочное гнездо. Пришлось гнать партию обратно, переделывать программу с углами компенсации 92,5° и 93°, сортировать склад. Итог — потерянная неделя и нервный разговор с коммерсом.
Мораль простая: программа ЧПУ для гибки — это не чертеж в числовом виде. Обязательно учесть:
- Угол пружинения для конкретной партии материала (у нас таблица ведется по каждой плавке).
- Радиус нейтрального слоя — он смещается при малых радиусах гиба, реальный внутренний радиус будет больше, чем радиус на шаблоне.
- Правку проволоки — прямоволокнитель настроен под конкретный диаметр и партию. Сменили бухту — перенастрой. Многие про это забывают, потому что «и так гнулось».
- Изгиб в двух плоскостях за один цикл — головка должна возвращаться в исходный угол перед следующей гибкой, иначе накапливается угловая ошибка. Мы видели, как за 500 деталей накопилось 3° — весь изгиб ушел «винтом».
Скорость и производительность: откуда берутся 60-120 циклов/мин
Цикл — это подача на длину гиба, собственно гибка, поворот головы, и отрезка. На скорость влияют три вещи, и все три — не характеристика станка.
Первое — геометрия детали. Простая П-скоба из проволоки 2 мм — 110-120 циклов/мин. Деталь с 4-5 гибами в двух плоскостях — уже 50-70. Каждая лишняя пауза на поворот головы — плюс 50-150 мс. Программист, который сократил лишний холостой ход, дает больше производительности, чем тот, кто купил станок на 20% дороже.
Второе — отрезка. Механический резак с кулачком быстрее, но требует перенастройки под каждый диаметр. Гидравлический или серводрайверный — универсальнее, но на 10-15% медленнее. Мы на сериях выше 50 тысяч штук в месяц ставим механику.
Третье — подача. Скорость протяжки роликов ограничена не приводом, а тем, что проволока не должна «воздушить» в прямоволокнителе на высокой скорости. На тонких диаметрах (0,3-0,8 мм) выше 40 м/мин проволока начинает вибрировать, появляется волнистость на готовой детали.
Как выбрать станок или подрядчика: чек-лист
- Проверяй реальную скорость на своей детали. Просите прогон опытного образца на вашей проволоке, а не на демонстрационной скобе из мягкой стали.
- Число управляемых осей. Для 3D-гибки минимум 5 осей: подача, поворот головы, две оси гибки, отрезка. Для пружин — от 8, иначе не сделать переменный шаг.
- Наличие системы правки с серводривом. Ручная правка — это постоянная подстройка оператором, на автомате это потеря времени и стабильности.
- Поддержка форматом CAM. Станок, который читает STEP напрямую из SolidWorks, экономит часы программирования на каждой новой детали.
- Сервис и оснастка. Гибочные пальцы и ролики — расходник. Если поставщик везет их три месяца из-за океана — вы будете стоять. Мы держим комплект на каждую номенклатуру роликов плюс запас по ходовым диаметрам.
FAQ: отвечаем прямо
Можно ли гнуть проволоку диаметром 8 мм на станке для 3 мм?
Нет, это не сработает, потому что усилие гибки растет примерно пропорционально квадрату диаметра и кубу отношения d/радиуса гиба. Головка на 3 мм физически не создаст нужный момент, а станина не выдержит без деформации — геометрия уйдет. Нужен станок тяжелого класса с усиленной головой и усиленной станиной.
Нужна ли термообработка после гибки?
Для углеродистой отожженной стали типа 65Г — да, иначе деталь «поплывет» под нагрузкой. Для пружинной проволоки 1-2 класса, уже патентированной на заводе — нет, она рассчитана на холодовую формовку. Для нержавейки — только низкий отпуск для снятия наклепа, если деталь работает в ответственных узлах. Полную закалку после гибки делаем редко — коробление убивает геометрию.
Почему пружина получилась больше по диаметру, чем в программе?
Потому что вы не учли пружинение материала. При гибке проволока упруго возвращается на 3-7° на виток, наружный диаметр становится больше расчетного. Лечится вводом угла компенсации в программу ЧПУ или, если меняется плавка, — корректировкой по пробной детали. По нашему опыту, калибровка через пробные гибы на трех деталях дает точность в пределах ±0,1 мм по наружному диаметру.
Вместо заключения
Многокоординатная гибка проволоки на станках с ЧПУ — это не магия, а сумма мелочей: правильный материал, настроенный прямоволокнитель, компенсация пружинения и вылизанная программа без лишних холостых ходов. Станок за 20 тысяч евро не спас от брака в 200 деталей, но грамотный технолог — спас. Диапазон 0,3-8 мм и скорости 60-120 циклов/мин реальны, но только если вы понимаете физику процесса, а не верите паспортным цифрам. Гните с головой.