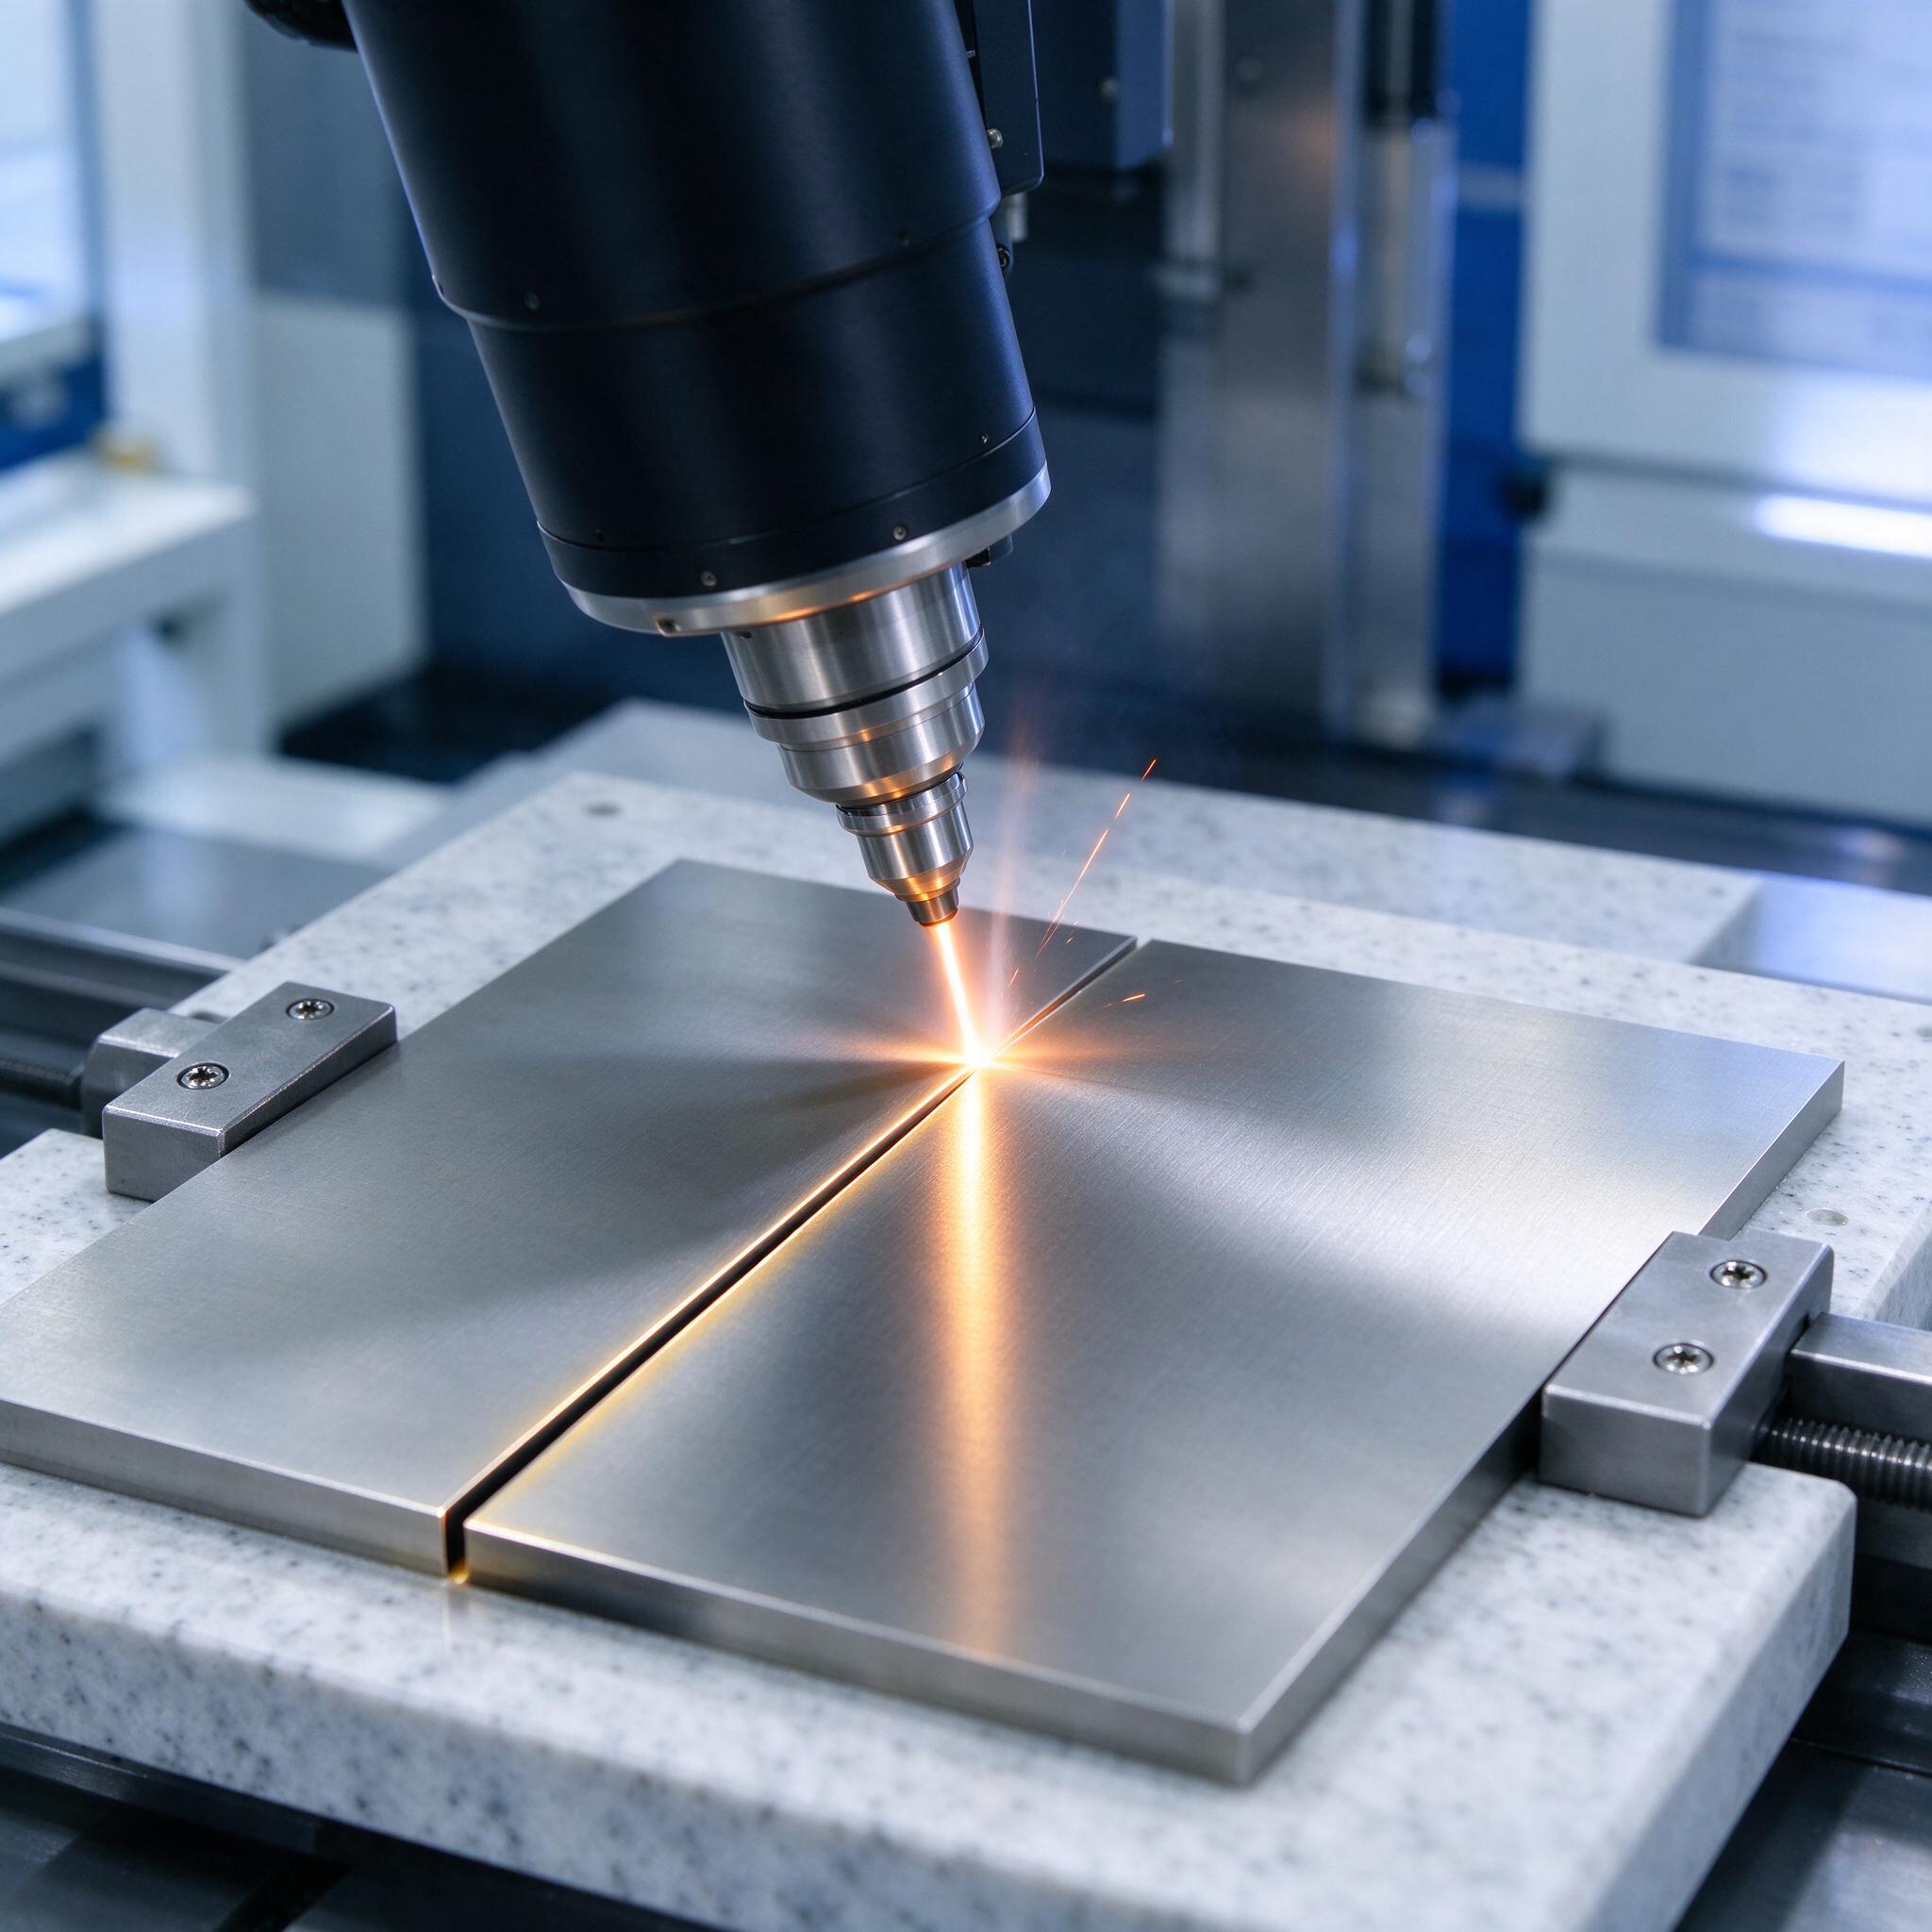
Каждый раз, когда к нам на участок приходит чертеж лезвия для эндоскопического инструмента или сетчатого стента из нержавейки, я сначала смотрю не на допуски — на толщину. 0,05 мм. Полсотни микрон. Такой материал волоком тащить по фрезеру — все равно что резать бумагу ножницами для металла: повело, замятило, конец партии. А через месяц, когда мы поймали брак на вибрационной вырубке тонколистовой 12X18H10T (заусенцы по кромке в 30 мкм, заказчик из меда вернул всю поставку), окончательно решили: только микролазерная резка. Ниже — как мы на это перешли, что из этого вышло и какие грабли лежат на пути.
Почему именно лазер, а не вырубка, электроэрозия или гидроабразив
Штампы для вырубки деталей толщиной 0,05–0,5 мм — это отдельная боль: дорого, зазор между пуансоном и матрицей выставляется в единицы микрон, и любая затупившаяся кромка дает грата, который потом приходится снимать вручную под микроскопом. Электроэрозионная вырезка (EDM) кромку дает чистую, но скорость — десятки квадратных миллиметров в минуту, и проволока на 0,05 мм зашивается в лунки. Гидроабразив на таких толщинах вообще не работает — струя 0,3 мм «съедает» деталь вместе с контуром.
Микролазерная резка нержавеющей стали закрывает эту нишу: ширина реза 20–40 мкм, зона термического влияния — 5–15 мкм, кромка без заусенцев при правильно настроенном режиме. Медицинские изделия требуют не просто точности — нужна воспроизводимость, потому что каждая партия идет с протоколом контроля (ISO 13485, GMP, кто в теме — тот поймет).
Что происходит в резе: физика без зауми
Волоконный или волоконно-импульсный источник с длиной волны около 1070 нм фокусируется в пятно 15–25 мкм. Нержавейка отражает до 60% падающего излучения, поэтому классическая схема «нагрел — выдул» здесь работает плохо. Мы режем в импульсно-периодическом режиме: частота следования импульсов 500–5000 Гц, длительность импульса 20–200 мкс, пиковая мощность — киловатты. Каждая точка проплавляется и частично испаряется, а следующий импульс «дочищает» лунку. Стыкуем точки друг с другом — получается рез.
Частота и скорость связаны напрямую: если шаг точек больше диаметра пятна, кромка получается рваной, как пила. Если меньше — тепла слишком много, сталь подтекает, по нижней кромке повисает грата. По опыту, мастера часто путают частоту с шириной реза: крутишь частоту вверх, а рез шире не становится, наоборот — металл плавится шире из-за подводимого тепла.
Толщина / частота / скорость — примерно так:
- 0,05 мм: 3000–5000 Гц, 100–250 мм/мин, средняя мощность 15–30 Вт;
- 0,2 мм: 1500–3000 Гц, 50–120 мм/мин, средняя мощность 40–80 Вт;
- 0,5 мм: 500–1500 Гц, 20–60 мм/мин, средняя мощность 100–200 Вт.
Вспомогательный газ — азот 99,99% или чистый аргон, давление 6–12 бар. Кислород не используем: на нержавейке он дает окисные пленки и нагар по кромке, который потом замучаешься снимать.
Марки нержавейки: что мы реально режем
| Марка | Свариваемость / рез | Где применяется |
|---|---|---|
| 12X18H10T | Резит хорошо, но титан в составе дает тугоплавкие карбиды | Инструменты, корпусы, зажимы |
| 08X18H10 (304) | Идеальная для лазера, кромка чистая | Хирургические лезвия, шаблоны |
| 03X17H14M3 (316L) | Низкоуглеродистая, минимум карбидов | Имплантаты, стенты, контактирующие с тканью детали |
| 20X13, 30X13 | Режется, но твердость после термообработки дает трещины по кромке | Режущие кромки, лезвия |
316L — золотой стандарт для всего, что контактирует с организмом. 20X13 и 30X13 мы берем, если заказчику нужна именно закаленная режущая кромка, но предупреждаем: под рез надо подавать мягкое состояние, а закалку делать после.
Откуда берутся заусенцы и как их победить
Заусенец (грат) на лазерном резе — это расплав, который не успел вылететь из зоны реза и застыл на нижней кромке. Причины, по которым он появляется, мы собирали годами:
- Низкая частота при высокой скорости: точки не сливаются, металл «наплывает»;
- Слишком большая расфокусировка: пятно «размазано», плотность мощности падает, металл плавится вместо испарения;
- Грязная поверхность заготовки: масло, антикоррозийка, отпечатки пальцев — все это превращается в нагар и мешает газу выдувать расплав;
- Забитое сопло: газ пошел турбулентно, лунку не продувает.
Однажды на участке мы поймали брак из-за того, что технолог сменил поставщика азота, а в сертификате оказались следы кислорода — около 0,5%. Кромка на 0,1 мм нержавейки пошла желтизной, на тесте на окисление партия улетела в металлолом. С тех пор газ берем только с паспортом и проверяем каждую новую партию на содержание O₂.
Полностью заусенцы убрать можно, но для толщин свыше 0,3 мм — только с финишной зачисткой. Травление в кислоте, электролитическая полировка, аккуратная шлифовка на микронном абразиве. С 0,05–0,2 мм при нормальном режиме заусенцев нет вообще — это проверено на сотнях партий.
Оборудование: что стоит у нас
На участке — волоконный источник IPG Photonics YLS-150/1500-QCW с оптической головкой Precitec и ЧПУ, собранным на линейных двигателях с гранитным основанием. Режем в чистой зоне цеха с вытяжкой и подачей азота. Каждое утро перед сменой — тестовая точка на образце 08X18H10: смотрим форму лунки под микроскопом в 50x. Пятно «уплыло» — юстируем оптику, а не начинаем портить заготовку заказчика.
Допуски, которые реально держим: позиционирование ±5 мкм, ширина реза 20–40 мкм, шероховатость кромки Ra 0,4–0,8 мкм (после полировки — до 0,1). Кривизна тонкой детали после реза — вопрос отдельный: на 0,05 мм лист «ведет» от любого сквозняка, поэтому весь раскрой — на прижимной плите с микровакуумным столом.
Чек-лист: как выбрать станок или подрядчика
- Спросите, какой источник стоит — волоконный, дисковый или волоконно-импульсный. Для нержавейки 0,05–0,5 мм подходит только импульсный режим с частотой 500–5000 Гц.
- Проверьте наличие координатного стола с гранитным основанием и линейными двигателями. Шарико-винтовые пары дрожат, а на толщине 0,1 мм это уже видимый дефект кромки.
- Запросите протоколы контроля: замер ширины реза, фотопротокол кромки до и после зачистки, шероховатость. Обещания «и так сойдет» — сразу мимо.
- Уточните, режут ли в среде азота или аргона. Если режут воздухом — заусенцы и нагар вам обеспечены.
- Попросите тестовую резку на вашем материале. Не на «аналоге». Один и тот же режим на 12X18H10T и 316L дает разные кромки.
FAQ
Можно ли получить рез без заусенцев на толщине 0,5 мм?
Да, но придется совмещать правильный режим (частота 500–1500 Гц, азот 10–12 бар, минимальная расфокусировка) с последующей зачисткой. На 0,3 мм и выше грата неизбежно немного повисает — физику не обманешь. На толщинах до 0,2 мм при нормальной настройке заусенцев нет вообще.
Почему нельзя резать медицинские изделия обычным волоконным лазером с ЧПУ?
Можно, если он умеет в импульсный режим и имеет точность позиционирования до 10 мкм. Большинство «обычных» станков — это непрерывный режим, пятно 50–70 мкм и допуск ±50 мкм. Для медицинского контура (стент, лезвие, шаблон) это в пять раз хуже требуемого. Так что нет, на типовом раскройном станке медицинское изделие сделать нельзя.
Что дешевле — микролазерная резка или вырубка на штампе?
Зависит от тиража. До 5000–10000 деталей лазер однозначно дешевле: нет затрат на штамп (а штамп под 0,05 мм нержавейки стоит 300–500 тысяч и живет недолго). Выше — вырубка окупается. Но для медицинских изделий с жесткими требованиями к кромке мы рекомендуем лазер даже на средних тиражах: заусенцы со штампа потом дороже убирать.
Вместо заключения
Микролазерная резка нержавейки для медицинских изделий — это не магия, а дисциплина: чистый материал, проверенный газ, выверенная частота и микроскоп после каждого переналада. У кого дисциплины нет — у того грата на кромке и возвраты от заказчика. У кого есть — стабильные партии и спокойный сон. Мы выбрали второе.