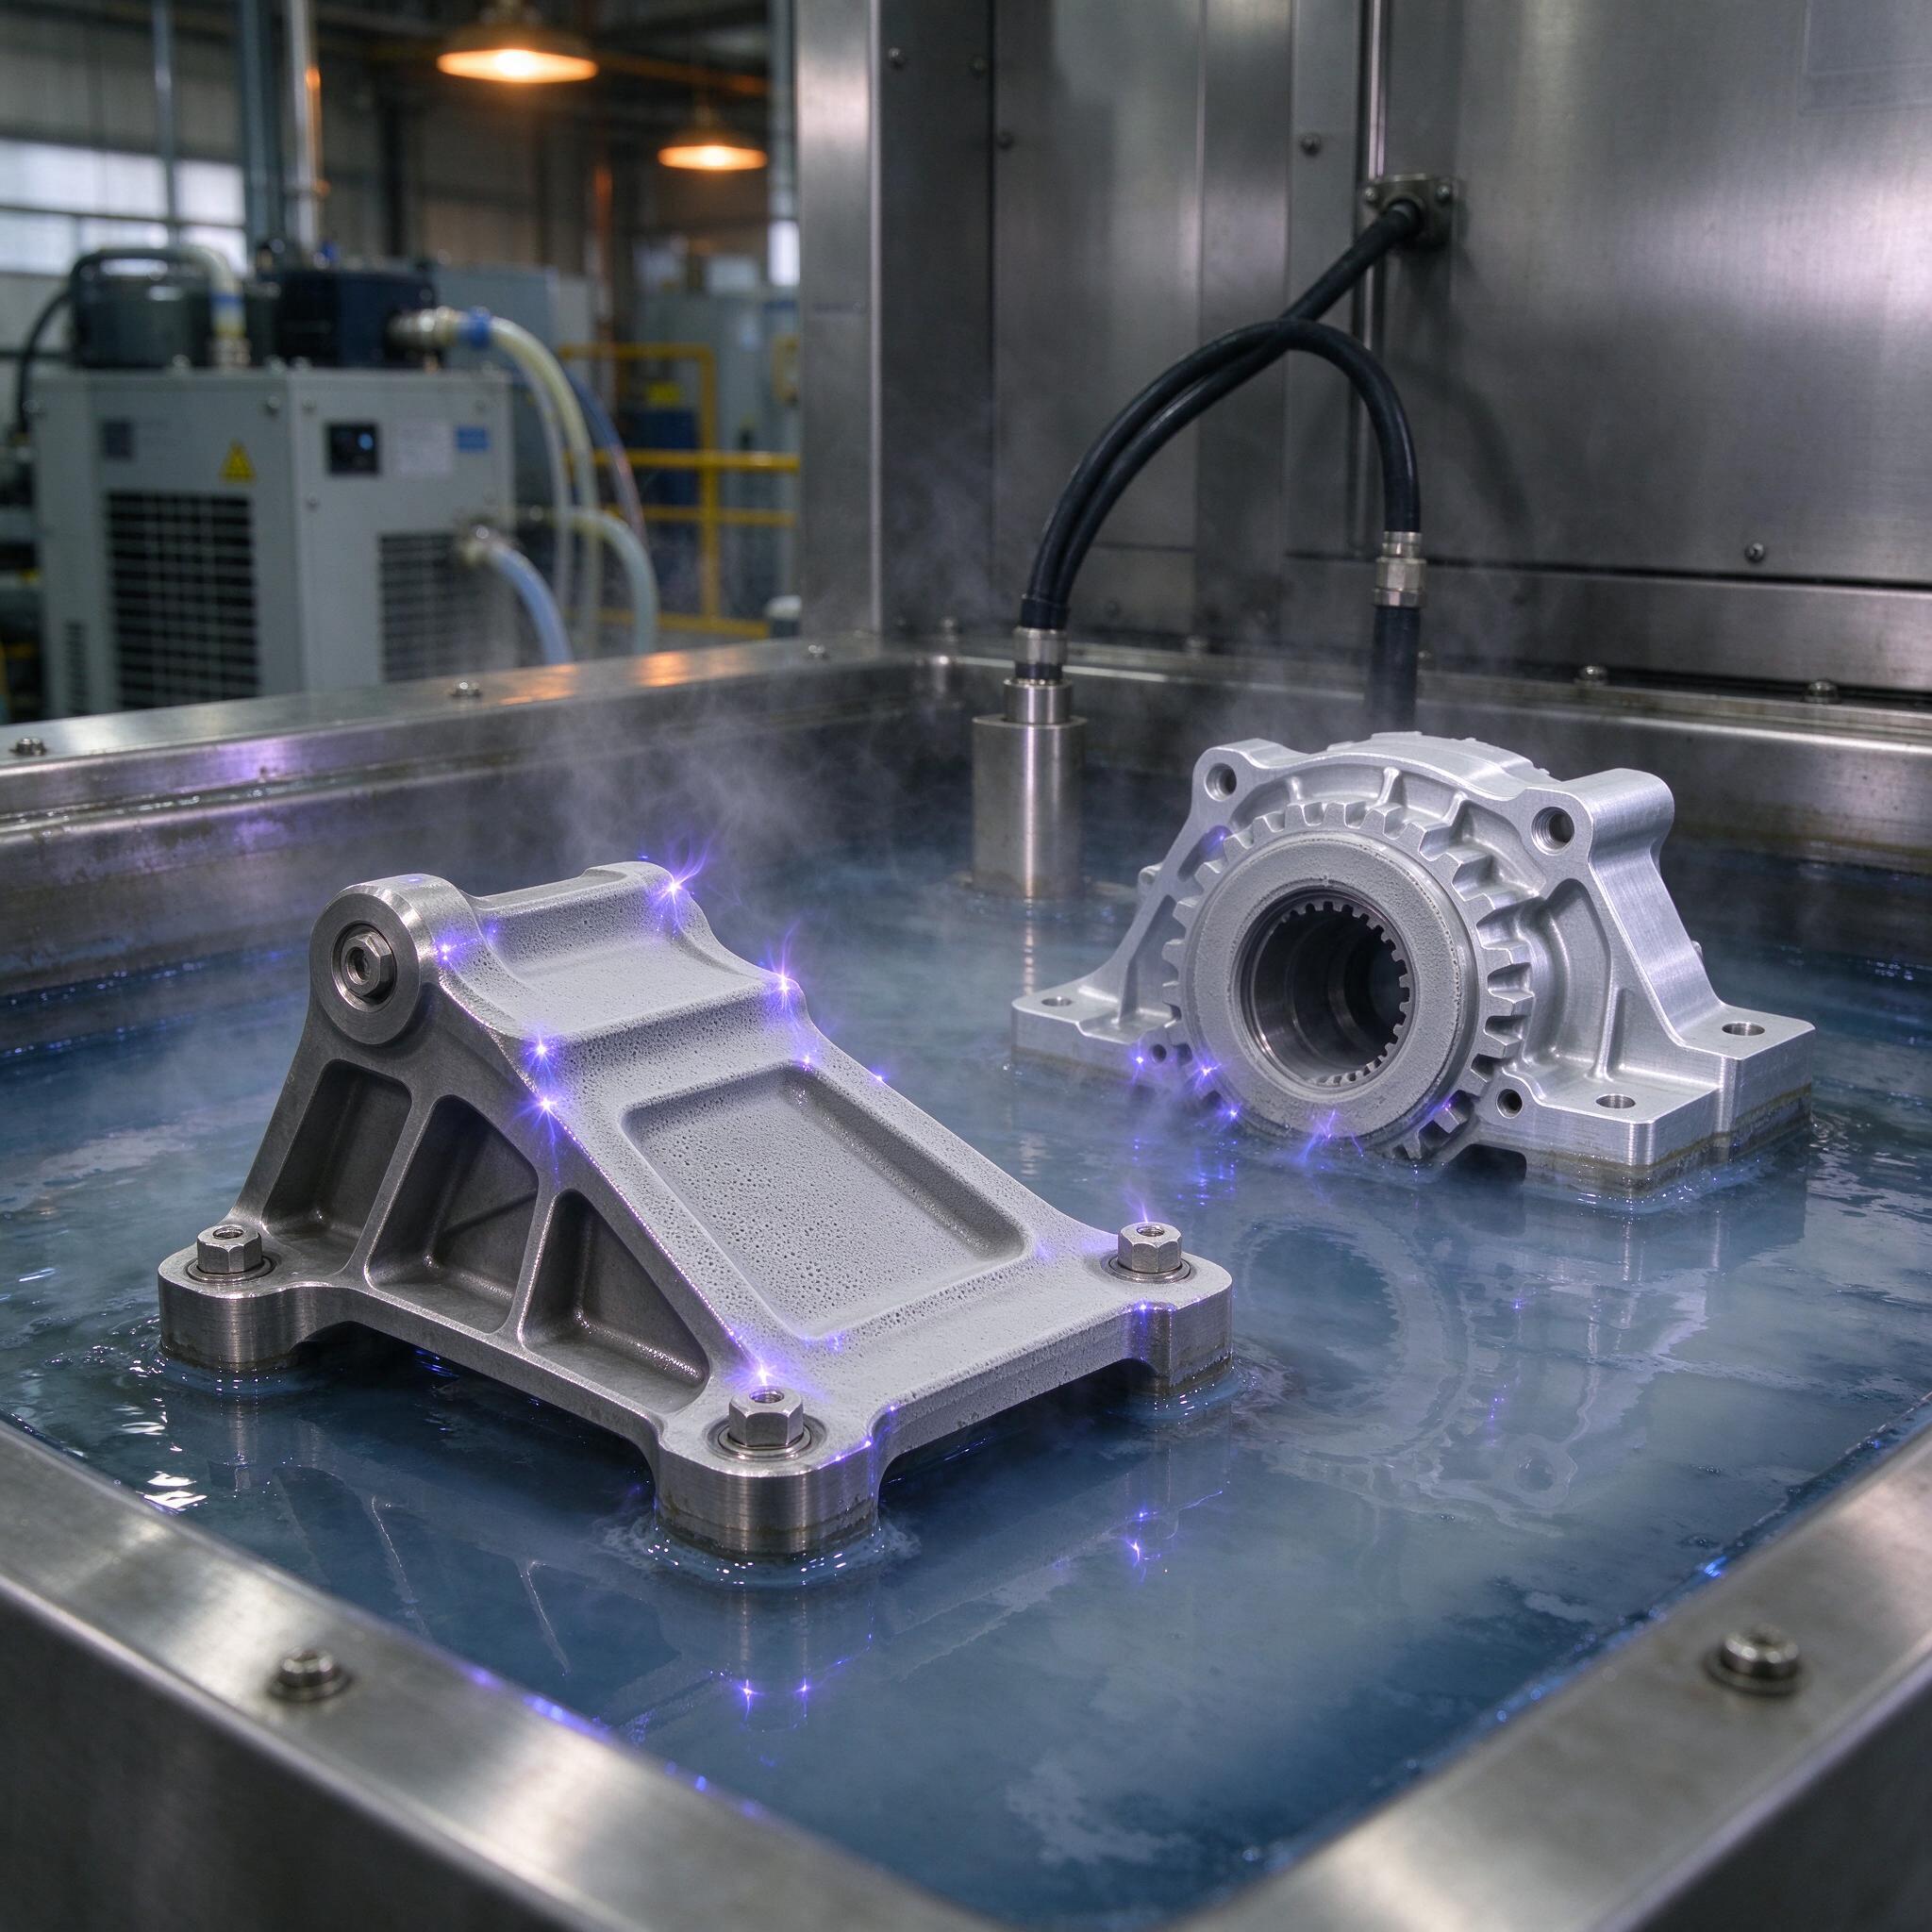
На фото — наша ванна МДО в работе: титановый кронштейн лежит на подвеске-спутнике, рядом корпус редуктора из силумина, электролит едва кипит от микроразрядов, и все это фиолетовое свечение — те самые искры, которые за час-полтора превращают мягкий титан в керамику. За спиной — чиллер, потому что без охлаждения электролит за смену уходит за 45 °C, и слой начинает сыпаться. Расскажу, что мы из этого процесса выжимаем и на какие грабли наступали.
Что такое МДО и чем оно лучше анодирования, если коротко
Микродуговое оксидирование — это анодирование на стероидах. Мы поднимаем напряжение до 350–600 В, пробиваем оксидный слой и работаем в режиме микроразрядов: локально в канале разряда температура подскакивает до нескольких тысяч градусов, оксид плавится и мгновенно закаливается в холодном электролите. На выходе получаем не пористую пленку на 10–20 мкм, как при классическом анодировании, а полноценный керамический слой толщиной 20–150 мкм с микротвердостью 800–1600 HV. Для сравнения: твердое анодирование на алюминии дает максимум 400–500 HV, и то на отдельных сплавах.
Слой растет и внутрь, и наружу примерно поровну. Это важно при назначении допусков: если заказали 80 мкм покрытия, половина уйдет в тело детали, и посадочные размеры пересчитывайте заранее. Мы всегда просим чертежи до запуска — потом переделывать дороже.
Титан: где покрытие реально окупается
Чистый титан ВТ1-0 без покрытия схватывается с самим собой — фреттинг, задиры, деталь клинит. С МДО-слоем коэффициент трения падает, задир исчезает полностью. На парах трения (втулки, направляющие, корпуса подшипников скольжения) покрытие из титанового сплава ВТ6 или ОТ4 держит давление до 40–50 МПа в узлах без жидкостной смазки.
Титану МДО нужен обязательно с электролитом на основе фосфатов и силикатов — без силикатов на титане слой получается рыхлый. Твердость у титана ниже, чем у алюминиевых сплавов: 800–1100 HV типично. Зато коррозионная стойкость в морской воде — вне конкуренции, поэтому 60% наших титановых заказов — это гидравлика и судовые узлы.
Алюминий: наш хлеб
Вот тут раскрываемся по полной. Силумины АК9, АК12, литейные сплавы с кремнием под 10% — на них анодирование работает отвратительно, кремниевые включения белятся и дают брак. МДО на это плевать: слой ложится равномерно, микротвердость 1200–1600 HV, износостойкость выше твердого анодирования в 3–5 раз по испытаниям на машине трения СМЦ-2.
| Сплав | Твердость слоя, HV | Толщина, мкм | Особенности |
|---|---|---|---|
| АМг6 | 1000–1300 | 30–100 | Ровный плотный слой, лучший вариант для отделки |
| Д16 | 1100–1400 | 30–120 | Медные включения усложняют процесс |
| АК9 (силумин) | 1200–1600 | 50–150 | Анодирование не тянет, МДО — базовый вариант |
| ВТ6 (титан) | 800–1100 | 20–80 | Нужны силикаты в электролите |
Режимы и оборудование без секретов
Источники питания — ключ ко всему. Нам нужны асимметричные биполярные импульсы: катодная полярность формирует плотный слой, анодная — скорость роста. Соотношение и частота (обычно 50–300 Гц) подбираются под сплав. Плотность тока держим в районе 5–20 А/дм², напряжение горения отслеживаем по осциллографу — как только форма разряда «плывет», значит, электролит устал или деталь подтянулась к стальному подвеске слишком близко.
- Электролит: силикатно-щелочной, КОН 2–4 г/л + жидкое стекло 6–10 мл/л, для титана добавляем фосфаты.
- Температура: 20–40 °C, выше — слой теряет плотность.
- Время: 30–90 минут под толщину 60–100 мкм.
- Чиллер обязательный, иначе летняя смена превратит ваш цех в сауну для электролита.
Из оборудования в тему — отечественные установки типа «МДО-Стан» либо самосбор на базе тиристорных преобразователей, но с последними мороки больше, чем экономии. Честно: половина успеха в подвеске. Контакт должен быть пружинный и плотный, иначе в точке контакта разряд не идет — «холодная зона», и заказчик потом присылает деталь с непокрытым пятном.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак на партии корпусов из АК9 — заказчик вернул полсерии с отслоениями по фланцу. Разбирались неделю. Оказалось, литье шло с недопрогретой формой, в теле сидели крупные кремниевые включения и усадочные поры у поверхности: разряд в поре выжигал полость, газ расширялся, слой вспучивался. Визуально до оксидирования деталь была нормальная. С тех пор у нас правило: литейные детали перед МДО обязательно шлифуем до чистого металла и проверяем на герметичность, если порог по порам в ТУ не прописан — берем на себя риск и прописываем сами. По опыту, мастера часто путают толщину слоя и припуск на размер — рост идет в обе стороны, и «покрытие 100 мкм» означает минус 50 мкм на размер, о чем заказчик узнает уже на контроле. Говорите это заранее.
Как выбрать подрядчика или установку
- Просите металлографию своих деталей, а не красивые фото чужих: микрошлиф, толщина по слоям, пористость.
- Уточните, есть ли охлаждение электролита и контроль температуры — без этого летом стабильности не будет.
- Спросите, как работают с подвесками и как закрывают «холодные зоны» на сложной геометрии.
- Проверьте, считают ли экономику: расход электроэнергии на килограмм покрытия 15–30 кВт·ч — это в цене, и подрядчик должен это понимать.
- Для титана — только если в электролите силикаты и фосфаты, иначе слой будет рыхлым.
FAQ
Можно ли наносить МДО на сталь?
Нет, это не сработает, потому что на железе микроразряды не формируют плотный оксид — сталь просто активно растворяется и греется. Для стали есть свои технологии: азотирование, наплавка, ПВН.
Нужно ли шлифовать деталь после МДО?
Если покрытию нужен размер под посадку — да, шлифуем алмазным кругом, слой режется нормально. По шероховатости исходная поверхность после МДО выходит Ra 1,6–4,0 — характерная «кратерная» фактура, для пар трения её иногда специально оставляют, она держит смазку.
Дешевле ли МДО, чем твердое анодирование?
Нет, дороже в 1,5–2 раза за квадратный дециметр. Но если считать по ресурсу узла — МДО выигрывает в 2–3 раза, особенно на литейных силуминах, где анодирование вообще не живет.
Итог простой: если у вас титан или литейный алюминий и узел работает на трение — МДО сегодня самое адекватное решение из доступных. Технология капризная к режимам и подвескам, но при настроенном процессе дает керамику прямо в теле металла, которая не отслоится никогда — потому что ей неоткуда.