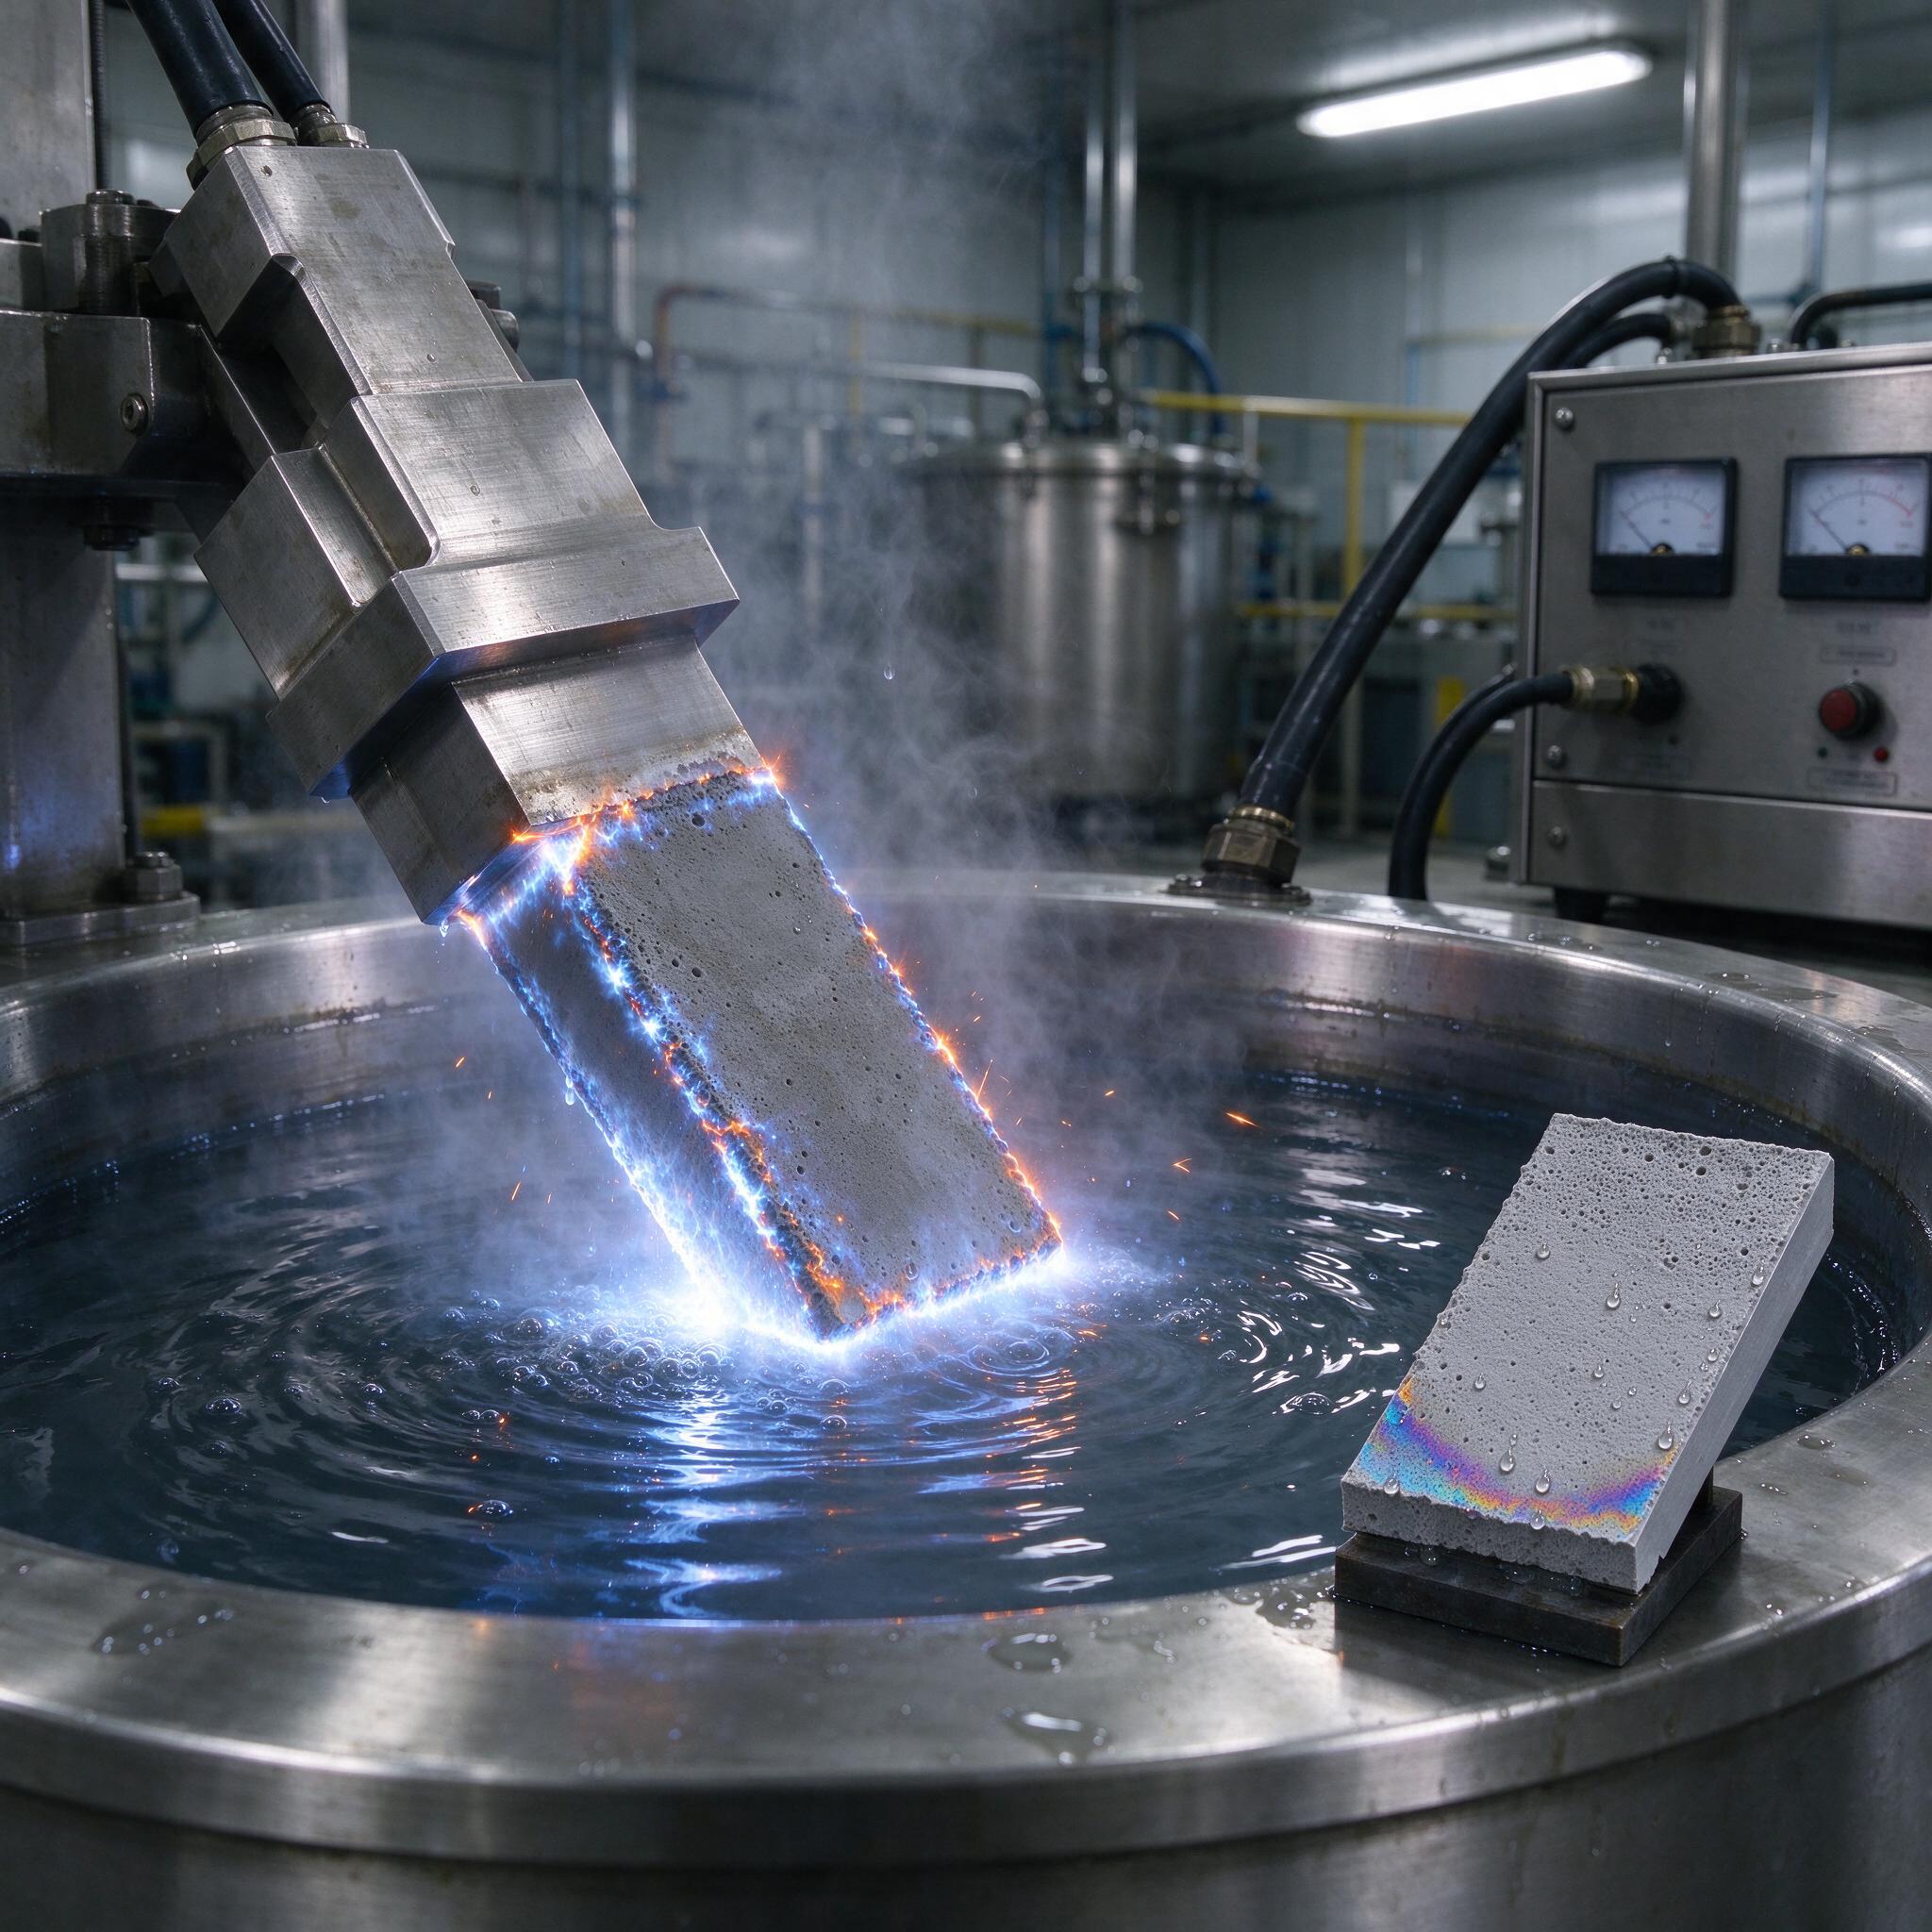
На нашем участке пару лет назад случилась история: партия корпусов из АД31 после классического анодирования вернулась от заказчика с потёками белой окиси — детальки работали в морской воде, и хромовый анодик в 15 мкм просто сгнил за один сезон. Мы тогда и всерьёз взялись за микродуговое оксидирование, или МДО — процесс, где алюминий или титан обрабатывается не просто в электролите под напряжением, а под искровыми и микродуговыми разрядами. На фото как раз наш процесс: образец висит в ванне, вокруг него полыхает синее свечение микроразрядов, рядом лежит готовая пластина с характерной пористой «лунной» поверхностью. Разберём, что этот метод даёт по толщине, твёрдости и коррозионке, и где он честно проигрывает обычному анодированию.
Суть процесса: чем МДО отличается от анодирования
Классическое анодирование идёт при напряжениях до 20–30 В, покрытие растёт только в толщину барьерного слоя и остаётся аморфным. Мы подаём на деталь сотни вольт — 300–650 В в зависимости от сплава и электролита. В момент, когда пробойная напряжённость в формирующемся оксиле превышает предел, в порах вспыхивает микродуга. Канал разряда разогревает локальную зону до тысяч градусов, оксид плавится, частично переходит в кристаллические фазы — α-Al₂O₃ и γ-Al₂O₃ на алюминии, рутил и анатаз на титане — и тут же закаливается в холодном электролите. Получается не плёнка, а фактически керамика, сращённая с металлом. Поэтому адгезия у МДО-покрытия не сравнивается ни с чем — оторвать его можно только вместе с основой.
Электролит — разбавленная щёлочь с добавками: силикат натрия, жидкое стекло, фосфаты, иногда фторидные добавки для титана. Никаких шестивалентных хромов, что для нас после вечной войны с экологами стало приятным бонусом. Биполярный режим (асимметричный переменный ток, катодная составляющая 10–30 %) даёт более плотный слой и меньшую пористость, чем чисто анодная поляризация.
Толщина 10–150 мкм: сколько реально наберём
Заявленный диапазон — правда, но с нюансами, о которых обычно молчат продажи. По нашему опыту:
- 10–30 мкм — декоративно-защитный слой, растёт быстро, минут за 20–40. Шероховатость исходной поверхности почти не портится, Ra растёт максимум на 0,5–1 мкм.
- 50–100 мкм — рабочий диапазон для износостойкости. Время процесса 1–2 часа, и вот тут важно: слой растёт и внутрь, и наружу примерно 50/50. На посадочных размерах закладываем припуск 30–40 % от номинальной толщины — иначе потом не «уйдёт» даже притирка.
- 100–150 мкм — предел разумного. Дальше покрытие начинает расти в основном наружу, пористость растёт, микротвёрдость падает из-за рыхлого внешнего слоя. Плюс растут энергозатраты нелинейно.
Важно понимать: половина толщины «съедается» в металл. Деталь с допуском ±0,01 мм после МДО нужно либо шлифовать, либо изначально делать с завышенным размером и потом калибровать. Однажды мы поймали брак именно на этом: заказчик прислал чертёж с посадкой H7 под подшипник, а мы не переговорили с конструктором. Итог — вся партия в брак по натягу, перешлифовка на координатно-шлифовальном, потерянная неделя. Теперь размерный вопрос закрываем ДО запуска, письменно.
Микротвёрдость и износостойкость: цифры по маркам
Твёрдость зависит от сплава и от того, сколько α-фазы (корунда) нам удалось нарастить. Вот что мы снимаем на микротвердомере по Виккерсу при нагрузке 100 гс:
| Сплав | Твёрдость покрытия, HV | Толщина, мкм | Примечание |
|---|---|---|---|
| АМг6 | 1200–1600 | до 200 | Магний помогает расти твёрдому слою, лучший вариант для МДО |
| Д16 (2024) | 900–1400 | до 150 | Медистый сплав, риск локальных прожогов на границе интерметаллидов |
| АД31 (6060) | 600–1000 | до 120 | Чистый алюминий, слой мягче и пористее |
| ВТ6 (Ti-6Al-4V) | 800–1100 | до 100 | Дюраплексная структура, отличная биосовместимость |
| ВТ1-0 | 700–900 | до 80 | Технический титан, слой тоньше |
Для сравнения: твёрдое хромовое анодирование алюминия — 300–500 HV, закалённая сталь 45 — около 600 HV. То есть МДО на АМг6 даёт поверхность твёрже инструментальной стали. На узлах трения это работает: втулки из АМг6 с МДО-слоем у нас ходят в абразивной пыли втрое дольше наплавленных. Но! Режим приработки жёсткий: из-за пористости (10–20 %) верхний слой первое время выкрашивается, и в масляную систему уходит серая стружка оксида. Фильтра ставьте нормально, а то через месяц «поймаете» задиры на сопряжённой паре.
Коррозионная стойкость: где метод раскрывается
Соляной туман по ГОСТ 9.308 — МДО-покрытие на алюминии без пропитки держит 500–1000 часов до первых очагов коррозии. С пропиткой пор силикатной или фторполимерной — 2000 и выше. Титан после МДО в агрессивных средах ведёт себя вообще безупречно, особенно в медицинских имплантатах, где пористая рутиловая поверхность ещё и остеоинтеграцию улучшает.
По опыту, мастера часто путают два момента. Первый: МДО не «лечит» сварные швы — на ЗО шва структура покрытия рыхлая, там всегда слабое место, шов надо шлифовать до гладкого. Второй: на сплавах с кремнием (АК9, силумины) покрытие выходит неравномерным — кремниевые включения почти не окисляются, на поверхности каверны. Заказчику с силуминовым литьём честно говорим: подpell patriot декоративную равномерность не ждите, только защитную функцию.
Оборудование и режимы
Сердце установки — источник тока. Работаем на отечественных установках типа «Микро-Архимед» и самодельных тиристорных выпрямителях на 600 В / 200 А, зарубежные (Keronite, Zoz) — у кого бюджет позволяет. Электролит — ванна из нержавейки с теплообменником: процесс экзотермический, без охлаждения электролит за пару часов уходит за 40 °C, а это прямой путь к прожогам и рыхлине. Плотность тока — 5–30 А/дм², соотношение катодной/анодной фазы подбираем под сплав экспериментально на образцах-свидетелях. Контроль толщины — вихретоковый толщиномер плюс микрошлифы на растровнике по партиям. Без микрошлифа не верьте никаким цифрам «на глаз».
Как выбрать подрядчика на МДО: чек-лист
- Просите микрошлифы реальных покрытий, а не презентационные картинки. На шлифе видно и толщину, и пористость, и переходную зону.
- Спрашивайте, как борются с нагревом электролита. Нет чиллера — нет стабильного качества на длинных партиях.
- Уточняйте, делают ли пропитку пор и чем. Голый слой в морской среде — это 500 часов, пропитанный — вчетверо больше.
- Обсудите размерные припуски до заказа. Подрядчик, который молчит про рост покрытия наружу, — тревожный звонок.
- Проверьте наличие сортировочного контроля: вихреток + выборочные микрошлифы + тест на адгезию (царапание, изгиб).
FAQ
Можно ли наносить МДО на сталь?
Нет, это не сработает, потому что микродуговое оксидирование требует, чтобы оксидный слой формировался из самого металла основы. Сталь при анодной поляризации просто растворяется и ржавеет, оксид не нарастает. Для стали есть родственные методы — микродуговое борирование, но это уже другая технология с другими электролитами и ценником.
МДО или твёрдое анодирование — что выбрать для узла трения?
Если нагрузка до 200–300 МПа и температура невысокая — твёрдое анодирование дешевле и даёт гладкую поверхность. Если абразив, ударные нагрузки, знакопеременный нагрев до 400–500 °C (когда анодик начинает «плыть», МДО-керамика спокойно держит) — только МДО. И ещё МДО выигрывает по трещиностойкости: анодное покрытие растрескивается при деформации детали, МДО гнётся вместе с основой.
Насколько портится шероховатость и что потом?
Каждые 10 мкм толщины добавляют примерно 1–1,5 мкм к Ra из-за пор и кратеров от разрядов. На 100 мкм слое вы получите Ra 5–8 мкм, и это нормально. Если нужна гладкость — шлифуем алмазным кругом до Ra 0,4–0,8, твёрдость позволяет. Только закладывайте это в техпроцесс заранее: сошлифовать можно 20–30 мкм, дальше полезный слой кончается.
Вместо вывода
МДО — не панацея и не «волшебная палочка из статьи», а нормальный рабочий инструмент с чёткой нишей: керамика на алюминии и титане там, где анодирование не тянет. Стоит дороже, требует оборудования под сотни вольт и грамотной подготовки поверхностей. Но когда партия втулок из АМг6 отработала в абразиве полтора года вместо заявленных заказчиком шести месяцев — вопрос о целесообразности у нас на участке закрылся окончательно.