Тонкая стенка — тонкие нервы: с чего всё начинается
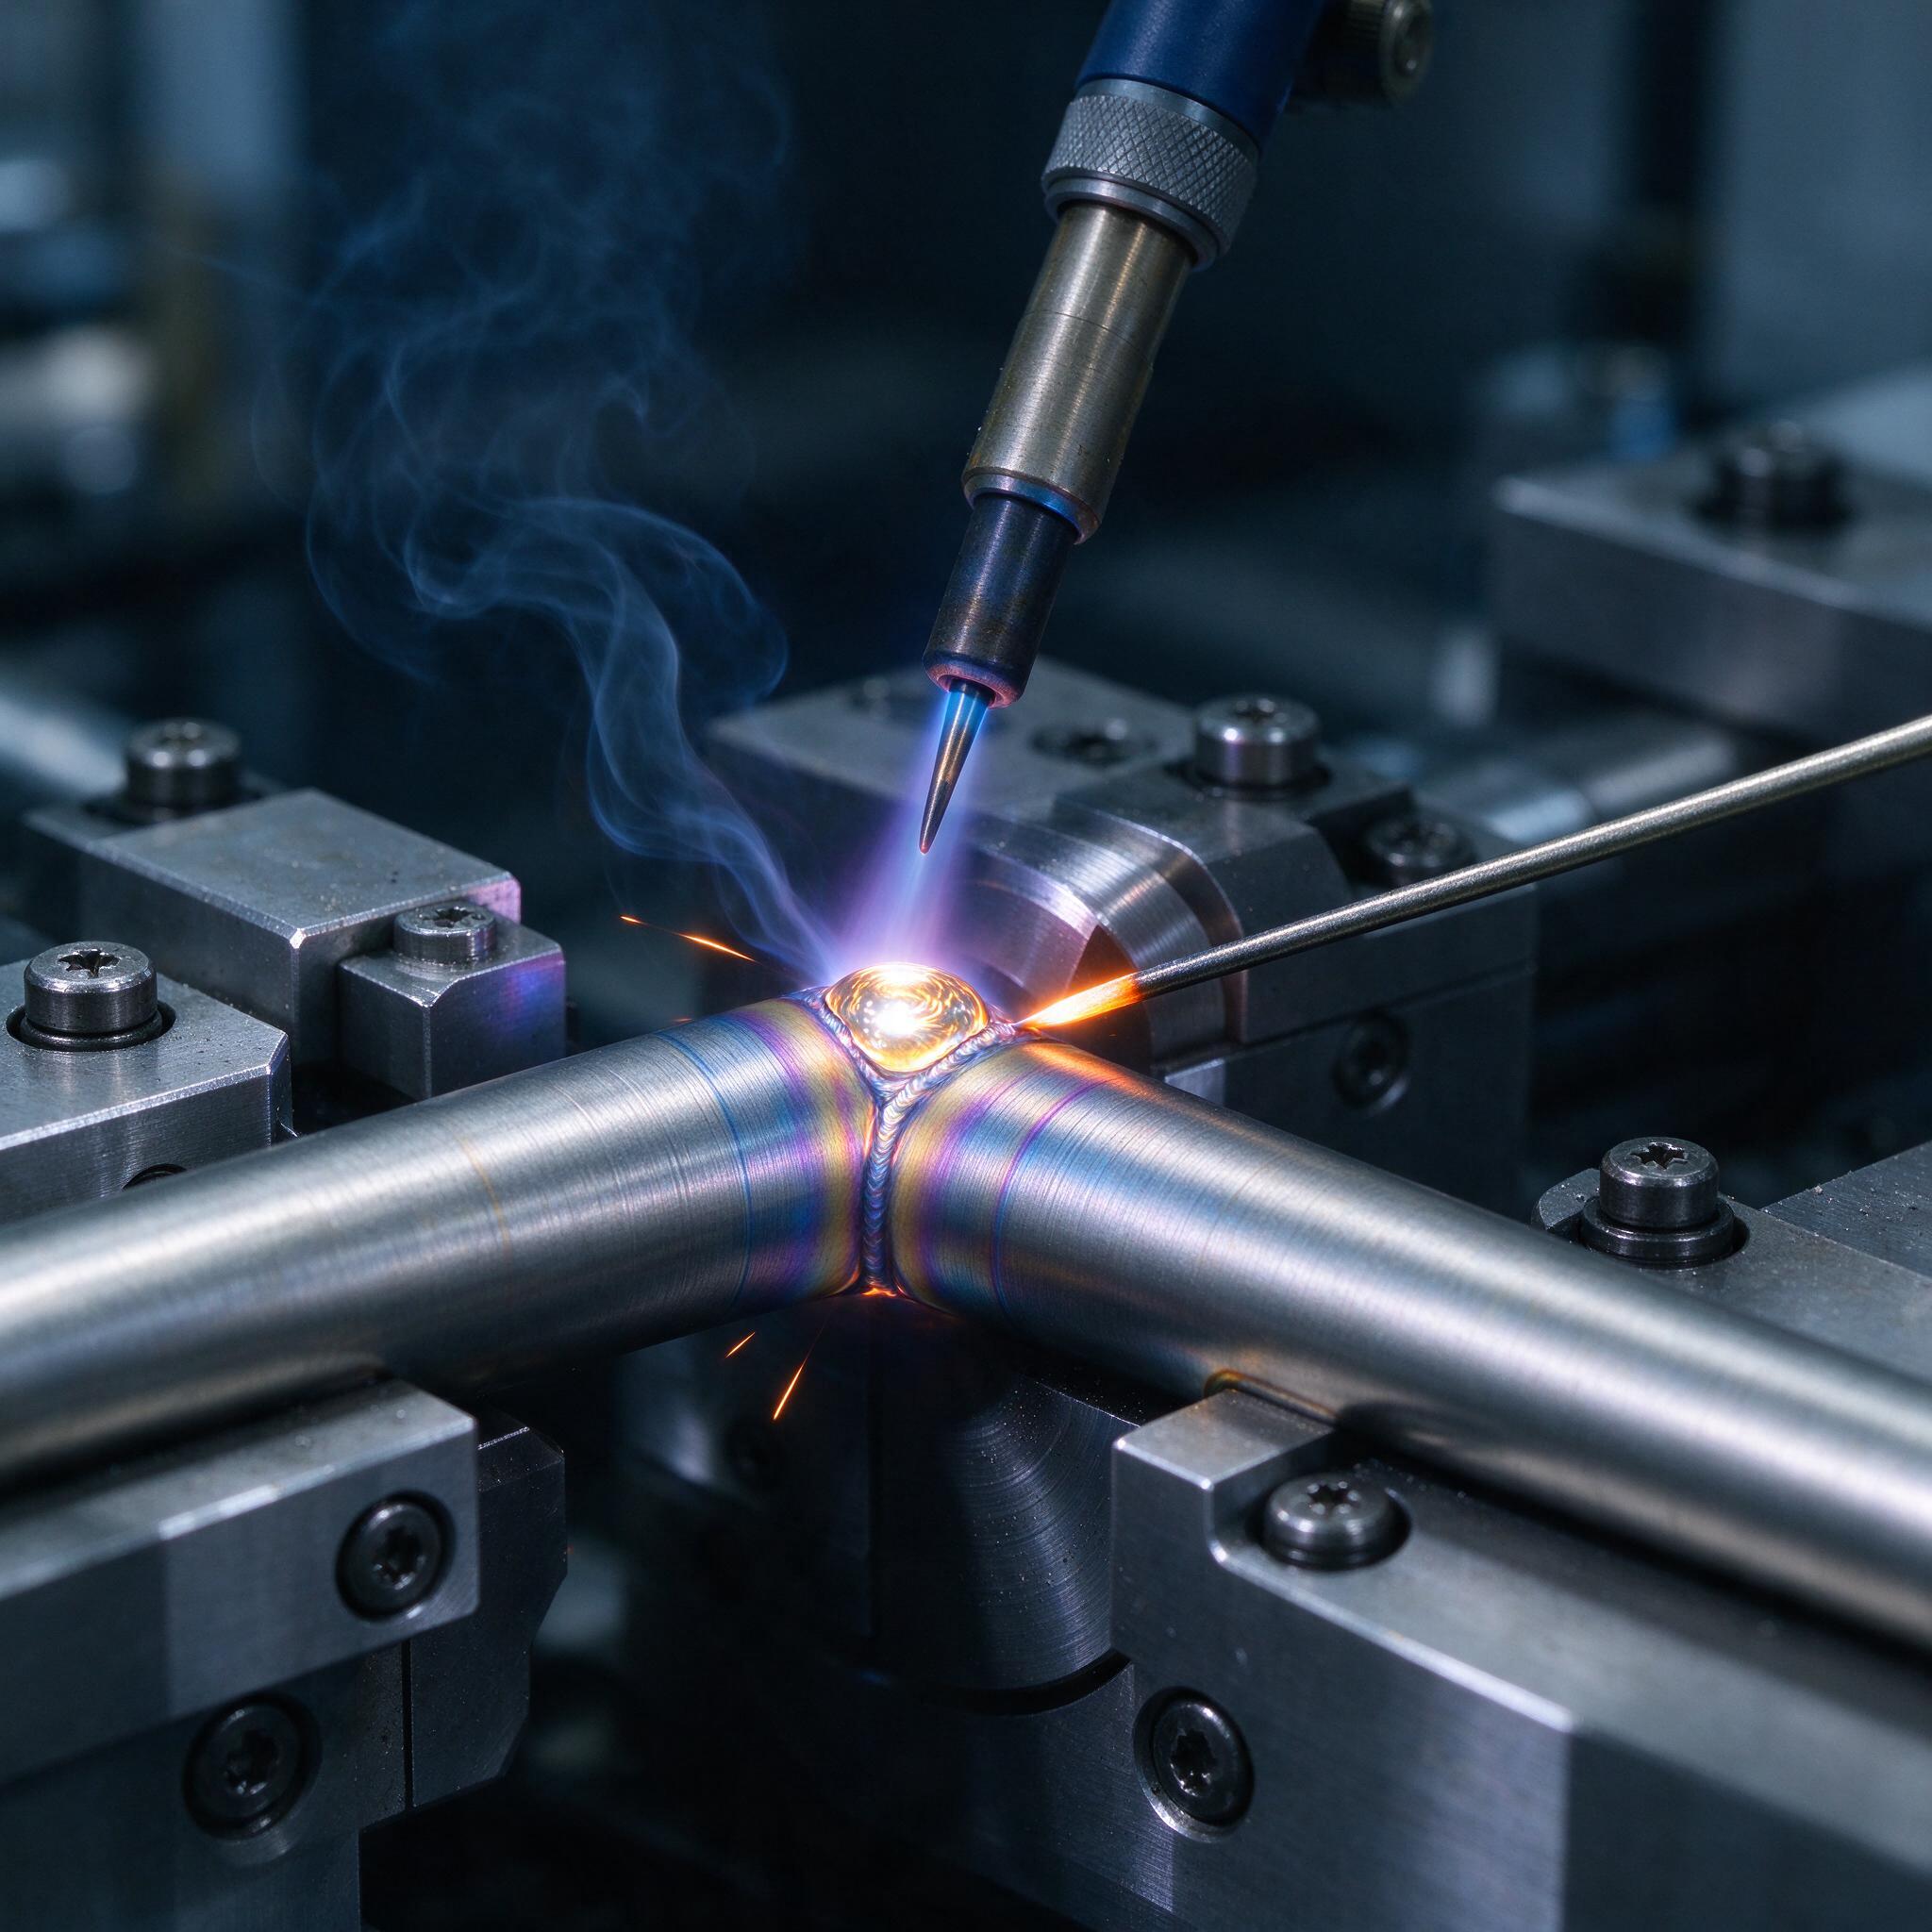
На фото выше — классическая картина с нашего участка: трубка из нержавейки зажата в призме кондуктора, горелка с вольфрамом 1,6 мм висит над стыком, присадочный пруток 0,5 мм уже подведён к ванне. Цвета побежалости по обе стороны шва говорят сами за себя — металл нагрет до предела, и ещё полградуса, и кромку «поведёт». Именно на таких деталях — стенка 0,1–0,5 мм — мы и посадили однажды партию из 40 штук: заказчик получил вместо трубок пропеллеры. С тех пор micro TIG для нас не просто технология, а целая дисциплина. Разберём, как варить тонкостенку без коробления, какие импульсные режимы реально работают и почему присадка 0,5 мм — не прихоть, а необходимость.
Почему обычная TIG-сварка на тонкостенке не едет
Обычный непрерывный режим на деталях со стенкой 0,2 мм — это рулетка. Дуга горит постоянно, тепловложение накапливается, и металл у кромки теряет жёсткость раньше, чем сформировывается ванна. Дальше сценарий известный: кромка уходит волной, зазор «плывёт» от нуля до полумиллиметра, пруток проваливается внутрь, деталь отправляется в ведро. Тепловая деформация на тонкостенных деталях развивается быстрее, чем сварщик успевает её увидеть — глаз ловит покоробленность только когда исправлять уже поздно.
Отсюда два вывода. Первый: тепло в деталь надо подавать дозированно — отсюда импульсный режим (pulse). Второй: пока ванна кристаллизуется, деталь должна остывать, а не греться дальше. Всё остальное — присадка, скорость, защита — уже детали этого главного принципа.
Импульсный режим: цифры, которые мы крутим на панелях
На аппаратах типа EWM Tetrix 230 Comfort RC или Fronius MagicWave мы для стенки 0,3–0,5 мм из стали 12Х18Н10Т / AISI 304 выставляем примерно следующее (трубки диаметром 6–16 мм, стык стыковой без разделки):
| Параметр | Стенка 0,1–0,2 мм | Стенка 0,3–0,5 мм |
|---|---|---|
| Пиковый ток Ip, А | 8–15 | 25–45 |
| Фоновый ток Ib, А | 3–6 | 8–15 |
| Частота импульса, Гц | 2–5 | 1–3 |
| Баланс импульс/пауза | 20–30 % | 30–40 % |
| Вольфрам (WC20), мм | 1,0–1,6, заточка «игла» | 1,6–2,4, угол 25–30° |
| Аргон, л/мин | 6–8 | 8–10 |
Смысл простой: пиковый ток проплавляет кромку за миллисекунды, фоновый — держит дугу живой, но не греет. Пауза между импульсами — это время, когда ванна кристаллизуется и зона шва отдает тепло в кондуктор. Частота выше 5 Гц на таких толщинах не нужна — визуально шов «красивее» (чешуйка мельче), но тепловложение фактически становится непрерывным, и мы возвращаемся к той же проблеме коробления. По опыту, мастера часто путают «красивый чешуйчатый шов» с «холодным швом». Красиво — не значит прочно.
Ещё один момент, о котором молчат каталоги: длина импульса. На стыке, где зазор подплыл к максимуму, мы вручную «дожимаем» кнопку на полимпульса и сразу уводим дугу в сторону — микродуговая сварка прощает такую работу только при низких частотах. Поэтому 2 Гц — наш рабочий диапазон, хоть молодые сварщики и воротят нос.
Присадка 0,5 мм: почему не «пятёрка» и не проволока без неё
Стандартный пруток 1,6–2,0 мм на стенке 0,2 мм — это как ложка супа в стопку. Один тычок присадки — и в ванне лишний грамм металла, который перетягивает всю тепловую картину: шов вспухает, зона нагрева расползается, кромки тянет. Присадочный пруток 0,5 мм (ErNiCr-3 для никелевых сплавов, ER308L для нержавейки, ER70S-2 для углеродки) позволяет класть металл микродозами — буквально касаниями.
Техника такая: пруток держим под углом 10–15° к поверхности, подаём короткими движениями на переднюю кромку ванны синхронно с пиком импульса. Кто пытается варить «по-старинке», удерживая конец прутка в ванне, — получает наплыв с обратной стороны и местных «соплёй» по стыку. Мы этот момент отрабатываем на пластинах-обрезках, прежде чем подпускать человека к годовой детали.
Для нержавейки тонкостенки советуем держать пруток охлаждаемым — длинный конец в руке, подаём только кончик. Нагретая присадка окисляется, и в шове потом ловим поры: на рентгене выглядят как мелкие каверны цепочкой вдоль оси шва.
Борьба с короблением: кондуктор, теплоотвод и порядок наложения
Коробление — главный враг на тонкостенных деталях. Что реально работает:
- Медный или латунный кондуктор. Медь отводит тепло в разы быстрее стали. На фото как раз зажимная оснастка с призмами и винтами под шестигранник — прижимаем деталь в трёх-четырёх точках максимально близко к шву.
- Зазор между деталью и оснасткой — ноль. Полмиллиметра воздуха превращают медный кондуктор в декорацию.
- Прихватки: короткие, редкие, симметричные. Для трубки Ø10 мм — две прихватки по 2–3 мм на 3 и 9 часов. Больше — получим остаточные напряжения и выпуклость по стыку.
- Порядок сварки «от середины к краям» или ступенчатый. На длинных швах (50+ мм) варим участками по 15–20 мм с перерывами — даём детали остыть до температуры, когда рука терпит.
- Принудительный теплоотвод. Медные подкладные планки с газовыми каналами; для серий — проточка под обратную продувку аргоном 2–4 л/мин, чтобы корень шва не зарос окалиной.
Однажды на участке мы поймали брак из-за того, что слесарь поставил стальную оправку вместо медной — внешне всё то же самое, а деталь «повело» винтом на 0,4 мм, и вся партия ушла на исправление. С тех пор оснастка под микродуговую сварку маркируется и хранится отдельно, а не в общей куче.
И про окуружение: никаких сквозняков. Открытая дверь цеха рядом с постом — и аргоновая защита рассеивается, шов идет с побежалостью и порами. Завеса из прозрачной плёнки вокруг поста решает вопрос за копейки.
Типичные ошибки, или История одной партии
Самый показательный провал у нас был с мембранными узлами — стенка 0,15 мм, сталь 08Х18Н10. Сварщик с десятилетним стажем варил «как привык»: непрерывная дуга, ток 20 А, присадка 1,0 мм. Визуально швы — конфетка, чешуйка ровная. Но геометрия плыла: у половины деталей кольцо превратилось в овал с разницей диаметров 0,3 мм при допуске 0,05. Заказчик вернул всю партию.
Вскрытие показало три ошибки сразу. Первая — непрерывный режим вместо импульсного: средний ток был низким, но тепловложение копилось непрерывно. Вторая — присадка 1,0 мм: каждый её ввод давал всплеск тепла на расплавление, и суммарно на шов уходило в полтора раза больше энергии. Третья — прихватки в четырёх точках жёстко зафиксировали напряжения, которые потом выгнули кольцо. Переход на импульс 12/4 А, 2 Гц, пруток 0,5 мм и две прихватки закрыл вопрос: выход годного с тех пор держится выше 97 %.
Ещё частая беда — жадность к скорости. Варщик торопится, двигается быстрее, чем проплавляет, и кромка не сплавляется, а просто обжимается расплавом присадки. Такой шов ломается от пальцев. Признак — при движении дуги ванна «отстаёт» и тускнеет. Скорость надо ронять, а не тянуть.
Как выбрать аппарат и оснастку для micro TIG: чек-лист
- Минимальный ток стабильно до 5 А (лучше до 2 А) — спрашивайте протокол испытаний, а не рекламный лист: часть аппаратов «тянет» 5 А только на бумаге.
- Наличие полноценного pulse с раздельной регулировкой Iр, Iб, частоты и баланса — без этого про тонкостенку 0,1–0,2 мм можно забыть.
- Динамика дуги и HF-поджиг на малых токах: дуга должна зажигаться без «чирканья» — иначе вгоните вольфрам в шов.
- Оснастка: медь/латунаь, прижим минимум в трёх точках, возможность обратной продувки. Проверьте, что кондуктор точно базируется и не «играет».
- Дистанционный контроль (педаль/кнопка) — на тонкой стенке руку с присадкой и регулировку тока одной рукой не совместить физически.
FAQ: отвечаем как отрезаем
Можно ли варить стенку 0,1 мм без присадки, вплавляя кромки?
Можно, если стык идеальный — зазор не больше 0,05 мм, кромки зачищены и подогнаны. Присадка тут только вредит: её нечем расплавить равномерно. Но на стыках с любым зазором — только с прутком 0,5 мм, иначе получится дырка или «недотяг» кромок.
Поможет ли холодная сварка или лазер вместо micro TIG на тонкостенке?
Лазер — да, на сериях и при бюджете: тепловложение на порядок ниже, зона термического влияния копеечная. «Холодная» контактная сварка работает на нахлёстах, а не на стыковых швах трубок. А вместо micro TIG на единичном производстве брать лазер нет смысла — окупаемость не сходится никогда.
Что делать, если кромку всё равно ведёт, несмотря на импульс?
Ищите тепло, которое вы не контролируете: плохой контакт детали с кондуктором, сквозняк, завышенный фоновый ток, длинная дуга (держите 1–1,5 мм от вольфрама до металла) или деталь, которая уже пришла с напряжениями после мехобработки — тогда нужен предварительный отжиг или правка в кондукторе перед сваркой.
Вместо заключения
Микродуговая сварка тонкостенных деталей — это не магия, а арифметика тепла: подал импульсом, дал остыть, добавил металла микродозой, отдал тепло в медь. Режимы выше — стартовая точка, а не догма: каждую марку и каждую толщину обкатываем на обрезках, минимум десять швов, прежде чем пускать в изделие. Дешевле потратить день на пластины, чем неделя — на переделку партии.