Стыки на тонкостенных трубах из нержавейки — вечная головная боль монтажников. Корневой проход TIG-ом вручную, полукруг, яму выкапывай под себя на потолочных стыках, а потом еще РК заглушай, потому что сварщик «поймал зарез» на полудесятой трубе за смену. На нашем участке мы дважды переделывали целые плети после сдачи РК, пока не перешли на автоматические процессы. Одним из таких процессов и стала магнитно-дуговая сварка без присадки (в литературе и каталогах встречается как MIT), и сегодня разберем, что это за зверь, какие режимы он требует и где реально стоит своих денег.
Что такое магнитно-дуговая сварка без присадки и почему это не фантазия, а рабочий процесс
Суть простая: магнитное поле управляет дугой, которая вращается по стыку со скоростью, измеряемой сотнями оборотов в секунду по окружности — фактически дуга «едет» вокруг трубы сама. Присадка не нужна, потому что металл кромок расплавляется и сваривается насквозь — так же, как в orbital TIG, только без вольфрамового электрода, который вечно сгорает, покрывается нагаром и требует переточки. Электрод-инструмент в MIT — это обычная проволока (сталь), и ее расход в разы дешевле вольфрама с его лантанированными вставками.
Ключевая особенность — механическое сжатие и отклонение дуги магнитным полем. Катушка с сердечником надевается на трубу, дуга генерируется плавящимся электродом, магнитное поле закручивает ее по кольцу стыка. Скорость вращения дуги задается величиной магнитного потока — грубо говоря, чем сильнее поле, тем быстрее дуга бежит по кромке. Отсюда и главное требование к сборке: зазор в стыке должен быть минимальным, иначе дуга просто «провалится» в него, и вместо шва получите прожог с каверной на весь корень.
Где MIT выигрывает у ручного TIG и орбитальной сварки — таблица честного сравнения
| Параметр | Ручной TIG | Orbital TIG (ORBIWELD-подобные) | MIT без присадки |
|---|---|---|---|
| Скорость корневого шва | 0,1–0,25 м/мин | 0,1–0,3 м/мин | 0,8–2,5 м/мин |
| Толщина стенки за проход | до 2,5 мм | до 3–4 мм с присадкой | 0,8–4 мм одним проходом |
| Расходник | Вольфрам + присадка | Вольфрам + присадка | Проволока-электрод (в разы дешевле) |
| Доступ к стыку | Нужен по всей окружности | Задняя часть головки — мешает | Магнитный блок компактнее |
| Квалификация оператора | 5–6 разряд | 4 разряд + настройка | 3–4 разряд + обучение 2 недели |
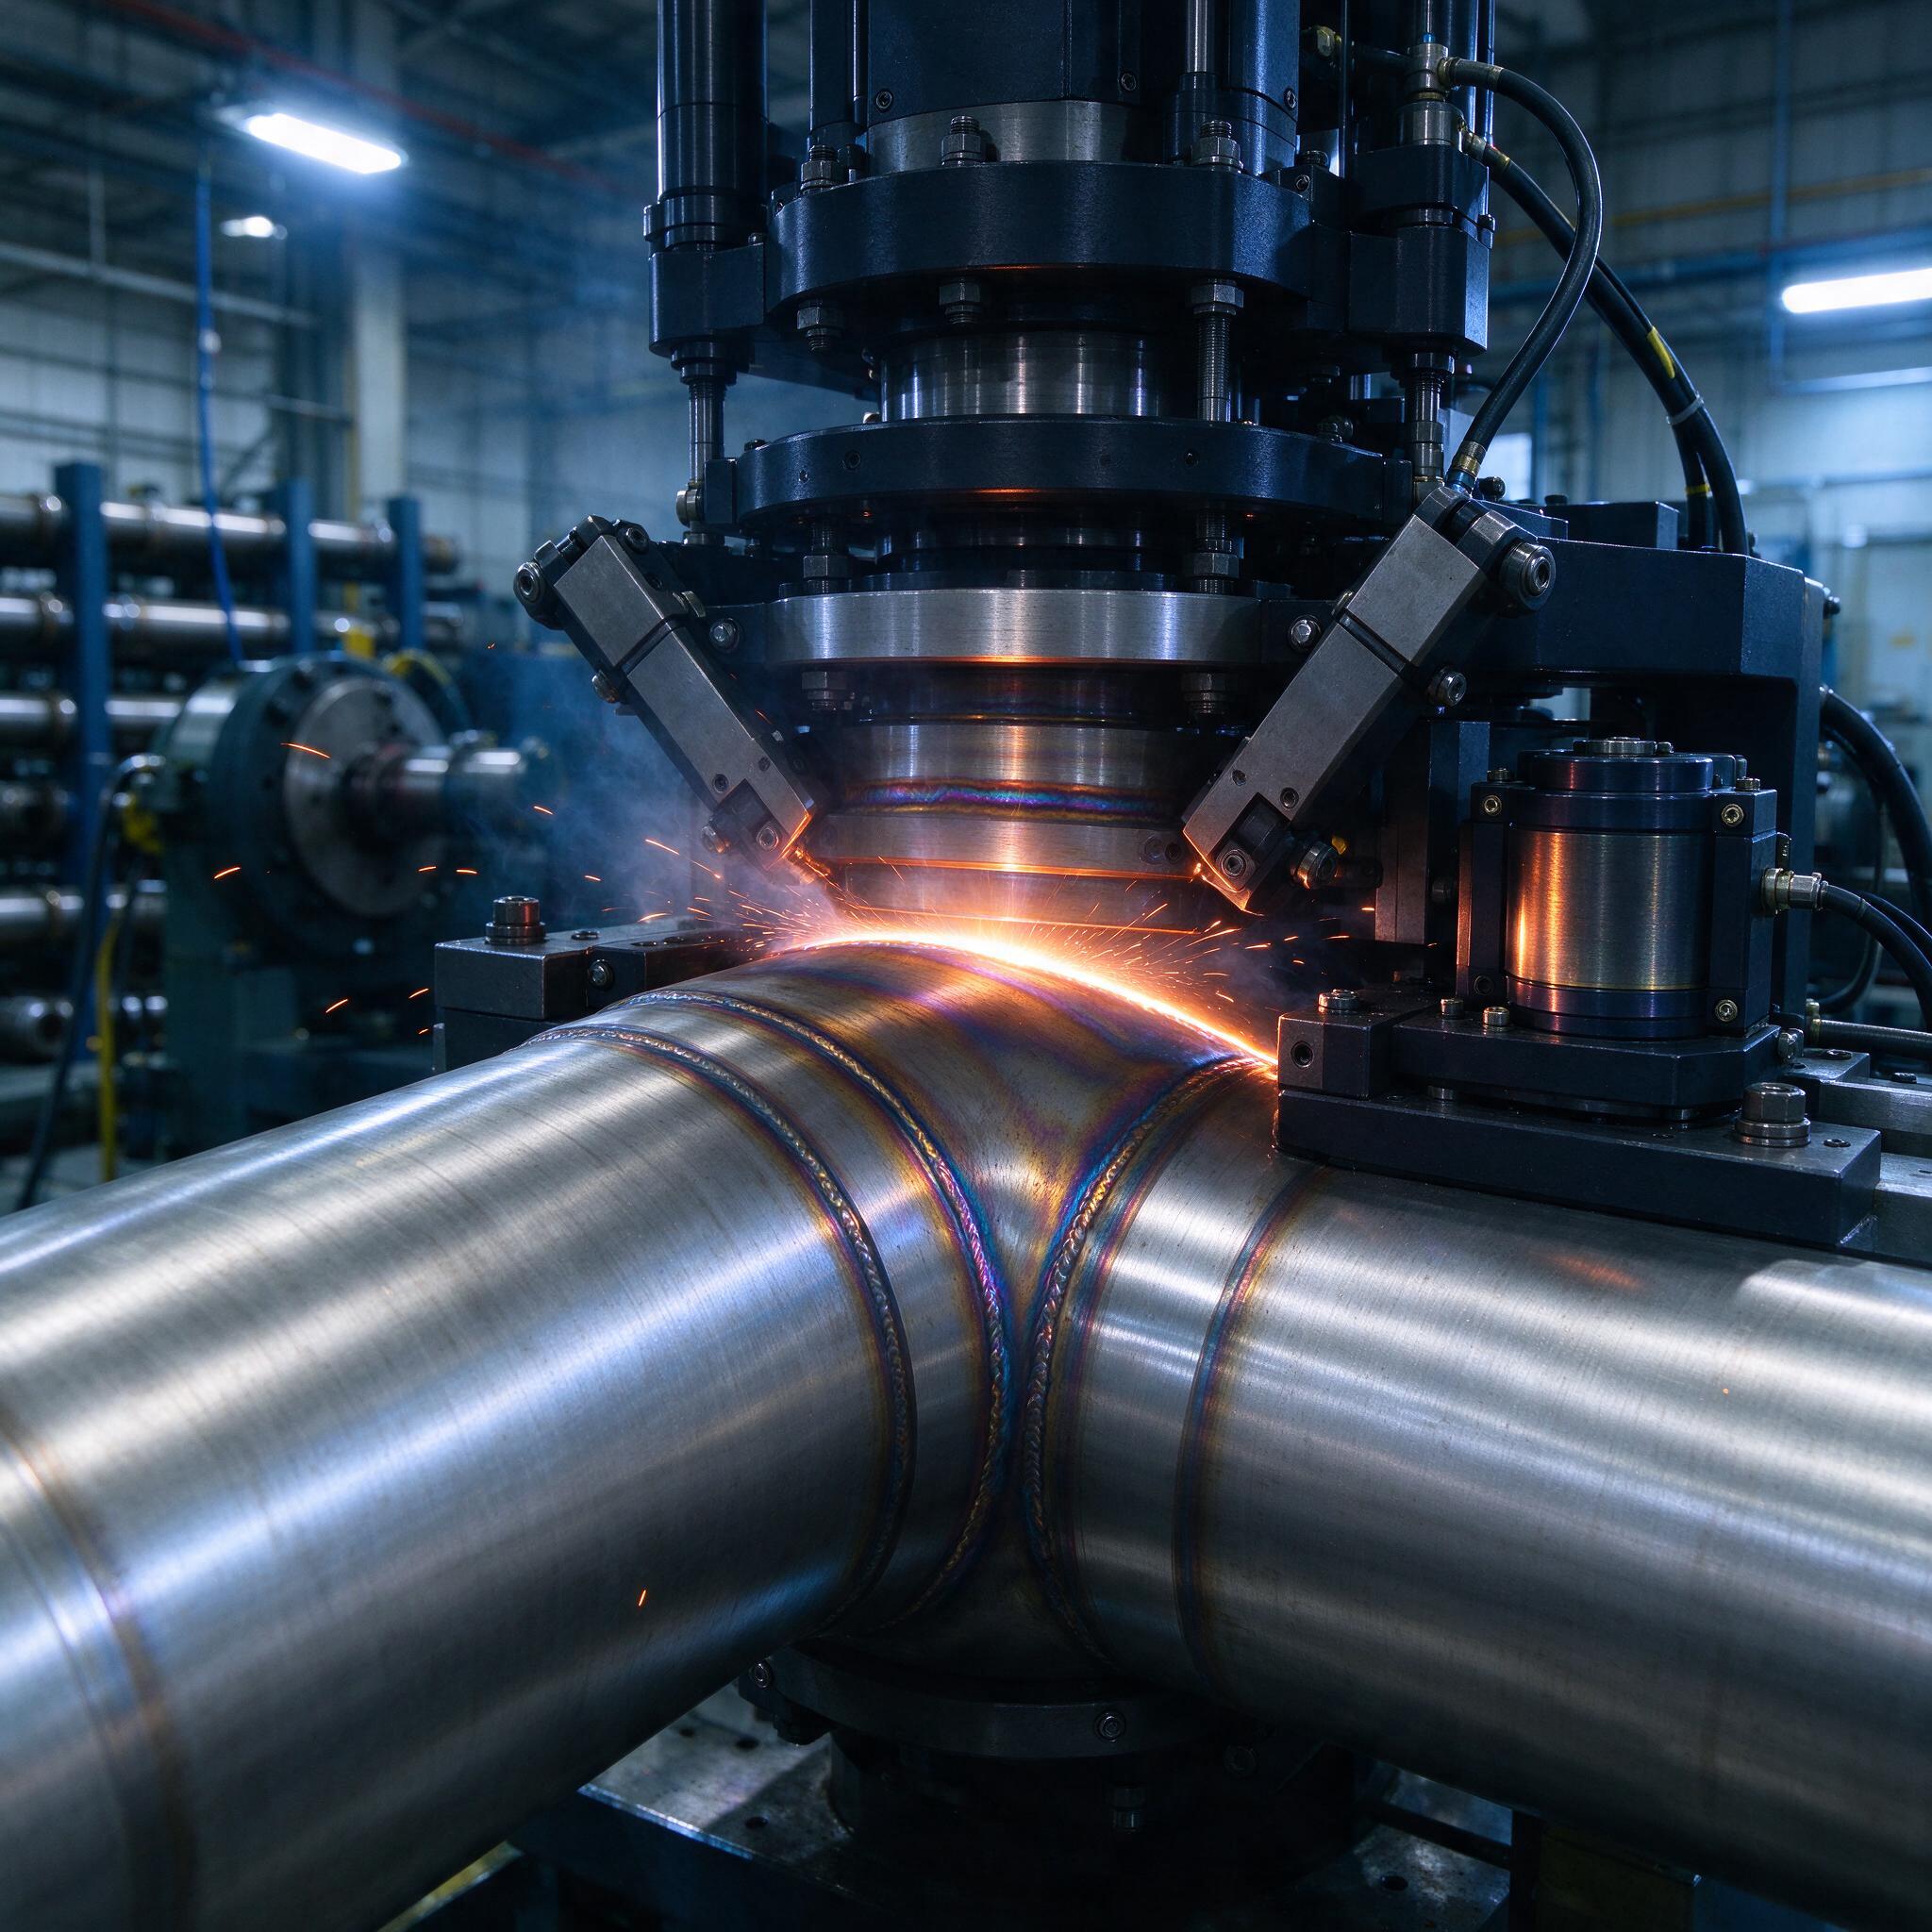
На фото выше как раз типичная картинка с нашего производства: автоматическая сварочная головка, посаженная на стык нержавеющей трубы, собранный под сварку. Видите радужные разводы побежалости на металле вокруг стыка? Это индикатор, что зона расплава прошла с нужным тепловложением и защитный газ работал — для нержавейки типа 08Х18Н10Т или AISI 321 это норма. Если бы задували газ халтурно, побежалость была бы сизой с темными пятнами — верный признак, что корень окислился и РК такой шов не пропустит.
Режимы: конкретные цифры, без которых разговор ни о чем
Стержень процесса — баланс трех вещей: ток, магнитный поток (скорость вращения дуги) и сборка стыка. По опыту, мастера часто путают скорость вращения дуги со скоростью сварки — это не одно и то же. Дуга делает сотни проходов по окружности за секунду, расплавляя кромки по принципу «точка за точкой», а фактическая скорость заполнения стыка зависит от глубины проплавления за один виток.
Рабочие ориентиры для низкоуглеродистой и нержавеющей стали, толщина стенки 2–4 мм:
- Сварочный ток: 100–180 А, для тонкостенки до 2 мм — 60–100 А;
- Напряжение на дуге: 16–22 В (источник должен держать жесткую ВАХ, иначе дуга «гуляет»);
- Магнитный поток: подбирается так, чтобы дуга не «зависала» на одном месте — иначе прожог; на практике настройщик балансирует между скоростью вращения и глубиной проплавления;
- Зазор в стыке: не более 0,3 мм для стенки до 3 мм, иначе дуга проваливается;
- Защита корня: аргон (99,99%) с продувкой внутренней полости, расход 8–12 л/мин.
Важно: источники для MIT — это не тот же инвертор, что для MMA. Нужен источник с жесткой ВАХ и возможностью стабилизации тока при вращающейся дуге — обычный «семечка» или трансформатор не тянет процесс, дуга рвется на каждом обороте. Мы на своем участке используем промышленные источники с цифровым управлением (типа Fronius TransPuls / ESAB Warrior в связке с внешним блоком управления магнитным полем) — самодельные решения на базе стандартных сварочных инверторов у нас давно не в чести после пары прожогов.
Как мы ловим брак: реальный случай из практики
Однажды на участке мы поймали брак из-за того, что монтажник при сборке стыка под MIT оставил зазор 0,8 мм на трубах 321-й нержавейки, стенка 3 мм. Внешне шов выглядел прилично — побежалость ровная, катет как надо. На рентгене — непровар корня по трети окружности. Причина: дуга, проходя по стыку, расплавляла кромки, но жидкий металл успевал стечь в зазор, и в корне оставалась тонкая перегородка, которая при эксплуатации трубы под давлением треснула бы в первый год. Переделали 14 стыков за смену. С тех пор у нас железное правило: сборку под MIT принимает контролер с щупом, и щуп 0,3 мм в зазор проходить не должен. Ни для кого исключений.
Типичные ошибки — не банальности, а то, что реально происходит в цехе
Первая и главная ошибка — экономят на внутренней продувке корня. Логика «да сверху же видно, что все нормально» здесь не работает. Без аргона изнутри корень окисляется, образуется тугоплавкая оксидная пленка, которая потом дает рыхлость и непровар, а РК это ловит на раз. Одна продувка — 10 минут работы, переделка стыка — полдня.
Вторая — не следят за состоянием электрода-проволоки. Нарост на торце меняет геометрию дуги, и она начинает «звенеть» — по звуку опытный настройщик слышит, что процесс пошел не так. Электрод надо затачивать и менять регулярно, а не когда дуга уже порвется посередине стыка.
Третья — задают ток «на глазок» без привязки к толщине стенки. Если стенка 2 мм, а ток стоит 180 А — получите прожог и каверну в корне размером с пятирублевую монету. Ток подбирается по таблице из паспорта оборудования плюс вносится поправка на конкретную марку стали и фактическую толщину.
Как выбрать оборудование и подрядчика: чек-лист
- Источник. Обязательно с жесткой ВАХ и цифровым управлением. Спросите у поставщика, работает ли конкретная модель с вращающейся дугой и какие реальные скорости сварки он подтверждает, а не «по каталогу до 3 м/мин».
- Магнитный блок. Проверьте, подходит ли внутренний диаметр сердечника под ваш сортамент труб. Универсальные блоки, которые «под все диаметры», на практике работают плохо — зазор между сердечником и трубой убивает магнитный поток.
- Опыт монтажа. Подрядчик, который делал только заводские стыки на столе, в монтажных условиях на высоте — головная боль. Спросите, работал ли он на трассах, в стесненных условиях, при минусовых температурах.
- Сертификация процесса. MIT должен быть внесен в технологический регламент и иметь одобрение надзорного органа (если работа на опасном объекте — согласование с Ростехнадзором обязательно).
- Обучение операторов. Если подрядчик говорит «ваши сварщики разберутся за день» — разворачивайтесь. Реальное обучение настройке режимов занимает 2–3 недели с отработкой на учебных стыках и проверкой на неразрушающий контроль.
Часто задаваемые вопросы
Можно ли варить MIT без продувки корня аргоном?
Нет, это не сработает, потому что расплавленный металл с обратной стороны стыка контактирует с воздухом, образует оксидную пленку, и корень получается рыхлым с непроваром. На нержавейке это гарантированный отказ РК, на углеродистой — потенциальные трещины при эксплуатации под давлением.
Что дешевле в эксплуатации: MIT или орбитальная TIG-сварка?
По расходникам MIT ощутимо дешевле: проволока-электрод против вольфрама и присадочной проволоки, разница в стоимости расхода на стык — в разы. Но по капитальным затратам оборудование сопоставимо, а плюс MIT — в скорости корневого шва, что на больших объемах стыков окупает вложения за несколько месяцев.
Подойдет ли MIT для толстостенных труб высокого давления?
Для стенок свыше 4–5 мм одним проходом — нет, придется делать многопроходную сварку, и тогда экономическое преимущество перед классической механизированной сваркой в защитных газах с присадкой становится спорным. Для стенок до 4 мм — одно из лучших решений на рынке.
Вместо заключения
Магнитно-дуговая сварка без присадки — не волшебная палочка, а инструмент с четкой областью применения: тонко- и среднестенные трубы из углеродистых и нержавеющих сталей, большие объемы однотипных стыков, где скорость корня решает все. Подходящая геометрия, собранный с допуском стык, честные режимы и продувка корня — и вы получаете шов, который РК принимает с первого раза, а не с третьей переделки. У нас на участке за год перехода на автоматические процессы процент переделок по корню упал с 7% до 0,8%. Цифры говорят сами за себя.