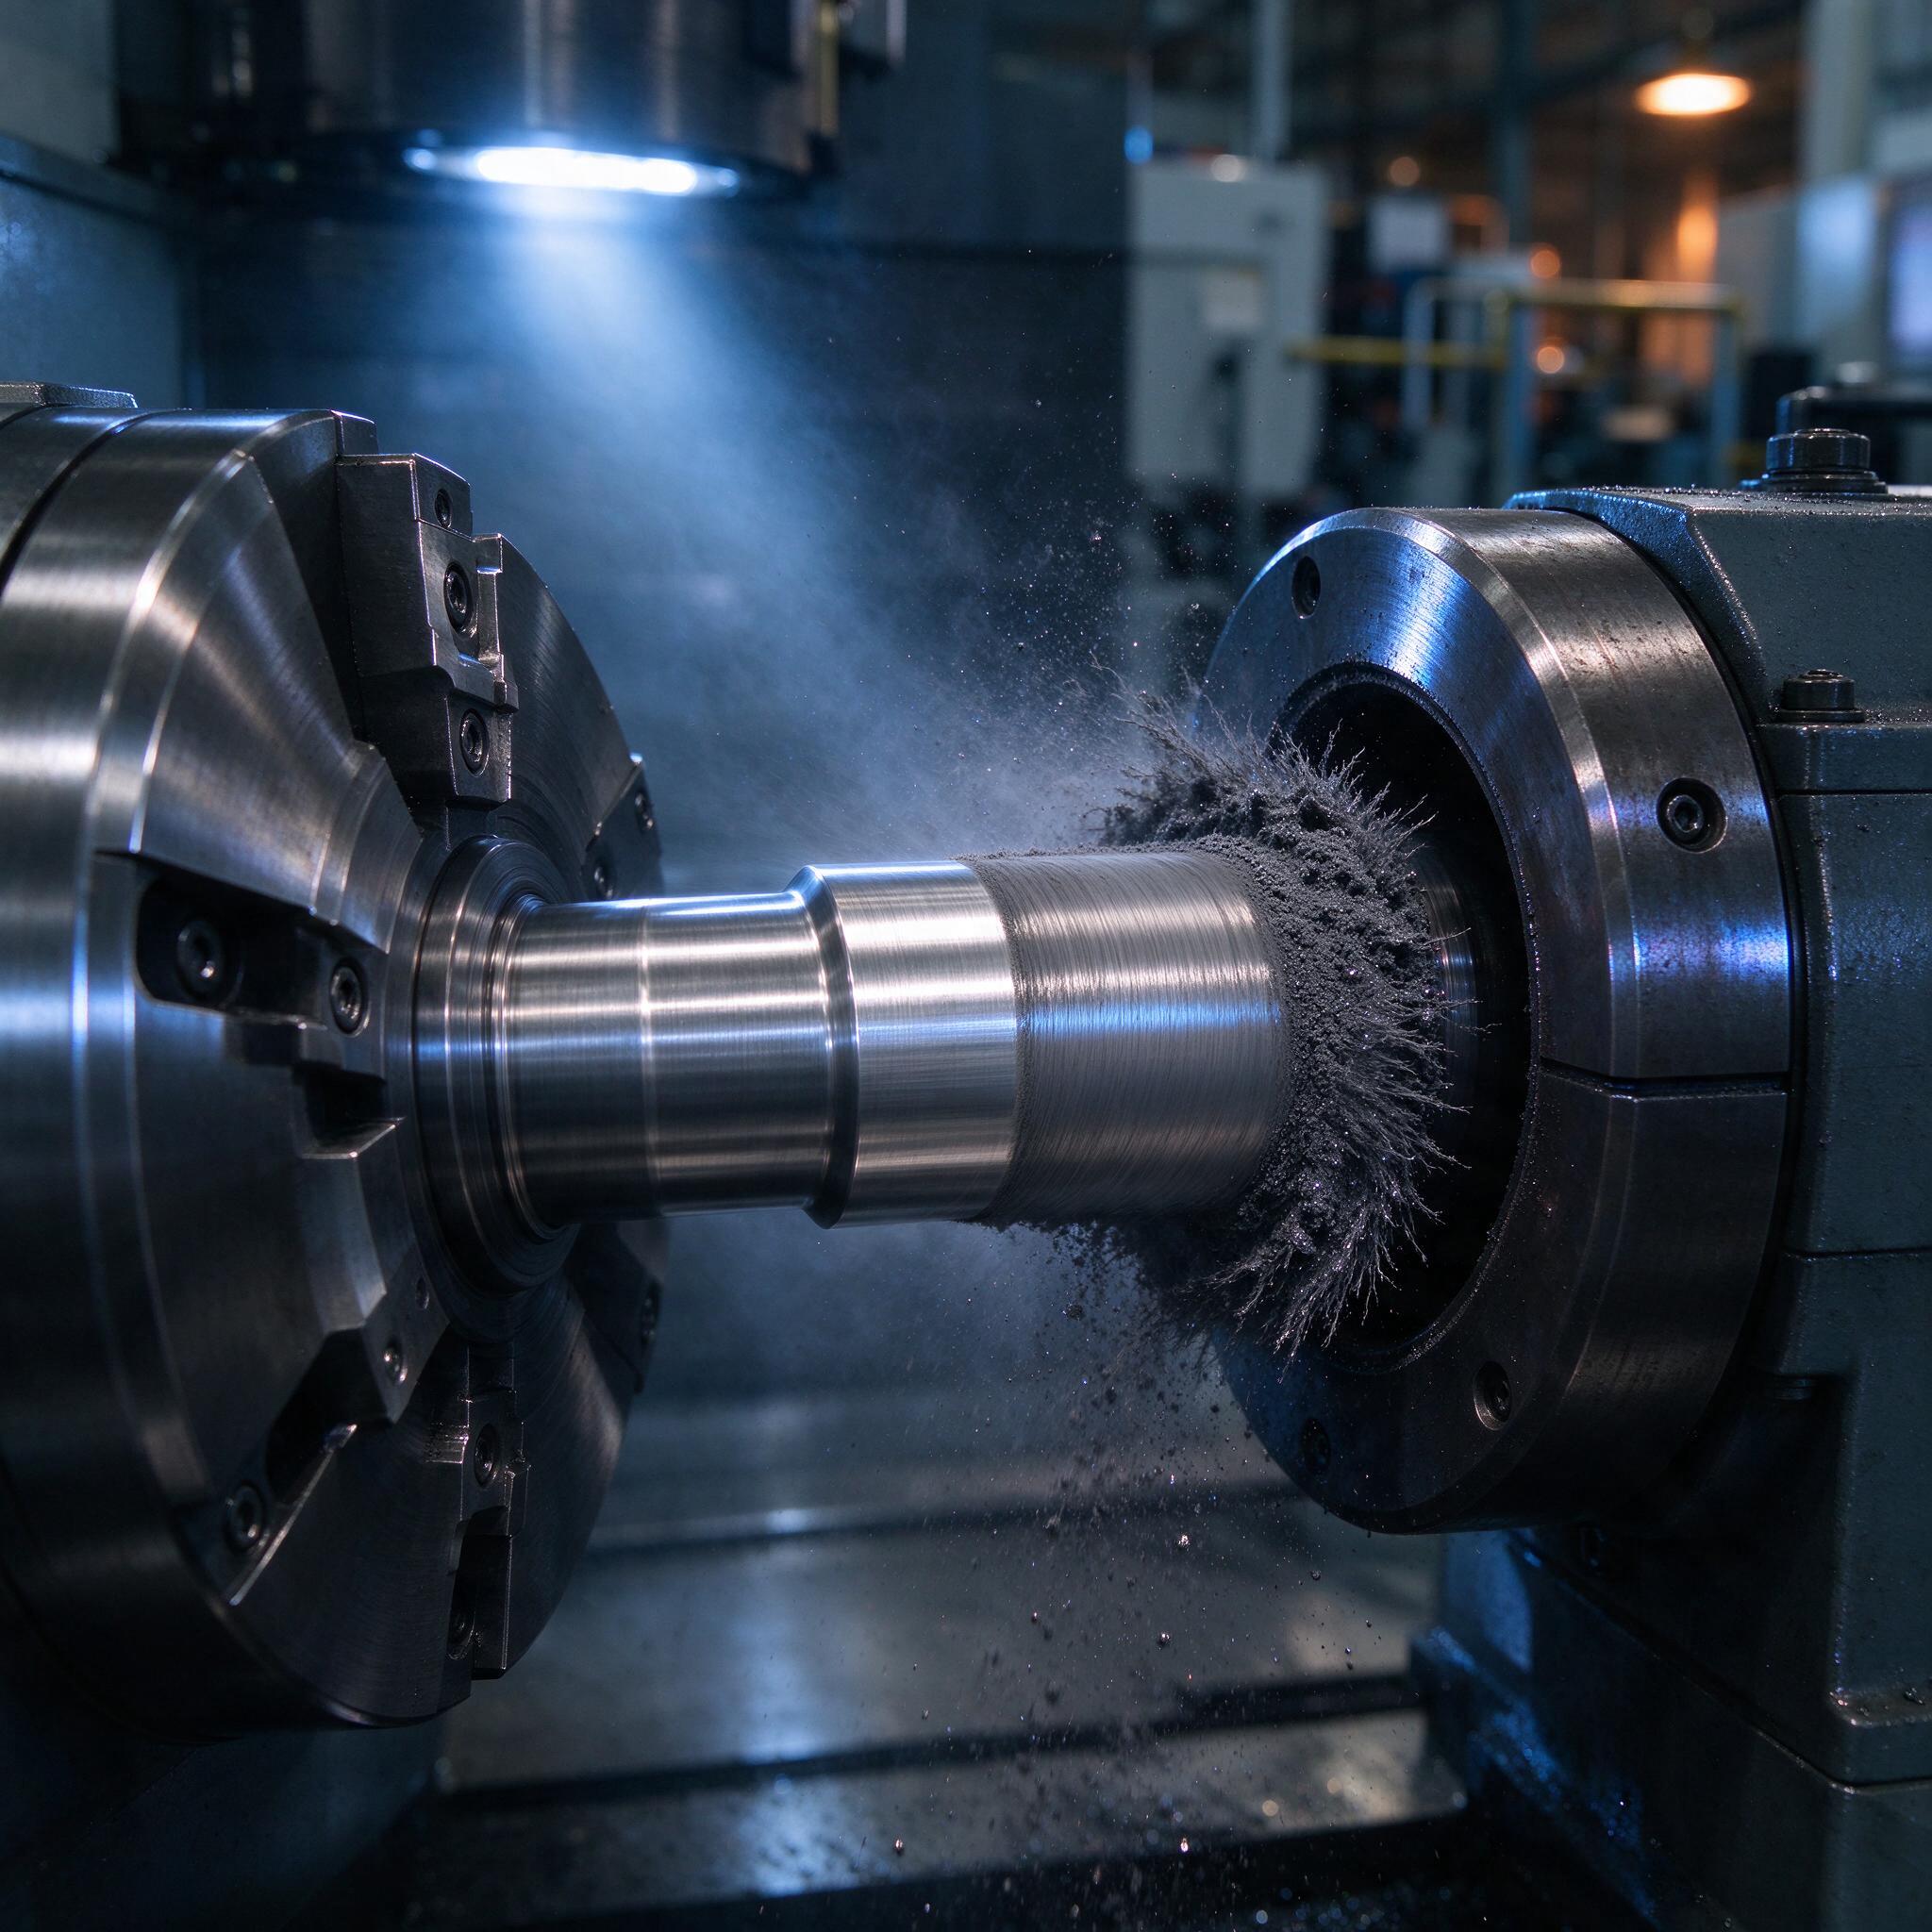
Вал hydrophores после чистового точения лежит на стеллаже, а заказчик звонит и спрашивает: «Когда доведете до Ra 0,2? Ручная доводка стоит как сам вал». Знакомо? У нас на участке полировка цилиндрики вручную отъедали смену у двух шлифовщиков, пока мы не поставили установку магнитно-абразивной обработки. Ферромагнитный порошок, магнитное поле, 30–90 секунд — и деталь выходит с зеркалом. На фото как раз наш момент: вал зажат в трехкулачковом патроне, справа — магнитный узел, и черный ферромагнитный порошок стоит на детали «ежом», как статически наэлектризованная шерсть, только в разы плотнее. Разберем, как это работает, на каких режимах и на что люди обычно наступают.
Суть технологии: чем МАО отличается от полирования «на кругляше»
Магнитно-абразивная обработка — это чистовая обработка, при которой ферромагнитный порошок с абразивным наполнителем удерживается магнитным полем в рабочем зазоре и образует вокруг детали эластичный «абразивный щеток». Именно этот «еж» из порошка и снимает металл. Давление инструмента — доли мегапаскаля, поэтому снимать много нельзя: реальный съем за цикл — 5–20 мкм на диаметр, не больше. Зато и рисков нет: «поймать зарез» на галтели или пережечь поверхность, как на круглом шлифовании, тут практически невозможно. Тепловыделение минимальное, деталь даже не греется — thermometer ставили, выше 40 °C не поднимался вал.
Физика простая: магнитный узел создает поле в зазоре 1,5–4 мм, порошок собирается в цепочках вдоль силовых линий, обнимает вращающуюся деталь и работает как тысячи микрорезцов. Каждый порошинка с абразивом снимает микрогребешки от предыдущей операции. Отсюда и главное следствие: МАО не исправляет геометрию. Кривой вал кривым и останется, она лишь выравнивает шероховатость.
Порошок решает: марки и их поведение на станке
Это больная тема. Порошок — расходник, и от него зависит 70% результата. По опыту, мастера часто путают зернистость порошка с зернистостью абразива внутри него, а это разные вещи. Мы перепробовали далеко не все, что есть на рынке, но по основным маркам картина такая:
| Марка / тип | Состав | Рабочий ресурс | На что годится |
|---|---|---|---|
| Железный порошок ПЖВ + SiC | Fe, карбид кремния 5–10% | 4–6 часов смеси | Стали, чугун, валы, штоки |
| Fe–Al2O3 (керамонаполненный) | Железо + оксид алюминия | 6–8 часов | Нержавейка 12Х18Н10Т, мягкие стали |
| Fe–Cr–B сплавы | Легированный сплав | до 10 часов | Твердые покрытия, HRC 50+ |
| Чистый ПЖВ без добавок | Железо | 2–3 часа | Только выглаживание, съем мизерный |
Влажность порошка — отдельный скрип. Отсырел — цепочки рвутся, «еж» становится рыхлым, обработка превращается в имитацию. Храним в герметичных бидонах, перед загрузкой просеиваем через сито 063.
Режимы, которые реально работают
Универсальных цифр нет, но базовые стартовые режимы для цилиндрических деталей на наших установках (типа МАО-250, аналог станков серий УМАО) такие:
- Частота вращения детали: 500–1500 об/мин, Vc порядка 1,5–2,5 м/с. Выше — порошок центробежной силой срывает с поверхности, «еж» разваливается.
- Осцилляция (осевое качание магнитного узла или детали): амплитуда 2–4 мм, частота 15–25 Гц. Без осцилляции на вале остаются винтовые риски, как от «штампованного» нарезания.
- Рабочий зазор: 2–3 мм для чернового этапа, 1–1,5 мм — для финишного. Чем меньше зазор, тем жестче «еж» и выше съем.
- СОЖ: 3–5% эмульсия или специальная композиция на водной основе. Литров в минуту 5–8 прямо в зону. Без СОЖ порошок пылит, а на детали — блеск с матовыми пятнами, заказчик такое не примет.
- Время цикла: 30–90 секунд на переход. Больше двух минут держать бессмысленно — съем выходит на плато, а порошок уже «сел».
Типичный цикл для штока гидроцилиндра из стали 40Х после точения (Ra 1,6): два перехода по 45 секунд — черновой с зерном 250/200 и чистовой со 125/100. На выходе стабильно Ra 0,08–0,16. С предварительным шлифованием до Ra 0,4 добиваемся Ra 0,05 — вот те самые цифры из заголовка, но их надо заработать правильной входной шероховатостью.
Однажды мы поймали брак — и это была хорошая школа
Случай из практики. Партия валов на 120 штук, металл 38ХН3МФА. Сделали цикл как обычно — и на контроле обнаружили, что у трети деталей радиус галтели «ушел» на 0,03 мм вниз. Паника. Стали разбираться: галтель у нас обрабатывалась с большим зазором, где магнитное поле слабее, и «еж» там был рыхлый, но работающий — снимал неравномерно по окружности из-за биения в патроне. Съело не магнитно-абразивная обработка как таковая, а наше расслабленное крепление: кулачковый патрон давал биение 0,05 мм, за 90 секунд при съемах 15–20 мкм этого хватило, чтобы неравномерность стала заметной на поверке. После этого железное правило: перед МАО — проверка биения в приспособлении не более 0,02 мм, иначе сначала правим базу. И второй урок: галтели и торцы ведем отдельным переходом с малым зазором, а не «прорезаемся» тем же режимом, что и цилиндр.
Где МАО реально денег дает, а где нет
Технология не волшебная палка. Она окупается, когда:
- есть серийные цилиндрические детали после точения или шлифования, которым нужен Ra 0,05–0,2 (штоки, оси, валы электродвигателей, плунжеры, детали топливной аппаратуры);
- ручная доводка или суперфинишь на круглошлифовальном съедает смены и людей;
- нужно убрать прижоги и микротрещины от шлифования без нового теплового воздействия — МАО как раз «зализывает» дефектный слой;
- требуется去除 заусенцев на кромках отверстий и пазах, куда абразивный круг не дотягивается — «еж» из порошка затекает и туда.
Не гоните деталь на МАО, если надо исправить конусность или бочкообразность — не выйдет. И если допуск на размер жестче ±0,005 мм, держите в уме съем 10–15 мкм и закладывайте его в размер до обработки. Мы так и делаем: точим с учетом будущего съема.
Как выбрать станок или подрядчика: чек-лист
- Спросите про регулировку зазора и индикацию тока в катушке. Если оператор крутит зазор «на глаз» без приборов — уходите, режим не воспроизведете.
- Уточните систему подачи СОЖ и ее фильтрацию. Шлам и осевший порошок в ванне — прямой путь к царапинам на детали.
- Попросите обработать вашу деталь-представитель в вашем материале. Не образец-шайбу, а именно то, что будете заказывать серийно.
- Проверьте, чем измеряют шероховатость: профилометр с паспортом, а не «на глаз по блеску».
- Обсудите норму расхода порошка и кто его закупает. У хорошего подрядчика это прописано в ТТП, у плохого — «разберемся по ходу».
FAQ: три вопроса, которые нам задают чаще всего
Можно ли МАО вместо шлифования?
Нет, не заменит. Шлифование формирует геометрию — цилиндричность, соосность, размеры. МАО работает только с микрорельефом и снимает максимум 20 мкм. Если после точения у вас Ra 3,2 и конус 0,05 мм, магнитно-абразивная полирование сделает конус 0,05 мм, но блестящий. Сначала размер, потом чистовая обработка.
Работает ли МАО на нержавейке и алюминии?
Нержавейка — да, но порошок нужен с керамическим наполнителем и агрессивнее режим по осцилляции, иначе наклеп поверхности даст блеск без съема. Алюминий и цветные — не напрямую: порошок должен быть ферромагнитным, на немагнитную деталь «еж» не соберется. Обходной путь — стальные оправки-спутники, но это колхоз и годится только для мелких деталей.
Сколько живет порошок и как понять, что он умер?
Ориентир — 4–8 часов чистого времени в зависимости от марки, дальше абразив выкрашивается и съем падает в разы. Понять просто: время цикла, которое давало Ra 0,1, перестает его давать, а поверхность выходит матово-серой с рисками. Некоторые «освежают» смесь добавкой 20–30% нового порошка — мы тоже так делаем на доборных операциях, но на ответственных деталях смесь меняем целиком.
Вместо заключения
Магнитно-абразивная обработка — это не замена шлифовке, а честный финишный инструмент для серийных цилиндрических деталей: 30–90 секунд на переход, съем 5–20 мкм, Ra до 0,05 при правильной входной шероховатости. Поставьте нормальное базирование, следите за порошком и СОЖ — и ручная доводка уйдет из ваших нарядов так же, как ушла из наших. Деталь на фото после выхода из зоны обработки уже никто лغمной полосой не доводил — просто протер и в тару.