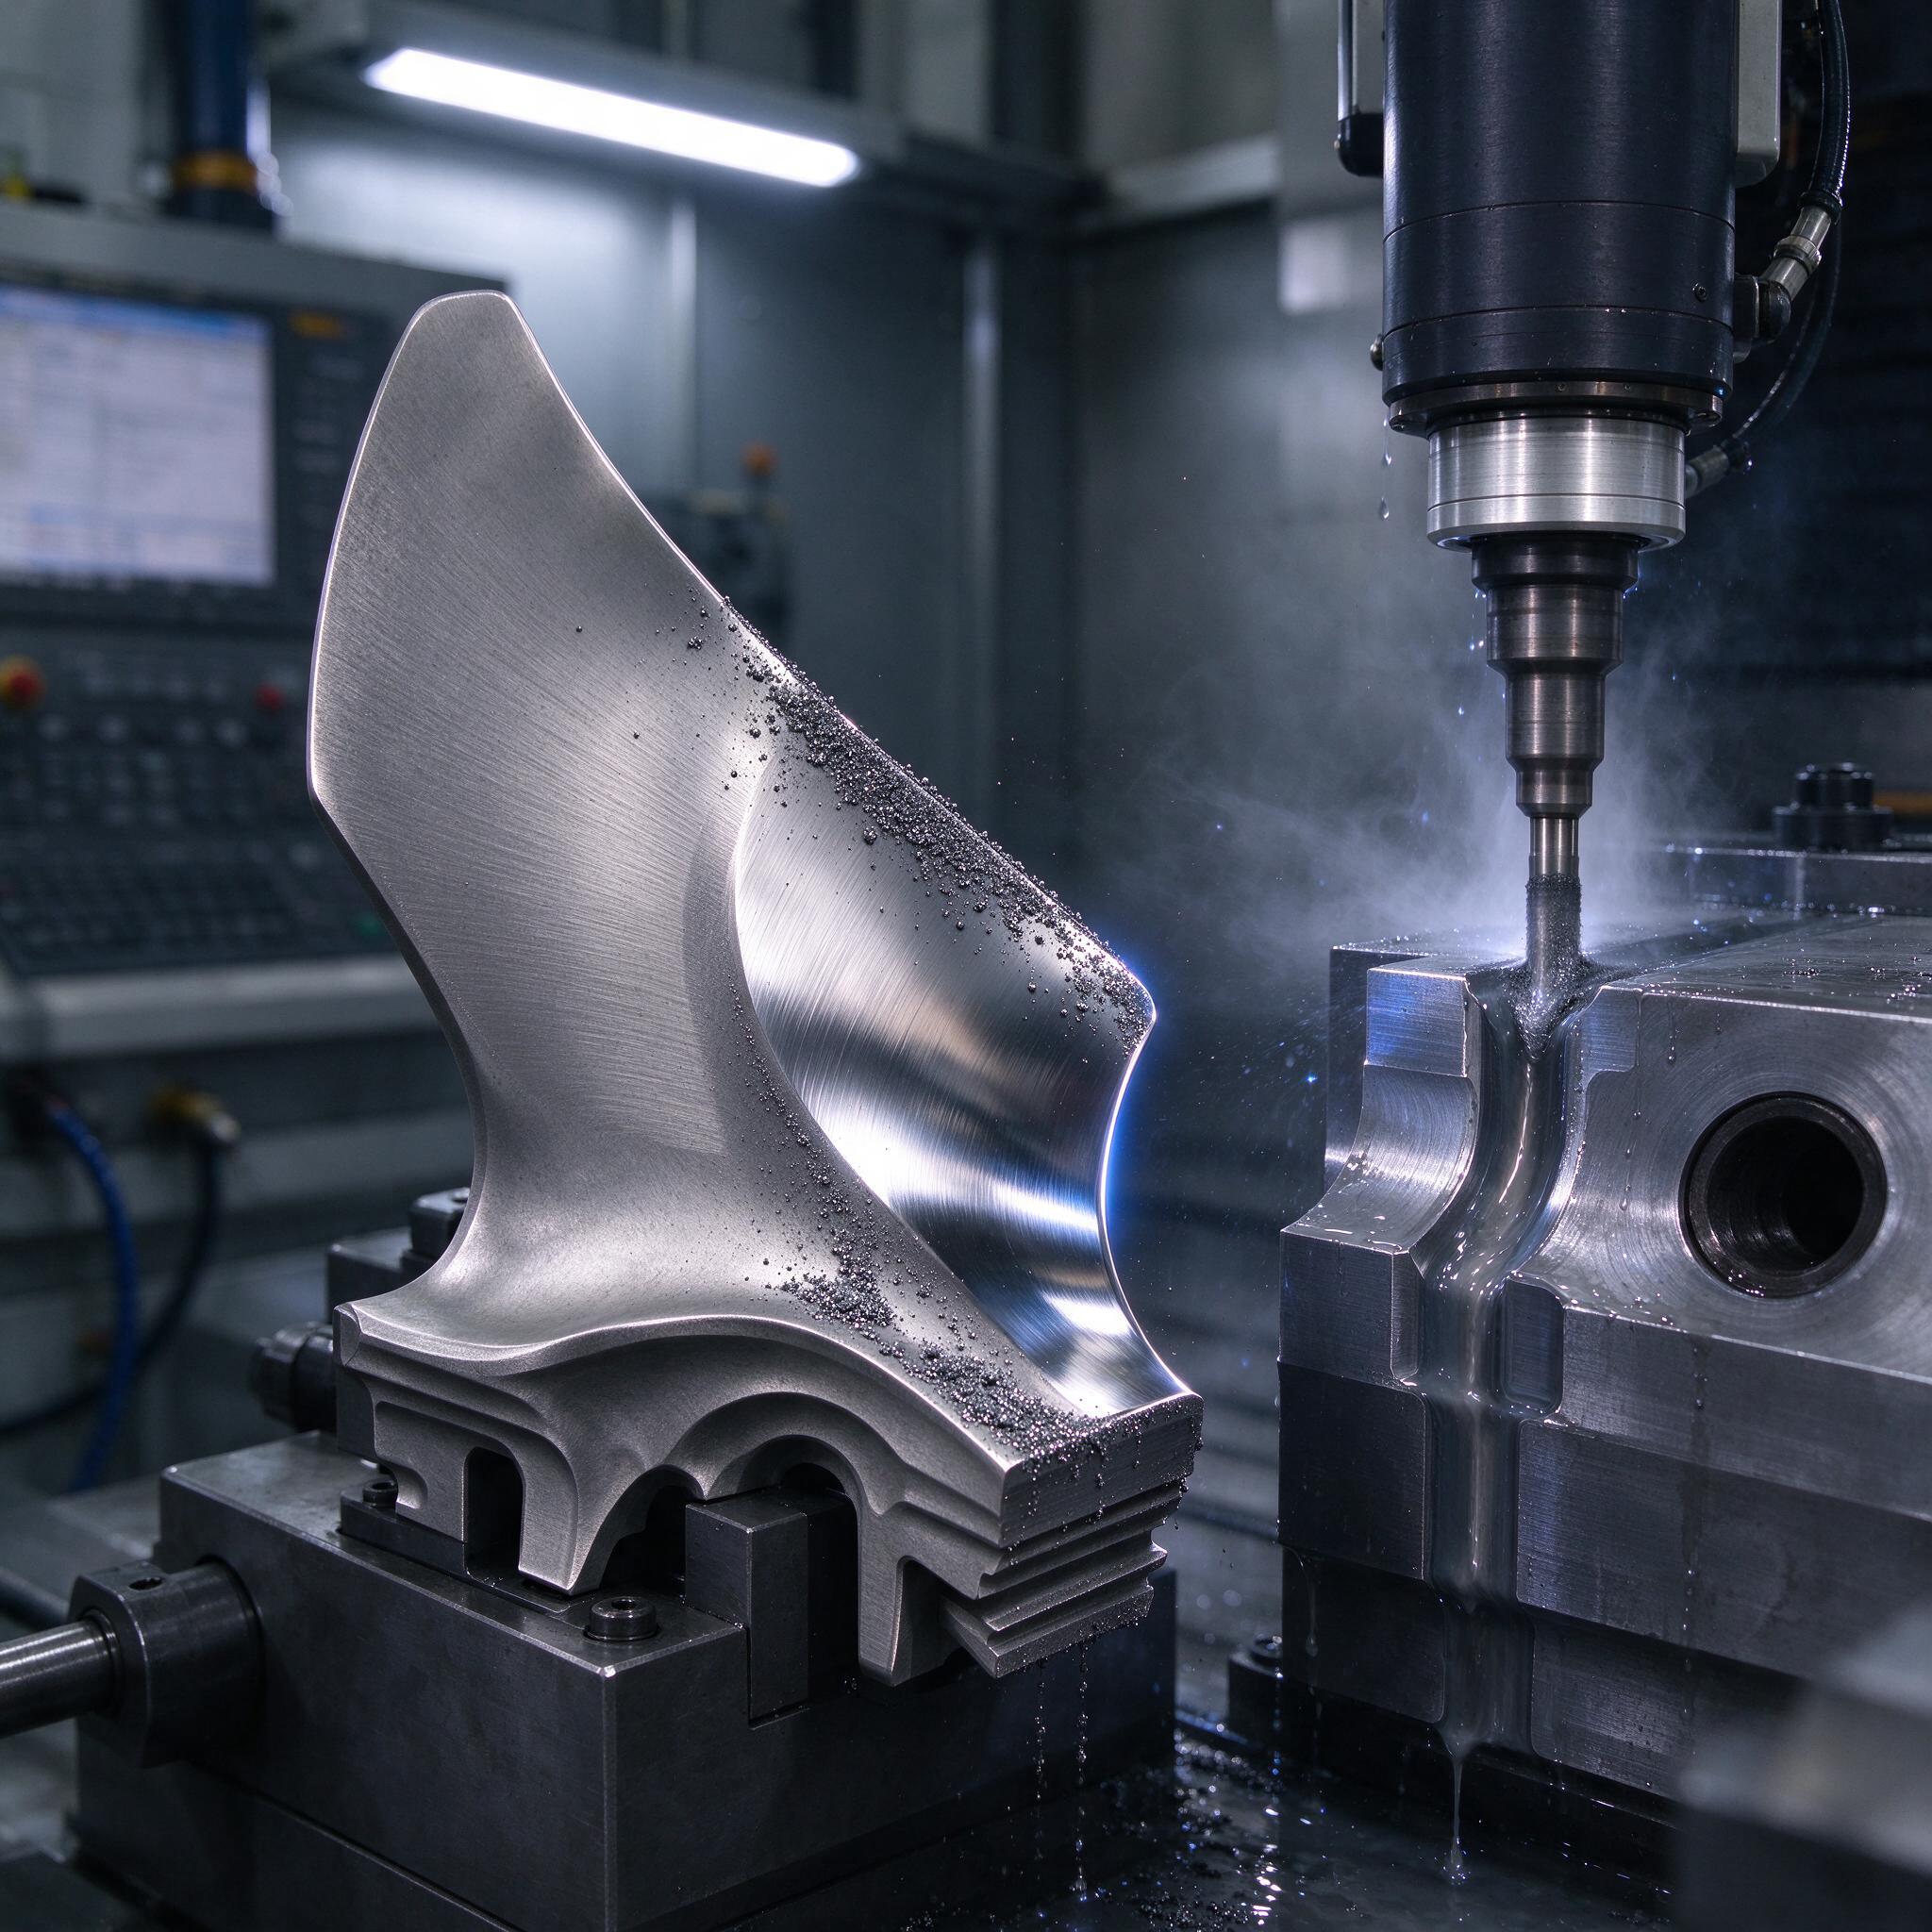
На фото — типичная картина с нашего участка: сложная штамповая вставка после фрезеровки на пятиосевом обрабатывающем центре, на кромке еще висит грена, СОЖ стекает по зеркалу, а рядом шпиндель обрабатывает пуансон. И вот тут начинается самое интересное: геометрию мы вытянули, а вот Ra 0,8–1,6 после чистового прохода заказчика уже не устраивает. Пресс-формы, лопатки,Medical-детали — всем нужен блеск и отсутствие микрорельефа. Ручная доводка? Дорого, долго и зависит от того, с какой ноги встал полировщик. Поэтому поговорим про магнитно-абразивную обработку (МАО) и ультразвуковую полировку — два метода финишной обработки, которые реально закрывают вопрос Ra 0,05 и сложных профилей.
Магнитно-абразивная обработка: как ферромагнитный «ежик» полирует деталь
Суть процесса проста до безобразия: в рабочую зону подается ферромагнитный порошок (обычно с абразивом — карбидом кремния, электрокорундом или алмазным наполнением), магнитной системой его сжимают в упругую «щетку», и эта щетка обкатывает поверхность. Порошок работает как тысячи микроинструментов одновременно. Давление — доли мегапаскаля, съем — 2–10 мкм на сторону, поэтому геометрию метод почти не трогает, только выравнивает микрорельеф.
У нас стоит установка типа МА-4000 (аналоги — серии «Полирон»), магнитная индукция в зазоре 1,0–1,2 Тл. Деталь вращается 300–2000 об/мин, осцилляция вдоль оси — 2–5 мм, 30–60 двойных ходов в минуту. Время цикла — от 30 секунд до 3 минут на поверхность. Разброс большой, но и детали разные.
Что реально получаем:
- Ra 0,4 → Ra 0,08–0,05 за один цикл на наружных цилиндрах;
- снятие дефектного слоя после шлифовки (прижоги, риски) без перекоса геометрии;
- полирование внутренних каналов и отверстий от 2 мм — там, где камень физически не пролезет;
- снижение концентраторов напряжений — после МАО усталостная прочность растет на 15–25%.
Важно понимать: магнитно-абразивная обработка любит ферромагнетики. Сталь, чугун — пожалуйста. Аустенитная нержавейка, титан, алюминий — работать будет плохо или никак, деталь просто не держится в магнитном поле, нужно навесное приспособление-замыкатель, и производительность падает в разы.
Ультразвуковая полировка: где вибрация вместо давления
Ультразвуковая полировка — совсем другая философия. Инструмент (фигурный доводчик из твердого сплава или керамики с абразивной пастой) колеблется с частотой 20–40 кГц и амплитудой 10–40 мкм. Кавитация и микроподавления абразива срезают пики микрорельефа, не задевая впадины. Форму при этом тоже не гоняем — съем мизерный, 1–3 мкм.
У нас в работе аппараты типа Sonodur и отечественные УЗ-комплекты на 22 кГц. Паста — алмазная, зернистость ACM 7/5 для перехода с Ra 0,4 на Ra 0,1, затем ACM 1/0 — и выход на Ra 0,05 и ниже. Производительность — 0,5–1,5 см² в минуту в зависимости от сложности профиля. Звучит неторопливо, но для ручья штампа это в разы быстрее, чем шабрение и полирование войлоком вручную.
Ключевое преимущество — сложные профили. Ручьи пресс-форм, глубокие пазы, радиусные переходы, узкие каверны между выступами — ультразвук туда дотягивается, потому что инструмент делается по форме поверхности, хоть копированием, хоть на том же ЧПУ. Внутренние резьбы, канавки, кромки — все поддается.
Сравниваем: что выбрать под свою задачу
| Критерий | Магнитно-абразивная обработка | Ультразвуковая полировка |
|---|---|---|
| Достижимая шероховатость | Ra 0,05–0,1 | Ra 0,02–0,05 |
| Материалы | Только ферромагнитные | Любые токопроводящие и нет |
| Сложные профили | Наружные поверхности, отверстия от 2 мм | Ручьи, пазы, глубокие каверны |
| Производительность | Высокая, цикл до 3 минут | Низкая, ручное позиционирование |
| Участие оператора | Установил и забыл | Работа «по-месту», как доводка |
| Съем металла | 2–10 мкм | 1–3 мкм |
Типичные ошибки: один случай, который стоит всей теории
Однажды на участке мы поймали брак из-за того, что после МАО партии валов отправили на контроль, а потом сразу на сборку — без промывки. Магнитный порошок с продуктами съема забился в микровпадины, и при работе подшипникового узла он начал выкрашивать дорожку качения — через месяц эксплуатации на изделии у заказчика «пошли раковины». Анализ показал: на поверхности остались абразивные зерна, внедренные при полировании. С тех пор у нас железное правило: после магнитно-абразивной обработки — отмывка в ультразвуковой ванне с растворителем, потом контроль на магнитную чистоту. По опыту, мастера часто путают еще и режимы: ставят обороты «по максимуму», полагая, что быстрее закончат. В итоге при скорости выше 2000 об/мин порошковая щетка рвется, зерна царапают поверхность — вместо Ra 0,05 получаем Ra 0,3 с рисками. Режимы в карте неспроста.
Как выбрать станок или подрядчика: чек-лист
- Запросите протоколы испытаний на вашем материале — не «в среднем по больнице», а именно на вашей марке стали или сплава.
- Спросите про доступную индукцию в зазоре: меньше 1,0 Тл для МАО — слабовато, порошок не наберет давление.
- У ультразвуковой полировки проверьте частоту и мощность генератора: 20–40 кГц и от 400 Вт, иначе на твердых сплавах будете полировать неделю.
- Оцените, как подрядчик решает вопрос очистки после обработки — если «промоем керосином», разворачивайтесь и уходите.
- Уточните, контролирует ли он шероховатость профилометром с протоколом, или «на глаз по блеску».
FAQ: отвечаем прямо
Можно ли ультразвуковой полировкой исправить геометрию детали?
Нет, это не сработает, потому что съем при УЗ-полировке — единицы микрометров, инструмент давит на поверхность с минимальным усилием. Если у вас конус «завален» на 5 мкм — это сначала шлифовка, потом уже финишная обработка.
Магнитно-абразивная обработка подойдет для нержавейки 12Х18Н10Т?
Прямо — нет. Материал парамагнитный, порошковая «щетка» его не обжимает с нужным усилием. С замыкателями и специальными приспособлениями — частично, но производительность падает в 3–5 раз, и экономика разваливается.
Реально ли совместить МАО и ультразвуковую полировку на одной детали?
Да, и это рабочий подход. Сначала магнитно-абразивная обработка снимает дефектный слой с наружных поверхностей за минуты, затем ультразвуком доводим сложные элементы профиля до Ra 0,02–0,05. Так мы делаем на пресс-формах: общий цикл финишной обработки падает на 40–60% по сравнению с чисто ручной доводкой.
Что в итоге. Ни один из методов не панацея, но связка МАО + ультразвук закрывает 90% задач по финишной обработке сложных деталей с шероховатостью до Ra 0,05. Станок не тянет ручную доводку по срокам? Значит, пора внедрять. Проверено на нашем участке — брака меньше, заказчики спокойнее.