Пила сползает влево, заготовка «ведёт», а график горит: с чего всё началось
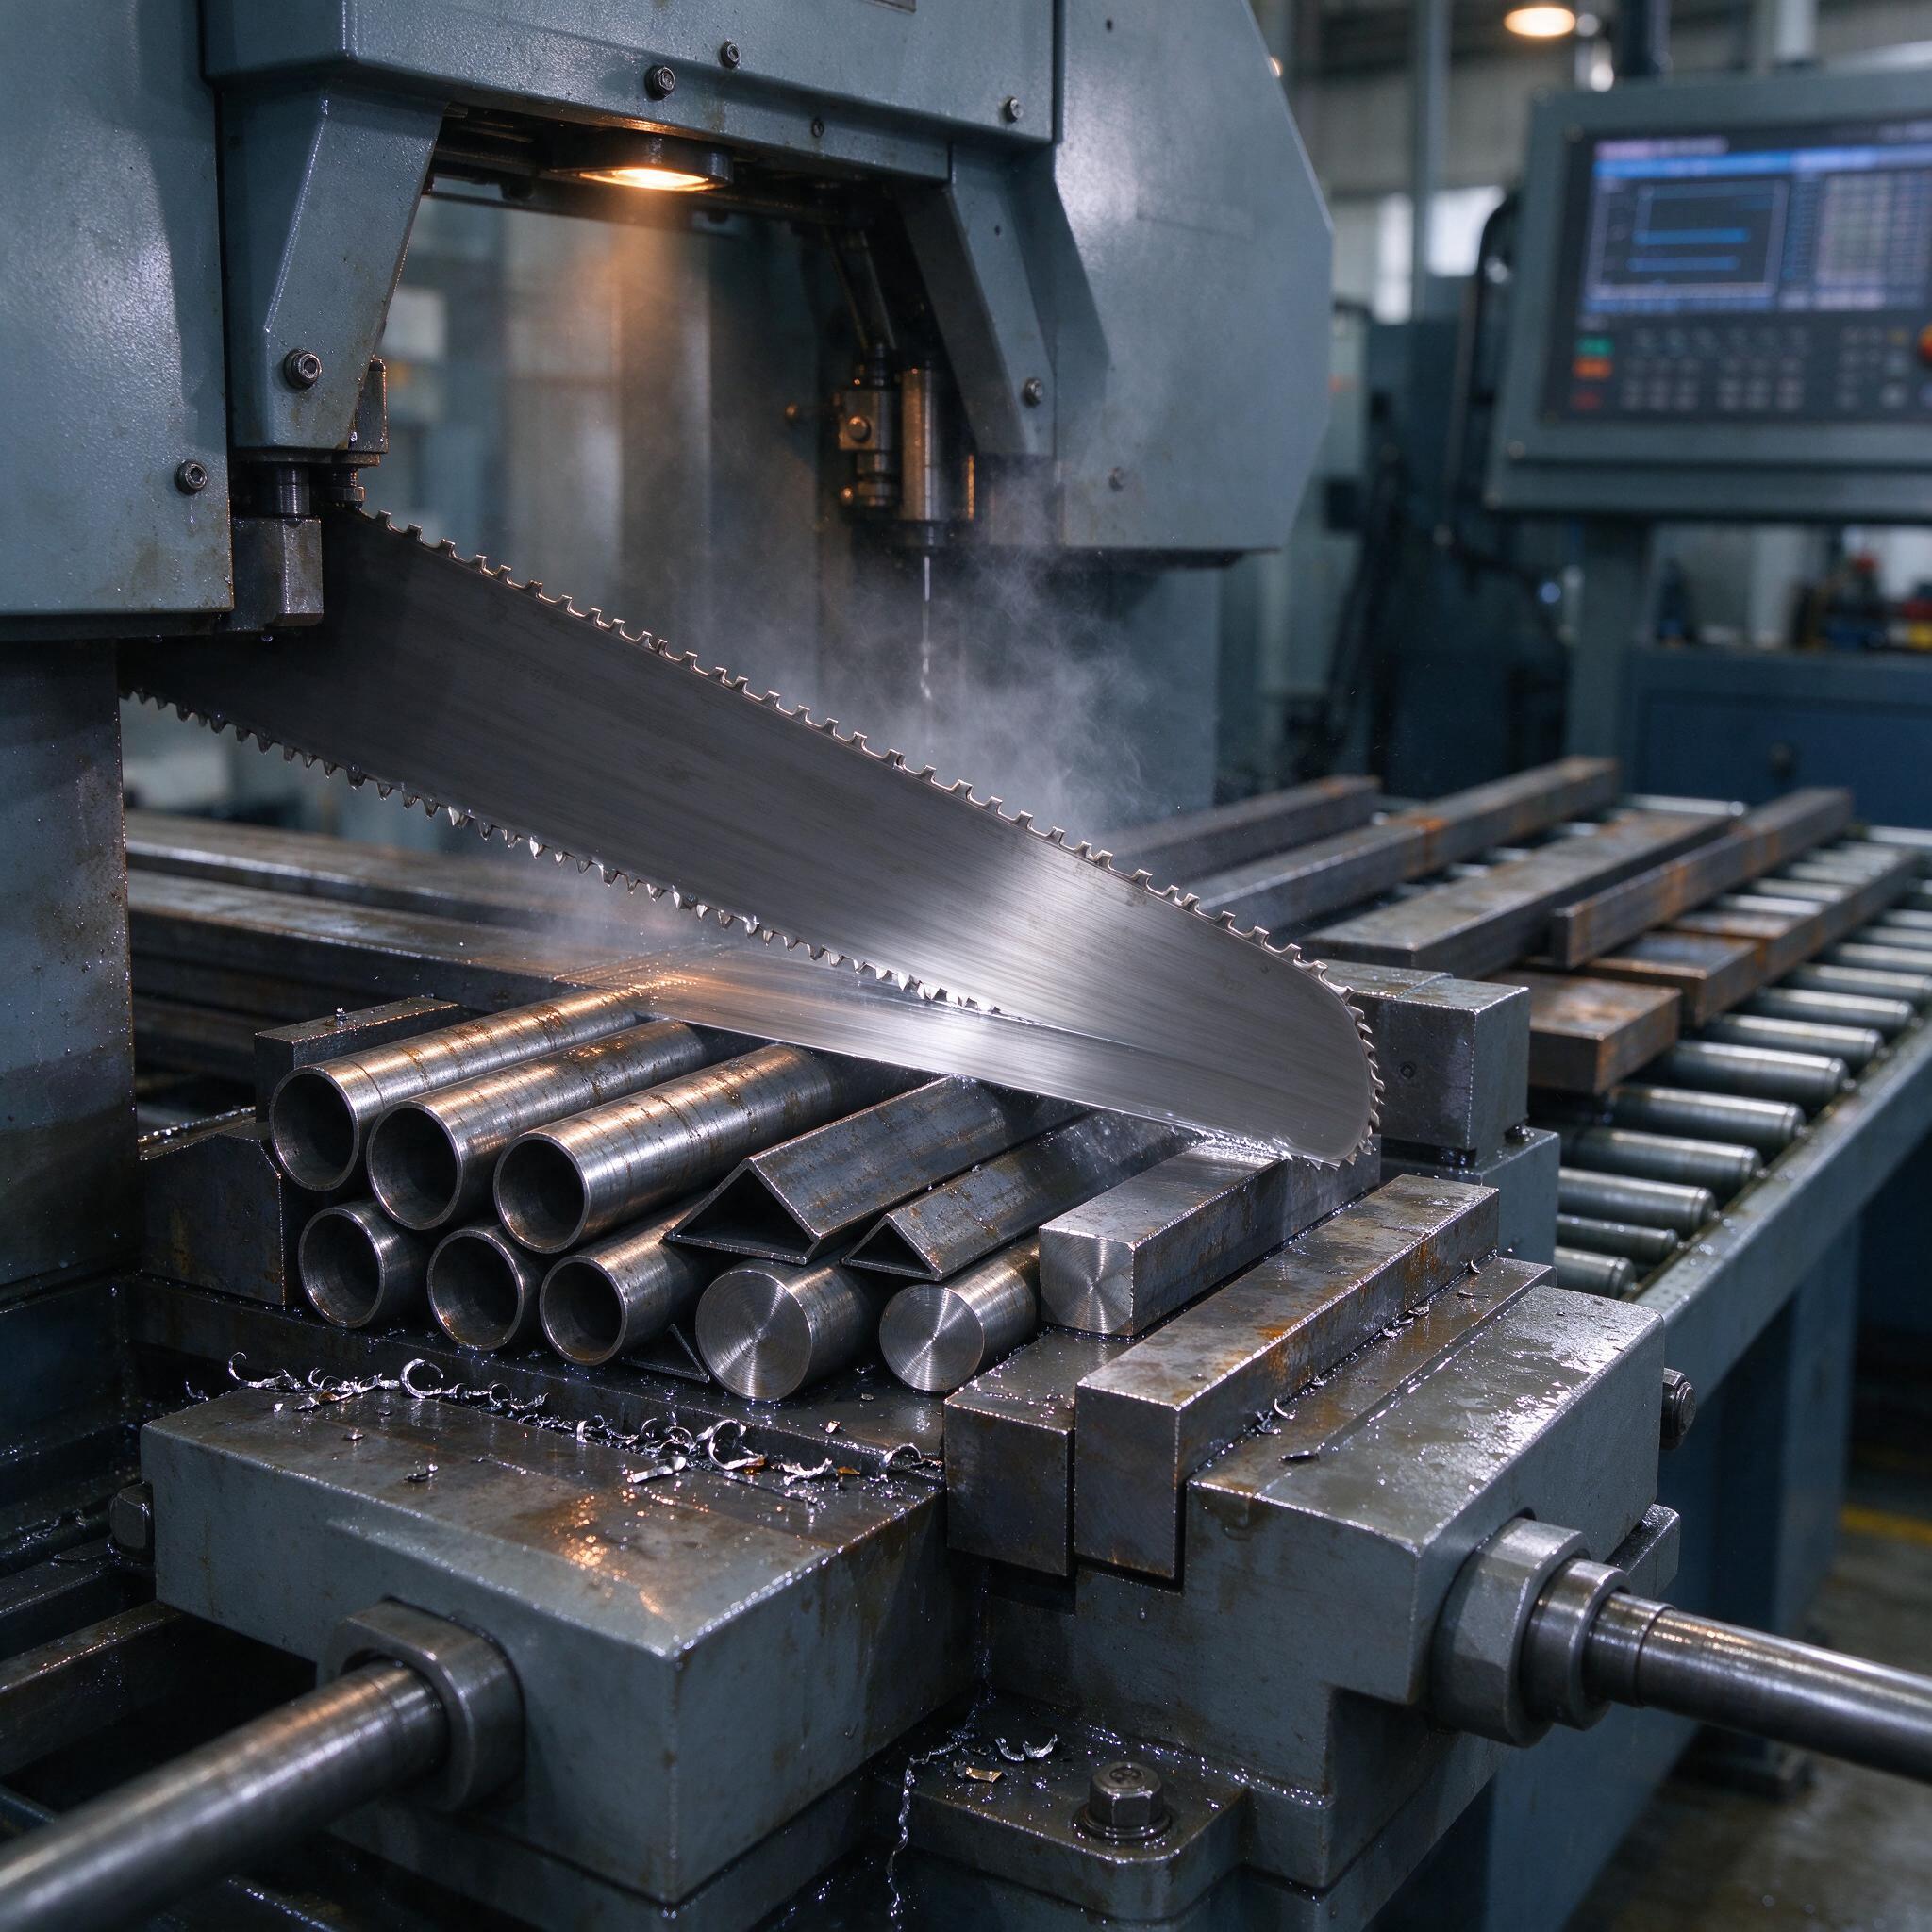
На нашем участке раскроя есть старый прикол: пока пильный станок с ЧПУ работает, все забыли про него. Как только полотно уходит в сторону и вместо заготовки мы получаем косой рез с «лесенкой» — внезапно оказывается, что раскрой проката стоит в конце смены, а литейщикам срочно нужна шихта. На фото, которое вы видите рядом, — типичная картина с нашего производства: биметаллическое полотно заходит в пакет из круглой трубы, профильной трубы и квадратного прутка, тиски зажаты, из зоны реза валит пар — это СОЖ активно пенилась на горячей стружке. Рядом роликовый конвейер и панель ЧПУ. Обычная смена. Но именно в таких «обычных» сменах мы за год теряем десятки полотен и кучу времени.
Разберём, что реально важно при ленточном пилении сортового проката: выбор биметаллического полотна (в первую очередь M42), режимы резания 40–120 м/мин, подачу и как не угробить раскрой труб и уголков в пакете. Без магии, чистая практика.
Биметалл M42: почему мы перестали покупать «просто полотна»
Биметаллическое полотно — это конструкция из двух материалов: несущая основа из пружинной стали и зуб из быстрореза. Практически весь наш раскрой идёт на M42 (это Р2М6К5 по нашей классификации, кобальтовый быстрорез с твёрдостью зуба около 64–67 HRC). Есть полотна на M51 — дороже, стойкость выше, но для конструкционки и нержавейки среднего диаметра разница не оправдывает цену. Для нержавеек и «замёрзших» после термообработки заготовок мы держим отдельный запас именно M51, там разница уже ощутима.
Главный параметр при выборе — не марка стали, а шаг зуба и схема зуба. Тут новички чаще всего и «попадают». Рабочее правило такое: в зоне реза одновременно должно находиться минимум 3 зуба, а максимум — не больше 10–12, иначе зуб забивается стружкой и полотно «зарезается».
| Материал / сечение | Шаг зуба | Vc, м/мин | Типичная подача |
|---|---|---|---|
| Ст3, конструкционка, сплошное сечение до 100 мм | 10/14 | 70–90 | средняя |
| Конструкционка, сплошняк свыше 150 мм | 5/8, 6/10 | 55–70 | средняя |
| Труба с тонкой стенкой (пакет) | 14/18, 10/14 | 50–80 | малая |
| Уголок, швеллер в пакете | 10/14, 14/18 | 45–70 | малая-средняя |
| Нержавейка 12Х18Н10Т | 8/12, 10/14 | 35–45 | средняя, «в давилку» |
| Легированные стали 40Х, 65Г до закалки | 8/12 | 50–65 | средняя |
Ещё один момент, о котором редко говорят: для пакетного раскроя труб и уголков берите полотно с положительной геометрией зуба и обязательно с разводкой «через зуб». Пустотелый профиль в пакете — это постоянные удары по кромке в момент выхода зуба из стенки. Зуб «групсет» или волнистая разводка здесь живёт в разы дольше, чем стандартная.
Режимы резания: почему «шпиндель звенит» и полотно садится за смену
Ошибочное мнение — гонять на максимальной скорости «пока не сломается». На деле скорость резания (Vc) и скорость подачи (Vf или F) связаны жёстко: если подача мала при большой Vc, зуб скользит и шлифует поверхность вместо резания. Это называется «подгар» или, как мы говорим, «полотно стекло». Изнашивается тыльная сторона и кромка, а заодно горит материал заготовки у реза.
Обратная ситуация — завышенная подача. Тут уже стружка толще допустимой, зуб работает на излом. Характерный признак: «поймать зарез» можно буквально за один рез, а на срезе появляется каверна — выемка от вырванного зуба, которая потом превращается в очаг усталостной трещины. Для заготовки под последующую токарную обработку это ещё полбеды, но если раскрой идёт под чистовой размер — брак.
Наши ориентировочные значения для M42:
- сплошной прокат до Ø100 мм из Ст3 — Vc 80–90 м/мин, подача 55–70 мм/мин;
- сплошняк Ø150–250 мм — Vc 60–70 м/мин, подача 40–50 мм/мин;
- пакет труб с толщиной стенки 3–5 мм — Vc 50–70 м/мин, подача 30–45 мм/мин;
- уголок в пакете (4–6 штук) — Vc 45–65 м/мин, подача 35–55 мм/мин;
- нержавейка — Vc 35–45 м/мин, подача не ниже 25–30 мм/мин, чтобы не шлифовать.
Частая беда: настройщик ставит подачу «на глаз» и подгоняет её, пока стружка не станет «нормальной». А «нормальная» стружка — понятие растяжимое. По опыту, мастер часто путает признаки перегрузки и недогрузки: и там, и там стружка меняет цвет. Разница в том, что при перегрузке она толстеет и синеет по всей длине, а при недогрузке — становится тонкой, пылевидной, латунного оттенка. Смотрите именно на толщину и форму, а не на цвет.
Пакетный раскрой труб и уголков: где мы теряем точность и металл
Пакет — это всегда компромисс. Производительность растёт в разы, но требования к оснастке — тоже. На нашем участке есть несколько правил, которые мы выработали кровь и потом:
- Профили в пакете не должны болтаться. Между трубами и уголками — прокладки или поджим с двух направлений (по X и по Y). Если заготовка в пакете вибрирует, зуб выкрашивается за один проход.
- Резать пакет нужно так, чтобы тонкостенные элементы были «снизу» относительно направления выхода зуба, а сплошные — сверху. Иначе при выходе из стенки зуб ловит удар и выкрашивается.
- Уголок в пакете укладываем полкой вниз или полкой кверху, но не «на ребро». На ребре уголок в момент реза «открывается» и зажимает полотно — отсюда половина случаев увода.
- Подача в пакете — только чуть ниже, чем для сплошного сечения того же диаметра. Не в два раза ниже, как делают многие, а на 15–25%. Иначе шлифуем и убиваем полотно.
- Отдельная история — подача врезания. Первые 2–3 мм должны идти на пониженной подаче, дальше — на рабочей. Это как «поймать» рез.
Допуск на длину при хорошем станке с ЧПУ и нормальной оснастке мы держим ±0,2–0,5 мм на заготовке до 500 мм. Шероховатость реза — Rz 20–40, дальше токарка всё равно правит. Если заказчик просит лучше — это уже отдельный разговор и отдельные деньги, потому что медленный раскрой убивает экономику.
Отдельно про СОЖ. На фото видно, как из зоны реза валит пар — это эмульсия на горячей стружке, обычное дело. Но если СОЖ не подаётся именно в зону реза, а льётся «куда-то рядом», зуб перегревается, нагар на кромке появляется за неделю, и стойкость падает в разы. Концентрацию держим 8–10%, раз в месяц проверяем рефрактометром, а не «на палец». И следите за форсунками: забитая трубка — это 90% случаев «внезапно упавшей стойкости».
Однажды на участке мы поймали брак из-за… направления зуба
Реальный случай. Заказ — 400 заготовок из трубы 89×4, длина 612 мм, допуск ±0,3. Через две смены ОТК начал заворачивать заготовки: торец «винтом», длина «гуляет» до полутора миллиметров. Станок новый, программа правильная, тиски затянуты. Мы два дня мучили геометрию направляющих и натяжение, пока один из наладчиков не заметил, что полотно поставлено зубом «в обратную сторону» относительно подающего рольганга — на этом станке направление подачи материала было «нестандартное» относительно привычного нам. Полотно не резало, а катилось по заготовке, буквально отгибая кромку. После перепостановки брак ушёл за один рез. Мораль простая: если брак появился после замены полотна — первым делом проверяйте полотно, потом всё остальное.
Как выбрать станок с ЧПУ и подрядчика на раскрой: чек-лист
Если встаёт вопрос о покупке станка или выборе подрядчика на ленточнопильный раскрой проката, мы проверяем вот что:
- Жёсткость станины и состояние направляющих полотна — на станке-«макароне» даже идеальное полотно M42 не даст точности;
- Реальная точность позиционирования подающего устройства: требуйте тестовый раскрой 10 заготовок с протоколом замеров, а не паспортные цифры;
- Наличие регулировки натяжения полотна с индикацией — «на глаз» натянутая пила либо рвётся, либо уводит;
- Подача СОЖ именно в зону реза, две независимые форсунки минимум;
- У подрядчика — журнал режимов и стойкости полотна. Кто не ведёт учёт, тот работает «до дыма» и передаёт вам перегретый металл с подгаром.
FAQ
Можно ли резать нержавейку тем же полотном, что и чёрный прокат?
Нет, не выйдет. Нержавейка наклёпывается, зуб её шлифует, а не режет, и кромка садится за пару резов. Нужен отдельный полотен M51 или как минимум M42 с крупным шагом и режимами на 35–45 м/мин.
Всегда ли выгоднее пакетный раскрой?
Нет. Для коротких серий или заготовок с жёстким допуском по торцу лучше одиночный раскрой. Пакет экономит время, но прибавляет погрешность по длине, и при допуске меньше ±0,3 мм может оказаться дороже за счёт брака.
Как понять, что полотно пора менять?
Смотрите на три вещи: стружка стала тонкой и «латунной», рез уводит в сторону, появился характерный «звон» и вибрация. Стойкость по метражу ведите в журнале — это единственный честный способ, всё остальное гадание.
Вместо заключения
Ленточное пиление — не «груба работа», а полноценный этап механообработки со своими режимами, оснасткой и экономикой. Правильно подобранное биметаллическое полотно M42, честные режимы 40–120 м/мин и нормальный пакетный раскрой дают и точность, и ресурс, и цену заготовки, за которую не стыдно перед заказчиком. Учитесь читать стружку, ведите журнал стойкости — и станок с ЧПУ перестанет быть источником сюрпризов.