Вал встал из-за износа шейки — и что дальше?
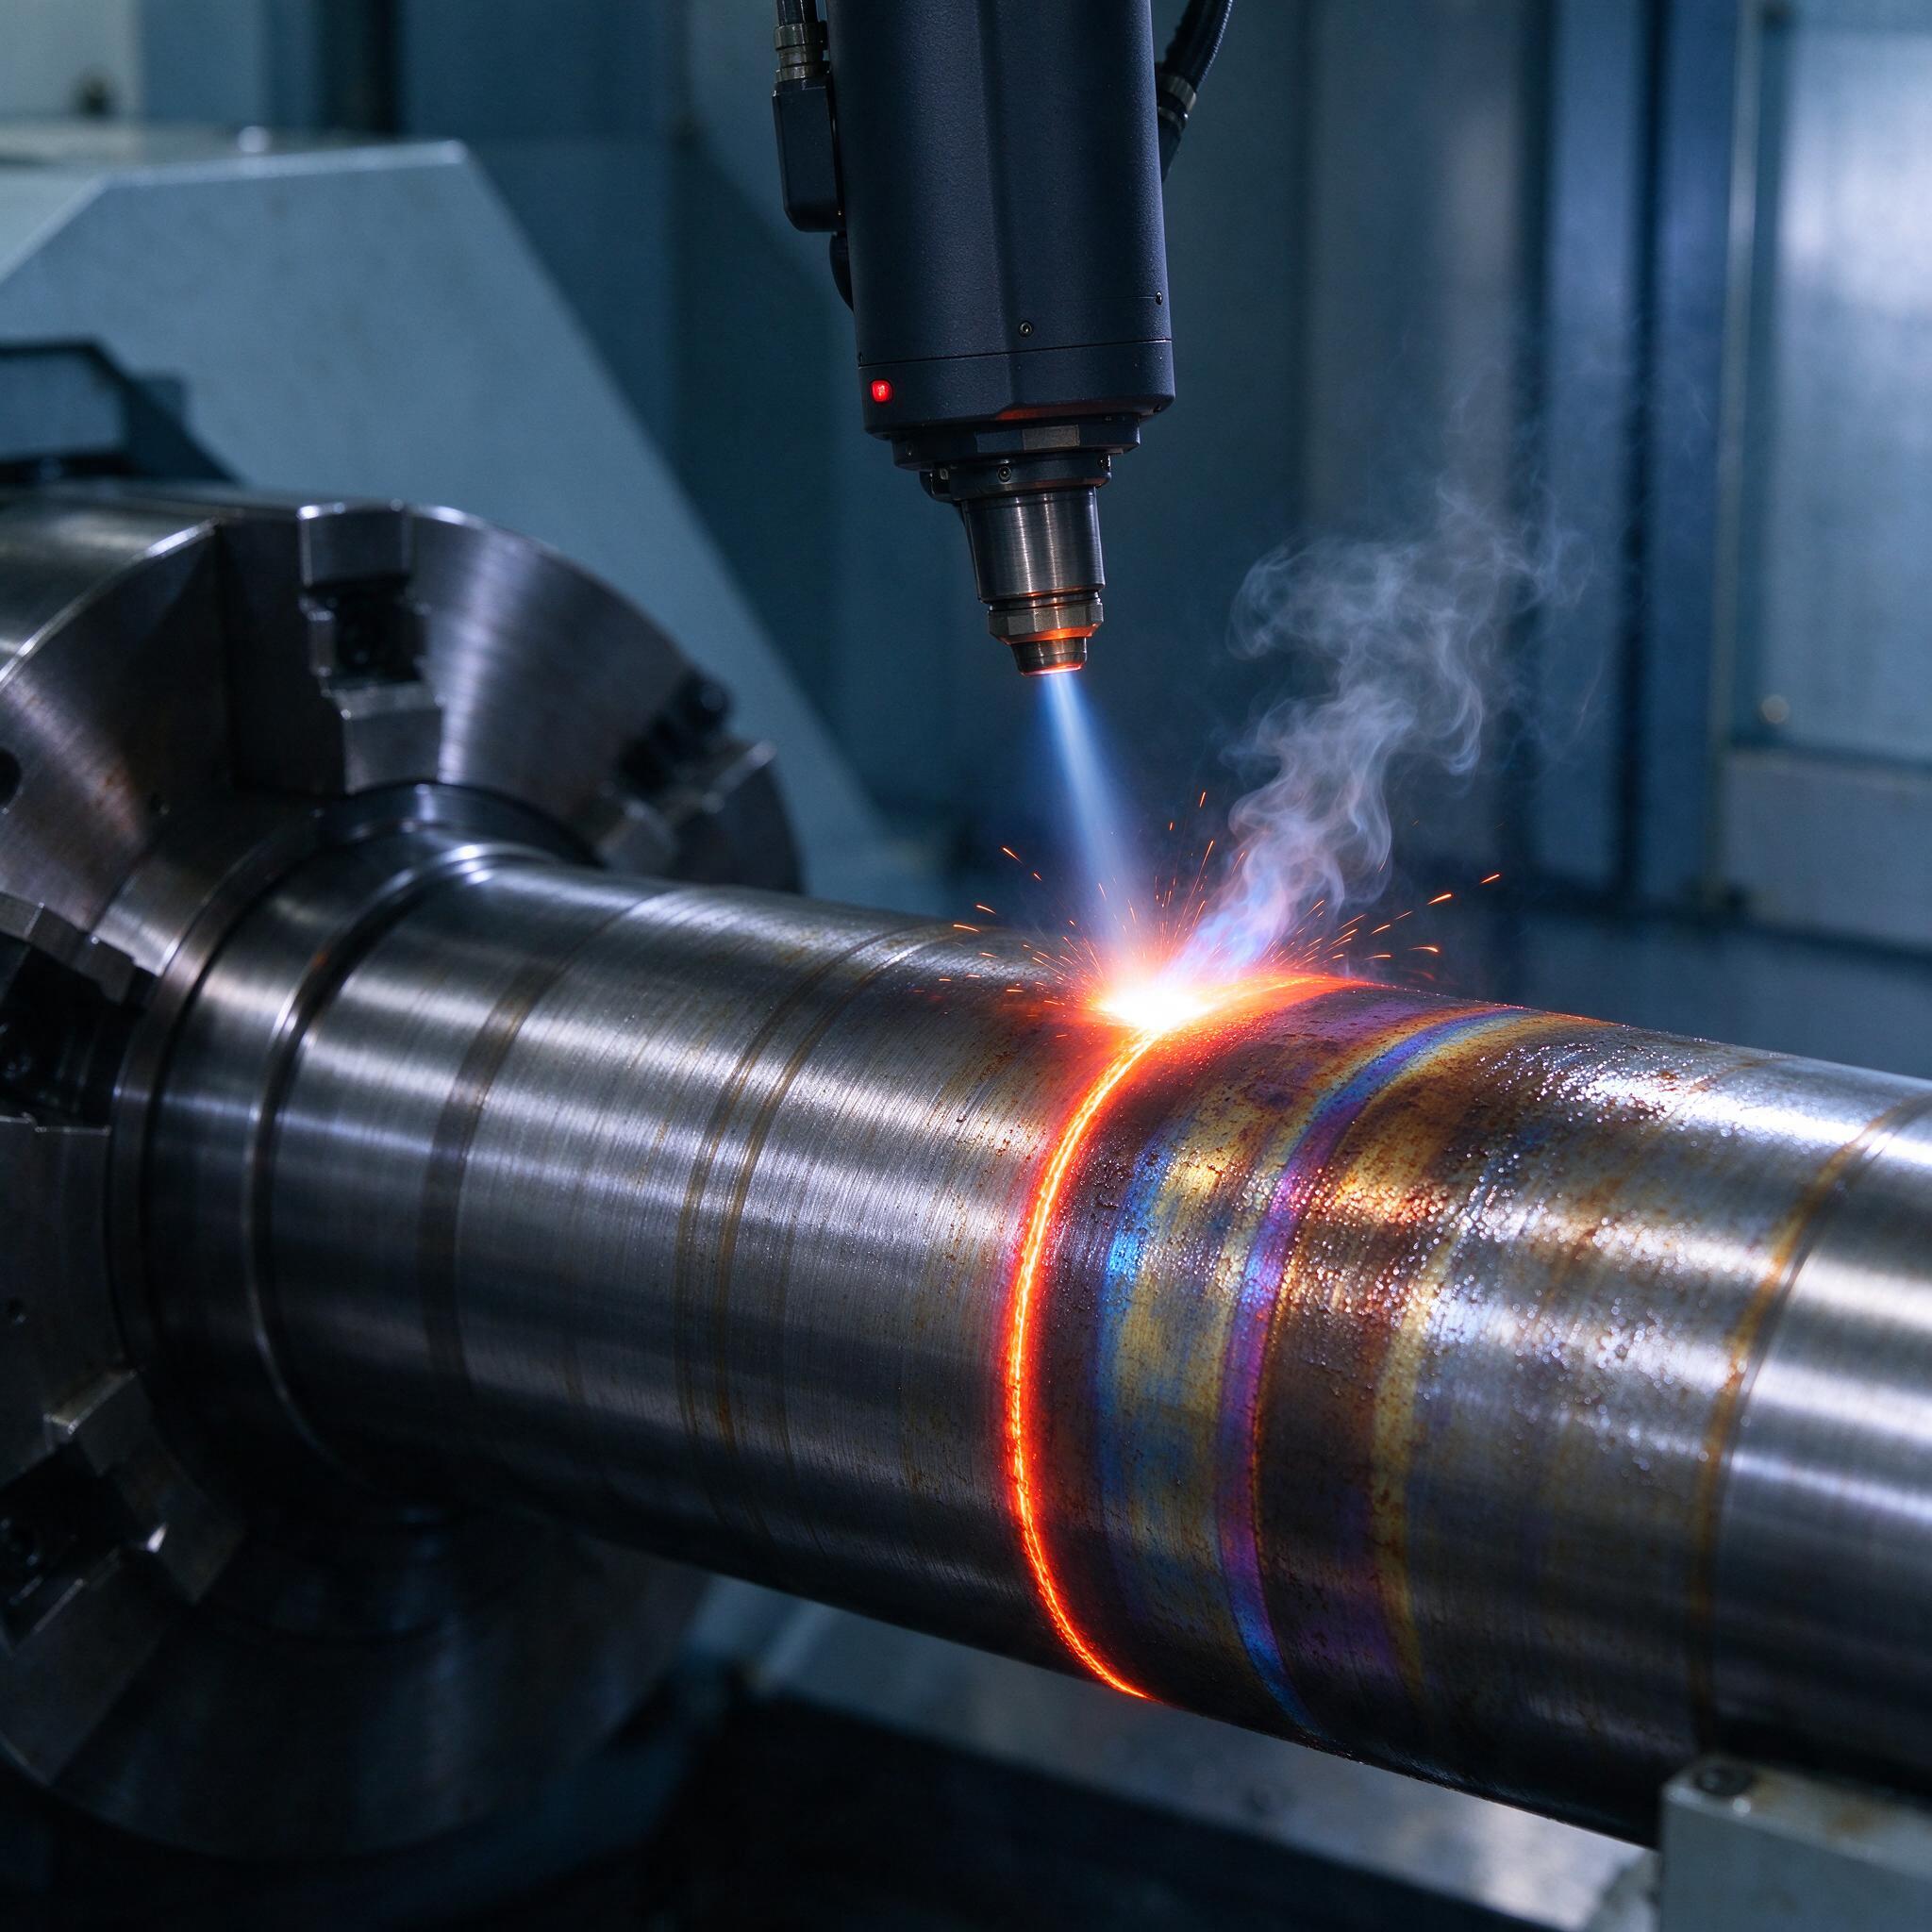
Знакомая картина: привозят к нам вал прокатного стана или ротора, шейки «побиты», посадочные места разбиты на десятку, а заказчик мечтает уложиться в неделю и не отдавать деталь под полную перекачку с последующей шлифовкой «в ноль». Объемная закалка крупногабарита — это лотерея: поводки, коробление, трещины, а потом полгода взаимных претензий с термитом. Поэтому мы лет десять как ушли на лазерную закалку scanning-типа: локально греем поверхность, деталь остается холодной массой, которая сама работает как холодильник. На фото — как раз наш процесс: вал в патроне токарного типа, оптика ведет пятно по шейке, видна раскаленная дорожка закалки и зоны отпуска по краям. Внизу — та самая полосатая радуга цветов побежалости, по которой мы буквально «читаем» качество прохода.
Разберем, что реально дает лазерное поверхностное упрочнение, какие режимы ставить, куда смотрит зона термического влияния и где люди чаще всего попадают впросак.
Суть процесса: почему пятую сотню валов мы закаляем лазером
Лазерная закалка — это поверхностная закалка без оплавления. Луч с пятном 2–6 мм сканирует поверхность (обычно колебательная система расширяет пятно до полосы 10–25 мм), сталь греется выше Ас3 — порядка 900–1100 °C на поверхности, — но слой глубже 1,5–2 мм остается холодным и снимает тепло с скоростями 10³–10⁴ °C/с. Самозакалка. Никаких закалочных сред, никакого душа, никакого брака по поводке. У нас вал диаметром 400 мм после обработки «гулял» не более 0,05 мм на биение — объемная закалка дала бы 0,5–1 мм и правку с риской.
Что получаем по металлу:
- твердость закаленного слоя 55–60 HRC на среднеуглеродистых стаях типа 40Х, 40ХН, 45 — и до 58–62 HRC на легированных с хромом и молибденом;
- глубина упрочненного слоя 0,5–1,5 мм (регулируется мощностью, скоростью и пятном), на направляющих скользящего трения этого хватает на годы;
- микроструктура — мелкодисперсный мартенсит с дисперсными карбидами, под ним переходная зона и отпущенный исходный материал;
- зона термического влияния (ЗТВ) узкая, 0,3–0,8 мм, с плавным градиентом твердости — никаких резких ступеней, на которых ломаются усталостные трещины;
- минимальное коробление: деталь не надо править, оставляем припуск под шлифовку 0,15–0,3 мм на сторону.
Сравните с классикой:
| Метод | Твердость | Глубина слоя | Коробление | Годность к крупным валам |
|---|---|---|---|---|
| Объемная закалка | 45–55 HRC | весь объем | сильное, правка обязательна | ограниченно, риск трещин |
| ТВЧ (индукция) | 50–58 HRC | 1–5 мм | умеренное | хорошо, но геометрия шейки диктует индуктор |
| Лазерная закалка | 55–60 HRC | 0,5–1,5 мм | практически нулевое | оптимально: локальность, выборочность |
| Цементация + закалка | 58–62 HRC | 0,8–1,5 мм | сильное | дорого, долго, только под новые детали |
Режимы, которые реально работают: цифры с нашего участка
Многое зависит от стали и поглощения излучения. Необработанный металл отражает до 80–90 % излучения ИК-диапазона, поэтому поверхность либо графитируем (покрытие «Сибирь», суспензия на коллоидном графите), либо работаем по абляционной зачистке. На нашем лазере — волоконный источник 6 кВт с колебательной сканирующей головкой — типовые окна такие:
- Сталь 40Х, вал Ø150–400 мм: мощность 3,5–4,5 кВт, скорость подачи 8–15 мм/с, частота сканирования 100–150 Гц, ширина полосы 15–20 мм. Твердость стабильно 56–59 HRC, слой 0,8–1,2 мм.
- Сталь 45: чуть мягче, 52–57 HRC, мощность 4–5 кВт, скорость 10–12 мм/с. Держим неполный прогрев, иначе ловим сам отпуск на границе дорожек.
- 40ХН2МА, шейки под подшипники: 3–4 кВт, 6–10 мм/с, слой до 1,4 мм, твердость 58–60 HRC. Слегка греется, отвод тепла через массив детали.
- Направляющие станин (СЧ20–СЧ30, серый чугун): мощность ниже, 1,5–2,5 кВт, скорость выше, 15–25 мм/с. Чугун боится перегрева — ловим графитовые каверны и микротрещины по включениям.
Важный момент — перекрытие дорожек. На цилиндре вал крутится в патроне (как на фото: три кулачка, станина, классическая токарная кинематика), лазерная головка идет вдоль оси. Витки укладываем с перекрытием 15–25 %: больше — перегрев и отпуск предыдущей дорожки, меньше — твердые «гребенки» и мягкие канавки, которые на шлифовке проявятся волной. Цвета побежалости между витками — наш экспресс-контроль: соломенный — норм, сине-фиолетовый — перегрели, серый налет — уже отпустили выше 400 °C.
Шероховатость после лазера — Ra 3–6 мкм, под шлифовку это норма. Если заказчик просит «как с зеркала» — оставляем припуск 0,2 мм и догоняем на круглом шлифовальном с СОЖ эмульсией 3–5 %.
Зона термического влияния: друг или враг?
Часто спрашивают, опасна ли ЗТВ. По опыту — наоборот, в лазерной закалке она работает на нас. Переход от мартенсита 58 HRC к исходной структуре 20–25 HRC идет плавно через промежуточные структуры (сорбит, троостит), без резкой границы. Усталостная трещина, которая в обычной закалке «спрыгивает» с твердого слоя в мягкую основу по четкой границе, здесь тормозится градиентом.
Но есть нюанс, о котором молчат рекламные буклеты. Если дорожки идут внахлест, последующий проход греет край предыдущей выше температуры отпуска — локально твердость проседает до 40–45 HRC. На несущих шейках это некритично, а на направляющих, где работает вся поверхность, со временем именно в этих полосах появляется избирательный износ — «стирание» полосами. Лечится правильной программой: сканирующая головка с равномерным распределением энергии по пятну и оптимальным перекрытием. Мы обязательно делаем замер микротвердости по глубине на образце-свидетеле — закалку без свидетельства на микроструктуру не сдаем.
Как выбрать подрядчика или станок: чек-лист
- Источник излучения. Для валов и направляющих — волоконный или дисковый лазер 3–6 кВт. Диодные тоже идут, но стабилизация пятна и ресурс оптики хуже. CO₂-лазер брать не советуем: длинная волна, слабое поглощение металлом, заморочки с покрытиями.
- Кинематика. Токарная компоновка с патроном и люнетом (как у нас на участке) — под тела вращения; портал или робот — под направляющие и фасонные поверхности. Точность позиционирования пятна — не хуже ±0,1 мм, иначе перекрытия «поплывут».
- Сканирующая головка. Обязательно с контролируемым профилем распределения энергии (топ-хэт), а не гауссов пучок. Гаусс дает перегрев в центре пятна и отпуск по краям — классическая причина сине-фиолетовых полос.
- Контроль и документация. Спрашивайте: замер микротвердости по глубине (микротвердомер), твердомер по Роквеллу на детали, фото/видео процесса, свидетельство на каждом вале. Подрядчик, который «на глаз» — не подрядчик.
- Опыт именно на вашей марке стали. 40Х и 40ХН2МА — разные истории по прокаливаемости. Пусть покажут образцы-свидетели с вашей сталью, а не «вот вал из 45, все супер».
Типичные ошибки: один случай, который мы вспоминаем до сих пор
Однажды на участке мы поймали брак из-за «экономии» на подготовке поверхности. Вал 40Х Ø320, шейки под подшипники скольжения. Молодой технолог решил, что раз лазер мощный — 6 кВт, — можно вести по прокату после черновой точения, без графитового покрытия, «луч и так прожжет». Первые сантиметры выглядели прилично, потом — при замере твердомером — картинка поплыла: твердость то 58, то 44 HRC, полосами. Вскрыли микрошлиф: из-за неравномерного отражения излучения от следов резца пятно локально недогревало поверхность, а в отдельных точках металл успевал даже начать оплавляться — в глубине слоя ловим участки с ретенованным аустенитом и микротрещинами от повторных циклов нагрев-охлаждение. Вал спасли — сошлифовали на 0,4 мм ниже дефектного слоя и перезакалили с нормальным графитированием и зачисткой до Ra 2,5. Но потеряли неделю и нервные клетки. С тех пор у нас правило: поверхность под лазерную закалку — не хуже Ra 2,5, чистая, обезжиренная, с равномерным поглощающим покрытием. Никаких «и так сойдет».
Вторая частая беда — мастера путают лазерную закалку с лазерной наплавкой. Это разные процессы: наплавка — с добавлением порошка и образованием валика (там твердость может быть и 62 HRC за счет легирующего порошка, но это уже другой слой, другой металл), закалка — переплавки нет, работаем с родным металлом. Путаница приводит к дилемме «а почему слой не нарос?» — потому и не нарос, он и не должен.
FAQ
Можно ли лазером закалить деталь после цементации или азотирования?
Нет, это не сработает, потому что цементованный слой уже насыщен углеродом и при повторном быстром нагреве выше критической точки по границе зерна выделяются хрупкие структуры и ловим сетку трещин. Лазерная закалка — по исходной структуре среднеуглеродистой стали или нормализованному чугуну. Всё.
Обязательно ли шлифовать после закалки, или можно ставить деталь «как есть»?
Зависит от посадки. На направляющих скольжения с прилеганием 70–80 % — можно, если геометрия не поплыла (а она не поплывет, это плюс лазера). На подшипниковых шейках качения — шлифовка обязательна, допуск и шероховатость под посадку колец лазер не выдает: оставляем припуск 0,15–0,25 мм и догоняем.
Какой ресурс у упрочненного слоя по сравнению с закалкой ТВЧ?
На износ — сопоставимый или лучше: мелкодисперсный мартенсит лазерной закалки держит твердость стабильнее по глубине, и нет резкой границы с отпускной зоной, где ТВЧ-слой иногда «отслаивается» при ударных нагрузках. По глубине ТВЧ выигрывает (2–5 мм против наших 0,5–1,5 мм), поэтому если у вас ударные нагрузки и вал реально «пружинит» — берите индукцию, не мучайтесь.
Вместо итога
Лазерная закалка валов и направляющих — это не волшебная палочка, а точный инструмент: 55–60 HRC, слой 0,5–1,5 мм, узкая ЗТВ, нулевое коробление. Она выигрывает там, где важна локальность и геометрия, и проигрывает там, где нужен толстый слой под удар. Подготовьте поверхность, следите за перекрытием дорожек и не верьте подрядчику без микрошлифов — и деталь отходит свой срок, а не вернется к вам через полгода с «прорезанными» полосами износа. Мы свою статистику уже собрали: за пять лет — ни одной рекламации по лазерно-закаленным шейкам. Цифры убеждают лучше слов.